



Referência de G-Codes C.B. Ferrari E560 – Lista Completa para Maquinistas CNC
Códigos G C.B.Ferrari Elexa E560 lista completa para maquinistas CNC que trabalham em centros de usinagem C.B.Ferrari.
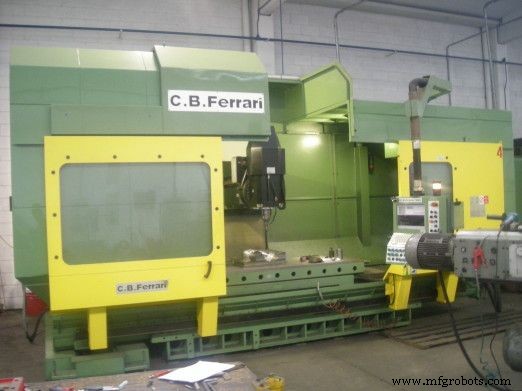
Códigos G C.B.Ferrari E560
| Código G | Descrição |
|---|---|
| G0 | Posicionamento rápido dos eixos em interpolação linear no plano e no espaço no ponto programado. |
| G1 | Trabalho em interpolação linear no plano e no espaço no ponto programado. |
| G2 | Interpolação circular horária no plano escolhido ou hélice |
| G3 | Trabalho em interpolação circular anti-horária no plano escolhido ou hélice. |
| G4 | Tempo de pausa programado com revoluções do fuso (G4/n) ou em décimos de segundo (G4/s tempo em seg./10) |
| G5-G7-G9 | Funções G reconhecidas apenas por razões de compatibilidade com CNC 132 160. São executadas como G0. |
| G10-G11 | Dadas à programação geométrica. |
| G13-G16 | Dadas à programação geométrica. |
| G17 | Especifica X Y como plano de usinagem (onde Z é o eixo perpendicular) ativo no início. |
| G18 | Especifica X Z como plano de usinagem (onde Y é o eixo perpendicular). |
| G19 | Especifica Y Z como plano de usinagem (onde X é o eixo perpendicular). |
| G20-G25 | Para programação geométrica. |
| G26 | Avanço na ponta da ferramenta também para eixos rotativos. |
| G27 | Avanço real dos eixos (para rotativos GRAUS/MIN). |
| G30 | Cancelar função G31 |
| G31 | Caminho de trabalho ativo (ativo no início) Avanço na ponta da ferramenta. |
| G38 | Define modos de cópia alternadamente em parâmetros dados na tabela VCP (OPÇÃO) |
| G39 | Posicionamento do fuso com ângulo M de 0° a 360°. |
| G40 | Posicionamento com Cancelamento de Compensação de Raio de Ferramenta |
| G41 | Aproximação da ferramenta durante o trabalho com introdução de correção de raio da ferramenta à esquerda do caminho programado. |
| G42 | Aproximação da ferramenta durante o trabalho com introdução de correção de raio da ferramenta à direita no caminho programado. |
| G43 | Ciclo de retificação, como G41 e introdução de movimento oscilatório no eixo ortogonal ao plano de trabalho. |
| G44 | Ciclo de retificação como G42 com introdução de movimento oscilatório no eixo ortogonal ao plano de trabalho. |
| G45 | Ciclo de pegar ferramenta automático (subrotina). |
| G47 | Ciclo de soltar ferramenta automático (subrotina). |
| G49 | Função de conexão de programas em memória. |
| G50 | Cancelar G51. |
| G51 | Rotação-translação de acordo com ponto programado (X,Y,E) |
| G55 | Ciclo de rotação cabeça rotativa sem ajuste do plano com o ângulo de rotação. |
| G56 | Ciclo de rotação cabeça rotativa com ajuste do plano com o ângulo de rotação |
| G58 | Arredondamento 360° em eixos rotativos com sistema de medida absoluto |
| G59 | Retorno de subrotina |
| G60 | Cancelar G 61. |
| G61 | Fator de escala para eixos X Y Z. |
| G62 | Cancelar G63 |
| G63 | Fresamento de alta velocidade com trajetória suave |
| G65-G69 | Dadas a ciclos de digitalização |
| G70-G71 | Modos Polegada-Métrico |
| G75-G77 | Dadas a ciclos de digitalização |
| G79 | Dada aos ciclos de digitalização |
| G80 | Cancelar ciclos enlatados de G81 a G 89. |
| G81 | Ciclo de furação |
| G82 | Ciclo de furação (o mesmo que G81) |
| G83 | Ciclo de furação de furo profundo |
| G84 | Ciclo de rosqueamento |
| G85 | Ciclo de furação de furo profundo com retorno rápido |
| G86 | Ciclo de alargamento com parada do fuso. |
| G87 | Ciclo de alargamento (o mesmo que G86) |
| G88 | Ciclo de furação para múltiplas paredes |
| G89 | Ciclo de alargamento reverso |
| G90-G93 | Função G não reconhecida |
| G94 | Avanço em mm/min. (Ativo no início) |
| G95 | Avanço em mícron/revolução do fuso. |
| G96 | Ciclo de alargamento com desprendimento da parede |
| G97 | Instrução macro para fresar círculo ou rosca |
| G99 | Entrada de funções M ou mensagens com eixos parados |
| G300 | Ciclo de medição de comprimento de ferramenta (opção). |
| G301 | Verificação de comprimento de ferramenta com parada (opção). |
| G302 | Verificação de comprimento de ferramenta com pesquisa automática de ferramenta substituta (opção). |
| G303 | Ciclo de medição de raio de ferramenta (opção). |
| G304 | Verificação de raio de ferramenta com parada (opção). |
| G305 | Verificação de raio de ferramenta com pesquisa automática de ferramenta substituta (opção). |
| G306 | Ciclo de medição de comprimento e raio de ferramenta (opção). |
| G311 | Ajuste de coeficientes do tastador (opção). |
| G312 | Recuperação zero em pino (opção). |
| G313 | Recuperação zero em furo (opção). |
| G314 | Recuperação zero em Z (opção). |
| G316 | Redefinição eixos CNC função IND |
| G317 | Redistribuição eixos função |
| G318 | Definição ternos eixos tastador função |
| G319 | Atribuição sinônimo eixos função |
| G320 | Desabilitar G321. |
| G321 | Habilitação soma Q aumento. |
| G322 | Desabilitar ciclo de retificação. |
| G323 | Habilitar ciclo de retificação. |
| G324 | Exclusão de reposicionamento de eixos com LNS. |
| G325 | Recuperação zero em quadrado (opção). |
| G326 | Recuperação zero em aresta (opção). |
| G327 | Gerenciamento de origens e comprimentos de ferramentas. |
| G328 | Correção delta comprimento na tabela de ferramentas. |
| G329 | Correção delta raio na tabela de ferramentas. |
| G330 | Repositionamento GPF. |
| G331 | Recuperação função G31 com GPF. |
| G332 | Recuperação função G32 com GPF. |
| G335 | Habilitar registro de cotas da máquina em disco. |
| G336 | Desabilitar registro de cotas da máquina em disco. |
| G340 | Correção de raio em perfil de programa de peça. |
| G341 | Correção de raio em perfil de tabela. |
| G342 | Ativação do Delta L no comprimento da ferramenta. |
| G343 | Cancela G342. |
| G344 | Ativação do Delta R no raio da ferramenta. |
| G345 | Cancela G344. |
| G346 | Substituição automática da ferramenta com tempo expirado. |
| G349 | Subrotina. |
| G350 | Modificação de iniciais de eixo de mesa divisora. |
| G351 | Rotação-translação. |
| G352 | Salvar travamento de eixos e travar todos os eixos. |
| G353 | Restaurar travamento de eixos salvo com G352. |
| G354 | Ativação da rotação de matriz nos pontos programados. |
| G355 | Ciclo de rotação cabeça rotativa sem ajuste do comprimento da cabeça (opção). |
| G356 | Ciclo de rotação cabeça rotativa com ajuste do plano com o ângulo de rotação (Opção). |
| G359 | Retorno ao programa chamador para arquivos ativados com G349. |
| G360 | Trabalho por N.U.R.B.S. com movimento de 3 a 5 eixos. |
| G362 | Introdução do vértice poligonal em digitalização (opção). |
| G363 | Introdução da profundidade em digitalização (opção). |
| G364 | Introdução do segundo poligonal (opção). |
| G370-G376 | Ciclos de digitalização (opção). |
| G377 | Qualificação de pré-ajuste de comprimento de ferramentas (opção). |
| G378 | Qualificação de pré-ajuste de raio de ferramentas (opção). |
| G384 | Ciclo de rosqueamento rígido (opção). |
| G390 | Predisposição para programação em cotas absolutas. |
| G391 | Cancela G390. |
| G392 | LIGA/DESLIGA tastador recuperação zero em pino (opção). |
| G393 | LIGA/DESLIGA tastador recuperação zero em furo (opção). |
| G394 | LIGA/DESLIGA tastador recuperação zero em Z (opção). |
| G395 | LIGA/DESLIGA tastador recuperação zero em quadrado (opção). |
| G396 | LIGA/DESLIGA tastador recuperação zero em aresta (opção). |
| G398 | Pesquisa de peça com tastador LIGA/DESLIGA e determinação de cotas (opção). |
| G399 | Rápido a 5 mm do limite positivo do eixo Z. |
| G428/ | Função pegar peça (opção). |
| G429/ | Função pegar peça (opção). |
| G500 | Ciclo de medição de comprimento de ferramenta com troca manual de ferramenta (opção). |
| G503 | Ciclo de medição de raio de ferramenta com troca manual de ferramenta (opção). |
| G506 | Ciclo de medição de comprimento e raio de ferramenta com troca manual de ferramenta (opção). |
| G550 | Reestabelecimento automático de configuração. |
| G551 | Mudança automática de configuração. |
| G571-G578 | Ciclos de digitalização (opção). |
| G731 | Compensação de raio de ferramenta no espaço com zero na ponta da ferramenta. |
| G703 | Contraponto avançar com pressão de ar reduzida (opcional) |
| G704 | Contraponto avançar com pressão de ar normal (opcional) |
| G705 | Contraponto recuar (opcional) |
| G740 | Cancela G748. |
| G746 | Translação e rotação de origens associadas à rotação da mesa. |
| G748 | Translação de origens associadas à rotação da mesa. |
| G751 | Translação 3D. |
| G752 | Rotação 3D. |
| G755 | Rotação de cabeça no centro de ferramentas esféricas. |
Referência exaustiva dos G-codes do centro de usinagem C.B.Ferrari Elexa E560, cobrindo movimento, ciclos enlatados, compensação de ferramenta, programação geométrica, digitalização, heads rotativos, NURBS 5-eixos, e funções de medição/calibração de ferramentas.
Referência Completa de Códigos M para Centro de Usinagem C.B.Ferrari E560
Exercício de Programação CNC: Completando G-Codes de Interpolação Circular Múltipla
Máquina cnc
- Dominando M-Codes CNC: Introdução Abrangente
- Dominando o Ciclo de Torneamento G90: Guia Completo para Desbaste CNC e Mais
- Controles Anilam 4200T CNC para Torneamento: Domine as Funções de G-Code
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso
- Guia Completo de Códigos G GSK 980TDb para Sistemas CNC de Torneamento
- Guia Completo dos Códigos G Siemens Sinumerik 808D no Dialeto ISO para Programadores CNC
- Guia Completo de Códigos G e M CNC para Fresamento e Torneamento
- Guia Completo dos M-Codes Mach3 para Usinagem CNC
- Referência Completa de Códigos G NCT 201 para Tornos e Centros de Usinagem CNC
- Referência Completa de Códigos M para Centro de Usinagem C.B.Ferrari E560