



5 Maneiras que Offset de Trabalho Externo Aprimora Eficiência de Usinagem CNC
Todos os centros de usinagem CNC têm alguma forma de configuração de sistema de coordenadas de trabalho, comumente chamada offsets de dispositivo de fixação, que são usadas para especificar a localização da(s) origem(ens) do programa. O programador escolhe cada origem, a posição a partir da qual coordenadas do programa são especificadas, baseada em como a peça é localizada durante a configuração. Selecionar origem(ens) do programa lógicas torna fácil para o programador determinar coordenadas programadas e a pessoa de configuração atribuir zero do programa durante a configuração.
Em uso normal, cada offset de dispositivo de fixação é usado para especificar a distância e direção em cada eixo da posição home da máquina para a origem do programa. Isso frequentemente envolve medições demoradas usando um apalpador de fuso, indicador de mostrador ou localizador de aresta. Se o dispositivo de fixação da peça para um trabalho repetido é qualificado, estas medições precisam ser feitas apenas uma vez. Se não, as medições devem ser repetidas toda vez que o trabalho é rodado.
Como o método descrito é tão popular, você pode não saber que poderia haver uma alternativa melhor. Com CNCs FANUC, o offset de trabalho externo (número zero do sistema de coordenadas de trabalho) permite que você desloque o ponto de referência para entradas de offset de dispositivo de fixação da posição home da máquina para uma localização mais lógica.
Como o offset de trabalho externo pode ajudar você?
Aqui estão cinco maneiras pelas quais o offset de trabalho externo pode ajudar.
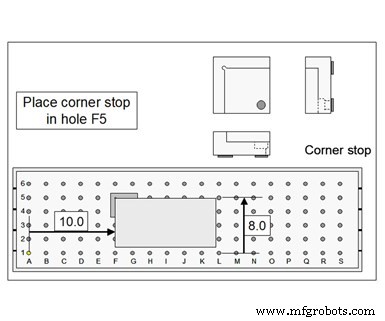
Primeiro, o offset de trabalho externo deve ser aplicado quando você sabe (ou pode facilmente calcular) a distância de uma posição conhecida/consistente para cada origem do programa. Com um centro de usinagem vertical, por exemplo, você pode estar montando ferramentas de fixação de peça qualificadas em uma subplaca como a mostrada na ilustração à direita.
Com este tipo de ferramenta de fixação de peça, você pode facilmente calcular a distância em X e Y entre superfícies de localização (a origem do programa XY) para o furo inferior esquerdo. Com este exemplo, os furos estão em centros precisos de 2 polegadas. Você também pode determinar a distância no eixo Z entre a superfície de localização do eixo Z e o topo da subplaca.
Nos registradores X e Y do offset de trabalho externo, insira as distâncias em X e Y da posição home da máquina para o furo inferior esquerdo (furo A1). No registrador Z, insira a distância do nariz do fuso para o topo da subplaca. A partir deste ponto, suas entradas de offset de dispositivo de fixação podem ser especificadas a partir do furo inferior esquerdo em XY e do topo da subplaca em Z.
Isso eliminará a necessidade de medir valores de atribuição de origem do programa. Claro, você pode usar o comando de configuração de dados (G10) para especificar os valores relacionados de dentro do programa, eliminando a necessidade da pessoa de configuração inseri-los manualmente. Isso efetivamente elimina aquela tarefa de atribuição de zero do programa da configuração.
A segunda vez que o offset externo pode ajudar é com centros de usinagem horizontais que têm mesas rotativas quadradas. As superfícies de localização para a maioria dos dispositivos de fixação são dimensionadas do centro da mesa. Então, pode ser melhor deslocar o ponto de referência para o centro da mesa em XY e o topo da mesa em Z. Dessa forma, os valores de atribuição de zero do programa podem ser determinados do desenho do dispositivo de fixação. Novamente, estas entradas podem ser programadas com comandos G10.
Terceiro, o offset de trabalho externo pode ajudar você a lidar com inconsistências de cone do fuso de uma máquina de usinagem para outra. Se você achar necessário usar diferentes valores de compensação de comprimento de ferramenta para uma dada ferramenta de corte baseada em qual máquina está sendo usada, use o offset externo (registrador Z) para especificar a quantidade de discrepância. Dessa forma, ferramentas de corte podem ser mais facilmente compartilhadas entre máquinas.
Quarto, se você teve um acidente (colisão), pode encontrar os eixos ligeiramente fora de alinhamento, significando que valores de atribuição de zero do programa para configurações qualificadas não estão mais corretos. Use o offset de trabalho externo para especificar a quantidade de desalinhamento em cada eixo. Para o exemplo da subplaca descrito anteriormente, isso será tão simples quanto re-medir as distâncias XY para o furo inferior esquerdo e o topo da subplaca em Z.
Quinto, você pode aumentar o registrador Z do offset de trabalho externo quando dry running para manter ferramentas de corte mais longe de seus pontos finais do eixo Z. Isso faz um dry run mais seguro.
Equipamento industrial
- 5 Maneiras como a Impressão 3D Revolucionará a Eletrônica
- Como a Impressão 3D Está Revolucionando a Indústria de Brinquedos: 5 Principais Benefícios
- Century Furniture Mantém Fábricas nos EUA Abertas — Um Blueprint para Manufatura Resiliente
- Aproveitando IoT para Proteger o Planeta: Histórias de Sucesso Comprovadas
- 5 maneiras comprovadas de a automação economizar dinheiro para fabricantes
- Domine o Novo Normal com Robôs de Software: Um Guia Estratégico
- Economize $2,2 Trilhões Anuais: Como Revestimentos de Poliuretano Previnem Corrosão
- Guindastes Demag: Confiabilidade e Qualidade Incomparáveis para Qualquer Negócio
- 8 Estratégias Comprovadas para Proteger seu MacBook contra Roubo e Vazamento de Dados em Locais Públicos
- 5 Aplicações Robóticas Comprovadas que Impulsionam a Eficiência na Indústria do Plástico