



Automatic Products Aumenta Eficiência de Produção com Máquinas CNC
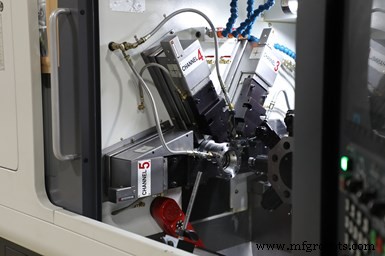
A Automatic Products em Sumner, Washington, começou como uma oficina de trabalho com automáticas acionadas por came no início dos anos 1990. Agora tem mais de 50 máquinas CNC. A oficina começou a substituir automáticas acionadas por came por máquinas Lico LNTS em 2017. O proprietário Joel Gregory diz que foi uma decisão difícil, pois aprendeu o ofício em automáticas acionadas por came, mas questões de mão de obra forçaram sua mão. O novo equipamento CNC supera as automáticas acionadas por came em 37%. Além disso, para muitos trabalhos, a oficina roda as máquinas sem luzes e eliminou ferramentas de forma (e retífica de ferramentas de forma) assim como a necessidade de máquinas de segunda operação — tudo com menos funcionários. Crédito da foto: Absolute Machine Tools
Em meados ao final dos anos 1800, a necessidade da indústria por maior produção de usinagem levou à automação de tornos de torreta manuais com acionamento por came. Usando eixos com tambores giratórios ou cames planos, tornos de torreta tornaram-se capazes de produzir peças com interação humana mínima. Várias iterações destas máquinas então governaram o mundo de torneamento de produção por mais de 100 anos. Durante esse tempo, houve atualizações para máquinas de parafuso de fuso único e multifuso que aumentaram produtividade, capacidade e segurança, enquanto a mecânica básica permaneceu a mesma — cames giratórios acionavam ligação mecânica, junto com mão de obra altamente qualificada e ferramentas especiais necessárias para configurar e operar as máquinas.
O advento da tecnologia CNC nos anos 1960 trouxe à indústria grandes centros de torneamento CNC que, embora precisos e versáteis, eram relativamente lentos. Estes progrediram ao longo dos anos 1970 e eventualmente tornaram-se os tornos CNC de hoje. Estas máquinas agora são capazes de soltar peças complexas completas usando contra-fusos, mas talvez não tenham totalmente atendido às necessidades de oficinas de torneamento de produção rodando lotes de volume médio a alto de peças.
A indústria de tornos tipo suíço de fuso deslizante foi a primeira a aplicar tecnologia CNC a torneamento de produção nos anos 1970 (máquinas CNC de fuso único foram introduzidas aproximadamente na mesma época). Tornos tipo suíço foram inicialmente populares na Europa, mas levou algum tempo antes de serem amplamente adotados na América do Norte. Geralmente, são competitivamente precificados, têm capacidade substancial e oferecem ferramentas acionadas abundantes em uma zona de trabalho pequena.
O uso de ferramentas também é uma qualidade única de máquinas de parafuso operadas por came dos últimos 100 anos. Ou seja, a capacidade de obter múltiplas ferramentas no corte simultaneamente. Enquanto alguns equipamentos fora de máquinas multifuso podem ter apenas duas ferramentas engatadas durante um corte, novas máquinas CNC de fuso único (como as oferecidas pela Lico e disponíveis nos Estados Unidos pela Absolute Machine Tools) podem ter três engatadas simultaneamente, aumentando assim a produtividade e reduzindo tempos de ciclo.
Tendência para CNC
As razões principais pelas quais oficinas estão se afastando de máquinas acionadas por came incluem idade e condição do equipamento, e uma força de trabalho qualificada limitada disponível. Além disso, clientes estão pedindo tolerâncias mais apertadas e melhores acabamentos, peças estão se tornando mais complexas, e tamanhos de lote estão se tornando menores. Do lado da máquina, equipamentos CNC oferecem menor mão de obra por peça e maior utilização de fuso. E, do lado regulatório, máquinas CNC são muito mais propensas a aderir a padrões OSHA do que automáticas acionadas por came mais antigas.
A severa escassez de mão de obra qualificada para automáticas acionadas por came tem sido o caso por muitos anos, mas agora está se tornando aguda. Um estudo realizado 10 anos atrás encontrou que a idade média de um preparador para aquelas máquinas era 55. Hoje, muitas daquelas pessoas estão se aproximando da aposentadoria. E, durante este tempo, poucas empresas estavam treinando novo pessoal, frequentemente devido à dificuldade em localizar alguém que quisesse seguir esta linha de trabalho. Leva anos para desenvolver um preparador bem treinado para automáticas acionadas por came.
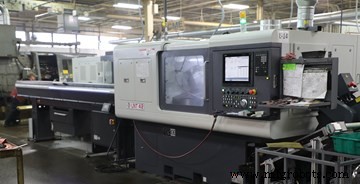
A Global Precision Parts tem máquinas Lico LNTS e LNDD em suas três localizações. O Engenheiro de Processo Mike Naticchia liderou seu sucesso em trabalhos de curta, média e longa duração anteriormente rodados em automáticas acionadas por came e até outras plataformas CNC. O Presidente da Empresa Randy Mueller diz que as máquinas CNC ajudaram a reduzir conteúdo de mão de obra por peça, enquanto aumentaram a vazão em 200 a 300%.
Ao mesmo tempo, muitas das automáticas acionadas por came caíram em condição menos que ideal. Peças de reposição estão se tornando mais escassas e caras. Além disso, pessoas que possuem o conhecimento para realizar reparos podem ser mais raras que as próprias peças. O custo para reformar um fuso único pode variar de $10.000 a $40.000, enquanto multifusos poderiam variar de $40.000 a $250.000, dependendo das necessidades de reparo.
Oficinas de torneamento de produção, que estão vendo requisitos de tolerância mais apertados, mais características que requerem operações secundárias quando rodadas em máquinas de came tradicionais, e a necessidade de melhores acabamentos às vezes conseguem abordar estas situações usando ferramentas de shave ou burnishing. Mas algumas daquelas são limitadas a seções retas em automáticas acionadas por came. Máquinas CNC podem manter tolerâncias muito mais apertadas, e podem torneiar ou alargar peças até acabamentos de 32 micropolegadas Ra ou melhores com seleções adequadas de ferramentas. Tolerâncias que requereriam ajuste constante em automáticas acionadas por came podem ser mantidas com interferência humana mínima em máquinas de parafuso CNC. Além disso, a maioria das máquinas de parafuso CNC têm ferramentas acionadas axiais e radiais, e, quando combinadas com o eixo C, podem realizar fresamento, furação transversal e rosqueamento, e furação e fresamento axial. Algumas máquinas de parafuso CNC têm eixos B e Y disponíveis, e podem soltar até peças muito complexas completas.
Outra razão comum para transição para CNC é tempo de configuração. Máquinas de came de fuso único podem levar de 2 a 6 horas para configurar; máquinas de came multifuso podem levar 6 a 16 horas. Isso significa não apenas que a máquina não está ganhando dinheiro para a oficina durante aquele tempo, mas um dos funcionários mais caros da oficina está parado na frente da máquina aquele tempo todo. Inversamente, uma vez que um trabalho é qualificado em uma máquina CNC de fuso único, configurações podem frequentemente ser realizadas em menos de uma hora ou ainda mais rápido em trabalhos repetidos.
Uma vantagem mais que ajuda ainda mais a reduzir custo por peça em equipamentos CNC é a capacidade de rodar máquinas levemente atendidas ou sem luzes. Alimentadores de barra de magazine também permitem que equipamentos CNC atinjam maior utilização de fuso e exijam mão de obra grandemente reduzida para manter as máquinas abastecidas com material. Algumas oficinas enchem o magazine do alimentador de barra e rodam a máquina até que este seja esgotado. Algumas rodam seu lote atual fora de turno, então começam um novo trabalho no primeiro turno. Outras podem reduzir requisitos de pessoal para segundo ou terceiro turnos porque as máquinas rodam sem muita atenção. Isso permite que realizem configurações no primeiro ou segundo turno e rodem trabalhos o tempo todo.
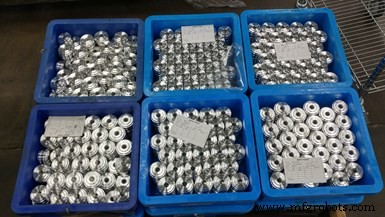
A Northland Screw Products, St. Francis, Minnesota, moveu muitos trabalhos de multifusos acionados por came para a plataforma LNTS. O Mecânico Sênior Alex Martinson liderou estes esforços, rodando peças em tamanhos de lote econômicos com interface humana mínima.
Outra consideração é limpeza e segurança. Automáticas CNC são totalmente fechadas, geralmente com intertravamentos de segurança nas portas do gabinete. Isso reduz a oportunidade de escorregões e quedas mantendo óleo e fluido de corte na máquina e fora do chão. Elas são frequentemente facilmente conectadas a sistemas de evacuação de névoa, melhorando assim a qualidade do ar para trabalhadores. Os intertravamentos efetivos entre porta e CLP no CNC garantem que funcionários estejam livres e longe da área de corte enquanto a máquina está rodando, o que reduz oportunidades para lesões ao operar equipamentos.
Automáticas de came legadas têm portas deslizantes pesadas (ou sem portas), sem intertravamentos de segurança, e frequentemente uma multidão de lacunas na proteção através das quais fluidos e até cavacos podem sair da máquina e criar condições de chão de fábrica escorregadias e perigosas. O grande número de pontos de pinça possíveis nas automáticas de came mais antigas também são difíceis de proteger, e fabricar gabinetes metálicos completos para proteger trabalhadores, reduzir níveis de som durante operação e conter fluidos têm a desvantagem de que tornam configurações de máquina mais difíceis e longas para completar.
Experiências de Oficina
Várias oficinas fizeram a transição de máquinas acionadas por came para equipamentos Lico CNC de fuso único pelas razões declaradas acima. Por exemplo, a Vanamatic de Delphos, Ohio, começou a rodar máquinas Lico em 2008. Elas adicionaram várias ao longo dos anos, e agora rodam nove máquinas modelo LNTS. Elas aumentaram taxas de produção e melhoraram qualidade de peça movendo algumas famílias de peças aeroespaciais de máquinas de oito fusos e máquinas de segunda operação para usinagem completa nos modelos LNTS. Segundo Jared Wiltsie, engenheiro da Vanamatic, a oficina corta muito material inoxidável difícil e enquanto um operador precisava atender continuamente uma máquina de 8 fusos, um operador agora pode atender três ou mais máquinas LNTS que produzem peças completas.
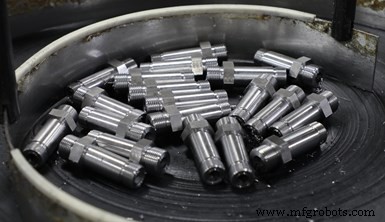
A Air-Way Manufacturing em Olivet, Michigan, é fabricante e distribuidor de conexões hidráulicas para uso OEM. A empresa atualmente usa quatro máquinas Lico LNDD em duas plantas diferentes. Segundo o Gerente de Tecnologia de Manufatura Troy Newman, ela usa estas máquinas para descarregar peças de curta a média duração de multifusos acionados por came, ferramentando as máquinas CNC para rodar algum trabalho fora de turno.
Similarmente, a Quality Switch em Newton Falls, Ohio, comprava peças usinadas de parafuso de fornecedores externos enquanto produzia algumas peças de diâmetro maior em tornos CNC multifunção. Jeremy Sewell, vice-presidente, diz que a empresa economizou dinheiro rodando as peças menores internamente em suas máquinas LNDD. Além disso, a empresa usina aquelas peças para seus próprios produtos, então também está agora em melhor controle em termos de programação de manufatura.
Fotos ao longo desta história destacam outros exemplos. Algumas oficinas estavam à frente da curva de adoção, enquanto outras se moveram das máquinas de came devido à necessidade. Recursos de mão de obra apertados, tolerâncias e acabamentos mais apertados, tempos de configuração mais curtos, e um ambiente de trabalho mais seguro são motivadores poderosos para fazer a mudança para torneamento de produção CNC. Oficinas também descobriram que máquinas de parafuso CNC modernas são grandes contribuintes para seu sucesso financeiro.
Equipamento industrial
- A Evolução das Máquinas CNC: Das Origens no Século 18 à Precisão Impulsionada por IA
- Máquinas de Torneamento CNC: Aumentando Precisão e Eficiência na Manufatura
- CNC Fagor 8050TC: Operação Intuitiva e Sem Treinamento para Torneamento, Faceamento e Rosqueamento
- Centro de Torneamento CNC Avançado – Remoção de Metal de Alta Velocidade e Usinagem de Precisão
- CTX 410 e 510: Máquinas de Torneamento Universais de Próxima Geração
- Centro de Torneamento CNC QL300H/M Twin-Spindle com Manuseio de Peças Totalmente Automatizado
- Centros de Torneamento e Fresamento CNC Rápidos e Precisos Reduzem Tempo de Produção
- Centro de Torneamento CNC Ecoca SJ-20 da Absolute Machine Tools: Precisão e Flexibilidade
- Grupo Hardinge Apresenta Centros de Torneamento Avançados: GS 51A e RS T-42
- Centro de Torneamento CNC vs Torno CNC: Diferenças-chave Explicadas