



Manufatura Fresa-Torno: Usine Cinco Lados em Uma Configuração
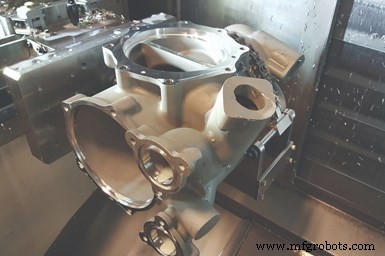
A LeanWerks desenvolveu um processo combinando tecnologias de ferramenta de corte, fixação e sondagem de peça para permitir que seu fresa-torno usine cinco lados desta peça de fundição de investimento em uma configuração. Crédito da foto: LeanWerks
Há alguns anos, condições de negócios de petróleo em declínio estimularam a LeanWerks de Ogden, Utah, a buscar trabalho em outras indústrias (incluindo aeroespacial e automação de alta velocidade) para estabelecer uma base de clientes mais equilibrada e fluxo de trabalho mais estável. A oficina de contrato, agora registrada no padrão aeroespacial AS9100C, também começou a adaptar parte de sua capacidade de usinagem existente para melhor atender aos trabalhos de usinagem que encontraria dentro daquelas novas indústrias.
Reid Leland, presidente e co-fundador da empresa, aponta para um exemplo: uma fundição de investimento de alumínio para uma carcaça de filtro de combustível de motor a jato. No momento em que a LeanWerks foi apresentada a este trabalho, seu cliente fundição aeroespacial estava quase um ano atrasado no cronograma de entrega porque seu processo de usinagem interno, portanto taxa de produção, era lento. Como resultado, seu cliente — o OEM do motor a jato no qual esta carcaça é instalada — estava perdendo a paciência, e o atraso causado pelos atrasos com este trabalho estava decepcionando outros clientes. Portanto, em um esforço para aliviar alguma carga em seus recursos internos de usinagem, a fundição contatou a LeanWerks para considerar assumir a usinagem daquelas fundições.
Embora muitos engenheiros especifiquem fundições de investimento para seus designs de peças porque oferecem intricácia de forma com boa precisão dimensional relativa a outros processos de fundição, aqueles componentes ainda requerem usinagem para atingir ajuste e função precisos em montagens de alto desempenho. No entanto, a variabilidade destes tipos de peças como fundidas e seus requisitos de fixação complicados fazem algumas oficinas evitarem assumir este tipo de trabalho de usinagem.
Por exemplo, a carcaça do filtro de combustível requer múltiplas operações de usinagem, incluindo fresamento de furo profundo, alargamento, faceamento, furação, rosqueamento, ranhura de diâmetro interno e contorno 3D. Originalmente, a LeanWerks pensou que poderia completar o trabalho usando várias configurações em uma fresadora de três eixos e uma configuração em um centro de torneamento. Decidiu finalmente que esta não era a melhor estratégia, porque as tolerâncias de posição apertadas da peça com esquema de datum complicado não seriam atingíveis devido às múltiplas configurações.
Em vez disso, a LeanWerks considerou como poderia aproveitar a capacidade de fresamento de seu fresa-torno Mazak Integrex i200S para minimizar o número de vezes que a peça é tocada durante a usinagem. A oficina usava principalmente esta máquina para produzir inserts de válvula de plug cônico para operações de bombeamento de alta pressão na indústria de petróleo e gás, como aqueles requeridos para fraturamento hidráulico e aplicações de tubulação contínua. O Integrex era bem adequado para a peça de insert de válvula porque podia tanto torneiar o diâmetro externo cônico da peça quanto fresar seus furos de fluxo de eixo transversal interno. A máquina também podia fresar o anel O associado do furo, que requeria uma operação de contorno de cinco eixos por causa da superfície cônica do furo.
Dito isso, usinar a peça da carcaça do filtro de combustível no fresa-torno, um trabalho que não requeria torneamento, apresentou uma variedade de desafios. Por exemplo, o alumínio de grau aeronáutico A356.0 tem alto teor de sílica e pode ser duro em ferramentas de corte. Além disso, a geometria da peça tem múltiplas características em múltiplos ângulos em todas as faces (incluindo uma conexão crítica dentro do fundo da fundição de 13 polegadas de profundidade) e áreas de parede fina criam problemas de vibração durante a usinagem. Além disso, a peça com estrutura de datum complexa requer tolerâncias apertadas, incluindo tolerância de posição verdadeira de 0,25 mm em algumas características amplamente separadas, e tolerâncias de tamanho de ±0,01 mm e tolerâncias de posição verdadeira de 0,05 mm para outras características menos separadas.
Como resultado, a LeanWerks essencialmente deu três passos para permitir que seu fresa-torno usinasse efetivamente cinco faces da fundição de investimento em uma configuração. O primeiro passo foi projetar um dispositivo para segurar a fundição para permitir que a usinagem fosse realizada em cinco lados da peça. Um componente chave deste design de dispositivo é um berço que engata o corpo principal da fundição enquanto oferece acesso a características entre e ao longo das pernas do berço. Para fixar a fundição ao berço, um mecanismo de corrente e polia foi instalado entre as pernas do berço para fornecer uma força de fixação uniformemente distribuída.
Como o fresa-torno não oferecia percurso de eixo Y suficiente para alcançar todas as características, um deslizamento de cauda de andorinha Setco foi incorporado no dispositivo para permitir que o berço e a peça fossem deslizados e re-fixados em uma posição acessível sem refixar completamente a peça. Para garantir rigidez, o berço foi montado e reforçado a uma placa base de aço com pinos de posicionamento e soldas. Aquela placa base monta no assento do deslizamento de cauda de andorinha, e a base do deslizamento monta nos maxilares mestres no mandril de três garras existente da máquina.
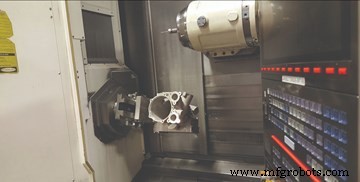
Devido ao tamanho desta peça, o percurso do eixo Y do fresa-torno não permite que seu fuso alcance todas as áreas da peça a ser usinada. Para mitigar isso, o dispositivo que a LeanWerks desenvolveu usa um deslizamento de cauda de andorinha para permitir que a peça fixada seja deslizada e re-fixada em uma posição acessível. Rotinas de sondagem subsequentes determinam a posição verdadeira da peça reposicionada.
Em seguida, a oficina integrou um sistema de sondagem de toque-gatilho. Sondagem por toque foi necessária porque a forma de cada peça como fundida varia ligeiramente, e o dispositivo deslizante usado para mitigar o problema do percurso do eixo Y muda a localização da peça. A sondagem permitiu que a nova posição da peça após o deslocamento fosse precisamente definida, e os caminhos de ferramenta subsequentes fossem melhor ajustados à localização real da peça.
Na verdade, a oficina percebeu que precisava de uma sonda de comprimento padrão assim como uma sonda de alcance estendido para acessar características localizadas profundamente dentro da peça. Como o fresa-torno apresentava apenas um canal de sondagem, a LeanWerks retrofitou a máquina com um receptor de rádio Renishaw RMI-Q e instalou um cartão de controlador lógico programável (CLP) no painel de controle principal da máquina para lidar com um segundo sinal de sonda. A sonda curta usa um estilete de 25 mm de comprimento, enquanto a sonda longa usa um estilete de 50 mm de comprimento montado em uma extensão de 200 mm. Ambas usam um corpo de sonda Renishaw RMP-60.
As rotinas de sondagem foram programadas usando o software Inspection Plus da Renishaw, e o código resultante foi adicionado ao programa da máquina nos locais apropriados. A rotina inicial de sondagem mede pontos na porta inferior dentro da carcaça e a abertura na frente da carcaça para definir o eixo central da peça. Outras características que são sondadas incluem uma das pequenas portas perto da face para definir a orientação rotacional da peça e uma parede dentro da flange lateral principal para definir a localização do eixo Z da peça. O módulo de software de compensação de erro de posição de trabalho (WPEC) da Mazak permite que desvios detectados através de cálculos de posição verdadeira derivados da rotina inicial de sondagem movam com a peça através de movimentos de indexação do fuso. Após as rotinas iniciais de sondagem, sondagem adicional é realizada para confirmar a localização de características relacionadas e superfícies pós-usinadas.
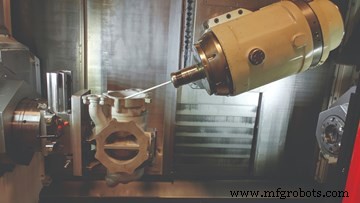
Para sondar características profundas dentro da carcaça, a LeanWerks usa um estilete de 50 mm de comprimento montado em uma extensão de 200 mm.
Finalmente, as operações de usinagem de alcance profundo requeridas para esta peça e material de alumínio abrasivo levaram a oficina a empregar tecnologia avançada de ferramenta de corte. Para este trabalho, a oficina usa o sistema de porta-ferramentas Rego-Fix powRgrip. Uma alternativa ao shrink-fit, o powRgrip é um sistema mecânico de prensa que consiste em um porta-ferramentas, colete de precisão e unidade de fixação hidráulica de bancada compacta usada para inserir o colete e a ferramenta no porta-ferramentas. Segundo a Rego-Fix, o sistema é capaz de gerar altas forças de fixação enquanto mantém uma leitura de indicador total de menos de 0,0001 polegada. A rigidez deste sistema melhora vida útil da ferramenta e precisão de corte.
Ferramentas de corte usadas para este trabalho devem ter ângulos de rake positivos altos e ser rodadas em velocidades muito altas com profundidades de corte leves. Fresas de topo Garr Alumistar são usadas assim como uma pequena fresa de face com inserts não revestidos, altamente polidos, de rake positivo alto.
A LeanWerks também pré-ajusta ferramentas para este trabalho usando um pré-ajustador Speroni STP Magis 400 disponível da Big Kaiser. O pré-ajustador não apenas permite a configuração externa de ferramentas, mas, mais importante, auxilia em qualificação e solução de problemas porque facilita inspeção da aresta de corte, validação da forma de ferramentas de forma e medição de runout.
Ponto de Virada
O processo que a LeanWerks desenvolveu para usinar este trabalho de fundição de investimento em seu fresa-torno melhorou a taxa de produção de 10 horas por peça para menos de duas horas por peça. Como resultado, a oficina continua a considerar outras maneiras de maximizar as capacidades de sua capacidade existente de maneiras similares enquanto busca trabalho em várias novas indústrias.
Equipamento industrial
- Usinagem por Jato Abrasivo: Como Funciona, Benefícios e Aplicações Práticas
- Fatores que Influenciam Custos de Usinagem CNC: O que Você Precisa Saber
- Centros de Torneamento Duplo Haas DS-30: Torneamento de Duas Extremidades Eficiente em Configuração Única
- Restrições de Tamanho na Usinagem CNC: O Que Designers Devem Saber
- Por Dentro de Produtos de Fundição e Usinagem: Insights de Usinagem de Precisão – Parte 3
- Fundição em Areia Explicada: Técnicas e Aplicações (Parte 2)
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Entendendo a Usinagem CNC de 5 Eixos: Precisão Avançada para Peças Complexas
- Encontre a Máquina VMC 5 Eixos Ideal para Suas Necessidades de Produção
- Principais Etapas do Processo de Usinagem para Peças Perfeitas