



Automação Robótica para Soldagem de Magnésio: Precisão e Eficiência
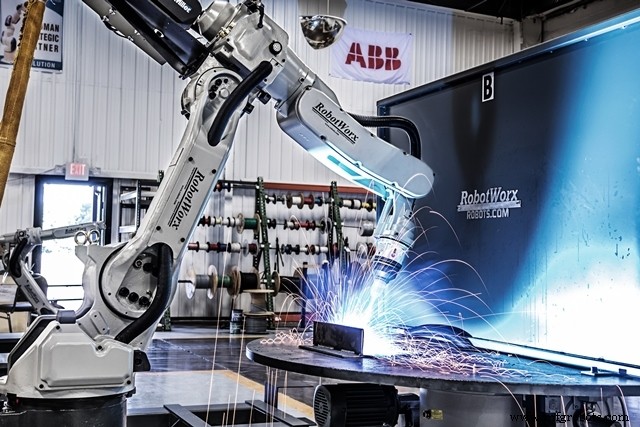
Soldagem de magnésio é realizada para manufatura primária ou reparo.
Propriedades
Ligas de magnésio com densidade de cerca de 1,74 g por centímetro cúbico (0,063 lb por pol³), quando em forma fundida ligadas com Alumínio, Manganês, Terras Raras, Tório, Zinco ou Zircônio, exibem alta relação resistência-peso tornando-os materiais de escolha sempre que redução de peso é importante ou quando é imperativo reduzir forças inerciais (para peças de máquinas em movimento rápido). Magnésio é aproximadamente 20% do peso do aço e 67% do peso do alumínio. Fundições de magnésio exibem notável capacidade de amortecimento.
- Magnésio puro derrete a 650 graus Celsius (1202 graus Fahrenheit).
- Contração de líquido para sólido é 3,9 a 4,2% e de líquido na temperatura de fusão para sólido à temperatura ambiente é 9,7%.
- Magnésio é usado como elemento de liga na produção de certas ligas de alumínio.
- Em fundições de ferro fundido produzindo ferro nodular, magnésio é usado para tornar partículas de grafite nodulares. Também é usado para proteção catódica de outros metais contra corrosão.
Segurança
Precauções de segurança devem ser entendidas e seguidas. Magnésio oxida facilmente. Se inflamado quando na forma de aparas usinadas ou pós, queima intensamente. Usinagem deve ser realizada sob condições controladas, com agentes extintores à mão.
Especificações
- Ligas de fundição são cobertas por Especificações ASTM B80, B94 e B199.
- Ligas forjadas por ASTM B90, B107 e B217.
- Metais de adição para Soldagem de ligas de magnésio são especificados em
- AWS A5.19 Especificação para Eletrodos e Hastes de Soldagem de Liga de Magnésio
- ASTM B 448 Especificação para Hastes e Eletrodos Descascados de Soldagem de Liga de Magnésio
- SAE AMS 4397 Arame de Magnésio, Soldagem.
Características
Soldagem de ligas de magnésio requer quantidades menores de calor para derreter que outros materiais. No entanto, são suscetíveis a distorção, devido à alta condutividade térmica e coeficiente de expansão térmica. Precauções adequadas devem ser tomadas.
Elementos de Liga
Como magnésio é mecanicamente fraco demais para ser usado como está, deve ser ligado com outros elementos que conferem propriedades melhoradas. O grupo de ligas Mg-Al-Zn, contém Alumínio, Manganês e Zinco, que são os elementos de liga mais comuns para aplicações a temperatura ambiente. Elementos de liga Tório, Cério e Zircônio (sem Alumínio) são usados para temperatura elevada, formando o grupo Mg-Zn-Zr.
Um aumento no conteúdo de liga deprime o ponto de fusão, alarga a faixa de fusão e aumenta tendência a trinca de solda. Alto conteúdo de liga precisa menos calor para fusão e limita crescimento de grão, mostrando maior eficiência de soldagem de magnésio.
- Alumínio é o ingrediente mais eficaz para fornecer resultados melhorados. Em porcentagens de 2 a 10%, com adições menores de zinco e manganês, aumenta resistência e dureza, à custa de menos ductilidade. Ligas de magnésio contendo mais de 1,5% Al são suscetíveis a corrosão sob tensão e devem ser aliviadas de tensão após soldagem.
- Zinco combinado com alumínio ajuda a superar efeitos corrosivos nocivos de impurezas de ferro e níquel que podem estar presentes em ligas de magnésio. Quanto maior o conteúdo de Zn (acima de 1%) maior a fragilidade a quente, causando trinca de solda.
- Manganês melhora resistência ao escoamento (levemente) e resistência a água salgada de ligas de magnésio. Ponto de fusão mais alto requer maior entrada de calor para derreter. Crescimento de grão adjacente à solda reduz resistência.
- Tório ou Cério podem ser adicionados para melhorar resistência a temperaturas de 260 a 370 graus Celsius (500 a 700 graus Fahrenheit). Zircônio em pequenas quantidades é um refinador de grão que melhora soldabilidade.
- Berílio é às vezes adicionado para reduzir tendência de magnésio queimar enquanto derrete. Nenhum efeito adverso em soldagem foi observado. Pode ser benéfico, em uma liga de brasagem, reduzindo perigo de ignição durante brasagem em forno.
- Cálcio é adicionado em pequenas quantidades para reduzir oxidação, mas pode aumentar risco de trinca de solda.
Processos
Soldagem de magnésio é geralmente realizada com processos de arco usando corrente contínua com polaridade reversa (eletrodo positivo). Ligas forjadas são geralmente mais soldáveis que certas ligas fundidas.
Modos de Transferência de Metal para Soldagem a Arco Metálico com Gás magnésio (GMAW) ou Metal Inert Gas (MIG)
- Modo curto-circuito - enchimento toca a peça muitas vezes por segundo e extingue o arco, o metal é suprido como sequência de gotas.
- Modo arco pulsado - uma fonte de energia fornece corrente modulada. O arco é ininterrupto e o metal é transferido intermediariamente.
- Modo transferência spray - metal é transferido com spray de gotículas.
- O gás de proteção mais usado é geralmente argônio enquanto misturas com hélio são aceitáveis.
Arco Tungstênio com Gás para Soldagem de magnésio (GTAW) também conhecido como Tungsten Inert Gas (TIG)
- Máquinas de corrente alternada ou fontes de energia corrente contínua polaridade reversa (eletrodo positivo), com corrente de alta frequência superposta são usadas.
- Para chapas finas ambos são adequados, para chapas mais grossas corrente alternada é preferida pois fornece penetração mais profunda.
- Corrente contínua polaridade direta (eletrodo negativo) não é preferida porque falta ação de limpeza catódica.
Soldagem por Feixe de Elétrons de magnésio tem sido usada para reparar fundições caras em ligas contendo menos de 1% Zinco. A soldabilidade relativa das diferentes ligas de magnésio é similar à exibida para processos de arco mais comuns.
Condições têm que ser estritamente monitoradas por causa do perigo de desenvolver vazios e porosidade devido ao baixo ponto de ebulição do Magnésio e o ainda mais baixo do Zinco. Um feixe ligeiramente desfocado pode ajudar a obter soldas sólidas.
Feixe Laser é método preferido para soldagem de magnésio por causa de sua baixa entrada de calor, velocidade elevada e deformação limitada. No entanto este método tem tendência de desenvolver porosidade.
Soldagem por resistência de magnésio para pontos ou costuras é realizada em ligas forjadas como chapas e extrusões, essencialmente com equipamento e condições similares aos usados para alumínio.
Reparo de Fundições: Uma das aplicações mais comuns de Soldagem de magnésio é reparar fundições seja como fundidas ou após serviço. Preparação é importante e deve excluir contaminação de materiais estranhos. Chanfros generosos devem ser preparados para permitir penetração total.
Pré-aquecimento: A necessidade de pré-aquecimento ao soldar magnésio é ditada pelo grau de restrição da junta e pela espessura do metal: para paredes grossas e um cordão de solda curto, pode não ser requerido. Pré-aquecimento deve ser realizado em forno com atmosfera protetora para reduzir oxidação. Um dos procedimentos recomendados para minimizar trinca de solda é soldar do centro para os lados (uma metade após a outra). Choques térmicos devem ser evitados.
Robô industrial
- Maximize ROI Revitalizando Robôs Legados com Serviços de Reintegração
- Automação Baixo Custo: RHEWUM® Melhora Soldadura com Robôs Colaborativos
- Tendências Futuras na Automação de Fábricas: Atendendo a Expectativas Crescentes
- Aproveitando Robôs Gantry: Elevando Automação na Manufatura
- Desbloqueando Automação de Soldagem: Aumente Qualidade, Reduza Custos e Acelere Produção
- Automação Avançada de Dispensação Robótica para Transferência Precisa de Materiais
- Do Manual ao Moderno: A Evolução dos Robôs de Soldagem KUKA
- Aprimore Eficiência de Solda por Ponto com Pistolas Servo-Drive
- Revolucionando Produção de Dispositivos Médicos: Soluções Avançadas de Automação
- Soldadura de Alumínio de Precisão com Robôs Fanuc para Excelência Automotiva