



Otimizando Soldagem de Cobre com Robôs Industriais para Desempenho Superior
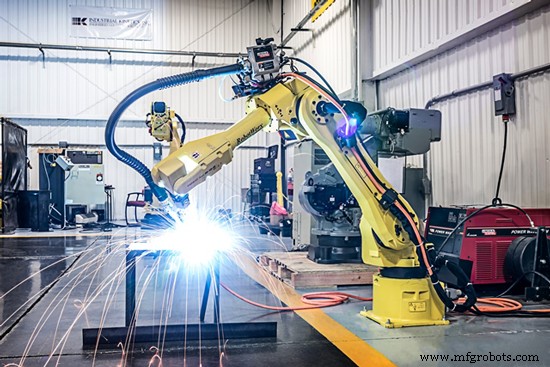
Cobre e ligas de cobre oferecem uma combinação única de propriedades de material que os tornam ideais para muitos ambientes de manufatura. São amplamente usados por causa de suas excelentes condutividades elétrica e térmica, resistência excepcional à corrosão, facilidade de fabricação, boa resistência e resistência à fadiga. Outras características úteis incluem resistência a faíscas, resistência ao desgaste metal-metal, propriedades de baixa permeabilidade e cor distinta.
Processos de Soldagem de Cobre
Cobre é frequentemente unido por soldagem. Processos de soldagem a arco são de preocupação primária. Soldagem a arco pode ser realizada usando soldagem a arco metálico protegido (SMAW), soldagem a arco tungstênio com gás (GTAW), soldagem a arco metálico com gás (GMAW), soldagem a arco plasma (PAW), e soldagem a arco submerso (SAW).
Processos de soldagem que usam proteção a gás são geralmente preferidos, embora SMAW possa ser usado para muitas aplicações não-críticas. Argônio, hélio, ou misturas dos dois são usados como gases de proteção para GTAW, PAW, e GMAW. Geralmente, argônio é usado quando soldando manualmente material com menos de 3 mm de espessura, tem baixa condutividade térmica, ou ambos. Hélio ou uma mistura de 75% hélio e 25% argônio é recomendado para soldagem mecânica de seções finas e para soldagem manual de seções mais grossas de ligas que têm alta condutividade térmica. Pequenas quantidades de nitrogênio podem ser adicionadas ao gás de proteção argônio para aumentar a entrada de calor efetiva. Soldagem a arco metálico protegido pode ser usada para soldar uma ampla faixa de espessuras de liga de cobre. Eletrodos revestidos para soldagem a arco submerso (SAW) de ligas de cobre estão disponíveis em tamanhos padrão variando de 2,4 a 4,8 mm.
Soldagem a Arco Tungstênio com Gás
Soldagem a arco tungstênio com gás é bem adequada para cobre e ligas de cobre por causa de seu arco intenso, que produz temperatura extremamente alta na junta e zona afetada pelo calor (ZAC) estreita.
Na soldagem de cobre e ligas de cobre mais condutivas termicamente, a intensidade do arco é importante em completar fusão com aquecimento mínimo do metal base circundante, altamente condutivo. Uma ZAC estreita é particularmente desejável na soldagem de ligas de cobre que foram endurecidas por precipitação.
Muitos dos eletrodos de tungstênio padrão ou tungstênio ligado podem ser usados em GTAW de cobre e ligas de cobre. Os fatores de seleção normalmente considerados para eletrodos de tungstênio aplicam-se em geral ao cobre e ligas de cobre. Exceto para classes específicas de ligas de cobre, tungstênio toriado (geralmente EWTh-2) é preferido por seu melhor desempenho, vida mais longa, e maior resistência à contaminação.
Soldagem a Arco Metálico com Gás
Soldagem a arco metálico com gás é usada para unir cobre e ligas de cobre para espessura menos que 3 mm, enquanto GMAW é preferido para espessura de seção acima de 3 mm e para unir bronzes de alumínio, bronzes de silício e ligas cobre-níquel.
Soldagem a Arco Plasma
A soldagem de cobres e ligas de cobre usando PAW é comparável a GTAW destas ligas. Argônio, hélio, ou misturas dos dois são usados para soldagem de todas as ligas. Gás hidrogênio nunca deve ser usado quando soldando cobres.
Soldagem a arco plasma tem duas vantagens distintas sobre GTAW:
- Tungstênio é ocultado e inteiramente protegido, o que reduz grandemente contaminação do eletrodo, particularmente para ligas com constituintes de baixo ponto de ebulição como latões, bronzes, bronzes fosforosos, e bronzes de alumínio.
- Pluma de arco construída dá origem a energias de arco mais altas enquanto minimiza crescimento da ZAC. Como com GTAW, pulsação de corrente e rampa de corrente também podem ser usadas. Equipamento de soldagem a arco plasma foi miniaturizado para trabalho intrincado, conhecido como microplasma welding.
Soldagem a arco plasma de cobres e ligas de cobre pode ser realizada tanto autogenamente quanto com metal de adição. Seleção de metal de adição é idêntica à delineada para GTAW. Automação e mecanização deste processo é prontamente realizada e é preferível a GTAW onde contaminação pode restringir eficiências de produção. Posições de soldagem para PAW são idênticas às para GTAW. No entanto, modo keyhole plasma foi avaliado para seções mais grossas em posição vertical-para-cima. Geralmente, toda informação apresentada para GTAW é aplicável a PAW.
Soldagem a Arco Submerso
A soldagem de material de bitola grossa, como tubo formado de chapa pesada, pode ser alcançada por operação contínua de arco metálico sob fluxo granular. Desoxidação efetiva e reações escória-metal para formar a composição de metal de solda requerida são críticas e o processo SAW ainda está em desenvolvimento para materiais base cobre. Uma variação neste processo pode ser usada para revestimento de solda ou hardfacing. Fluxos comercialmente disponíveis devem ser usados para ligas cobre-níquel.
Metalurgia de Liga e Soldabilidade
Muitos metais comuns são ligados com cobre para produzir as várias ligas de cobre. Os elementos de liga mais comuns são alumínio, níquel, silício, estanho e zinco. Outros elementos e metais são ligados em pequenas quantidades para melhorar certas características de material, como resistência à corrosão ou usinabilidade.
Nove Grupos de Cobre e Ligas de Cobre:
- Cobres, que contêm mínimo 99,3% Cu
- Ligas de alto cobre, que contêm até 5% elementos de liga
- Ligas cobre-zinco (latões), que contêm até 40% Zn
- Ligas cobre-estanho (bronzes fosforosos), que contêm até 10% Sn e 0,2% P
- Ligas cobre-alumínio (bronzes de alumínio), que contêm até 10% Al
- Ligas cobre-silício (bronzes de silício), que contêm até 3% Si
- Ligas cobre-níquel, que contêm até 30% Ni
- Ligas cobre-zinco-níquel (pratas níquel), que contêm até 7% Zn e 18% Ni
- Ligas especiais, que contêm elementos de liga para melhorar uma propriedade ou característica específica, por exemplo usinabilidade.
Muitas ligas de cobre têm nomes comuns, como cobre livre de oxigênio (99,95% Cu min), cobre berílio (0,02 a 0,2% Be), metal Muntz (Cu40Zn), latão naval (Cu-39,5Zn-0,75Sn), e bronze comercial (Cu-10Zn).
Propriedades
Muitas das propriedades físicas de ligas de cobre são importantes para os processos de soldagem, incluindo temperatura de fusão, coeficiente de expansão térmica, e condutividade elétrica e térmica. Certos elementos de liga diminuem as condutividades elétrica e térmica de cobre e ligas de cobre.
Soldabilidade
Vários elementos de liga têm efeitos pronunciados na soldabilidade de cobre e ligas de cobre. Pequenas quantidades de elementos de liga voláteis, tóxicos são frequentemente presentes em cobre e suas ligas. Como resultado, a exigência de um sistema de ventilação efetivo para proteger o soldador e/ou operador da máquina de soldagem é mais crítica do que quando soldando metais ferrosos.
Zinco reduz a soldabilidade de todos os latões em proporção relativa à porcentagem de zinco na liga. Zinco tem temperatura de ebulição baixa, que resulta na produção de vapores tóxicos ao soldar ligas cobre-zinco.
Silício tem efeito benéfico na soldabilidade de ligas cobre-silício por causa de suas ações desoxidantes e fundentes.
Estanho
Estanho aumenta suscetibilidade a trinca a quente durante soldagem quando presente em quantidades de 1 a 10%. Estanho, quando comparado com zinco, é muito menos volátil e tóxico. Durante soldagem, estanho pode oxidar preferencialmente relativo ao cobre. Os resultados serão um aprisionamento de óxido, que pode reduzir a resistência da solda.
Óxidos Tenazes
Berílio, alumínio e níquel formam óxidos tenazes que devem ser removidos antes da soldagem. A formação destes óxidos durante o processo de soldagem deve ser prevenida por gás de proteção ou por fluxo, em conjunto com o uso da corrente de soldagem apropriada. Os óxidos de níquel interferem com soldagem a arco menos que os de berílio ou alumínio. Consequentemente, pratas níquel e ligas cobre-níquel são menos sensíveis ao tipo de corrente de soldagem usada durante o processo. Ligas contendo berílio também produzem fumos tóxicos durante a soldagem.
Oxigênio
Oxigênio pode causar porosidade e reduzir resistência de soldas feitas em certas ligas de cobre que não contêm quantidades suficientes de fósforo ou outros desoxidantes. Oxigênio pode ser encontrado como gás livre ou como óxido cuproso. Ligas de cobre mais comumente soldadas contêm elemento desoxidante, geralmente fósforo, silício, alumínio, ferro ou manganês.
Ferro e manganês não afetam significativamente a soldabilidade das ligas que os contêm. Ferro é tipicamente presente em alguns latões especiais, bronzes de alumínio, e ligas cobre-níquel em quantidades de 1,4 a 3,5%. Manganês é comumente usado nestas mesmas ligas, mas em concentrações menores que ferro.
Aditivos de Livre Usinagem
Chumbo, selênio, telúrio e enxofre são adicionados a ligas de cobre para melhorar usinabilidade. Bismuto está começando a ser usado para este propósito também quando ligas livres de chumbo são desejadas. Estes agentes de liga menores, enquanto melhoram usinabilidade, afetam significativamente a soldabilidade de ligas de cobre tornando as ligas suscetíveis a trinca a quente. O efeito adverso na soldabilidade é evidente com cerca de 0,05% do aditivo e é mais severo com concentrações maiores. Chumbo é o mais prejudicial dos agentes de liga com respeito à suscetibilidade a trinca a quente.
Fatores Afetando Soldabilidade
Além dos elementos de liga que compõem uma liga de cobre específica, vários outros fatores afetam soldabilidade. Estes fatores são a condutividade térmica da liga sendo soldada, o gás de proteção, o tipo de corrente usado durante soldagem, o design da junta, a posição de soldagem, e a condição e limpeza da superfície.
Efeito da Condutividade Térmica
O comportamento de cobre e ligas de cobre durante soldagem é fortemente influenciado pela condutividade térmica da liga. Ao soldar cobres comerciais e materiais de cobre levemente ligados com altas condutividades térmicas, o tipo de corrente e gás de proteção devem ser selecionados para fornecer entrada de calor máxima à junta. Esta alta entrada de calor contrapõe a rápida dissipação de calor para longe da zona de solda localizada.
Dependendo da espessura da seção, pré-aquecimento pode ser requerido para ligas de cobre com condutividades térmicas mais baixas. A temperatura entre passes deve ser a mesma que para pré-aquecimento. Ligas de cobre não são pós-tratadas termicamente tão frequentemente quanto aços, mas algumas ligas podem requerer taxas de resfriamento controladas para minimizar tensões residuais e fragilidade a quente.
Posição de Soldagem
Devido à natureza altamente fluida de cobre e suas ligas, a posição plana é usada sempre que possível para soldagem. A posição horizontal é usada em alguns filetes de solda de juntas de canto e juntas T.
Ligas Endurecíveis por Precipitação
As reações de endurecimento por precipitação mais importantes são obtidas com berílio, cromo, boro, níquel, silício e zircônio. Cuidado deve ser tomado ao soldar ligas de cobre endurecíveis por precipitação para evitar oxidação e fusão incompleta. Sempre que possível, os componentes devem ser soldados na condição recozida, e então a solda deve receber tratamento térmico de endurecimento por precipitação.
Trinca a Quente
Ligas de cobre, como cobre-estanho e cobre-níquel, são suscetíveis a trinca a quente em temperaturas de solidificação. Esta característica é exibida em todas as ligas de cobre com uma ampla faixa de temperatura liquidus-solidus. Tensões de encolhimento severas produzem separação interdendrítica durante solidificação do metal. Trinca a quente pode ser minimizada reduzindo restrição durante soldagem, pré-aquecendo para retardar taxa de resfriamento e reduzir magnitude de tensões de soldagem, e reduzindo tamanho da abertura de raiz e aumentando tamanho do passe de raiz.
Porosidade
Certos elementos (por exemplo, zinco, cádmio, e fósforo) têm pontos de ebulição baixos. Vaporização destes elementos durante soldagem pode resultar em porosidade. Ao soldar ligas de cobre contendo estes elementos, porosidade pode ser minimizada por velocidades de solda mais altas e metal de adição baixo nestes elementos.
Condição da Superfície
Graxa e óxido em superfícies de trabalho devem ser removidos antes da soldagem. Escovação com arame ou imersão brilhante pode ser usada. Miliscale nas superfícies de bronzes de alumínio e bronzes de silício é removido por uma distância da região de solda de pelo menos 13 mm, geralmente por meios mecânicos. Graxa, tinta, marcas de giz, sujeira de oficina, e contaminantes similares em ligas cobre-níquel podem causar fragilização e devem ser removidos antes da soldagem. Miliscale em ligas cobre-níquel deve ser removido por retificação ou decapagem; escovação com arame não é efetiva.
Ligas de Soldagem de Cobre
O material de eletrodo ideal teria a resistência compressiva de aço ferramenta e a condutividade de prata. Infelizmente, tal material não existe. Então várias ligas de cobre diferentes foram desenvolvidas. Todos materiais recomendados RWMA têm temperaturas de recozimento ou amolecimento mais altas que cobre puro, junto com resistência compressiva e resistência ao desgaste melhoradas. Como o cobre foi ligado para alcançar maior resistência e propriedades de desgaste, há algum sacrifício em condutividade.
Classes de Ligas de Cobre:
Classe 1: Esta classe é mais frequentemente especificada para soldagem de Alumínio e outros materiais altamente condutivos. Esta é a mais condutiva das Ligas RWMA. Também é a mais macia (e tem a menor resistência e características de desgaste).
Classe 2: Esta classe de liga de cobre é a mais amplamente usada e recomendada liga de cobre. É recomendada para uma ampla faixa de ligas de aço. O material é recomendado para soldagem ponto, costela, projeção, e cruzamento de arames. Tem condutividade ligeiramente menor que classe 1, e tem maior resistência e características de desgaste.
Classe 3: Esta tem a menor condutividade, mas as maiores propriedades de resistência dos três graus principais de material de eletrodo de cobre. É recomendada para a maioria das aplicações onde alta resistência e resistência ao desgaste são imperativas.
Robô industrial
- Acelere a Produção: Como Robôs Industriais Reduzem Tempos de Ciclo no Atendimento de Máquinas
- Aumente a Rentabilidade e Produtividade com Robôs de Soldadura Industriais Avançados
- Robôs Industriais Modernos: Transformando Produção e Qualidade
- Quando Robôs Constroem Robôs: O Futuro da Automação Industrial
- Aproveitando Robôs Gantry: Elevando Automação na Manufatura
- Desbloqueando Automação de Soldagem: Aumente Qualidade, Reduza Custos e Acelere Produção
- Do Manual ao Moderno: A Evolução dos Robôs de Soldagem KUKA
- Aprimore Eficiência de Solda por Ponto com Pistolas Servo-Drive
- Soldadura de Alumínio de Precisão com Robôs Fanuc para Excelência Automotiva
- Robôs Fanuc de Braço Duplo: Aumentando Eficiência na Soldadura a Arco