



Garantia de Qualidade em Tempo Real na Manufatura Aditiva usando Monitoramento por Microfone Óptico
As tecnologias de manufatura aditiva (AM) tiveram adoção notável na indústria nos últimos anos. À medida que a digitalização e a manufatura sob demanda transformam as linhas de produção em operações totalmente automatizadas, métodos confiáveis de monitoramento de processo tornam-se cada vez mais importantes.
No processamento de metais a laser, é um fato bem conhecido que a emissão óptica e acústica durante o processo pode ser analisada em tempo real e correlacionada à qualidade final da peça. Essa abordagem oferece valor significativo, pois a ocorrência de poros, trincas ou outras inhomogeneidades criadas durante o processo de produção influenciam grandemente as propriedades mecânicas e aumentam o risco de componentes defeituosos. A reação imediata a sinais de alerta do processo pode, assim, reduzir sucata e economizar tempo.
Atualmente, sistemas ópticos como pirômetros, câmeras de alta velocidade, câmeras IR e fotodiodos são amplamente usados para monitorar processos AM a laser em contextos acadêmicos e industriais.4 Embora forneçam insights importantes sobre a zona de interação laser-metal, eles são cegos para aspectos relevantes que ocorrem após o laser ser desligado, por exemplo, trincas devido a tensão térmica.
Sistemas de sensores acústicos de onda estrutural tornaram-se comercialmente disponíveis recentemente, por exemplo, em processos de Fusão em Leito de Pó (PBF).5 No entanto, detectores de som estrutural enfrentam desafios em processos como Deposição de Metal a Laser (LMD) ou Manufatura Aditiva por Arco com Fio (WAAM), nos quais o caminho do sinal ligado à estrutura muda ou pode até ser interrompido durante o tempo de construção. Nesses casos, um sensor acústico acoplado ao ar a distância fixa fornece uma solução capaz.
Uma Nova Técnica de Inspeção por Ultrasom
Em contraste com sensores acústicos convencionais baseados em membrana ou piezoelétricos, o microfone óptico de banda larga da XARION Laser Acoustics funciona por meio de interferometria. Seu princípio de detecção akinético baseia-se em ondas sonoras causando uma mudança no índice de refração do ar dentro da cavidade do interferômetro de 2 mm situada no topo do cabeçote do sensor mostrado na Figura 1a. Isso causa pequenos deslocamentos no comprimento de onda do laser, contido e refletido de volta e forth dentro da cavidade. O leve desvio do comprimento de onda causa uma variação de interferência e, assim, da intensidade da luz que retorna da cavidade. A variação de intensidade é então medida por um fotodiodo externo.
Este método de transdução acústica — funcionando completamente sem elementos móveis — fornece a faixa de frequência mais ampla disponível no mercado de microfones, excedendo o estado da arte por um fator de 10. Como ruídos de fundo, por exemplo, de máquinas próximas, são tipicamente limitados a frequências mais baixas (<100 kHz), a faixa do microfone óptico de 10 Hz até 1 MHz permite uma separação espectral clara entre o sinal de processo valioso e o ruído indesejado. O limite superior desta resposta de frequência é em parte predeterminado pelo próprio meio, pois a absorção do ar amortece fortemente a propagação do som. Por exemplo, a atenuação de um sinal acústico de 2 MHz no ar é da ordem de 640 dB/m. 6
Nos casos a seguir, várias aplicações são discutidas. Em todas as configurações, a saída elétrica analógica do sensor é alimentada em um sistema de aquisição e análise de dados de alta velocidade, que realiza cálculo FFT em tempo real e exibição espectral da emissão de processo aerotransportada.
Deposição de Metal a Laser (LMD)

Um problema comum em processos LMD é a formação de trincas devido a tensão térmica. Essas trincas podem ocorrer durante o tempo de processamento, mas também vários minutos depois. O processo LMD baseado em robô, alimentado a arame ou pó, permite manter uma distância de medição constante. A vantagem de um sistema acústico acoplado ao ar montado na cabeça do robô é a possibilidade de analisar sinais da interação laser-material, bem como o comportamento do material após a laser. Um exemplo de configuração de medição com uma assinatura acústica correspondente é mostrado na Figura 2.
Como sinais de trinca tendem a ser de banda larga em frequência, um filtro passa-alta pode ser aplicado para detectar com segurança a ocorrência de trincas durante e pós-processo sem perturbação do ruído de produção. Nesta configuração, um filtro de 350 kHz a 1 MHz foi aplicado, o que mostrou a correlação mais forte com contagens de trincas de métodos de teste não destrutivos de imagem de raios-X e teste de corrente de eddy, conforme descrito na referência 7.
Fusão em Leito de Pó (PBF)

Para captar a emissão de ultrasom durante um processo PBF, o microfone óptico foi posicionado dentro da câmara de construção, aproximadamente 30 cm da placa de construção, como mostrado na Figura 1b. Uma assinatura acústica de processo típica é representada na Figura 3, que também demonstra a vantagem da análise de ultrasom de alta frequência, nomeadamente a ausência de reverberação, que no regime de frequência mais baixa pode "borrar" o sinal e, subsequentemente, a resolução temporal superior dos eventos do processo.
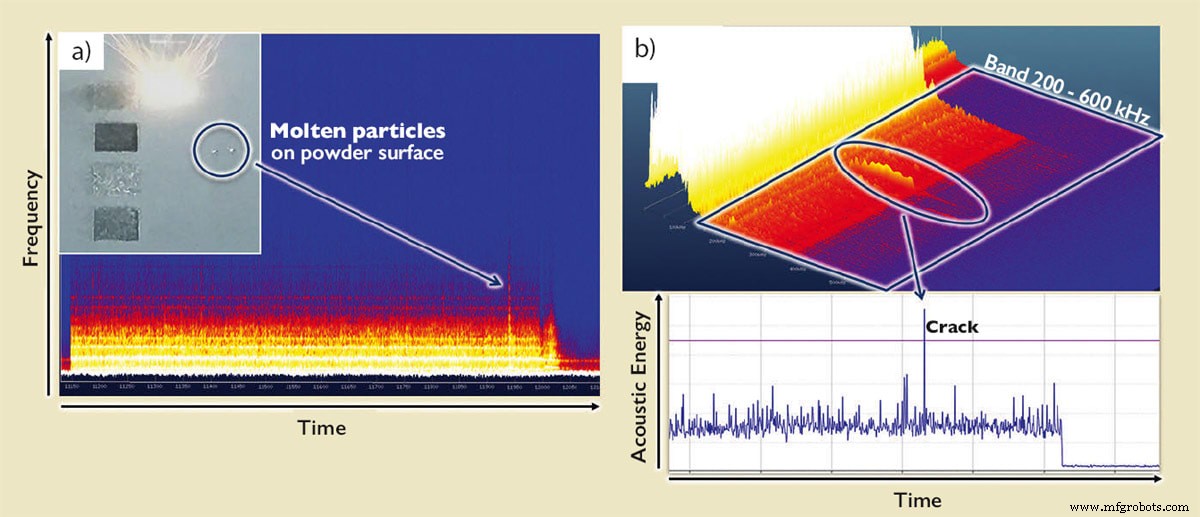
Em contraste com a configuração LMD, o PBF emprega galvanômetros de espelho para direcionar o laser do processo através do leito de pó. Este procedimento causa atenuação dependente de distância e frequência do sinal aerotransportado, que segue uma relação conhecida e, portanto, pode ser levada em conta se as coordenadas do laser forem rastreadas simultaneamente. Em muitos casos, também não é necessário manter um nível de sinal de base constante, por exemplo, para detecção de anomalias espectrais de curto prazo. Dois exemplos desses são apresentados na Figura 4: a Figura 4a mostra um pico de banda larga no espectrograma originado de uma passagem do laser sobre uma partícula fundida no pó e a Figura 4b mostra um sinal de trinca na visão de espectrograma 3D (superior) e a respectiva curva de energia 2D (inferior) integrada sobre uma banda de frequência de 200-600 kHz.
Manufatura Aditiva por Arco com Fio (WAAM)
Uma configuração semelhante à do LMD pode ser aplicada para processos WAAM (Figura 5). A assinatura do sinal acústico difere fortemente, embora também seja de banda larga até 600 kHz. Os principais fenômenos são o ciclo de formação de gotas (blocos distintos aparecendo aproximadamente a cada 10 ms), um sinal tonal relacionado à taxa de modulação do arco (aqui: 80 kHz) e emissão de processo de banda larga, relacionada à evaporação do metal.

Dois dos parâmetros mais críticos para o processo são a estabilidade do arco e o ciclo de formação. Para monitorar o primeiro, um filtro passa-banda estreito pode ser aplicado à frequência de modulação e seus harmônicos superiores, e para o segundo, uma análise FFT pode ser realizada no sinal temporal filtrado por passa-alta, a fim de calcular a taxa de gotas comparativamente lenta livre de ruído de fundo.
Conclusão
Através da disponibilidade de um microfone de banda larga, sem membrana, para as mais altas frequências de ultrasom, informações anteriormente inacessíveis podem agora ser aproveitadas e utilizadas para monitorar fenômenos acústicos de processo em tempo real. Desenvolvimentos futuros envolvem a aplicação de triangulação para que as origens do som possam ser localizadas, facilitando ainda mais operadores, engenheiros de processo e fabricantes de máquinas a identificar potenciais defeitos. Além disso, a inclusão de métodos de IA embarcados que se adequam a fluxos de dados acústicos e facilitam o avanço da tecnologia para aplicações de monitoramento industrial mais complexas, é almejada.
Agradecimento
Os autores agradecem o apoio do AIMEN Technology Centre (Espanha) e Damon Northeast (Renishaw plc).
Referências
- D. F. Farson, and K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metal additive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10 , 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Este artigo foi escrito por Martin Ursprung, Engenheiro de Aplicação; Thomas Heine, Chefe de P&D; Balthasar Fischer, CEO; Wolfgang Rohringer, Engenheiro de Desenvolvimento; e Ryan Sommerhuber, Engenheiro de Aplicação, XARION Laser Acoustics GmbH (Viena, Áustria). Para mais informações, contate o Sr. Sommerhuber em Este endereço de email está sendo protegido de spambots. Você precisa do JavaScript ativado para vê-lo., ou visite aqui .
Sensor
- Manufatura Aditiva Líquida: Criando Objetos 3D com Materiais Líquidos
- Manufatura Aditiva vs. Subtrativa: Diferenças e Por Que a Impressão 3D Cresce
- Por Que a Manufatura Aditiva Transforma Operações de MRO
- Engenharia Reversa Encontra Manufatura Aditiva: Acelerando Inovação em Diversos Setores
- 5 Estratégias Comprovadas para Impulsionar Sucesso com Manufatura Aditiva
- Entendendo Manufatura de Processo vs. Discreta: Diferenças-Chave e Benefícios
- Quatro Casos de Uso Essenciais de Manufatura Aditiva para Produção Moderna
- Manufatura Aditiva Explicada: Do Design à Peça Final
- Stratasys: Impulsionando a Sustentabilidade Através da Impressão 3D Avançada
- Manufatura Aditiva: Impulsionando Inovação e Eficiência de Custos na Aeroespacial