



Desenvolvendo Vidro de Fosfato Dopado com Érbio de Alta Precisão para Aplicações de Laser NIR
Vidro de fosfato dopado com Érbio (Er) exibe muitas propriedades benéficas, o que levou a uma demanda aumentada nos últimos anos por lasers Er:vidro para aplicações tão amplas como telemetria a laser, comunicações de longa distância, dermatologia e espectroscopia de quebra induzida a laser (LIBS). Amplificadores de fibra de Érbio permitem comunicação global rápida no cabo transpacífico entre Hong Kong e Los Angeles, telemetros a laser Er:vidro são cada vez mais usados em aplicações de defesa e reconhecimento, e lasers estéticos Er:vidro estão ganhando tração para remover cicatrizes e até tratar queda de cabelo causada por alopecia androgenética.
Estes espaços de aplicação crescentes requerem vidro de laser de alta precisão com tolerâncias dimensionais exigentes e revestimentos de laser de alta potência. Tolerâncias apertadas dão confiança a integradores de sistema que os componentes podem ser facilmente colocados em seus sistemas sem alinhamento demorado, mas estas especificações apresentam um desafio para fabricantes de vidro de laser. Controle de processo e foco em metrologia são requeridos para fabricantes de vidro de laser criarem os componentes exigidos para o espaço crescente de ópticas de laser NIR.
Por que Vidro Dopado com Érbio?
Nas últimas décadas, avanços significativos foram feitos na tecnologia de laser baseada em fosfato em termos de potência de saída melhorada, duração de pulso mais curta, tamanho de sistema reduzido e novos comprimentos de onda de operação.[1] Lasers Er:vidro comumente emitem nos comprimentos de onda eye-safe de 1540nm, 1550nm, ou 1570nm, o que é altamente benéfico em telemetria e outras situações onde pessoas podem ser expostas aos feixes. Estes comprimentos de onda beneficiam-se de alta transmissão através da atmosfera. 1540nm também experimenta absorção mínima por melanina, tornando lasers Er:vidro ideais para aplicações de laser estético em pacientes com tons de pele mais escuros.[2]
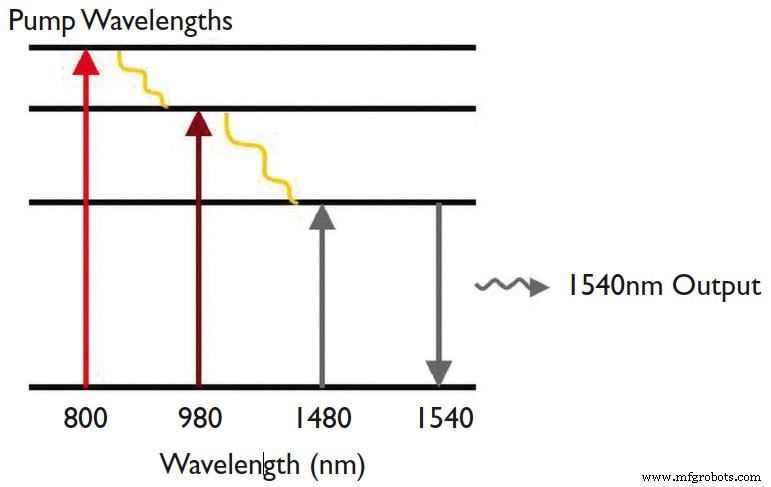
Vidro de fosfato atinge altas transmissões e pode ser dopado com átomos de terras raras como érbio e itérbio para que possa atingir inversão de população e lasing quando exposto a um comprimento de onda de bomba de 800nm ou 980nm (Figura 1). Er:vidro também poderia ser bombeado por fótons a 1480nm, mas isto é indesejável porque a eficiência poderia ser reduzida por bombeamento e emissão estimulada ocorrendo no mesmo comprimento de onda e banda de energia.[3] Vidros de fosfato também beneficiam-se de estabilidade química e altos limiares de dano induzido a laser (LIDTs), tornando Er:vidro e outros vidros de fosfato dopados candidatos ideais para meios de ganho de laser NIR.[1]
Vidros de fosfato têm uma solubilidade maior de íons de terras raras que vidros de silicato, que apresentam uma estrutura de matriz mais rígida.[1] No entanto, eles apresentam uma largura de banda mais estreita que vidros de silicato e são ligeiramente higroscópicos, significando que absorvem mais umidade do ar. Portanto, eles são limitados a aplicações em sua largura de banda e sistemas onde serão suficientemente protegidos da umidade por revestimentos ou outras ópticas.
Tolerâncias Apertadas e Controle de Processo
Muitas das aplicações discutidas anteriormente, particularmente telemetria a laser para aplicações de defesa, frequentemente requerem pequenos componentes Er:vidro com tolerâncias dimensionais extremamente apertadas. Estas lâminas finamente polidas de vidro de laser podem então ser inseridas em montagens com pouco ou nenhum alinhamento requerido. Elas podem chegar ao tamanho de um cartão SIM e frequentemente não apresentam chanfros porque são tão pequenas (Figura 2). Isso torna o lascamento de borda mais provável. Alcançar especificações de paralelismo apertado e qualidade de superfície nestes componentes pequenos pode ser incrivelmente desafiador. A abertura clara, ou porção da superfície óptica que deve atender a todas as especificações, é frequentemente quase 100%, deixando pouco ou nenhum espaço para erro nas bordas das superfícies ópticas.

Por que passar por todo este trabalho? Soluções anteriores frequentemente envolviam submontagens maiores de múltiplos componentes de cristal anexados a uma barra Nd:YAG. Estes componentes adicionais podiam incluir placas de Brewster, absorvedores saturáveis para Q-switching passivo, ou cristais de conversão de frequência. Cristais de conversão de frequência são importantes em aplicações de telemetria ou outras ao ar livre porque o comprimento de onda de emissão de neodímio é muito mais perigoso que érbio e deve ser deslocado para um comprimento de onda mais longo antes de poder ser transmitido com segurança por longas distâncias.
Aplicações de telemetria frequentemente têm um requisito de choque e vibração, o que torna difícil unir múltiplos componentes enquanto se atende a todas as especificações. Mover de estes designs antigos para uma única peça polida de Er:vidro realizando as mesmas tarefas com vários revestimentos reduziu tamanho e custo do sistema. Cristais YAG são frequentemente usados no ângulo de Brewster, mas o mesmo efeito pode ser alcançado usando revestimentos. Como lâminas Er:vidro precisam ser revestidas de qualquer forma, é benéfico adicionar este tipo de revestimento para empacotar o máximo de funcionalidade possível e economizar custo em outro lugar.
Como vidros de fosfato são ligeiramente higroscópicos, se Er:vidro não revestido for deixado fora por vários dias pode degradar. Qualidade de superfície deve ser controlada antes do revestimento para prevenir umidade de mover para o vidro. Revestimentos depositados nas superfícies polidas da lâmina final de vidro ajudam a protegê-los desta degradação.
Especificações comuns para pequenas lâminas Er:vidro de alta precisão são <5 arcmin perpendicularidade para as bordas, <10 arcsec de perpendicularidade para as extremidades, e qualidade de superfície melhor que 10-5 scratch dig. Estas especificações exigentes requerem um ambiente limpo, processos altamente controlados, e tempo de toque minimizado.
Vidro de laser normalmente tem apenas duas superfícies polidas nas extremidades enquanto o resto das superfícies são retificadas, mas alguns dos lados destas lâminas Er:vidro também são polidos e altamente toleranciados para simplificar alinhamento. A escolha de quais lados polir e revestir primeiro, quais lados polir antes ou depois do corte, e quando usar polimento de face única ou dupla todos determinam custo e rendimento. A diferença de rendimento entre um processo não informado e um processo otimizado por um fabricante experiente pode facilmente ser tão grande quanto um fator de três.
Para reduzir tempo de toque e melhorar rendimentos, é ótimo ter toda manufatura e revestimento realizados em um único local. Toda vez que a peça parcialmente acabada é enviada entre diferentes locais a probabilidade de contaminação e dano aumenta grandemente, junto com tempo de fila adicional.
Múltiplos Revestimentos de Alto LIDT
Um desafio com a manufatura de pequenas lâminas Er:vidro para telemetria e outras aplicações NIR de precisão é que múltiplos revestimentos são frequentemente depositados em diferentes facetas do componente. Isto é difícil por causa do fixture requerido e proteção de superfícies não revestidas pristinas antes do revestimento. Também é um desafio para fabricantes evitar overspray ou blow-by no lado de trás da lâmina, que tem que ser protegido durante o revestimento. As extremidades apresentam revestimentos anti-reflexivos (AR) com altos limiares de dano induzido a laser (LIDTs). As bordas também apresentam revestimentos AR de alto LIDT para deixar entrar o feixe de bomba. A potência da bomba é sempre maior que a da emissão. Algumas lâminas de quatro lados até têm revestimentos adicionais para espelhos de cavidade de alta reflexividade embutidos, discriminação de comprimento de onda, e rejeição de luz de bomba.
Metrologia: Se Você Não Pode Medir, Não Pode Fazer
Precisão de manufatura e controle de processo são inúteis sem a metrologia adequada necessária para medir e verificar especificações-chave adequadamente. Interferômetros a laser, como um ZYGO Verifire, são frequentemente usados para medir planicidade, mas ao medir pequenas lâminas Er:vidro a superfície traseira começa a interferir com medições da superfície frontal por causa da especificação de paralelismo exigente. Operadores podem contornar isso aplicando vaselina ou outra substância na superfície traseira, mas esta superfície então precisa ser relimpa e a probabilidade de dano ao componente aumenta. No entanto, avanços recentes em medição de planicidade eliminam efeitos da superfície traseira e permitem medições de planicidade serem feitas mais rapidamente e com menor probabilidade de dano. Lascas nas bordas das lâminas podem impedir operadores de medir planicidade com precisão, o que torna controle de processo durante a manufatura ainda mais importante. Perpendicularidade e cunha são tipicamente verificados usando um autocollimador de passagem dupla.
O espaço de aplicação crescente para lasers Er:vidro continuará a empurrar fabricantes de componentes ópticos a criar vidro de laser e revestimentos de precisão cada vez mais alta. Aplicações de laser eye-safe de 1540nm e 1570nm ajudam a tornar o uso mais seguro, aumentam confiança através de procedimentos de laser estético, e melhoram comunicações de longa distância. O melhor conselho disponível é que ao desenvolver um sistema de laser NIR, discuta suas necessidades específicas de aplicação com seu fornecedor de componentes para orientação na navegação da seleção matizada de vidro de laser adequado e outros componentes.
Este artigo foi escrito por Cory Boone, Engenheiro Técnico de Marketing Sênior, Edmund Optics (Barrington, NJ) e Mike Middleton, Gerente de Operações, Edmund Optics Florida (Oldsmar, FL). Para mais informações, contate o Sr. Boone em Este endereço de email está sendo protegido de spambots. Você precisa de JavaScript habilitado para visualizá-lo., ou visite aqui .
Referências
- Boetti, N., Pugliese, D., Ceci-Ginistrelli, E., Lousteau, J., Janner, D., & Milanese, D. ( 2017 ). Highly Doped Phosphate Glass Fibers for Compact Lasers and Amplifiers: A Review. Applied Sciences, 7 (12), 1295-1314. doi: 10.3390/app7121295
- Lupton, J. R., Williams, C. M., & Alster, T. S. (2002). Nonablative Laser Skin Resurfacing using a 1540 nm Erbium Glass Laser. Dermatologic Surgery, 28 (9), 833-835. doi: 10.1097/00042728-200209000-00010
- Cox, C., Metz, C., & Taylor, R. (n.d.). Fiber Amplifiers. The Fiber Optic Association, Inc. Retrieved December 23, 2020.
Sensor
- Por Que Mesas de Impressão de Vidro Entregam Resultados Superiores na Impressão 3D
- 5 Dicas de Acabamento de Especialistas para Peças de Sinterização a Laser Direta de Metal
- iC-Haus Lança iC-HN: Drivers Laser Miniatura Ultra-Rápidos 2ns para Robótica Avançada, LiDAR e AR/VR
- Compostos ABS Pré-Coloridos Marcáveis a Laser para Conformidade UDI
- Alinhamento a Laser: 4 Benefícios-Chave para Seus Equipamentos Rotativos
- Por Que o Corte a Jato de Água é a Melhor Escolha para Vidro: 3 Vantagens Principais
- OPO Monolítico Revolucionário Melhora Precisão de Espectrômetro a Laser
- E-Têxteis Impermeáveis Impressos a Laser: Pioneirismo em Soluções de Energia para Tecidos Inteligentes
- Máquinas de Corte a Laser Amada de Alto Desempenho à Venda – Soluções Confiáveis e Eficientes
- Entendendo a Tecnologia a Laser: Guia Completo para Corte e Gravação