



Sistemas de Pré-impregnado Epóxi Snap-Cure: Termofixo de Alto Desempenho na Velocidade de Termoplásticos
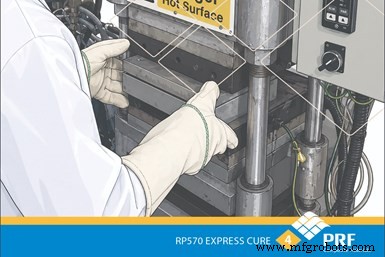
Fonte (Todas as Imagens) | PRF Composite Materials Ltd. Imagens derivadas do conteúdo original da PRF e aprimoradas por refinamento assistido por IA.
Na manufatura de alto desempenho, o tempo é a moeda definitiva. Sistemas de pré-impregnado epóxi snap-cure estão redefinindo a eficiência, oferecendo alguns dos processos termofixos mais rápidos disponíveis hoje. Eles se aproximam dos tempos de ciclo de sistemas de moldagem por compressão termoplástica, preservando as propriedades mecânicas superiores dos termofixos.
Esta tecnologia se destaca nos setores automotivo, automobilismo, marítimo e de defesa, onde a integridade estrutural deve coexistir com produção de alto volume.
Conteúdo em Destaque
Diferente de pré-impregnados tradicionais que requerem horas em autoclave, sistemas snap-cure são projetados para moldagem por compressão (cura por prensa). Principais vantagens incluem:
- Ciclos rápidos: Cura desmolável alcançada em apenas 2–4 minutos a temperaturas elevadas da ferramenta (tipicamente 140–160 °C, dependente do sistema).
- Consumíveis reduzidos: O processo snap-cure elimina a necessidade de bolsas a vácuo, respiros e selantes, reduzindo desperdício, custo e bagunça no chão de fábrica.
- Processamento quente-entrada/quente-saída: Ferramentas de molde permanecem aquecidas, eliminando ciclos de aquecimento e resfriamento intensivos em energia (dependente do sistema).
- Excelente acabamento superficial: Fluxo controlado de resina entrega estética superficial superior diretamente do molde quando processado em ferramentas metálicas com controle de temperatura.
- Desenvolvimento de alto Tg: Alcança rapidamente temperaturas de transição vítrea (Tg) de início medidas por DMA até ~170 °C (dependente do sistema), garantindo excelente estabilidade térmica.
NOTA: Como na maioria dos pré-impregnados de alto desempenho, armazenamento congelado (–18 °C típico), tempo fora do freezer controlado e rigoroso gerenciamento de umidade permanecem críticos para estabilidade do processo e resultados livres de vazios.
O processo snap-cure começa com precisão. Tack controlado permite corte automatizado e manuseio de camadas, permitindo processamento limpo baseado em CNC ou templates de layup manual. Uma vezes as camadas prontas, a transformação é notavelmente rápida, como ilustrado abaixo.
Imagens mostram os sistemas de pré-impregnado RP570 eXpress cure e RP570 FR eXpress cure da PRF Composite Materials (Poole, Dorset, R.U.). Etapas de processamento para outros fornecedores diferirão. A sequência reflete processamento laboratorial, embora esses sistemas já estejam em uso por fabricantes industriais em produção baseada em prensa com ferramentas pré-carregadas — consulte a PRF para mais detalhes sobre a linha RP570 eXpress.
PROCESSO SNAP-CURE
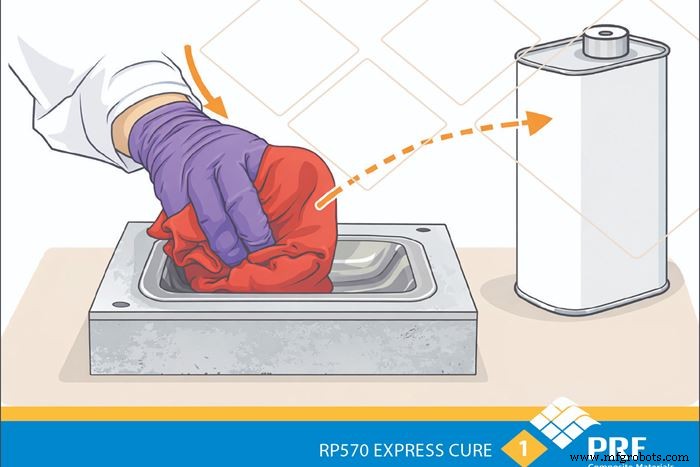
1️⃣ Coloque a pilha de pré-impregnado pré-cortada na cavidade do molde de precisão.
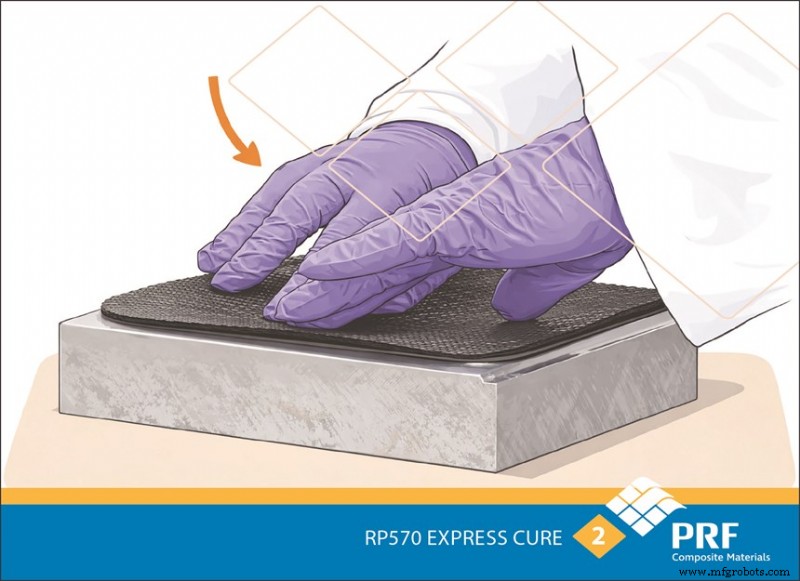
2️⃣ Garanta alinhamento e drapeamento precisos do material para geometria ótima.
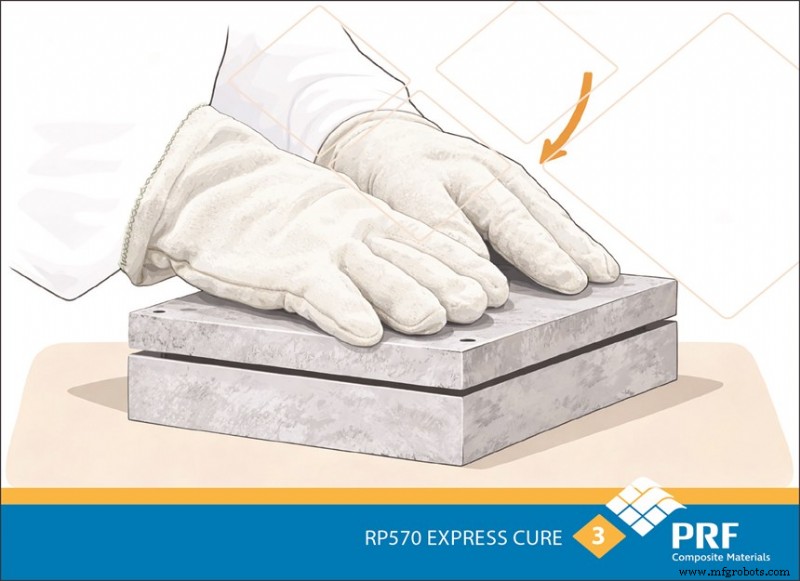
3️⃣ Feche a metade superior do molde para preparar o conjunto para a prensa.
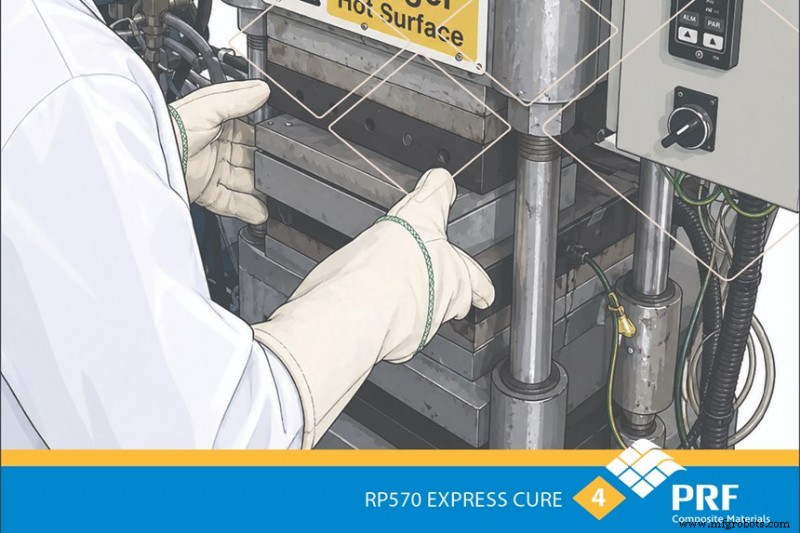
4️⃣ Insira o molde na prensa, onde parâmetros de tempo e temperatura do processo são predefinidos.
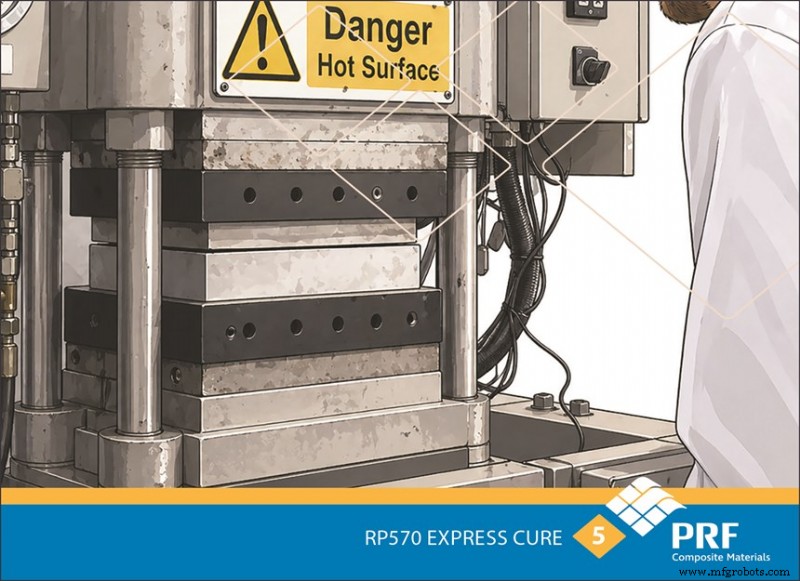
5️⃣ Aplique pressão (tipicamente 5–40 bar, dependendo da arquitetura da fibra, viscosidade da resina e geometria da peça) para garantir consolidação total e fluxo de resina.
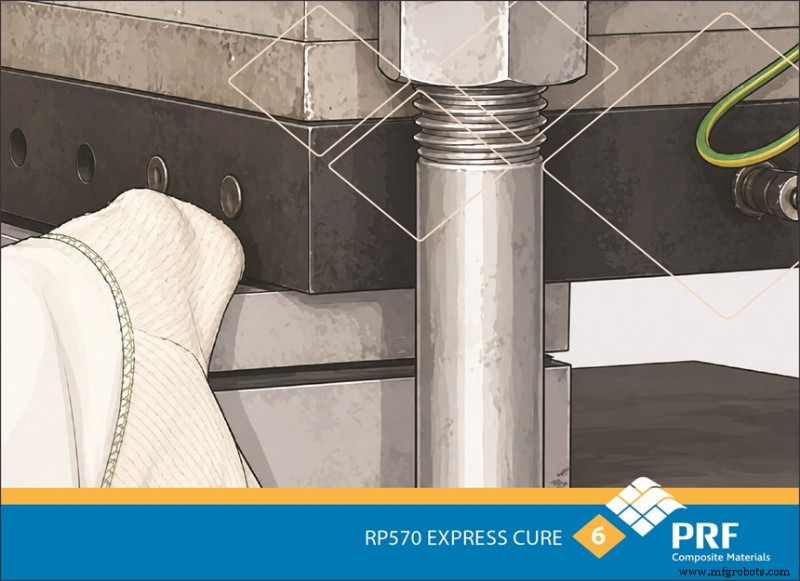
6️⃣ Abra o molde cuidadosamente após o ciclo de cura rápido de 2–4 minutos completar.
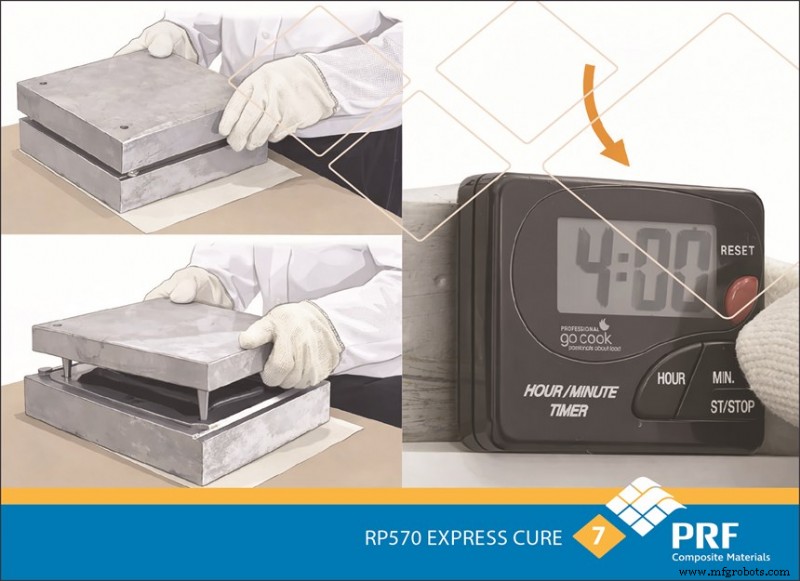
7️⃣ Usando a cura rápida e desenvolvimento de módulo do sistema, desmolde a peça estrutural ainda quente do ciclo de prensa uma vez que resistência verde suficiente foi alcançada (use luvas resistentes ao calor), então transfira para a estação de aparamento para remoção de rebarba.
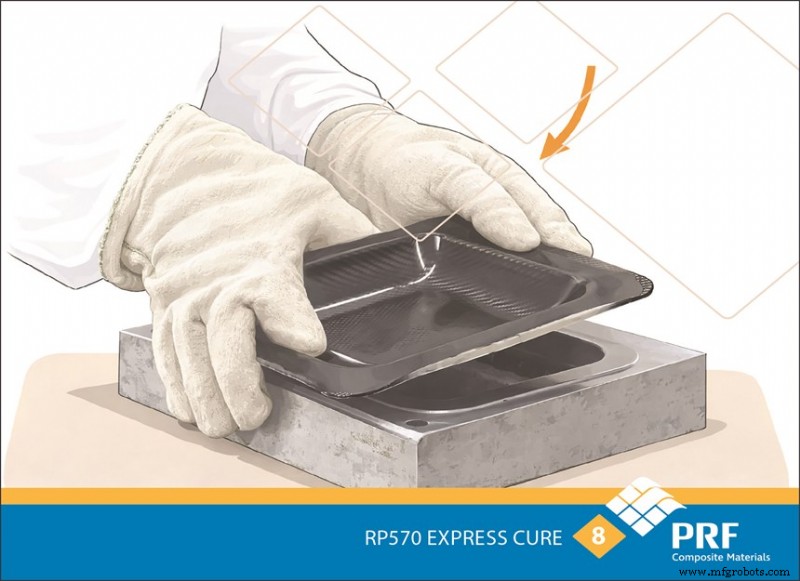
8️⃣ O resultado é uma série de componentes acabados, polidos, empilhados e prontos para montagem final.
A eficiência não precisa comprometer a qualidade. A tecnologia snap-cure pavimenta o caminho para um futuro de compósitos mais rápido, enxuto e robusto.
Saiba mais sobre sistemas snap-cure em conteúdo relacionado da CW.
Sobre o Autor
Başar Öztuna
Başar Öztuna tem mais de 20 anos de experiência em manufatura de compósitos, desenvolvimento de produtos e gerenciamento de projetos. Ocupou cargos técnicos e gerenciais chave em organizações líderes da indústria, incluindo Metyx Composites, Polser Composite Materials e AIATA Boats (Grupo Anadolu). Sua expertise central abrange processos avançados de manufatura e design estrutural.
Material compósito
- Metal Duro S26T: Tungstênio Premium para Proteção contra Desgaste
- Chapa Compósito Fenólica BP11MPN — Algodão Médio para Desempenho Superior
- Chapa MC511AF de Vidro Epóxi de Alta Resistência – Desempenho Flexural Superior
- CTF25E: Material para Ferramentas PCD e Hastes com Soldabilidade e Tenacidade Superiores
- Toray Lidera Consórcio Holandês para Construir Tanque de Hidrogênio Líquido Compósito Leve para Aviação
- SupremEX® 225XE T6PGQ Lingote – Alumínio Aeroespacial AA2124 de Alto Desempenho
- Zircônia Estabilizada com Calcia Fundida (FCD) – Cerâmica Eletrofundida Premium para Aplicações Avançadas
- GNPPCK-a: Zircônia Fundida Estabilizada com Calcia Premium para Aplicações Cerâmicas Avançadas
- CARBOPRINT® C1: Carbono Ligado por Resina para Componentes Leves e Duráveis
- Escolhendo o Elastômero Termoplástico (TPE) Certo para Injeção: Guia Prático