



Fraunhofer IFAM aumenta eficiência com pré-montagem automatizada de quadros de fuselagem em CFRP
Automação para aumentar eficiência na produção
A automação é uma das estratégias mais importantes para aumentar a eficiência na produção. Um novo efetor final de posicionamento e furação foi desenvolvido dentro do projeto "Impulso" — financiado pelo Ministério Federal Alemão de Assuntos Econômicos e Energia (BMWi) — e do subprojeto "Tempo" ("Tecnologias para montagem e produção eficiente de componentes de fuselagem em CFRP").
Este efetor final automatiza a pré-montagem de elementos de enrijecimento (cleats) em quadros integrais de CFRP para a fabricação de fuselagens de aeronaves. A produção manual anterior também exigia mais etapas de processo. Alternativamente, o efetor final compacto também pode ser pego por robôs industriais padrão. Isso permite aumentos na taxa de produção, tanto com qualidade constante quanto a custos menores.
Desenvolvido pelos parceiros Airbus Hamburgo (Alemanha) e Instituto Fraunhofer para Tecnologia de Fabricação e Materiais Avançados (IFAM, Stade), estas soluções de automação já foram validadas em ambiente de produção near-series em um protótipo em escala real. O projeto foi concluído com sucesso em 2020.
Pré-montagem de quadros de CFRP
Quadros são os elementos de enrijecimento transversais em uma fuselagem de aeronave. O uso de CFRP e a construção inovadora e integral de fuselagens no Airbus A350 economiza peso e etapas de produção. Elementos adicionais de enrijecimento (cleats) são necessários para evitar que o quadro dobre lateralmente. As nervuras — que podem ter até 6 metros de comprimento — todas diferem geometricamente umas das outras, de modo que um molde especial seria necessário para cada nervura a fim de equipar manualmente os componentes com cleats com tolerâncias de até 0,2 milímetros. Estes moldes são caros e complexos de usar. Além disso, a alimentação manual de cleats e pré-montagem requerem grandes variações. Extensas etapas de medição nas peças unidas para alinhamento exato de posição também seriam essenciais.
"O projeto 'Tempo' nos apresentou o desafio de automatizar as etapas do processo de forma que tanto a duração quanto a complexidade do processo sejam reduzidas", explica Leander Brieskorn, gerente de projeto do Fraunhofer IFAM. "Os cleats deveriam ser pegos automaticamente e alimentados ao quadro. Para rebitar o quadro e o cleat juntos, era então necessário furar ambos os componentes. Conseguimos isso equipando o quadro com os cleats usando nosso recém-desenvolvido efetor final de alta precisão. Além disso, o quadro foi ajustado à casca da fuselagem sem nenhuma lacuna em nossa fábrica de montagem de fuselagem near-series em Stade."
Efetor final de posicionamento e furação para pré-montagem automatizada
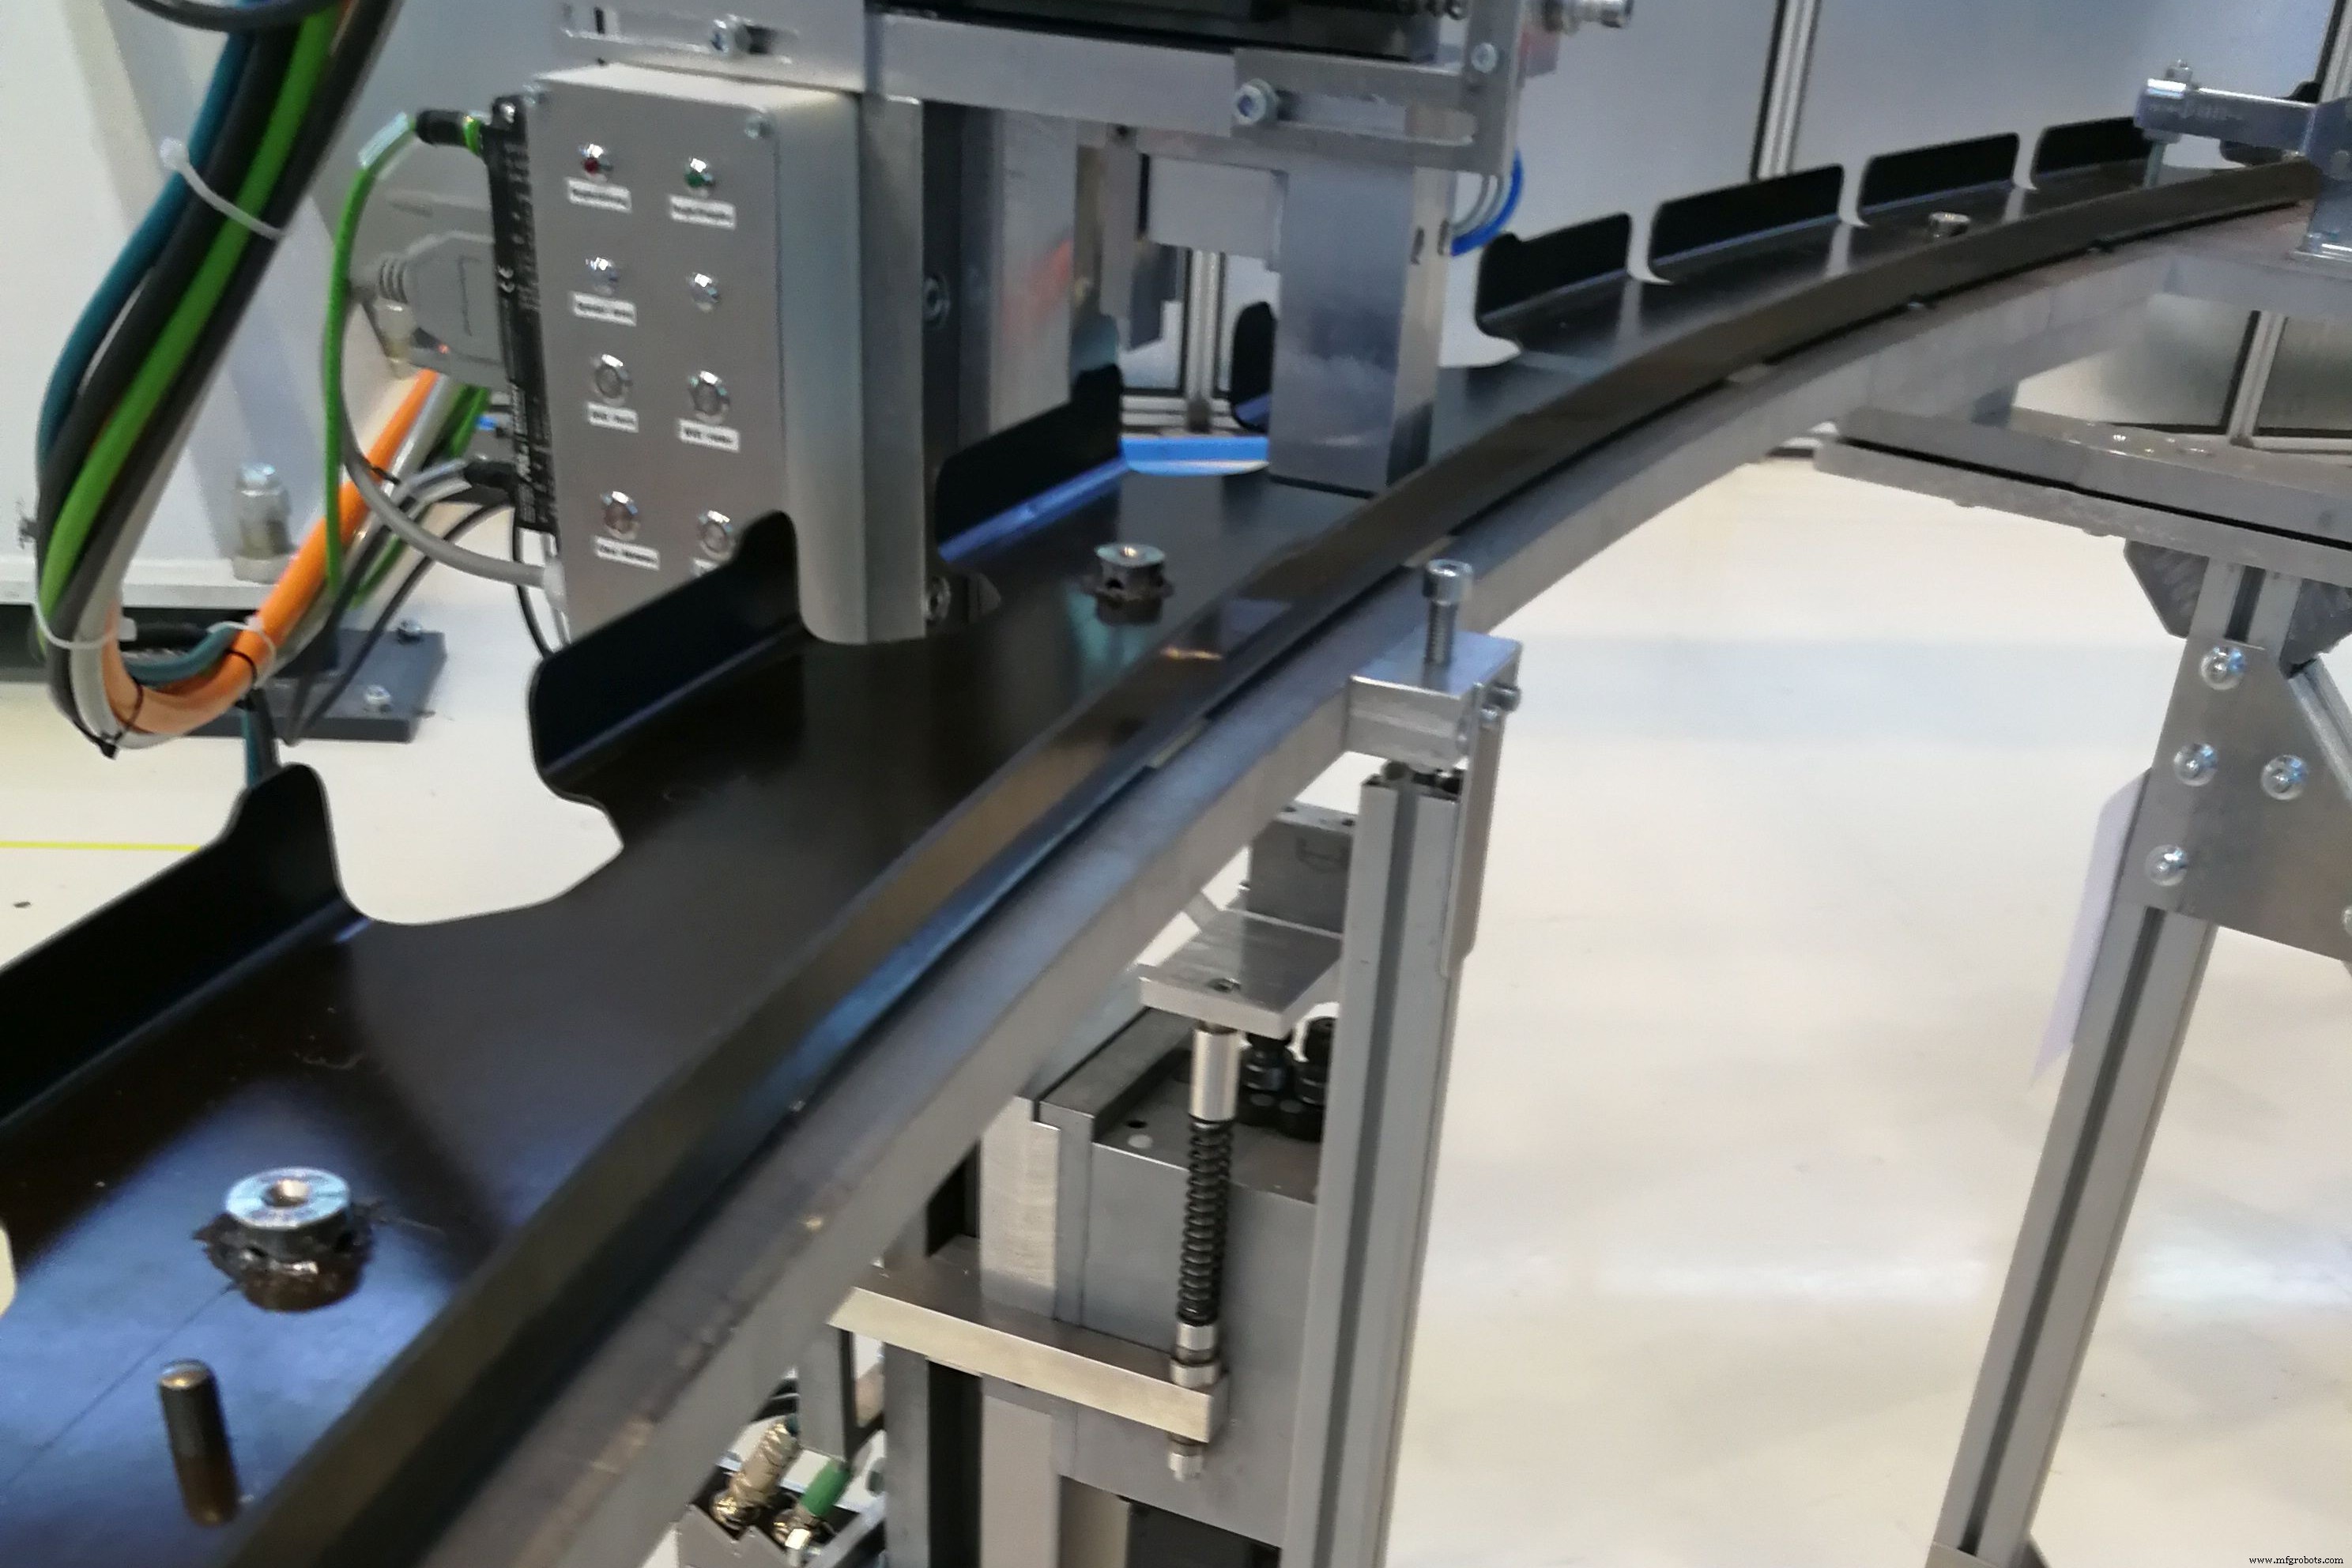
O efetor final de posicionamento e furação desenvolvido cumpre as tarefas de receber diferentes cleats, posicioná-los em diferentes quadros integrais e furar ambos os componentes simultaneamente. O efetor final compactamente construído pode ser pego pelo sistema de portal usado, bem como por robôs industriais padrão. O sistema de portal é selecionado para maior precisão no posicionamento. O quadro integral é esticado em suportes sob o portal e pode ser orientado no espaço usando várias opções de ajuste mecânico. O efetor final tem um suporte simétrico com o qual pode pegar cleats de diferentes orientações e prendê-los ao suporte. Usando batentes mecânicos amortecidos por mola, ele se aproxima das respectivas posições de junção com precisão local. Enquanto o elemento de enrijecimento cleat é colocado na superfície do quadro integral de cima e ambos os componentes são presos usando um mecanismo embutido, o processo de furação é realizado pela parte de trás do quadro para evitar que o CFRP desfie. Um sistema de extração recolhe a poeira de furação resultante. Uma vez que os componentes foram furados, as posições dos cleats no quadro são definidas. Os cleats podem então ser rebiteados ao quadro.
O efetor final pode ser controlado via um CLP do sistema e recebe seus dados de posição global de dados CAD importados dos componentes. A nova situação de montagem é adaptada via uma medição upstream rápida usando um rastreador a laser. A tecnologia inovadora permite um processo confiável e alta precisão de posicionamento. Exceto por pressionar o botão de início em um painel de controle, tudo o mais é executado automaticamente. A interface de operador amigável especialmente desenvolvida, com imagens autoexplicativas para facilitar a entrada, permite que até funcionários inexperientes se familiarizem rapidamente com o controle do sistema.
Ao fazer modificações apropriadas na captação do cleat, o efetor final também pode montar tipos de cleats geometricamente ligeiramente diferentes e posicioná-los precisamente em diferentes tipos de quadros integrais. A precisão da colocação automatizada é de ± 0,1 milímetro e, portanto, excede os requisitos de precisão em 200%.
A tecnologia de medição integrada no efetor final de posicionamento e furação documenta exatamente a pressão de contato requerida de 200 newtons, bem como muitos outros parâmetros para monitorar as condições ideais para a pré-montagem dos cleats no quadro integral. Isso garante garantia de qualidade online.
Mais trabalho de P&D no subprojeto "Tempo"
O quadro integral equipado com cleats foi instalado na casca da fuselagem em um sistema de montagem de fuselagem near-series no subprojeto "Tempo" no centro técnico do Fraunhofer IFAM em Stade. A medição das folgas de junção entre o quadro integral e a pele da fuselagem mostrou que todas eram menores que 0,3 milímetros, tornando o preenchimento adicional de folgas desnecessário.
O efetor final desenvolvido para pré-montagem, posicionamento e furação de quadros também pode ser usado para a montagem de componentes em outras indústrias, como turbinas eólicas, veículos ferroviários, veículos comerciais, automotivo ou construção naval, adaptando o sistema de montagem.
Após um período de três anos e meio, o projeto de pesquisa "Impulso" ("Soluções inovadoras, implementáveis a médio prazo e econômicas para componentes de fuselagem em CFRP") financiado pelo BMWi (Ministério Federal Alemão de Assuntos Econômicos e Energia) terminou em 2020, incluindo o subprojeto "Tempo"; número de financiamento BMWi: 20W1526F. O Fraunhofer IFAM gostaria de agradecer ao BMWi pelo financiamento fornecido.
fibra
- Armações de Óculos: O Acessório de Moda Definitivo
- BMW Apresenta Quadros Bolt-On em Fibra de Carbono de Produção em Massa para Motocicletas
- Eleve seu Veículo com Porta-Placas de Licença Premium em Fibra de Carbono
- Fraunhofer IPT Automatiza Produção de Pás de Ventilador de Motor em CFRP Termoplástico, Aumentando Eficiência
- Moldes Avançados de CFRP Impressos em 3D para Flaperons RTM, Exoesqueletos e Mais
- WMG Constrói Estrutura Avançada em CFRP para Veículo Demonstrador de Trem Muito Leve
- Arevo Lança Quadros Unibody de Fibra de Carbono Impressos em 3D para Nova Linha de E-Bikes da Pilot
- CFRP Supera Aço em Aplicações de Juntas Esféricas de Precisão
- Plastic Omnium Garante Grande Pedido para Tanques de Hidrogênio de 350 Bar e Alcança Certificação de 700 Bar
- REIN4CED Faz Parceria com Accell para Entregar Quadros de Bicicleta Compósitos Avançados