



Plástico Polietileno: Usos Cotidianos, Tipos e Propriedades
O guia essencial sobre este material moderno onipresente
O polietileno é de longe o tipo mais comum de plástico de consumo, e é usado em muitos materiais do dia a dia. É um produto termoplástico, o que significa que pode ser derretido em líquido e então resfriado de volta a sólido, muitas vezes. Diferentes condições de processamento dão origem a diferentes graus de polietileno que podem ser usados para propósitos muito diferentes — desde filme plástico flexível (cling wrap) em uma extremidade do espectro, até capas de postes de bollard duras na outra.
Uma das propriedades mais atraentes do polietileno é sua durabilidade. É resistente a desbotamento e lascamento, enquanto também é impermeável a muitas substâncias químicas, como ácidos e soluções cáusticas. O polietileno é um excelente isolante elétrico. Mantém suas propriedades em condições de frio extremo, mas pode ser derretido em altas temperaturas.
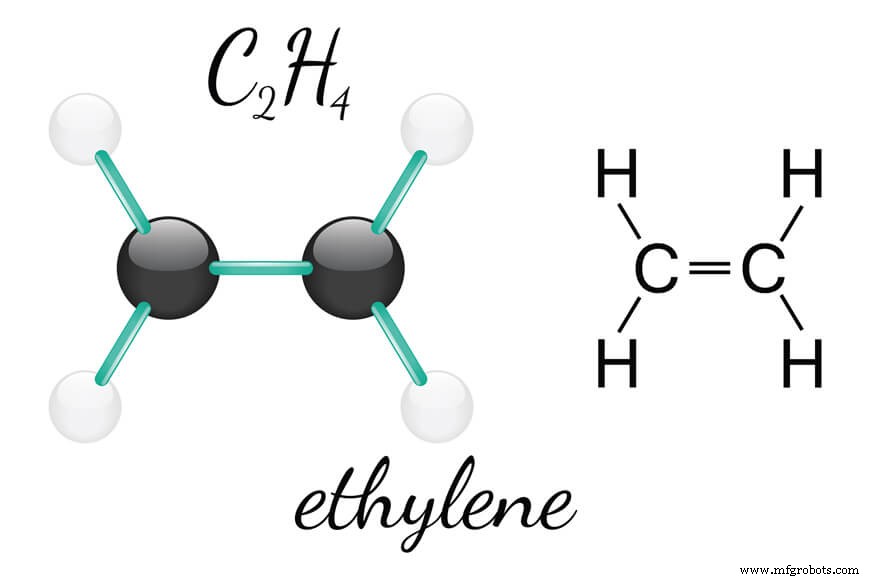
Plástico polietileno: uma molécula de Carbono-Hidrogênio
Estrutura molecular e propriedades gerais
O polietileno consiste em cadeias de hidrocarbonetos com o componente mais básico sendo a molécula de etileno, consistindo de 2 átomos de carbono e 4 de hidrogênio. Quando moléculas de etileno são combinadas em cadeias retas ou ramificadas, o polietileno é formado. Este processo envolve a quebra da ligação dupla entre os 2 átomos de carbono e a criação de um radical livre para se juntar à próxima molécula de etileno. As macromoléculas não são unidas covalentemente, mas são mantidas juntas em uma estrutura cristalina através de forças intermoleculares. Quanto menor o número de ramificações laterais, menor a cristalinidade e, portanto, maior a densidade, como pode ser observado nas propriedades diferentes para diferentes tipos de polietileno.
O polietileno é resistente à intempérie mas pode se tornar quebradiço quando exposto à luz solar por períodos prolongados. Essa limitação pode ser superada através da adição de estabilizadores UV. Pode ser inflamado e continuará a queimar após a fonte de ignição ser removida com uma chama azul de ponta amarela, que fará o plástico gotejar. As propriedades superficiais do polietileno impedem que seja colado ou impresso sem pré-tratamento. O polietileno pode ser transparente, leitoso-opaco ou opaco, dependendo do grau do material, espessura do produto e presença de aditivos.
Classificações do polietileno
Polietileno de baixa densidade (LDPE) é formado com ramificações longas e curtas nas cadeias do polímero. A presença dessas ramificações mantém as cadeias de serem empacotadas muito firmemente, dando ao LDPE uma flexibilidade que o torna adequado para aplicações como sacolas plásticas, isolamento de fios e filme plástico. LDPE é altamente resistente à maioria dos produtos químicos incluindo ácidos, bases, álcoois, aldeídos, cetonas e óleos vegetais. Também tem absorção de água muito baixa.
Polietileno linear de baixa densidade (LLDPE) é similar ao LDPE, mas consiste em cadeias amplamente lineares com muitas ramificações curtas laterais. É frequentemente produzido usando copolimerização de etileno com alfa-olefinas como 1-buteno, 1-hexeno e 1-octeno. As características do produto final podem ser manipuladas ajustando a fórmula constituinte.
Polietileno de alta densidade (HDPE) consiste principalmente de moléculas de cadeia reta mantidas juntas por forças intermoleculares. A ausência de ramificações laterais garante que as cadeias sejam compactadas firmemente. Esta alta densidade resulta em um produto moderadamente rígido, tornando-o adequado para aplicações como tábuas de corte, recipientes de suco, madeira plástica e brinquedos. HDPE tem boa resistência química e permanece resistente em temperaturas muito baixas (-76°F ou -60°C). Tem textura superficial cerosa, que é à prova de intempéries.
Polietileno de peso molecular ultra-alto (UHMWPE) tem cadeias extremamente longas e pode ser fiado em fios com resistência à tração maior que a do aço. A força das forças intermoleculares entre as longas cadeias retas cria um material robusto com resistência a impacto muito alta. É usado em aplicações como coletes à prova de bala. Como outros tipos de polietileno, UHMWPE é resistente à maioria dos produtos químicos, com exceção de ácidos oxidantes. Também tem baixa absorção de umidade, mas suas propriedades autolubrificantes o tornam altamente resistente à abrasão.
A Sociedade Americana para Testes e Medidas (ASTM) determina especificações para vários graus de polietileno incluindo especificações para várias aplicações. As principais propriedades dos diferentes graus de polietileno são dadas na tabela a seguir:
| Propriedade | LDPE | HDPE | UHMWPE |
|---|---|---|---|
| Densidade (lb/in³) | 0,035 | 0,035 | 0,034 |
| Absorção de água, 24h (%) | < 0,01 | 0 | 0 |
| Resistência à tração (psi) | 1.800 – 2.200 | 4.600 | 3.100 |
| Resistência a impacto com entalhe | Sem quebra | 3 | Sem quebra |
| Coef. expansão térmica linear (x10⁻⁵ in/in/°F) | 3 | 3 | 3 |
| Temp. máx. uso contínuo (°F) | 160 | 180 | 180 |
| Temp. aproximada de fusão (°F) | 230 | 260 | 280 |
| Resistência dielétrica (V/mil) curto prazo, 1/8″ | 460-700 | 450-500 | 900 |
Como o plástico polietileno é feito?
O bloco de construção básico para polietileno é a molécula de eteno, consistindo de 2 átomos de carbono e 4 de hidrogênio. Eteno é encontrado em gás natural e também produzido durante o refino de petróleo bruto. Um dos produtos da primeira etapa do refino de petróleo é Nafta, que é processada através de um craqueador catalítico para produzir material de octanagem mais alta. Este processo de craqueamento também produz eteno, que é separado de outros produtos para processamento adicional em polietileno. Eteno é um gás.
Existem diferentes métodos de processamento para polietileno de acordo com o grau do produto a ser gerado.
LDPE é feito comprimindo o gás eteno a uma pressão de 50.000 psi, após o qual é resfriado e alimentado em um reator. Um iniciador é adicionado ao reator, que causa a reação de polimerização. Agitação constante do material no reator garante taxa máxima de conversão. Após a reação, eteno não usado é separado do produto e reciclado de volta ao compressor. O polímero é extrudado, cortado em pelotas e seco antes de entrar em silos de armazenamento. Pelotas são geralmente ensacadas para envio a clientes onde serão derretidas e processadas em produtos de consumo acabados.
HDPE é feito em um processo catalítico, que permite que o processo de fabricação de polietileno ocorra em temperaturas e pressões mais baixas. Catalisadores Ziegler-Natta e de cromo foram os primeiros catalisadores usados, mas novos tipos de catalisadores estão sendo constantemente desenvolvidos para melhorar processos de produção e características de produtos. Alguns processos até misturam diferentes tipos de polietileno em um lote, borrando as linhas entre o que eram graus de produto distintos.
LLDPE também é produzido em um processo catalítico com a adição de co-polímeros como alfa-olefinas (butano, hexano). A estrutura molecular do LLDPE é uma cadeia longa com muitas ramificações curtas.
UHMWPE é produzido usando catalisadores metalloceno, resultando em cadeias de hidrocarbonetos extremamente longas (mais de 100.000 moléculas de monômero). Um processo secundário chamado fiação em gel (gel-spinning) pega um gel aquecido de UHMWPE e o extruda através de uma filadeira. O produto é resfriado em banho de água. Este processo de fiação produz uma fibra com alto grau de orientação molecular (95%), que é o que lhe dá a resistência à tração extremamente alta.
Moldagem de plástico usando polietileno
O polietileno sai da fábrica em forma de pelotas e é classificado de acordo com suas especificações. Clientes usam estas pelotas como matérias-primas em seus próprios processos de fabricação, que envolvem derretê-las aplicando calor e pressão, e então moldar o plástico líquido em sua forma final. Existem vários métodos de moldagem de polietileno dependendo do grau de matéria-prima e tipo de produto acabado requerido:
- Moldagem por injeção (Injection molding)
Uma dos dois métodos mais comuns para criar produtos acabados de polietileno. Pelotas são alimentadas em um cilindro aquecido onde uma rosca rotativa empurra o plástico derretido através de um portão para um molde. Uma quantidade fixa de polietileno é injetada a alta pressão de 10.000-30.000 psi. Uma vez completa a injeção, o molde é resfriado antes de ser aberto e o produto acabado removido. Este é o processo típico usado para fabricar artigos produzidos em massa como baldes e tampas de garrafa. - Moldagem por sopro (Blow molding)
Usado para criar produtos como garrafas e seringas, onde há uma cavidade no produto. No processo de moldagem por sopro, a primeira etapa envolve moldar um pré-forma ao redor de um pino central usando um molde de injeção padrão. Uma vez a pré-forma resfriada, é colocada no centro de um segundo molde. A pré-forma é reaquecida e ar comprimido é fornecido via pino central para soprar o plástico derretido contra as paredes internas do molde final, criando assim a cavidade interna. Uma vez resfriado, o pino é removido. - Moldagem por compressão (Compression molding)
Principalmente usado para plásticos termofixos, que são plásticos que não podem ser reaquecidos e remodelados numerosas vezes. Pós e outros materiais podem ser adicionados à mistura para criar propriedades especiais ou fortalecer o produto final. Neste processo, o plástico é moldado por placas aquecidas que aplicam pressão ao plástico. O tempo de ciclo curto neste processo o torna atraente para aplicações de alto volume como peças para a indústria automotiva. - Moldagem por transferência (Transfer molding)
Envolve aquecer o plástico ao estado fundido antes de transferi-lo para um processo de moldagem por compressão. Quando há muitos furos pequenos ou inserts metálicos, o plástico fundido forma mais facilmente ao redor destes sem perturbar o alinhamento. - Moldagem com inserção de filme (Film insert molding)
Este processo envolve inserir um filme ou material de tecido em um molde de injeção antes de injetar o plástico, para que o filme seja capturado dentro do produto acabado. - Extrusão (Extrusion)
Junto com moldagem por injeção, a extrusão é um dos métodos mais populares para formar polietileno na forma desejada. Pelotas são alimentadas via funil em uma câmara aquecida, onde uma rosca impulsiona o plástico derretido para frente. No final da câmara aquecida há uma matriz (die), que molda o plástico à medida que emerge na atmosfera. Este processo é usado para criar chapas contínuas, tubos, cabos, tubulações e mais. O produto acabado cai em uma esteira transportadora onde é resfriado a ar (às vezes assistido por sopradores). O produto também pode ser inserido em água para acelerar o resfriamento. - Moldagem por injeção de gás (Gas injection molding)
Na moldagem por injeção de gás, um processo padrão de moldagem por injeção é aprimorado através de uma etapa adicional. O molde é preenchido a 70% do total de plástico fundido requerido, então gás é bombeado na câmara para empurrar o plástico para o final do molde. O efeito líquido é que o produto final tem um centro oco devido ao sopro do gás, e menos plástico é usado. - Moldagem rotacional (Rotational molding)
Plástico em pó é colocado em um molde oco e fixado a um eixo rotativo. O eixo gira em 2 eixos dentro de um forno, fazendo o plástico derreter e revestir as paredes internas do molde. O eixo continua a girar através do ciclo de resfriamento, que frequentemente envolve pulverizar água no exterior do molde. Finalmente, o produto acabado é removido. A vantagem deste método é a simplicidade dos moldes, a falta de pressão necessária e a falta de soldas e emendas no produto acabado. - Moldagem de espuma estrutural (Structural foam molding)
Plástico fundido é injetado em um acumulador junto com gás comprimido para criar um efeito de espuma no plástico. Do acumulador, o plástico espumado é injetado no molde. A queda de pressão do acumulador para o molde faz o plástico expandir e preencher o molde. Após resfriamento, a pele é lisa, mas o núcleo interno é espumado, dando ao produto acabado alta rigidez. - Termoformagem (Thermoforming)
Termoformagem e formação a vácuo são realizadas pegando uma chapa de plástico, aquecendo até amolecer, e então drapeando sobre um molde. Pressão de ar positiva é aplicada em alguns casos, enquanto em outros um vácuo é criado para pressionar o plástico contra o molde. Após resfriamento, o produto acabado é descarregado. - Moldagem por injeção de reação (Reaction injection molding)
Moldagem por injeção de reação é uma tecnologia mais nova na modelagem de produtos plásticos. O plástico é misturado com outros componentes a uma temperatura mais baixa que para moldagem por injeção tradicional. Uma reação exotérmica ocorre dentro do molde para pressurizar o plástico. Como temperaturas e pressões mais baixas são requeridas, os custos de produção são reduzidos. Fibra de vidro também pode ser adicionada à mistura para adicionar resistência ao produto acabado.
Manutenção
O polietileno é um material muito durável, que não desgasta ou enfraquece facilmente. No entanto, exposição contínua à luz solar pode causar fragilidade no produto ao longo do tempo. Para tubulações ou tanques expostos aos elementos, um ciclo de inspeção é recomendado para identificar qualquer teia de aranha (spider webbing) ou trincas devido à fragilidade.
A longevidade e durabilidade de produtos de polietileno é tão boa que muitos fabricantes os descrevem como livres de manutenção.
Aplicações
O polietileno é a forma mais comum de termoplástico usado em produtos de consumo, e tem uma ampla variedade de aplicações. As seguintes são alguns dos usos mais comuns:
- Material de embalagem de alimentos: Como o polietileno é tão resistente à absorção de água e dano químico, é certificado como seguro para uso em aplicações de embalagem de alimentos.
- Tubos médicos: A falta de porosidade do polietileno o torna um material ideal para cateteres e outros produtos médicos devido à resistência à contaminação.
- Baldes, garrafas e caixas: Devido à dureza do plástico e sua durabilidade sob estresse, é adequado para produtos de consumo.
- Coletes à prova de bala: Fibras de UHMWPE têm altas resistências à tração, mas são muito leves — tornando-os ideais para aplicações de segurança.
- Cabos de alta tração: São leves, portanto fáceis de instalar, mas fortes, sendo úteis em aplicações industriais complexas.
Reciclagem
Produtos plásticos receberam muita má imprensa por seu impacto no meio ambiente, mas, como com a maioria dos potenciais poluentes, é o comportamento dos humanos — não o produto em si — que leva ao dano ambiental. O polietileno não é biodegradável, tornando-o um material inadequado para descarte em aterros sanitários.
No entanto, as propriedades do polietileno o tornam ideal para reciclagem, pois pode ser derretido e remodelado em outro produto. Além disso, sua resistência à contaminação química e absorção de líquidos significa que o produto reciclado não contém muitas impurezas. Às vezes, material reciclado e virgem são misturados juntos no processo de formação de produtos de consumo acabados. Número de reciclagem #2 aplica-se a HDPE e #4 para LDPE; muitas instalações de reciclagem podem processar ambos os graus para reutilização.
Muitos materiais anteriormente considerados perigosos ambientais (por exemplo, borracha) estão sendo reciclados em taxa maior à medida que as pessoas se movem para estilos de vida sustentáveis e a tecnologia de reciclagem se desenvolve.
Artigos Relacionados
- Ainda curioso? Confira: O que é Plástico Poliuretano?
- E os plásticos se enfrentam! Veja como em Bollards Flexíveis vs. Delimitadores de Tráfego.
Fontes
- BPF. "Plastics Processes"
- Plastics Industry. "Methods of Processing Plastic"
- Polymer Database. "Polyolefins"
- American Chemistry Council. "Lifecycle of a Plastic Product"
- ECI. "Polyethylene"
- Britannica. "Polyethylene"
Metal
- Principais Pós Metálicos para Impressão 3D em 2020: O Guia Definitivo
- Por Que Corantes Agrícolas São Essenciais: Melhorar Saúde de Sementes, Segurança de Culturas e Precisão de Fertilizantes
- OSGi Explicado: Como Arquitetura Java Modular Impulsiona Inovação IoT
- Alcance Bluetooth Low Energy (LE): O Que Esperar em Casos de Uso Reais
- Quais Materiais Podem Ser Cortados com Laser de Fibra?
- Plástico Desmistificado: FAQ Especialista sobre Definição, Materiais e Aplicações
- Entendendo o Panting em Cascos de Navios e Caldeiras
- Embreagens Industriais Explicadas: Tipos, Aplicações e Como Escolher a Certa
- Latão Naval: Resistência Superior e Resistência à Corrosão para Uso Industrial
- Entendendo a Fundição de Bronze: Insights-Chave e Aplicações