



Airbus Desenvolve Longarina Traseira OOA VBO e Nervuras Termoplásticas para Wing of Tomorrow
A Airbus (Toulouse, França) está em meio a um amplo esforço para trabalhar com fabricantes de aerocompósitos no desenvolvimento de estruturas fora de autoclave (OOA) para o programa Wing of Tomorrow (WOT) da empresa. Essas estruturas estão sendo entregues à Airbus em 2021 e serão montadas em um demonstrador de asa que será testado e avaliado para uso potencial em uma aeronave de corredor único de próxima geração. Quando tal programa pode ser anunciado é desconhecido e objeto de muita especulação, mas toda a cadeia de suprimentos de aerocompósitos está se posicionando para fazer parte da próxima geração de manufatura de aeronaves, seja para Airbus ou Boeing, ou ambos.
A CW já reportou sobre parte desta atividade WOT em histórias sobre a pele inferior da asa produzida pela Spirit AeroSystems (Wichita, Kansas, EUA), e nervuras termoplásticas produzidas pela GKN Aerospace (Hoogeveen, Países Baixos). Juntando-se ao esforço WOT está o fabricante de aeronaves e provedor de aeroestruturas Daher (Paris, França), que desenvolveu, fabricou e entregou uma longarina traseira OOA e cinco nervuras termoplásticas para o programa.
"A Daher tem orgulho de participar deste programa WOT. Este desenvolvimento confirma a posição da Daher como uma das líderes mundiais em tecnologias termoplásticas e em estruturas de funções integradas termoendurecíveis, bem como um forte parceiro para fabricantes de aeronaves e Tier 1 para peças complexas", diz Dominique Bailly, VP de P&D na Daher.
Longarina de alto desempenho
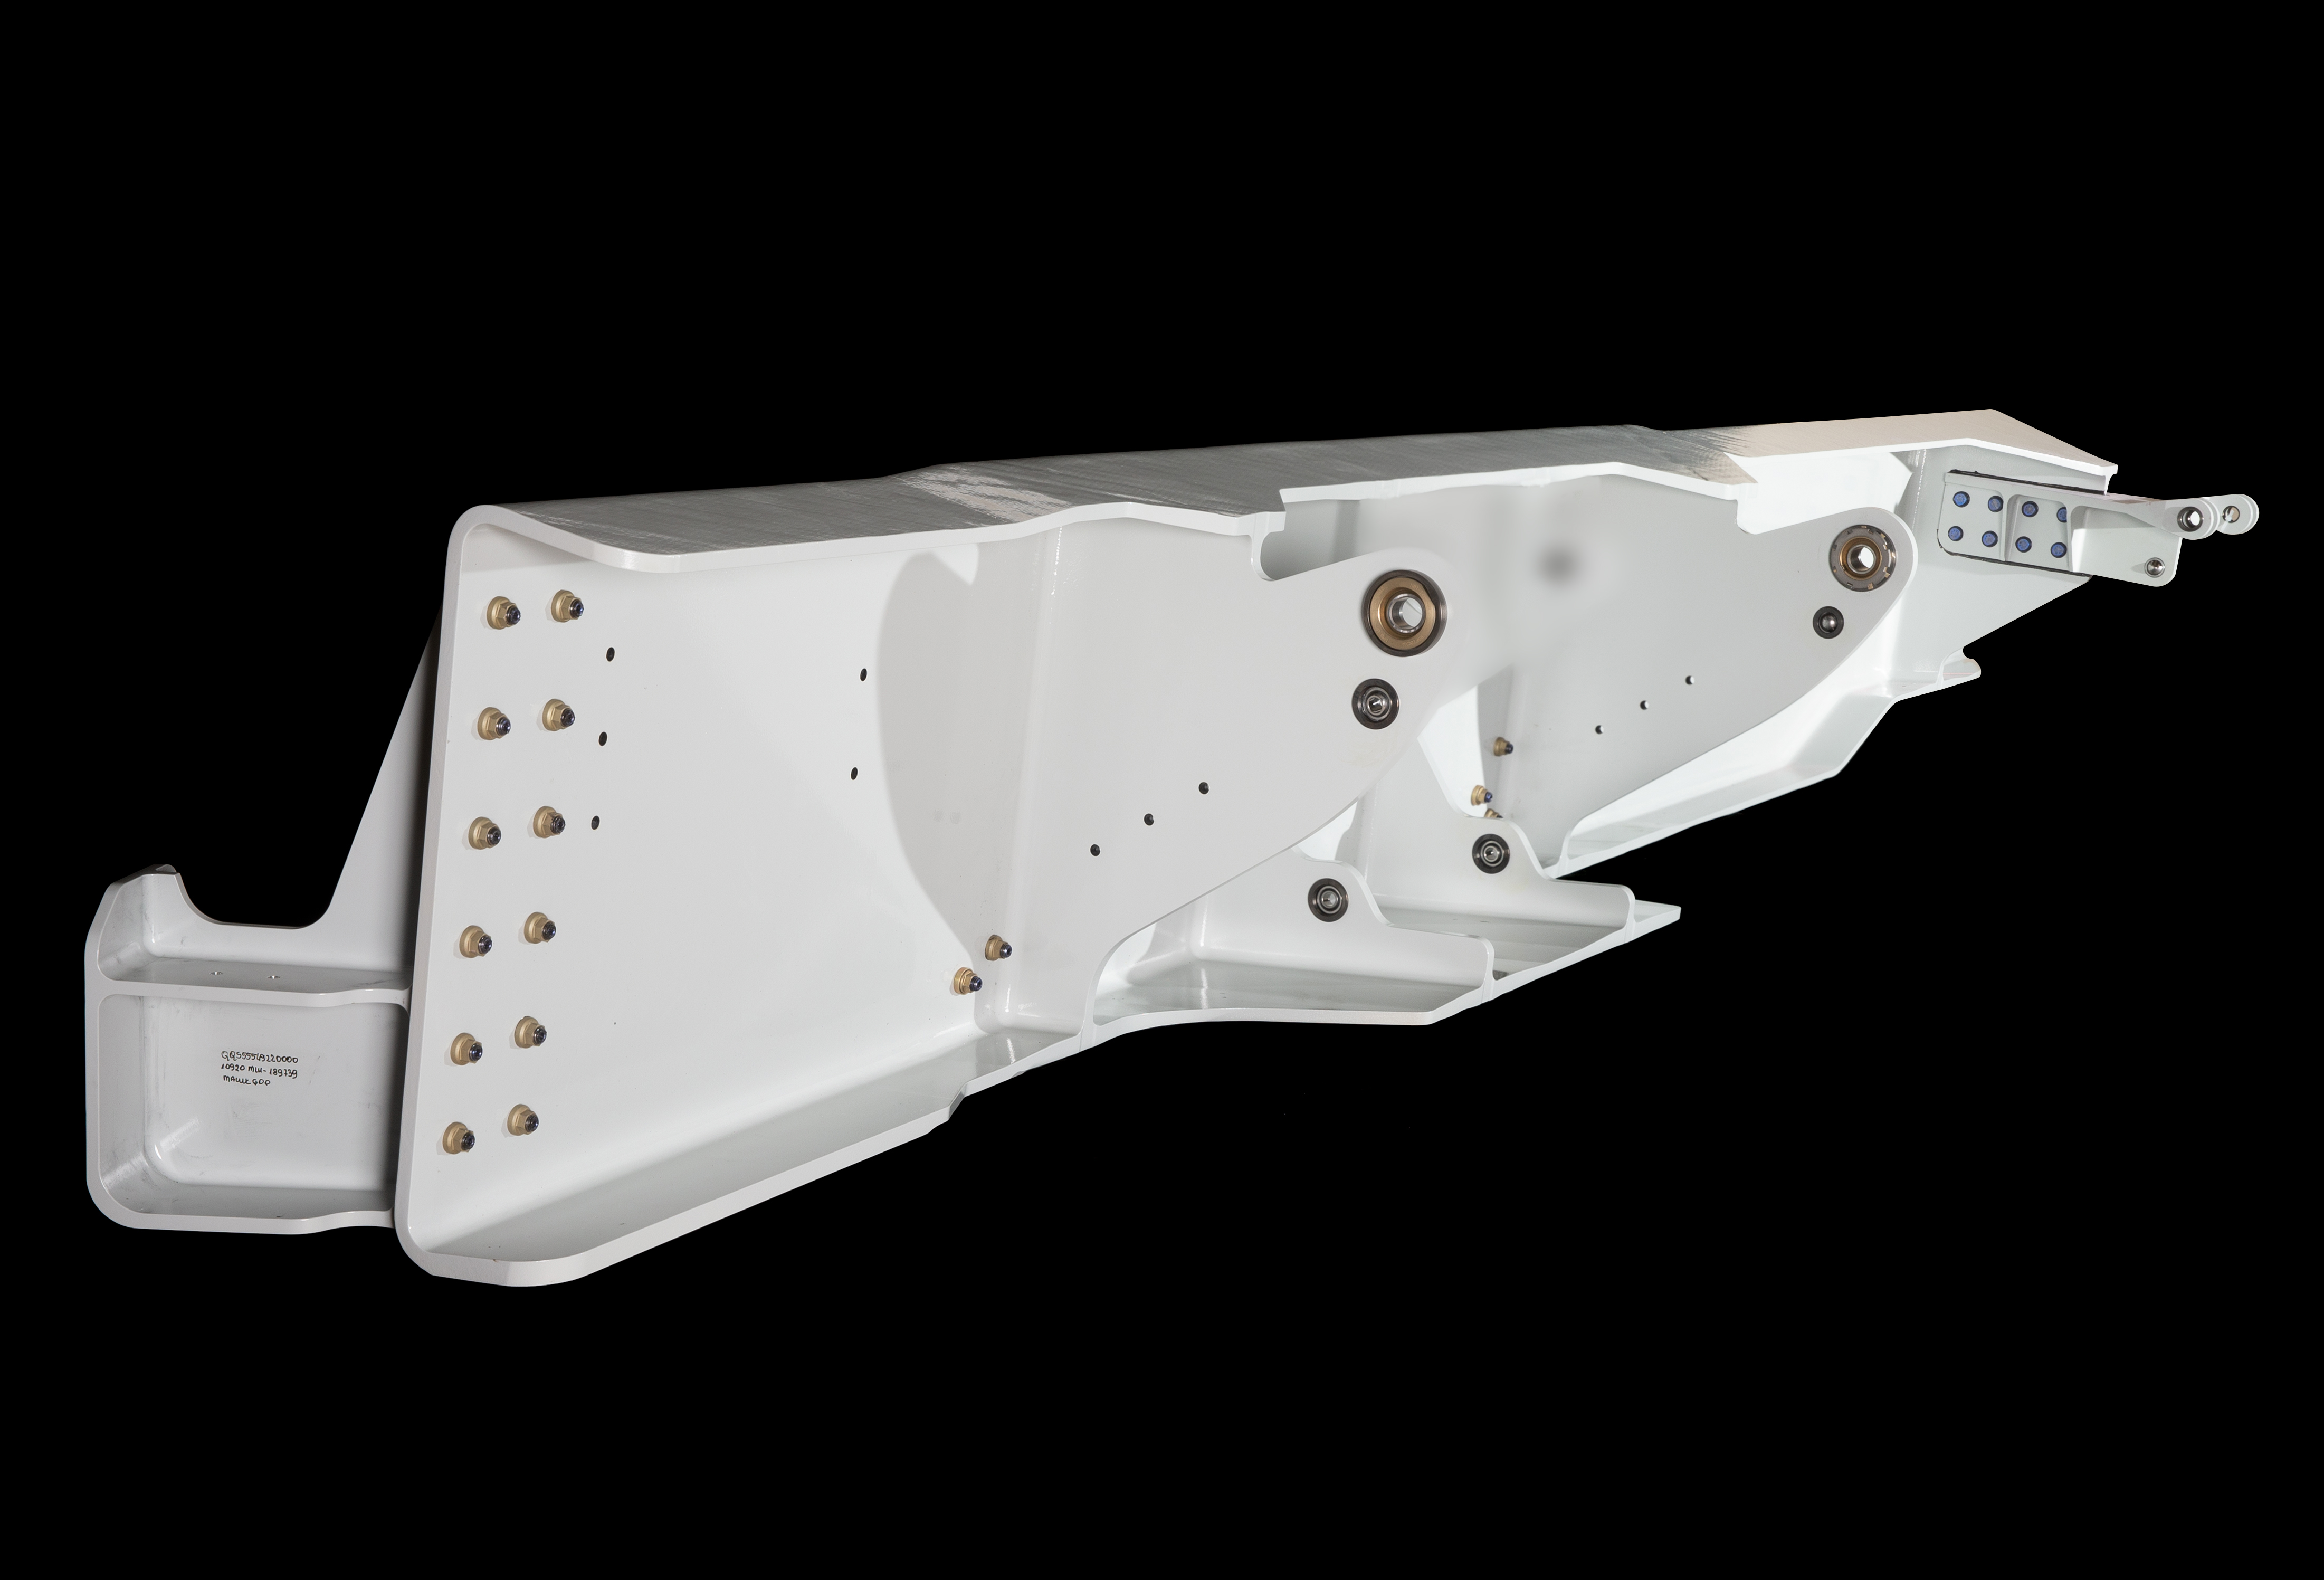
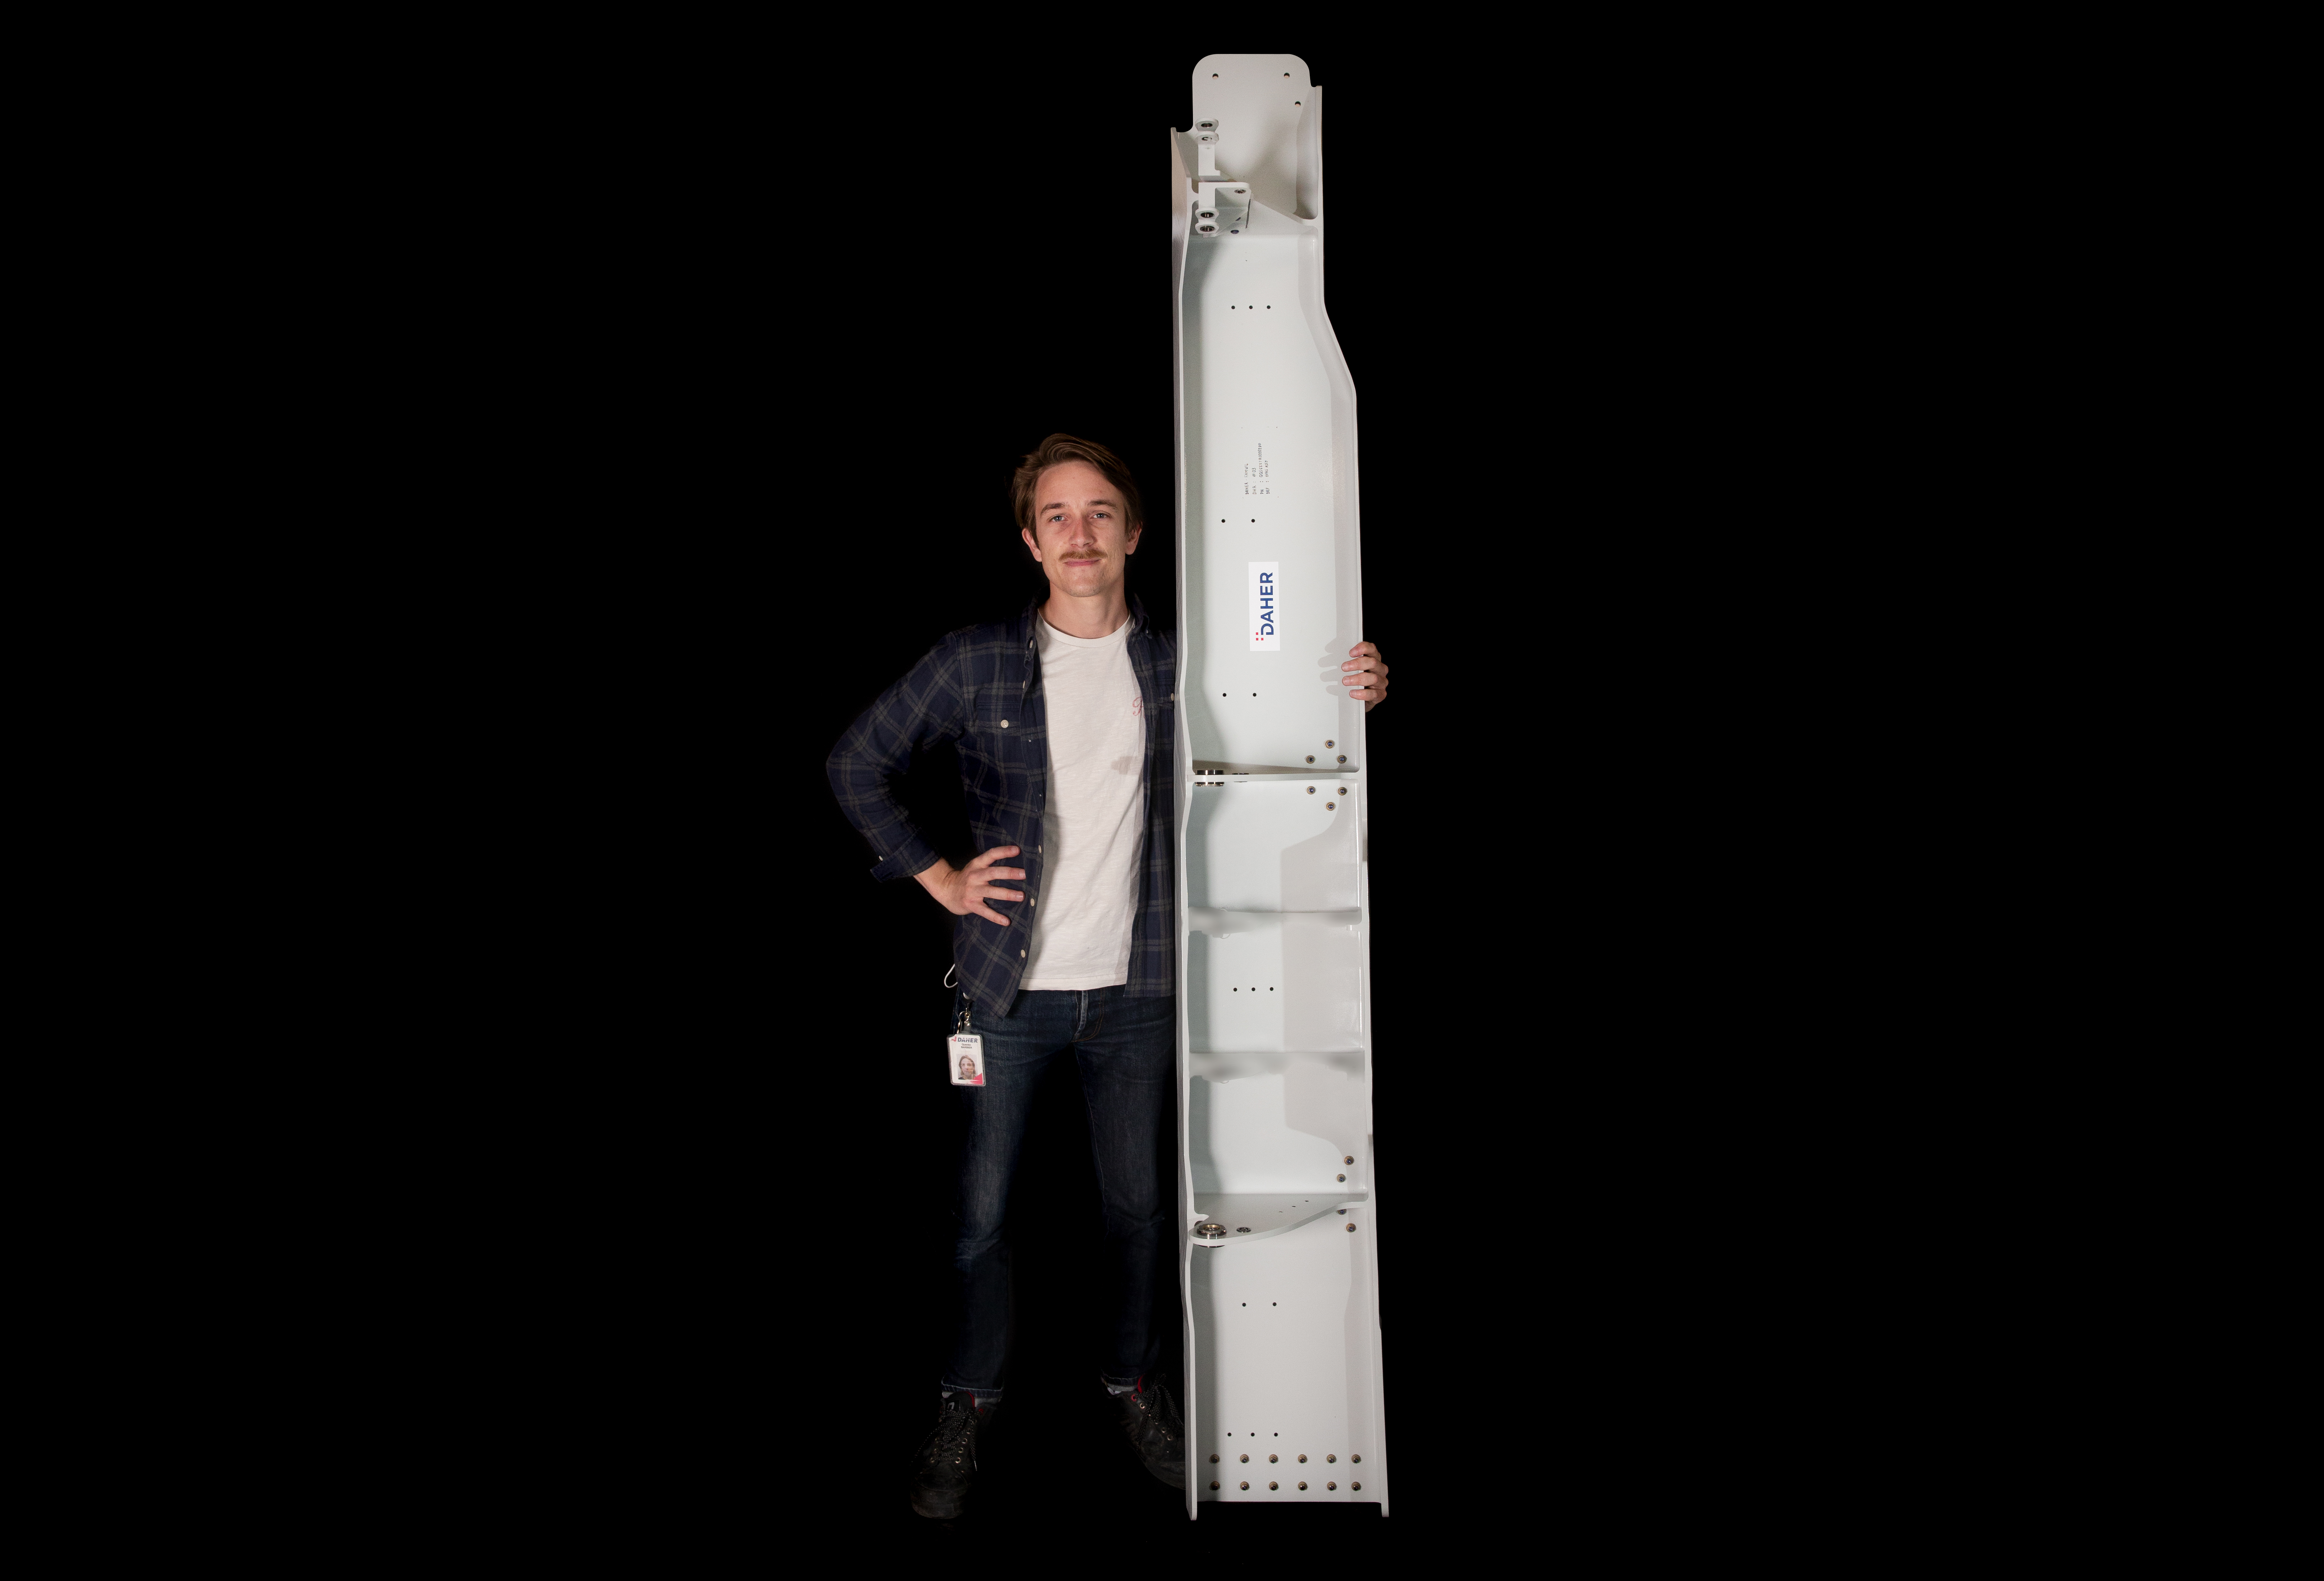
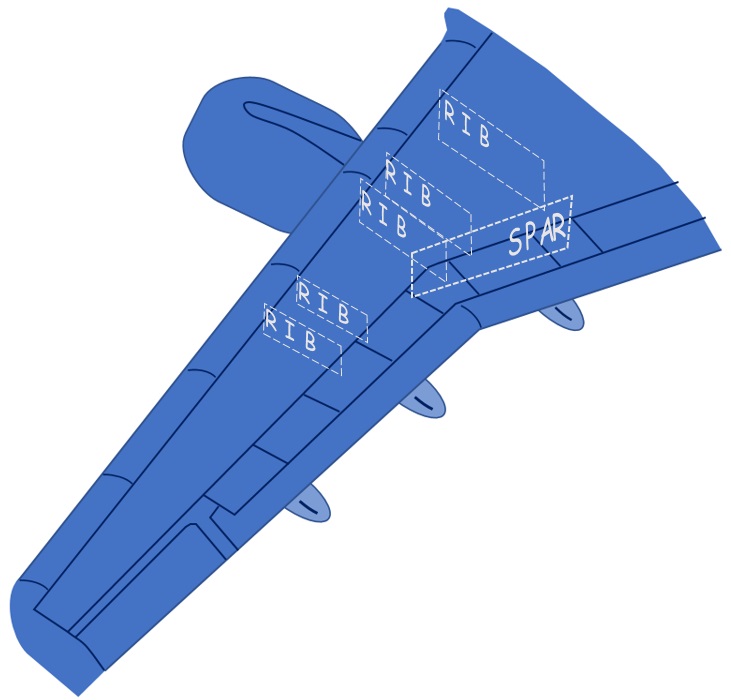
O demonstrador WOT, como qualquer asa de aeronave comercial, tem várias estruturas de longarina. A longarina traseira que a Daher desenvolveu para WOT está fora do tanque e é a segunda mais próxima de duas longarinas imediatamente adjacentes à fuselagem, localizada logo acima do trem de pouso. Ela mede mais de dois metros de comprimento e 10 milímetros de espessura, e deve atender a requisitos significativos de resistência e rigidez – "algumas toneladas aplicadas em características e várias dezenas de toneladas para cisalhamento e tração na direção do vão", diz Bailly – dada sua proximidade à fuselagem e ao sistema de trem de pouso.
Além disso, diz Alexandre Condé, engenheiro-chefe da Daher que trabalhou na longarina, a Airbus buscava desenvolvimento de um processo de manufatura altamente automatizado que permitisse à empresa reduzir peso da aeronave e atender de forma econômica a taxas de produção de 60-100 conjuntos por mês. A Daher propôs um design capaz de substituir 15 componentes metálicos e fixadores que eram originais do design de longarina composta de linha de base. "A ideia era integrar o máximo de características para ser econômico e economizar peso", diz Condé.
A estrutura de longarina resultante é um subproduto de uma longarina termoendurecível OOA de bolsa a vácuo apenas (VBO) desenvolvida pela Daher em 2018 para um jato executivo da Dassault Aviation (Paris, França). Bailly diz que a longarina Dassault foi fabricada com pré-impregnado de resina epóxi M56 da Hexcel (Stamford, Connecticut, EUA), curada OOA VBO. Subsequentemente, à medida que a Daher se envolveu com o programa Airbus WOT, a empresa decidiu adaptar o design, processos e justificativa da longarina Dassault e aplicá-los à nova estrutura Airbus WOT, selecionando o epóxi OOA Hexcel M56 cura a 350°F, pré-impregnado em tecido de fibra de carbono Hexcel AS4 e fibra de carbono UD IM7.
O processo de manufatura usado para fabricar a longarina é colocação automática de fibra (AFP) usando um sistema da Coriolis Composites (Queven, França), que aplica material sobre um molde macho. Cura é realizada sob bolsa a vácuo em forno. A peça resultante, diz Condé, tem porosidade de 0,1%.
Condé diz que o pré-impregnado foi escolhido sobre moldagem com resina líquida pela mesma razão que o pré-impregnado se tornou um pilar da manufatura aeroespacial nos últimos 30 anos: Ele fornece um volume de resina/fibra consistente e confiável que permite produção de peças com dimensões e massa consistentes e confiáveis. "Usando esta nova geração de resina OOA com apenas vácuo, você tem uma robustez perfeita no teor de fibra na espessura do compósito após cura", diz Condé. "Além disso, o peso da peça é muito estável porque você não está empurrando a resina para fora da fibra."
A Daher diz que foi a primeira parceira a entregar, no final de 2020, um componente WOT – uma longarina para Airbus em Bristol, Reino Unido – para integração no primeiro demonstrador WOT; a empresa está em processo de entregar mais duas. Além desta fase de demonstração, a Daher também está pensando na industrialização da fabricação de longarinas e trabalhando em uma análise de design de sistema de manufatura (MSD) que estima e simula requisitos de operações, instalações, equipamentos e pessoal para produção em taxa total de uma aeronave de corredor único de próxima geração.
Múltiplas nervuras, múltiplos tamanhos
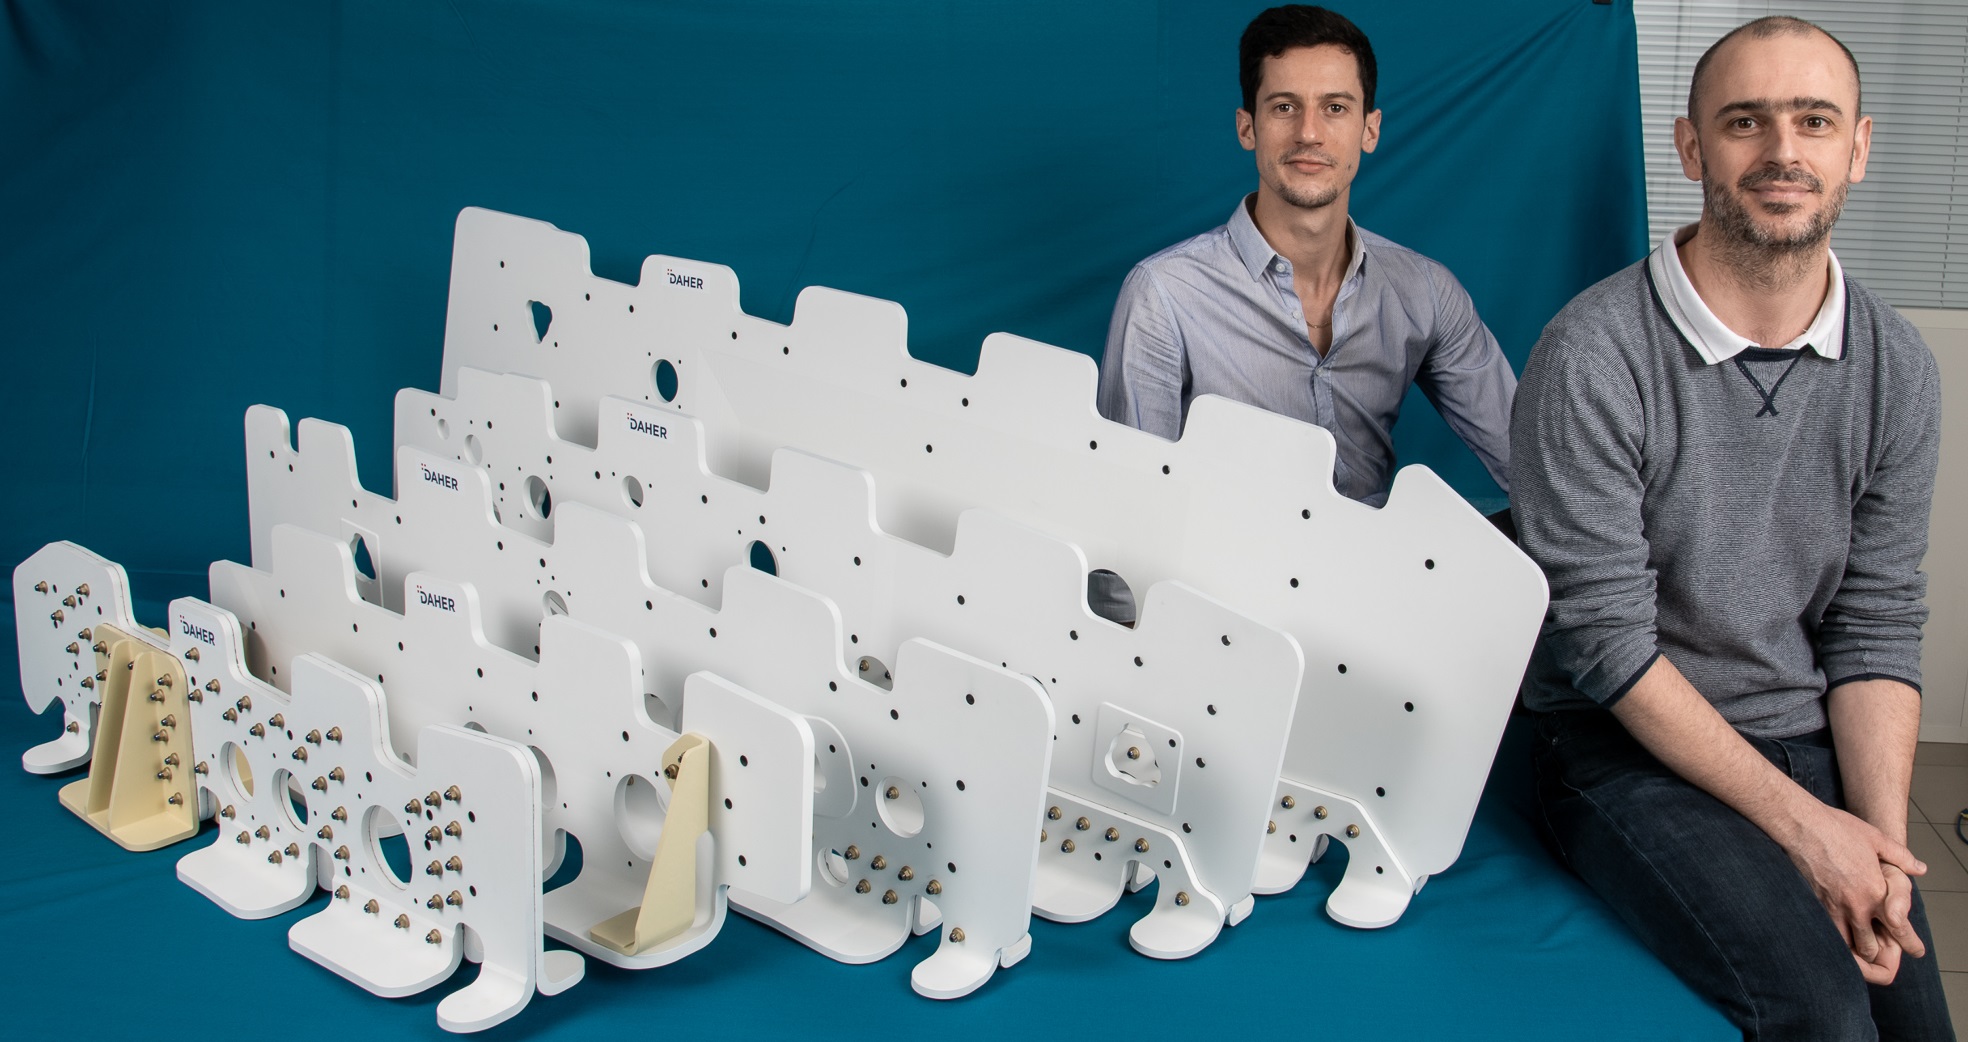
O esforço da Daher para desenvolver nervuras para o programa WOT tem sido mais complexo e exigente. A empresa projetou cinco nervuras de tamanhos e dimensões variados dentro do interior da asa; as outras nervuras são uma combinação de designs de alumínio e compósito, incluindo uma nervura de compósito termoplástico projetada pela GKN Aerospace.
Em um projeto anterior com a Dassault Aviation, a Daher havia demonstrado sua capacidade de projetar e fabricar nervuras relativamente pequenas de compósitos termoplásticos, explica Bailly. Com WOT, a empresa teve a oportunidade de estender suas habilidades para o desenvolvimento de nervuras maiores (~2 metros de comprimento), de maior carga.
Além disso, conforme metas WOT, a Daher visa um nível de prontidão tecnológica (TRL) de 6 até o final de 2023. "No final do programa WOT, quando tivermos provado que estamos no TRL 6 para nervuras grandes, entre estes dois programas [WOT e Dassault Aviation], teremos demonstrado que somos capazes de cobrir a porção completa de nervuras da asa – essa é a ideia", diz Bailly.
"Aproveitamos este programa para analisar diferentes maneiras de fabricar peças e comparar comportamentos mecânicos, e também analisar o impacto na manufatura. Em paralelo, estamos trabalhando na simulação para prever comportamento do componente como spring-back ou efeito de estampagem. O objetivo é reduzir ensaios durante o desenvolvimento, portanto o custo não recorrente", diz Condé.
Como a longarina, o desenvolvimento começou no nível de cupom, elemento e detalhe, seguido pela fabricação de peças subescala antes das peças finais de tamanho real serem construídas. Testes foram conduzidos em cada nível, observa Condé, incluindo testes específicos desenvolvidos pela Daher para características de nervuras.
Para todas as cinco nervuras, a Daher decidiu finalmente usar fitas de fibra de carbono unidirecional (UD) / poliariletercetona de baixo ponto de fusão (PAEK) fornecidas pela Toray Advanced Composites (Morgan Hill, Califórnia, EUA) usando resina fabricada pela Victrex (Cleveleys, Lancashire, Reino Unido). Para fabricar as nervuras, blanks planos são feitos usando AFP seguidos por consolidação em forno – em alguns casos, materiais são pré-consolidados antes de estampagem. Conforme necessário, flanges adicionais ou outros componentes são fixados mecanicamente nas peças estampadas.
Cada nervura foi projetada de acordo com sua posição ao longo da asa, especificações de tamanho e requisitos de carga (uma a 50 toneladas), assim cada uma é única de várias maneiras. A maior nervura mede 2 metros de comprimento x 1 metro de largura. Independentemente, cada uma começa com uma alma plana, que é estampada em forma de "L" para criar um flange ao longo da parte inferior da peça onde ela se conecta à pele da asa. Para estabilidade adicional, várias das nervuras compreendiam dois componentes em forma de "L" fixados mecanicamente costas com costas para formar uma forma de "T" com flanges bidirecionais.
Características especializadas incluíam um suporte (fabricado de compósitos termoendurecíveis) para conexão com o trilho do flap anexado à nervura, e uma série de furos ou drops de camada em certas nervuras para reduzir peso da peça.
"O tempo todo que estávamos projetando, tínhamos que gerenciar complexidade versus custo", diz Bailly. "Isso sempre esteve em nossa mente, fazer algo simples mas custo-eficiente." Simplicidade era chave da perspectiva de taxa de produção também, observa Condé. "Se for muito complexo, não será competitivo do ponto de vista do cliente, nas taxas muito altas que eles querem ter."
Um desafio que introduziu complexidade no design foi a espessura relativa de cada uma das nervuras – até 12 milímetros para a maior nervura. Tecidos mais grossos tendem a enrugar ou formar incorretamente quando estampados, e peças grossas podem ser difíceis de usinar na forma finalizada.
Para usinagem, a Daher usou uma mistura de corte a jato d'água e usinagem mecânica dependendo das necessidades da peça, ambas para mitigar problemas de espessura da peça e gerenciar a temperatura. Além disso, na nervura de 12 milímetros de espessura, a equipe projetou uma janela de drop de camada no meio do componente para reduzir peso total da peça. Além de resolver esses problemas potenciais, Condé observa que a janela de drop de camada também permitiu à Daher "tentar diferentes tipos de características de manufatura nas peças, para aumentar nosso entendimento do comportamento das peças."
O processo de estampagem provou ser um desafio ainda maior. "Tivemos que imaginar uma nova maneira de estampar para mitigar o risco de rugas", diz Bailly. A Daher finalmente desenvolveu um método proprietário para resolver o problema.
Próximos passos
Além do WOT, a Daher está avaliando métodos alternativos de manufatura para produzir nervuras termoplásticas, enquanto faz planos para desenvolver uma linha de produção completa para manufatura de alta taxa no futuro.
Por exemplo, enquanto os demonstradores WOT usam fixadores, Bailly observa que através de sua aquisição de 2019 do especialista em compósitos termoplásticos e soldagem por indução KVE Composites (Haia, Países Baixos), a Daher possui capacidade para componentes soldados no futuro. "Estamos trabalhando em outro projeto separado para atingir um nível TRL mais alto em soldagem de peças grossas UD [para uso em aeronaves de corredor único de próxima geração]", diz ele.
A Daher também está trabalhando no desenvolvimento de uma linha de produção completa para produzir nervuras termoplásticas no futuro. "Estamos realmente melhorando o conceito e reduzindo o número de máquinas necessárias para todas as tarefas e reduzindo custos de processo", diz Bailly, com o objetivo de igualar metas de produção de aeronaves de alto volume.
Resina
- Covestro Expande Portfólio CFRTP com Nova Linha de Fitas e Moldagem por Injeção Híbrida
- Colloids Lança Masterbatches Grafened para Aplicações Termoplásticas Avançadas
- Solvay Amplia Produção de Compósitos Termoplásticos com Nova Fábrica em Greenville
- CW Trending Episódio 4: Oribi Composites sobre Compósitos Termoplásticos e Inovação em Rodas
- Suprem Aprimora Tecnologia Termoplástica para Manufatura Aditiva de Compósitos em Grande Escala
- Kordsa Expande Linha de Pré-impregnados Termoplásticos com Novas Chapas de Carbono Tecido
- Compósitos Termoplásticos LANXESS Tepex Equipam Conchas de Assento Traseiro do Audi A8
- EconCore ThermHex: Produção Avançada de Painéis Honeycomb Termoplásticos para Estruturas Sandwich Leves, Alto Desempenho
- Revolucionando Design de Teto Solar com Trilhos Guia de Compósito Termoplástico
- Guia de Especialista para Soldagem de Compósitos Termoplásticos