



Revolucionando a Produção de Peças Flexíveis: AFP Encontra Impressão 3D

Fundada em 1986, a Electroimpact (Mukilteo, Washington, EUA) é fornecedora global de ferramentas e automação de produção, autodenominada a maior integradora de linhas de montagem de aeronaves do mundo. Em compósitos, destaca-se pela tecnologia avançada em colocação automatizada de fita (ATL) e colocação automatizada de fibra (AFP) de alta velocidade. A empresa enfatiza ser "engineer-driven" – 400 dos 600 funcionários têm graduação em engenharia – com desenvolvimentos concebidos e concluídos pela mesma equipe, do conceito à aprovação do cliente.
Em julho de 2020, a CW reportou o novo sistema Scalable Composite Robotic Additive Manufacturing (SCRAM) da empresa. Aqui, compartilhamos entrevista com parte da equipe de engenharia do SCRAM: gerente de projeto Cody Brown, engenheiro de desenvolvimento de processo e controles Ryan Bischoff e engenheiro mecânico líder Reese Allen. A explicação sobre a origem, implementação e futuro desta manufatura aditiva de fibra contínua oferece vislumbres da próxima geração de produção de compósitos.
Visando FDM em grande escala
Brown: "Trabalhamos nisso há quatro anos, mas queríamos esperar até poder mostrar que produz peças reais, com qualidade aeroespacial. Nosso objetivo original era criar uma impressora 3D de filamento fundido (FFF) em grande escala, capaz de criar peças complexas usando fibra contínua. Não nos propusemos a desenvolver um processo tipo AFP, mas ao tentar aumentar o volume de fibra e alcançar maior resistência física nas peças impressas, batemos na parede com FFF. Simplesmente não é adequado para consolidação in-situ com alto teor de fibra e baixos vazios. Acabamos com um processo que combina AFP de compósitos termoplásticos com FFF usando filamento não reforçado e/ou com fibra picada."
Allen: "AFP é, na verdade, um processo de manufatura aditiva. No SCRAM, porém, não o usamos de forma convencional com ferramenta fixa e dura, mas imprimimos uma ferramenta que pode ser lavada depois para criar geometrias muito complexas que são verdadeiramente estruturais."
Brown: "Podemos colocar essa ferramenta solúvel em locais que não estão 'grid-locked', permitindo criar cavidades internas. O objetivo não é competir com nossos grandes sistemas AFP, mas criar um sistema muito ágil, o mais próximo possível de uma impressora 3D. Fazer isso com verdadeiros seis graus de liberdade e precisão é extremamente complexo. A célula resultante elimina fixadores e adesivos, manufaturando peças complexas e integradas que podem ser iteradas muito rapidamente."
Alto desempenho para aeroespacial

Brown: "As aplicações iniciais visadas em aeroespacial e defesa nos obrigaram a começar com PEEK [polieteretercetona]. Depois trabalhamos com PEKK [polietercetonacetona] e PAEK de baixo ponto de fusão [poliarietercetona] com sucesso dramático."
Bischoff: "Coeficiente de expansão térmica (CTE) é o maior inimigo. Por isso usar PEEK é tão desafiador – adora cristalizar e encolher. Embora o CTE para PEKK e outras resinas PAEK não seja zero, sua estrutura cristalina é muito mais controlável e fácil de trabalhar. PAEKs alternativos também oferecem melhor processabilidade e maior velocidade de deposição."
Allen: "Gradientes térmicos devem ser evitados devido ao CTE, então tentamos manter processo e peça o mais isotérmicos possível. Caso contrário, ocorre empenamento. Usar câmara aquecida é obrigatório – mesmo que não a mantenha em alta temperatura – apenas para garantir ausência de correntes de ar e que uma parte da impressão não esteja em temperatura diferente do resto."
Célula baseada em laser
Brown: "Muitas coisas que habilitam este sistema não existiam quando começamos, incluindo fita PAEK, laser compacto de alta potência e software CAM de manufatura aditiva verdadeiramente de seis eixos."
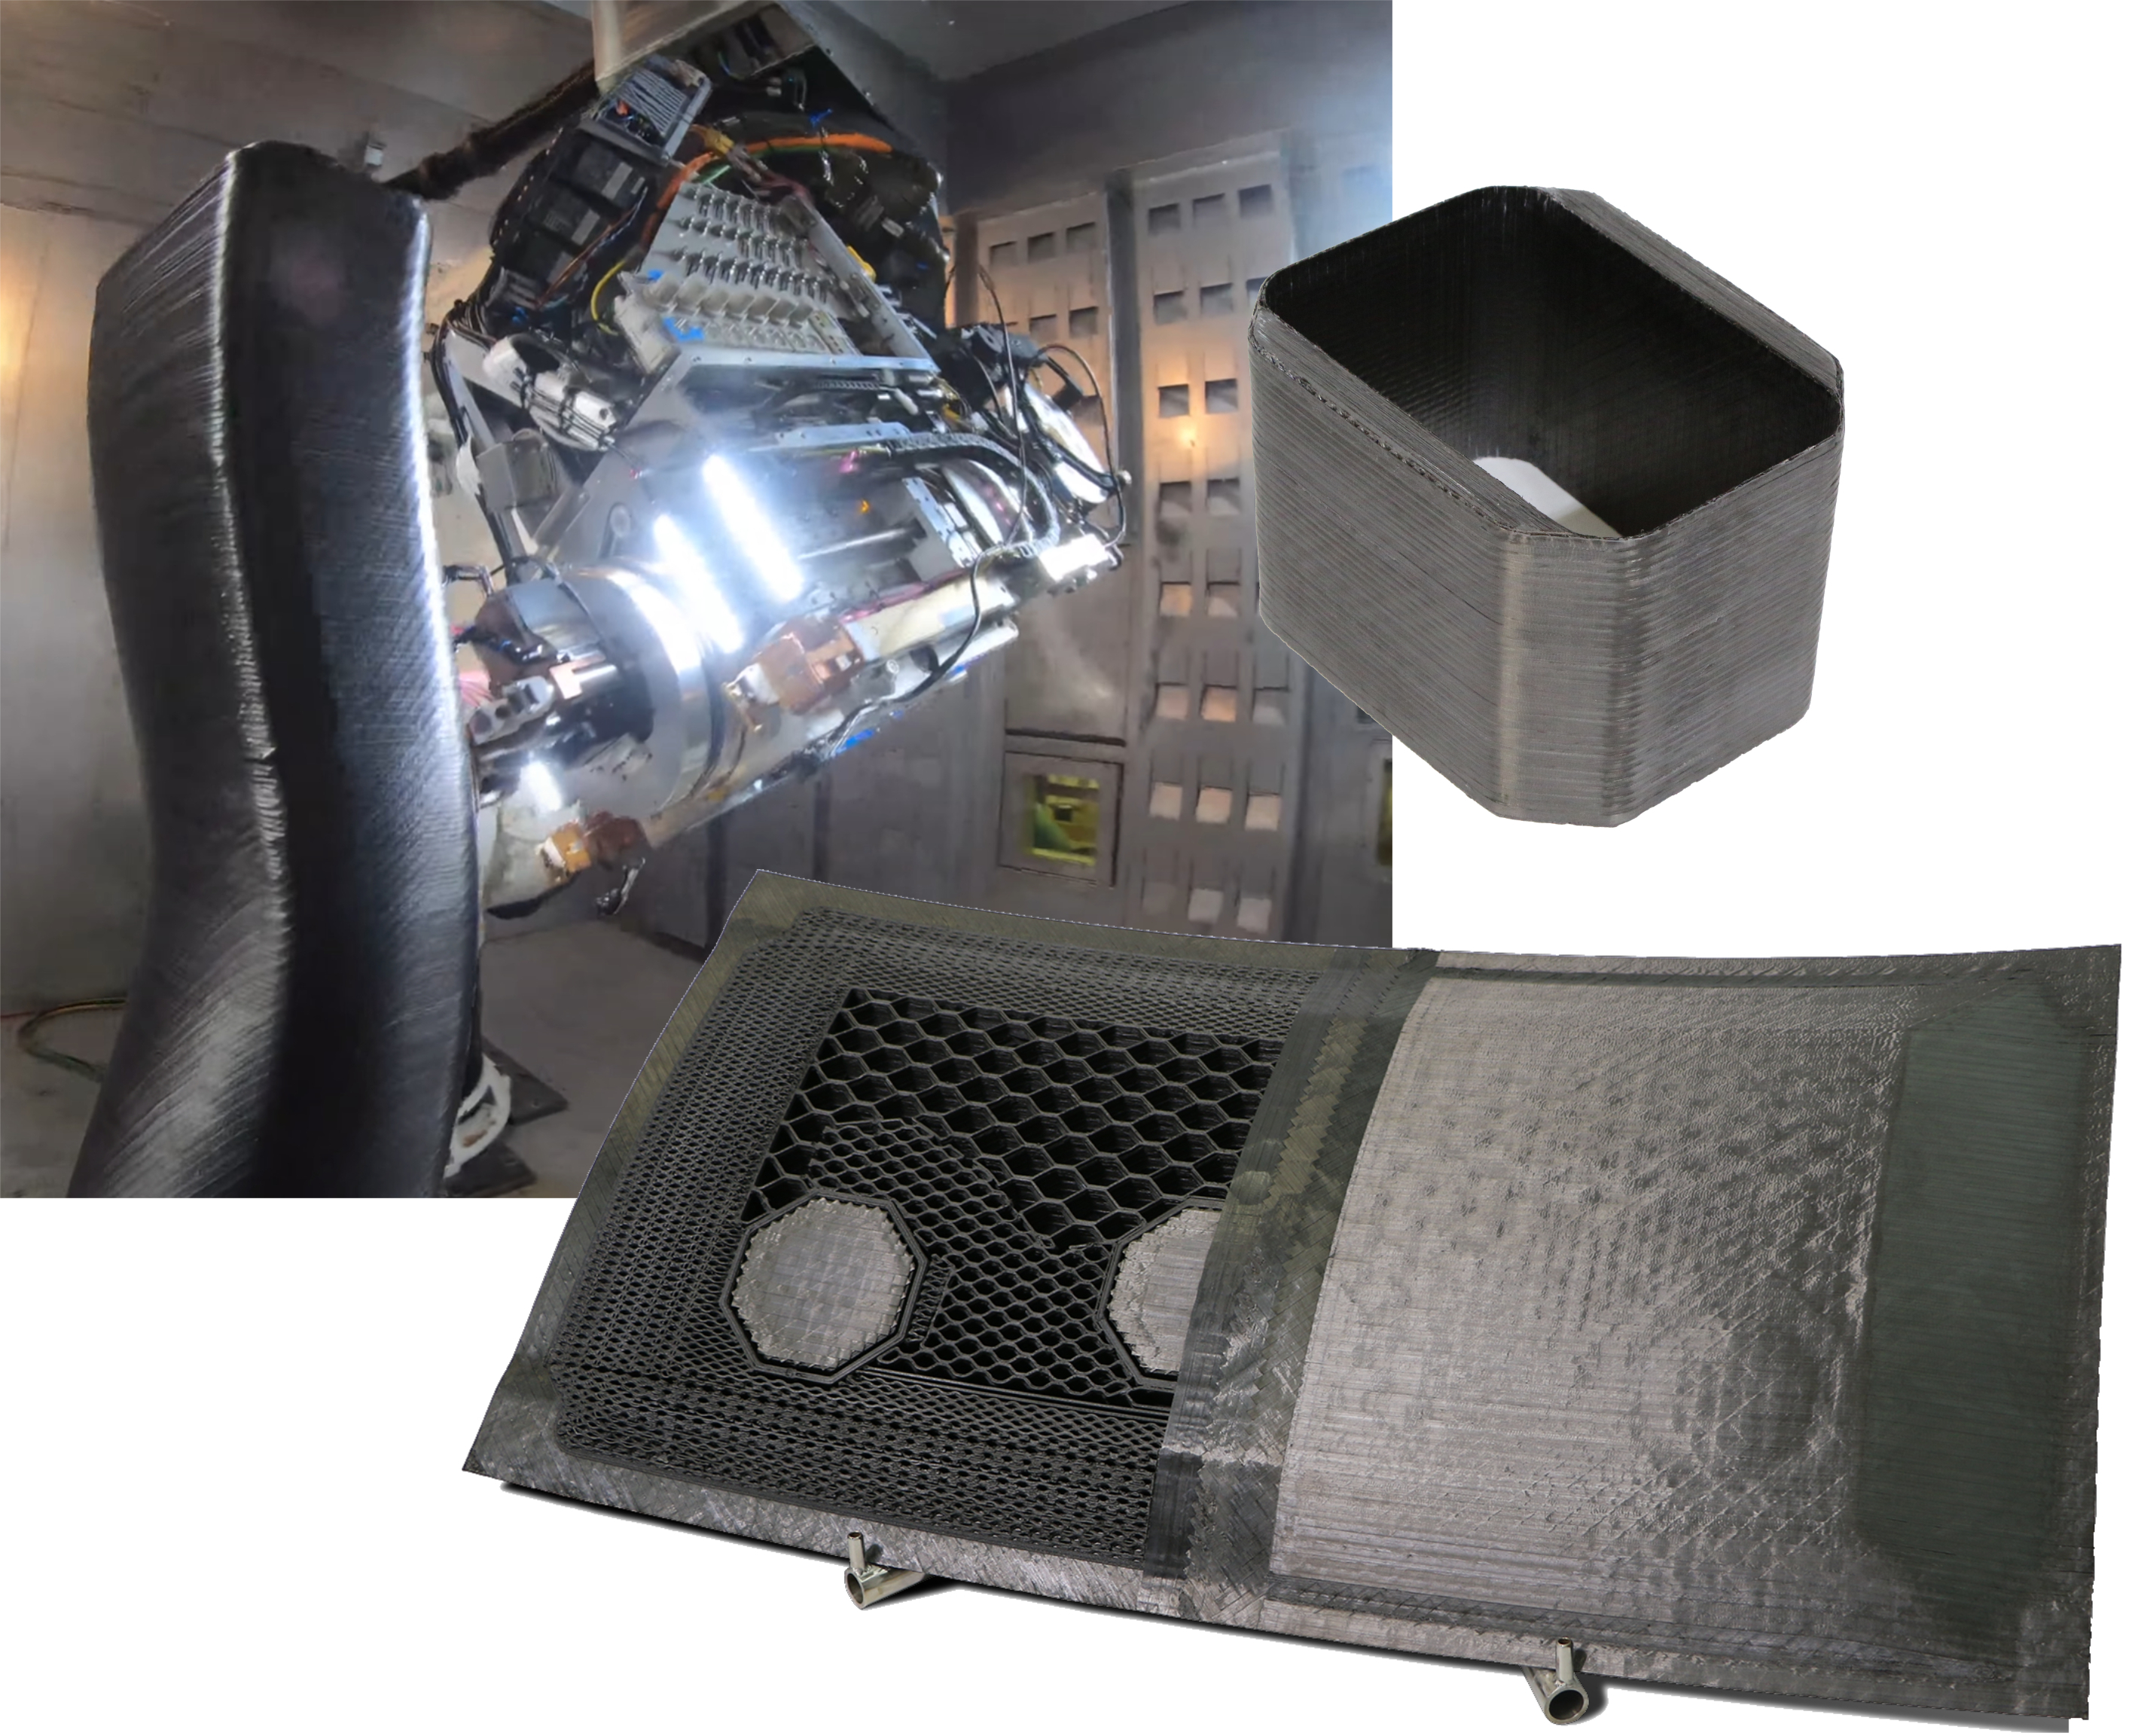
"O cabeçote SCRAM usa dois bicos de impressão 3D de cada lado do sistema AFP [imagem de abertura]. Um imprime a ferramenta solúvel e o outro imprime filamento não reforçado ou com fibra picada. Um deles possui um suporte que mantém um conjunto de espelhos para redirecionar a luz do laser ao redor da ponta do bico e aquecer o substrato. Isso nos permite alcançar resistência de ligação intercamada excepcional comparada ao FFF tradicional. As luzes no sistema iluminam a peça para as câmeras [Fig. 2]. Usamos em todo lugar para que o operador veja com segurança o que acontece sem perigo do laser."
Formatos de material e porosidade
Brown: "Rodamos muitos materiais diferentes, a maioria feita sob medida para nossas especificações de fibra, resina, volume de fibra e dimensões. Recentemente experimentamos fitas fatiadas (slit tows) comercialmente disponíveis. Filamentos FFF com fibra picada também são feitos sob medida usando a mesma resina e fibra selecionadas para as fitas de fibra contínua. Usamos filamentos de 1, 3,5 e 6,35 mm de diâmetro. Podemos ir maiores, mas não houve necessidade ainda."
"Alcançamos 50-60% de volume de fibra no AFP, mas substancialmente menos nas porções FFF, pois são extrudadas. Porosidade está na ordem de processos tradicionais fora de autoclave, mas diminuiu dramaticamente à medida que refinamos o processo. Usando materiais de altíssima qualidade, em ambiente de laboratório, alcançamos porosidade abaixo de 0,5%, medida por tomografia computadorizada (CT). Como sempre, enorme número de variáveis impacta esse número; ao produzir peças muito complexas, é desafiador manter baixa porosidade. Realizamos muitos testes destrutivos e não destrutivos de peças e corpos de prova feitos com o sistema."
Controle robótico de alta precisão
Bischoff: "SCRAM entrega tecnologia robótica de alta precisão. Robôs padrão prontos para uso são solução acessível para movimento de 6 graus de liberdade para colocação e impressão, mas não são nem de longe precisos o suficiente para AFP aeroespacial. Começamos a descobrir como aplicar esses robôs a sistemas AFP aeroespaciais anos atrás. É preciso entender os fundamentos do sistema e os problemas para alcançar precisão. Temos um grupo de robôs de 60-70 engenheiros, e isso é tudo o que fazem."
"É questão incrivelmente complexa alcançar alta precisão posicional e de caminho. Há imprecisões no robô (CTE do robô, folga, vibrações, etc.) e no eixo externo, calibrações de ponto de ferramenta, quadro de peça giratório e várias outras fontes. Não contabilizar/endereçar qualquer uma pode ser catastrófico ao imprimir em verdadeiro espaço 3D. Para conseguir isso, descartamos o controlador que vem com o robô e rodamos tudo com um CNC Siemens. Então adicionamos o feedback secundário patenteado da Electroimpact em todos os eixos do robô, o que nos leva de tolerância de 30-40 mils [0,030-0,040 pol] para ±15 mils [0,015 pol]. Depois aplicamos compensação cinemática de alta ordem para atingir ±10 mils [0,010 pol]."
Velocidade, efectores finais e mesa de impressão rotativa
Brown: "Usamos consolidação in-situ, então a velocidade de aplicação não será próxima à de fitas pré-preg termofixas. Também é um robô, não uma grande plataforma gantry rígida (como AFP), construída para maiores velocidades. Velocidade não é apenas deposição e impressão, inclui lead time de ferramentas. A métrica real: quão rápido você pode ter uma peça manufaturada digitalmente em mãos?"
"A peça no vídeo tinha 36 polegadas de altura (com base impressa excedia 4 pés) e diâmetro de 16 polegadas. Se rodássemos sem parar em turnos, produziríamos em poucos dias, tempo incrivelmente curto para ter peça em mãos. Peças também são produzidas direto do arquivo CAD; se precisar iterar, muda o CAD, reposta os caminhos de ferramenta e imprime a nova peça."
Allen: "Agora, para imprimir a ferramenta de suporte, temos um processo baseado em filamento escalado. Throughput é meio lento, impactando tempo de impressão. Em julho, comissionamos nosso primeiro efetor final com extrusora de parafuso para pellets. Isso aumentará a saída, mas produzirá cordões grossos, então também adicionaremos um efetor final de fresamento para usinar a superfície impressa."
Brown: "Teremos uma família de efectores finais compatíveis que o robô pode pegar e largar, executando ampla variedade de funções aditivas e subtrativas conforme necessário. O procedimento de troca de efetor final é totalmente automatizado, recurso padrão em todos nossos sistemas AFP e no SCRAM. O efetor final inteiro é acoplado ao robô usando módulo de interface de troca automática de ferramentas e há suportes para armazenamento."
"O sistema imprime sobre um eixo rotacional externo controlado pelo CNC. Temos isso porque o robô sozinho não alcança todos os pontos das peças que queremos fazer. No futuro, pretendemos colocar o sistema sobre trilhos para fazer peças maiores, mas queremos refinar o sistema nesta escala primeiro. Discutimos usar dois robôs, e sabemos filosoficamente como faríamos. (Já produzimos outros sistemas de manufatura multi-robô integrados.) Mas quando dois robôs trabalham em zonas de trabalho sobrepostas, os controles ficam extremamente complicados."
Produção flexível futura tornada possível
Brown: "Esta célula multifuncional entregará valor ao cliente final. Nem sempre precisa produzir peças termoplásticas reforçadas com fibra contínua. Adicionando extrusão e fresamento à deposição de fibra contínua, ampliamos sua gama e flexibilidade. Exemplo: algumas estruturas demonstradas têm funções subtrativas dentro da construção da peça. O robô então verifica a superfície e fecha a cavidade. Isso não é possível atualmente sem múltiplas etapas, ferramentas especializadas e/ou montagem final."
"Há, porém, tema ainda maior que apenas produzir peças. Longo prazo, esta abordagem tem chance de mudar dramaticamente como sistemas aeroespaciais e de defesa são projetados e manufaturados. Não mais uma linha de produção dedicada a um único produto. Produção será flexível. Se você reduz ferramentas, reduz sobressalentes na prateleira. Essa flexibilidade impacta toda a cadeia de suprimentos, incluindo redução de desperdício por expiração de materiais."
Bischoff: "Com um punhado de células SCRAM e designs digitais, tudo que você precisa manter em estoque é matéria-prima, versus dezenas de ferramentas fixas e materiais termofixos de vida útil limitada."
Brown: "Ainda temos caminho antes que a produção seja realmente tratada assim, mas agora dá para ver claramente como é possível."
Resina
- ACEO® Revela Tecnologia Revolucionária de Impressão 3D de Silicone
- Emirates Adota Impressão 3D para Peças de Cabine de Aeronaves, Aumentando Eficiência e Sustentabilidade
- Dominando Sinterização Seletiva a Laser: Dos Fundamentos às Aplicações Reais
- Domine Impressão 3D com TPU: Guia Completo para Peças Flexíveis e Duráveis
- Produção Interna: A Fuse 1 Constrói Suas Próprias Peças
- Impossible Objects e BASF Lançam Solução de Impressão 3D de Fibra de Carbono PA6 de Alto Desempenho
- Broetje-Automation Expande Portfólio AFP com STAXX Compact 1700 para Produção Serial de Compósitos
- Victrex Investe na Bond High Performance 3D Technology para Acelerar Peças PAEK Impressas em 3D
- VDMA Revela Roteiro Abrangente para Manufatura Aditiva e Indústria 4.0
- Usinagem de Precisão: Práticas de Rastreabilidade para Excelência na Produção