



Injeção de Plástico
COMPARTILHE ESTE ARTIGO
Neste guia você encontrará tudo o que precisa saber sobre injeção de plástico. Domine os princípios básicos da tecnologia e aprenda dicas práticas de design que economizarão tempo e reduzirão custos.
Parte 1
Os Fundamentos da Injeção de Plástico
O que é injeção de plástico? Como funciona e para que serve? Nesta seção, respondemos a essas perguntas e mostramos exemplos comuns de peças injetadas para ajudá-lo a se familiarizar com a mecânica básica e aplicações da tecnologia.
O que é injeção de plástico?
A injeção de plástico é uma tecnologia de manufatura para a produção em massa de peças plásticas idênticas com boas tolerâncias. Na injeção, grânulos de polímero são derretidos e então injetados sob pressão em um molde, onde o plástico líquido esfria e solidifica. Os materiais usados na injeção são polímeros termoplásticos que podem ser coloridos ou preenchidos com outros aditivos.
Quase toda peça plástica ao seu redor foi fabricada usando injeção: de peças de carro, a gabinetes eletrônicos, a eletrodomésticos de cozinha.
A injeção é amplamente utilizada porque oferece custo por peça muito baixo em altos volumes de produção, junto com excelente repetibilidade e forte flexibilidade de design. As principais limitações da injeção são tipicamente econômicas, pois o processo requer investimento significativo em ferramentas. Tradicionalmente, o tempo de resposta do design à produção poderia levar várias semanas, embora fluxos de trabalho modernos de manufatura digital possam agora produzir peças moldadas em apenas uma semana em alguns casos.
Como funciona a injeção personalizada
Uma máquina de injeção consiste em três partes principais: a unidade de injeção, o molde (o coração de todo o processo) e a unidade de fechamento/expulsão.
Nesta seção, examinamos o propósito de cada um desses sistemas e como sua mecânica básica de operação afeta o resultado final do processo de injeção.
Vantagens e Desvantagens da Injeção de Plástico
A injeção é uma tecnologia de manufatura estabelecida com longa história, mas está sendo constantemente refinada e melhorada com novos avanços tecnológicos.
Abaixo está um resumo das principais vantagens e desvantagens da injeção para ajudá-lo a entender se é a solução certa para sua aplicação.
Benefícios da Injeção de Plástico
Fabricação de plásticos em alto volume
A injeção é a tecnologia mais competitiva em custo para fabricar altos volumes de peças plásticas idênticas. Uma vez que o molde é criado e a máquina configurada, peças adicionais podem ser fabricadas muito rápido e a um custo muito baixo.
O volume mínimo de produção recomendado para injeção é 500 unidades. Neste ponto, economias de escala entram em ação e os custos iniciais relativamente altos de ferramentas têm efeito menos proeminente no preço unitário.
Ampla gama de materiais
Quase todo material termoplástico (e alguns termofixos e silicones) pode ser injetado. Isso permite uma gama muito ampla de materiais disponíveis com diversas propriedades físicas para projetar.
Peças produzidas com injeção têm propriedades físicas muito boas. Propriedades podem ser personalizadas usando aditivos como fibras de vidro ou misturando pellets, como PC/ABS, para alcançar resistência, rigidez ou resistência a impacto específicas.
Produtividade muito alta
O ciclo típico de injeção dura 15 a 60 segundos. Isso depende do tamanho da peça e da complexidade do molde. Em comparação, usinagem CNC ou impressão 3D podem exigir minutos a horas para produzir a mesma geometria. Além disso, um único molde pode acomodar múltiplas peças, aumentando ainda mais as capacidades de produção deste processo. Isso significa que centenas (ou até milhares) de peças idênticas podem ser produzidas a cada hora.
Excelente repetibilidade e tolerâncias
O processo de injeção é altamente repetível e as peças produzidas são essencialmente idênticas. Claro, algum desgaste ocorre no molde ao longo do tempo, mas um molde piloto de alumínio típico durará 5.000 a 10.000 ciclos, enquanto moldes de produção em escala total de aço ferramenta podem suportar 100.000+ ciclos.
Esse nível de precisão é suficiente para a maioria das aplicações e comparável tanto a usinagem CNC quanto a impressão 3D. Tolerâncias mais apertadas são possíveis, mas dependem da contração do material. Por exemplo, Polipropileno (PP) contrai mais que Policarbonato (PC), tornando mais difícil manter dimensões apertadas.
Excelente aparência visual
Uma força-chave da injeção é que ela pode produzir produtos acabados que precisam de pouco ou nenhum acabamento extra. As superfícies do molde podem ser polidas a um grau muito alto para criar peças espelhadas, ou podem ser jateadas com esferas para criar superfícies texturizadas. Os padrões SPI ditam o nível de acabamento que pode ser alcançado.
Obtenha recomendações de compatibilidade de acabamento/material →
Limitações da Injeção de Plástico
Custos iniciais de ferramentas
Uma das principais considerações econômicas na injeção é o custo inicial de ferramentas, já que um molde personalizado deve ser fabricado para cada geometria de peça. Esses custos de ferramentas estão principalmente associados ao design e produção do molde e tipicamente variam de cerca de US$ 250 a US$ 1.000 para moldes mais simples, embora ferramentas mais complexas possam custar significativamente mais. Como o custo do molde é distribuído pelo número total de peças produzidas, a injeção torna-se cada vez mais custo-efetiva em volumes de produção médios a altos.
Mudanças de design são caras
Após a fabricação de um molde, é muito caro modificá-lo. Mudanças de design geralmente exigem a criação de um novo molde do zero. Por esse motivo, projetar uma peça para injeção corretamente é muito importante.
Na Parte 2, listamos as considerações de design mais importantes a ter em mente ao projetar para injeção. Na Parte 5, também veremos como você pode mitigar o risco criando protótipos físicos de suas peças.
Prazos de entrega mais longos comparados a outras tecnologias
O tempo de resposta típico para injeção varia entre 6-10 semanas. Leva 4-6 semanas para fabricar o molde, mais 2 a 4 semanas adicionais para produção e envio.
Se mudanças de design forem necessárias (uma ocorrência comum), o tempo de resposta aumenta accordingly.
Por outro lado, peças feitas usando uma impressora 3D desktop podem ficar prontas para entrega durante a noite, enquanto sistemas industriais de impressão 3D têm um tempo de espera típico de três a cinco dias. Peças usinadas CNC são tipicamente entregues dentro de 10 dias ou tão rápido quanto cinco dias.
Design para injeção de plástico
Existem vários fatores que podem afetar a qualidade do produto final e a repetibilidade do processo. Para obter todos os benefícios do processo, o designer deve seguir certas diretrizes de design.
Nesta seção, descrevemos defeitos comuns de injeção e diretrizes básicas e avançadas a seguir ao projetar peças, bem como recomendações para manter os custos no mínimo.
Defeitos comuns de injeção de plástico
A maioria dos defeitos em injeção está relacionada ao fluxo do material derretido ou à taxa de resfriamento não uniforme durante a solidificação.
Abaixo está uma lista de defeitos a ter em mente ao projetar uma peça para injeção. Na próxima seção, mostraremos como você pode evitar cada um deles seguindo boas práticas de design.
Empenamento (Warping)
Quando certas seções esfriam (e como resultado contraem) mais rápido que outras, a peça pode dobrar permanentemente devido a tensões internas.
Peças com espessura de parede não constante são mais propensas a empenamento.
Marcas de retração (Sink marks)
Quando o interior de uma peça solidifica antes de sua superfície, um pequeno recuo em uma superfície plana pode aparecer, chamado de marca de retração.
Peças com paredes grossas ou nervuras mal projetadas são mais propensas a retração.
Marcas de arrasto (Drag marks)
À medida que o plástico encolhe, ele aplica pressão no molde. Durante a expulsão, as paredes da peça deslizam e raspam contra o molde, o que pode resultar em marcas de arrasto.
Peças com paredes verticais (e sem ângulo de saída) são mais propensas a marcas de arrasto.
Linhas de solda (Knit lines)
Quando 2 fluxos se encontram, pequenas descolorações semelhantes a cabelos podem se desenvolver. Essas linhas de solda afetam a estética da peça, mas também geralmente diminuem a resistência da peça.
Peças com mudanças abruptas de geometria ou furos são mais propensas a linhas de solda.
Injeção incompleta (Short shots)
Ar preso no molde pode inibir o fluxo do material durante a injeção, resultando em uma peça incompleta. Bom design pode melhorar a fluidez do plástico derretido.
Peças com paredes muito finas ou nervuras mal projetadas são mais propensas a injeção incompleta.
Lidando com undercuts
O molde mais simples (molde de extração direta) consiste em duas metades. Características com undercuts (como os dentes de uma rosca ou o gancho de um encaixe snap-fit) podem não ser fabricáveis com um molde de extração direta. Isso ocorre porque o molde não pode ser usinado CNC ou porque o material está no caminho da expulsão da peça.
Undercuts na injeção são características da peça que não podem ser fabricadas com um molde simples de duas partes, porque o material está no caminho enquanto o molde abre ou durante a expulsão.
Características comuns de design
Aprenda como projetar as características mais comuns vistas em peças injetadas com estas diretrizes práticas. Use-as para melhorar a funcionalidade de seus designs, enquanto ainda cumpre as regras básicas de design.
Parte 2
Existem vários fatores que podem afetar a qualidade do produto final e a repetibilidade do processo. Para obter todos os benefícios do processo, o designer deve seguir certas diretrizes de design.
Nesta seção, descrevemos defeitos comuns de injeção e diretrizes básicas e avançadas a seguir ao projetar peças, incluindo recomendações para manter os custos no mínimo.
Defeitos comuns de injeção de plástico
A maioria dos defeitos em injeção está relacionada ao fluxo do material derretido ou sua taxa de resfriamento não uniforme durante a solidificação.
Aqui está uma lista de defeitos a ter em mente ao projetar uma peça para injeção. Na próxima seção, veremos como você pode evitar cada um deles seguindo boas práticas de design.
Empenamento
Quando certas seções esfriam (e como resultado contraem) mais rápido que outras, a peça pode dobrar permanentemente devido a tensões internas.
Peças com espessura de parede não constante são mais propensas a empenamento.
Marcas de retração
Quando o interior de uma peça solidifica antes de sua superfície, um pequeno recuo em uma superfície plana pode aparecer, chamado de marca de retração.
Peças com paredes grossas ou nervuras mal projetadas são mais propensas a retração.
Marcas de arrasto
À medida que o plástico encolhe, ele aplica pressão no molde. Durante a expulsão, as paredes da peça deslizam e raspam contra o molde, o que pode resultar em marcas de arrasto.
Peças com paredes verticais (e sem ângulo de saída) são mais propensas a marcas de arrasto.
Linhas de solda
Quando 2 fluxos se encontram, pequenas descolorações semelhantes a cabelos podem se desenvolver. Essas linhas de solda afetam a estética das peças, mas também geralmente diminuem a resistência da peça.
Peças com mudanças abruptas de geometria ou furos são mais propensas a linhas de solda.
Injeção incompleta
Ar preso no molde pode inibir o fluxo do material durante a injeção, resultando em uma peça incompleta. Bom design pode melhorar a fluidez do plástico derretido.
Peças com paredes muito finas ou nervuras mal projetadas são mais propensas a injeção incompleta.
Lidando com undercuts
O molde mais simples (molde de extração direta) consiste em 2 metades. Características com undercuts (como os dentes de uma rosca ou o gancho de um encaixe snap-fit) podem não ser fabricáveis com um molde de extração direta. Isso ocorre porque o molde não pode ser usinado CNC ou porque o material está no caminho da expulsão da peça.
Undercuts na injeção são características da peça que não podem ser fabricadas com um molde simples de duas partes, porque o material está no caminho enquanto o molde abre ou durante a expulsão.
Os dentes de uma rosca ou o gancho de um encaixe snap-fit são exemplos de undercuts.
Aqui algumas ideias para ajudá-lo a lidar com undercuts:
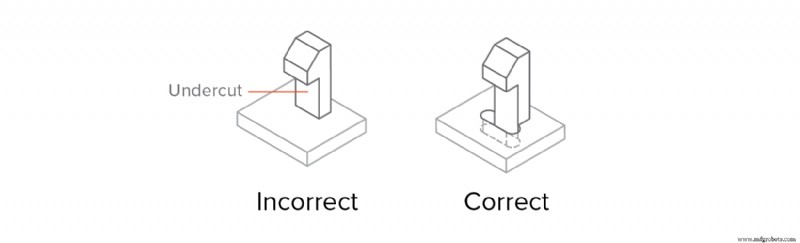
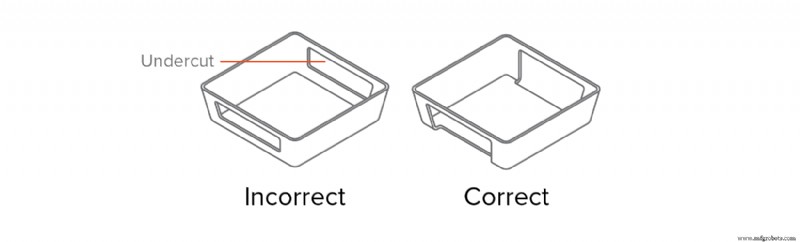
Evite undercuts usando shutoffs
Evitar undercuts completamente pode ser a melhor opção. Undercuts sempre adicionam custo, complexidade e requisitos de manutenção ao molde. Um redesign inteligente pode frequentemente eliminar undercuts.
Shut-offs são um truque útil para lidar com undercuts em regiões internas da peça (para snap-fits) ou nos lados da peça (para furos ou alças).
Abaixo estão alguns exemplos de como peças injetadas podem ser redesenhadas para evitar undercuts: essencialmente, material é removido na área sob o undercut, eliminando o problema completamente.
Mova a linha de separação
A maneira mais simples de lidar com um undercut é mover a linha de separação do molde para intersectá-lo.
Esta solução é adequada para muitos designs com undercuts em uma superfície externa. Não se esqueça de ajustar os ângulos de saída accordingly.
Use um undercut de extração (bumpoffs)
Undercuts de extração (também conhecidos como bumpoffs) podem ser usados quando a característica é flexível o suficiente para deformar sobre o molde durante a expulsão. Undercuts de extração são usados para fabricar as roscas em tampas de garrafa.
Undercuts só podem ser usados sob as seguintes condições:
- O undercut de extração deve estar localizado longe de características de reforço, como cantos e nervuras.
- O undercut deve ter um ângulo de entrada de 30° a 45° graus.
- A peça injetada deve ter espaço e deve ser flexível o suficiente para expandir e deformar.
Recomenda-se evitar undercuts de extração em peças feitas de plásticos reforçados com fibra. Tipicamente, plásticos flexíveis como PP, HDPE ou Nylon (PA) podem tolerar undercuts de até 5% de seu diâmetro.
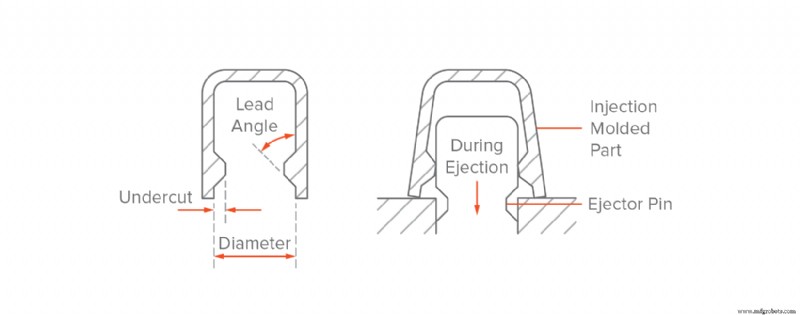 *Peça de exemplo com undercuts de extração. A peça é deformada enquanto é empurrada para fora do molde.*
Side-actions deslizantes e núcleos
Side-actions deslizantes e núcleos são usados quando não é possível redesenhar a peça injetada para evitar undercuts.
Núcleos de side-action são inserts que deslizam para dentro quando o molde fecha e deslizam para fora antes de abrir. Lembre-se que esses mecanismos adicionam custo e complexidade ao molde.
Siga estas diretrizes ao projetar um side action:
- Deve haver espaço para o núcleo se mover para dentro e para fora. Isso significa que a característica deve estar do outro lado da peça.
- Os side-actions devem mover perpendicularmente. Mover em um ângulo diferente de 90° é mais complicado, aumentando custo e prazos de entrega.
- Não se esqueça de adicionar ângulos de saída ao seu design como de costume, levando em consideração o movimento do núcleo de side action.
Características comuns de design
Aprenda como projetar as características mais comuns encontradas em peças injetadas com estas diretrizes práticas. Use-as para melhorar a funcionalidade de seus designs, enquanto ainda cumpre as regras básicas de design.
Fixadores roscados (bosses e inserts)
Existem 3 maneiras de adicionar fixadores a uma peça injetada: projetando uma rosca diretamente na peça, adicionando um boss onde o parafuso pode ser anexado, ou incluindo um insert roscado.
Modelar uma rosca diretamente na peça é possível, mas não recomendado, pois os dentes da rosca são essencialmente undercuts, aumentando drasticamente a complexidade e custo do molde (falaremos mais sobre undercuts em uma seção posterior). Um exemplo de peça injetada com rosca são tampas de garrafa.
Bosses
Bosses são muito comuns em peças injetadas e são usados como pontos de fixação ou montagem. Eles consistem em projeções cilíndricas com furos projetados para receber parafusos, inserts roscados ou outros tipos de hardware de fixação e montagem. Uma boa maneira de pensar em um boss é como uma nervura que se fecha sobre si mesma em um círculo.
Bosses são usados como pontos de fixação ou montagem (em conjunto com parafusos auto-roscantes ou inserts roscados).
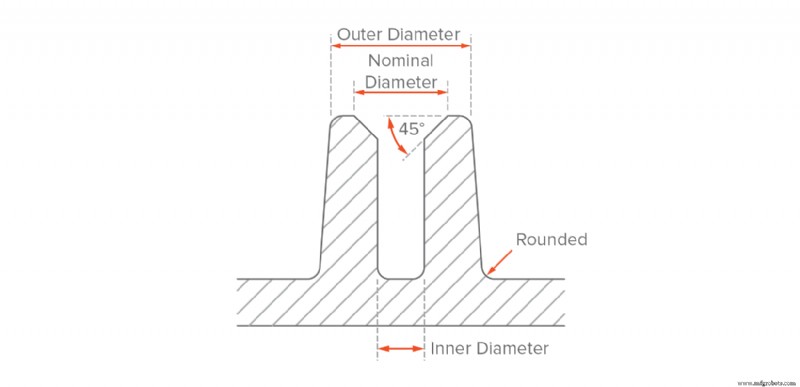 *Design recomendado de um boss*
Quando bosses são usados como __pontos de fixação__, o diâmetro externo do boss deve ser 2x o diâmetro nominal do parafuso ou insert e seu diâmetro interno igual ao diâmetro do núcleo do parafuso. O furo do boss deve estender até o nível da parede base, mesmo que a profundidade total não seja necessária para montagem, para manter uma __espessura de parede uniforme__ em toda a característica. Adicione um chanfro para fácil inserção do parafuso ou insert.
__Para melhores resultados:__
Evite projetar bosses que se fundem em paredes principais
Apoie bosses com nervuras ou conecte-os a uma parede principal
Para bosses com inserts, use diâmetro externo igual a 2× o tamanho nominal do insert
Roscas
Inserts roscados de metal podem ser adicionados a peças plásticas injetadas para fornecer um furo roscado durável para fixadores como parafusos de máquina. A vantagem de usar inserts é que eles permitem muitos ciclos de montagem e desmontagem.
Inserts são instalados em peças injetadas através de inserção térmica, ultrassônica ou in-mold. Para projetar um boss que receberá um insert roscado, use diretrizes semelhantes às acima, usando o diâmetro do insert como dimensão guia.
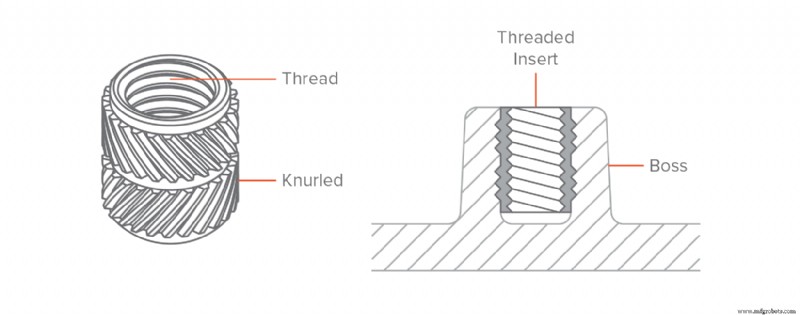 *Um insert roscado colocado em um boss*
__Para melhores resultados:__
Evite adicionar roscas diretamente em sua peça injetada
Projete bosses com diâmetro externo igual a 2x o diâmetro nominal do parafuso ou insert
Adicione um alívio de 0,8 mm nas bordas da rosca
Use uma rosca com passo maior que 0,8 mm (32 roscas por polegada)
Use uma rosca trapezoidal ou de serra
Melhor maneira de lidar com os undercuts criados:
Use uma rosca com passo maior que 0,8 mm (32 roscas por polegada)
Para roscas externas, coloque-as ao longo da linha de separação
Nervuras (Ribs)
Quando mesmo a espessura de parede máxima recomendada não é suficiente para atender aos requisitos funcionais de uma peça, nervuras podem ser usadas para melhorar sua rigidez.
Ao projetar nervuras:
● Use espessura igual a 0,5 × espessura da parede principal
● Defina altura menor que 3 × espessura da nervura
● Use um filete na base com raio maior que ¼ × espessura da nervura
● Adicione ângulo de saída de pelo menos 0,25° - 0,5°
● Adicione distância mínima entre nervuras e paredes de 4 × espessura da nervura
Juntas snap-fit
Juntas snap-fit são uma maneira muito simples, econômica e rápida de unir duas peças sem fixadores ou ferramentas. Uma ampla gama de possibilidades de design existe para juntas snap-fit.
Como regra geral, a deflexão de uma junta snap-fit depende principalmente de seu comprimento e da força permitida que pode ser aplicada sobre ela em sua largura (já que sua espessura é mais ou menos definida pela espessura da parede da peça). Além disso, juntas snap-fit são outro exemplo de undercuts.
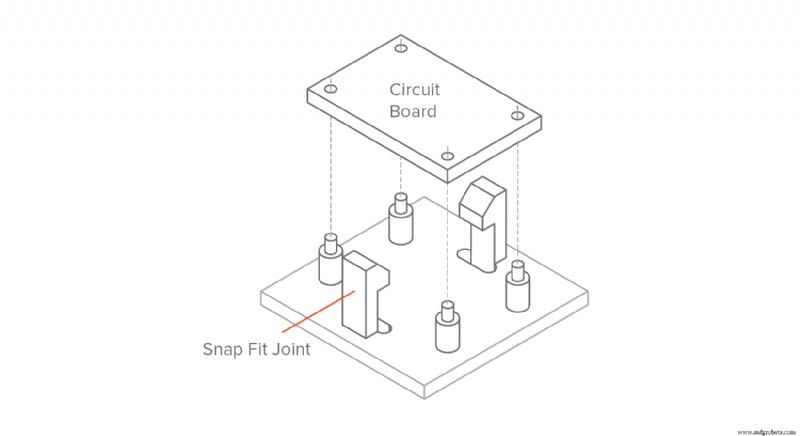 *Exemplo de uma montagem com juntas snap-fit*
No exemplo acima, o design mais comum de junta snap-fit (conhecido como __junta snap-fit cantilever__) é mostrado. Assim como com nervuras, adicione um ângulo de saída às suas juntas snap-fit e use espessura mínima de 0,5x a espessura da parede.
Diretrizes específicas sobre design de juntas snap-fit é um assunto grande que vai além do escopo deste artigo. Para informações mais detalhadas, consulte este artigo do MIT.
Para melhores resultados:
Adicione um ângulo de saída às paredes verticais de suas juntas snap-fit
Projete snap-fits com espessura maior que 0,5x a espessura da parede
Ajuste sua largura e comprimento para controlar sua deflexão e força permitida
Dobradiças vivas (Living hinges)
Dobradiças vivas são seções finas de plástico que conectam 2 segmentos de uma peça e permitem que ela flexione e dobre. Tipicamente, essas dobradiças são incorporadas em recipientes produzidos em massa, como garrafas plásticas. Uma dobradiça viva bem projetada pode durar até um milhão de ciclos sem falha.
O material usado para injetar uma dobradiça viva deve ser flexível. Polipropileno (PP) e Polietileno (PE) são boas escolhas para aplicações de consumo e Nylon (PA) para usos de engenharia.
Uma dobradiça bem projetada é mostrada abaixo. A espessura mínima recomendada da dobradiça varia entre 0,20 e 0,35 mm, com espessuras maiores resultando em peças mais duráveis, mas mais rígidas.
{{img}}
*Exemplo de uma dobradiça viva (esquerda) e dimensões de design recomendadas para PP ou PE (direita)*
Antes de ir para produção em escala total, prototipe suas dobradiças vivas usando usinagem CNC ou impressão 3D para determinar a geometria e rigidez que melhor se adapta à sua aplicação. Adicione filetes generosos e projete ombros com espessura de parede uniforme como o corpo principal da peça para melhorar o fluxo do material no molde e minimizar tensões. Divida dobradiças mais longas que 150 mm em duas (ou mais) para melhorar a vida útil.
Para diretrizes detalhadas, consulte este guia do MIT.
Para melhores resultados:
-
Projete dobradiças com espessura entre 0,20 e 0,35 mm
-
Selecione um material flexível (PP, PE ou PA) para peças com dobradiças vivas
-
Use ombros com espessura igual à espessura da parede principal
-
Adicione filetes o maiores possíveis
Nervuras de compressão (Crush ribs)
Nervuras de compressão são pequenas características salientes que deformam para criar atrito quando diferentes componentes são pressionados juntos, garantindo sua posição.
Nervuras de compressão podem ser uma alternativa econômica para fabricar furos de alta tolerância para ajustes justos. Elas são comumente usadas para abrigar rolamentos ou eixos e outras aplicações de press fit.
Um exemplo de peça com nervuras de compressão é mostrado abaixo. Usar três nervuras de compressão é recomendado para garantir bom alinhamento. A altura/raio recomendado para cada nervura é 2 mm. Adicione uma interferência mínima de 0,25 mm entre a nervura de compressão e a peça ajustada. Devido ao pequeno contato de superfície com o molde, nervuras de compressão podem ser projetadas sem ângulo de saída.
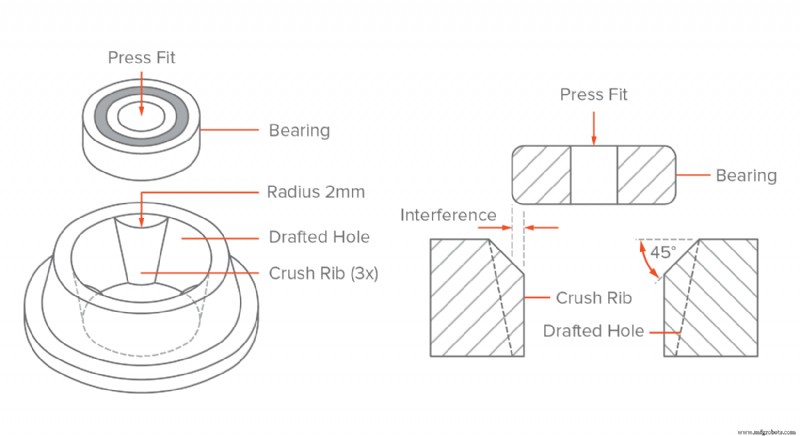 *Exemplo de uma nervura de compressão (esquerda) e dimensões de design recomendadas (direita)*
__Para melhores resultados:__
Adicione uma interferência mínima de 0,25 mm entre nervura de compressão e o componente
Não adicione ângulo de saída nas paredes verticais de uma nervura de compressão
Letras e símbolos
Texto é uma característica muito comum que pode ser útil para logotipos, rótulos, avisos, diagramas e instruções, economizando a despesa de etiquetas adesivas ou pintadas.
Ao adicionar texto, escolha texto em relevo sobre texto gravado, pois é mais fácil de usinar CNC no molde e, portanto, mais econômico.
Também elevar o texto 0,5 mm acima da superfície da peça garantirá que as letras sejam fáceis de ler. Recomendamos selecionar um estilo de fonte negrito, arredondado com espessura de linha uniforme, com tamanho de 20 pontos ou maior. Alguns exemplos de fontes incluem: Century Gothic Bold, Arial e Verdana.
Use texto em relevo (0,5 mm de altura) em vez de texto gravado
Use uma fonte com espessura uniforme e tamanho mínimo de 20 pontos
Alinhe o texto perpendicular à linha de separação
Use uma altura (ou profundidade) maior que 0,5 mm
Tolerâncias
A injeção tipicamente produz peças com tolerâncias de ± 0,250 mm (0,010").
Tolerâncias mais apertadas são viáveis em certas circunstâncias (até ± 0,125 mm - e até ± 0,025 mm), mas aumentam o custo drasticamente.
Para pequenas produções (< 10.000 unidades), considere usar uma operação secundária (como furação) para melhorar a precisão. Isso garante a interferência correta da peça com outros componentes ou inserts (por exemplo, ao usar press fits).
Regras de design para injeção de plástico
Um dos maiores benefícios da injeção é como geometrias complexas podem ser formadas facilmente, permitindo que uma única peça sirva a múltiplas funções.
Uma vez que o molde é fabricado, essas peças complexas podem ser reproduzidas a um custo muito baixo. Mas mudanças no design do molde em estágios posteriores de desenvolvimento podem ser muito caras, então alcançar os melhores resultados na primeira vez é essencial. Siga as diretrizes abaixo para evitar os defeitos mais comuns em injeção.
Use espessura de parede constante
Use uma espessura de parede uniforme em toda a peça (se possível) e evite seções grossas. Isso é essencial pois paredes não uniformes podem levar a empenamento da peça à medida que o material derretido esfria.
Se seções de espessura diferente forem necessárias, faça a transição o mais suave possível usando um chanfro ou filete. Dessa forma, o material fluirá mais uniformemente dentro da cavidade, garantindo que todo o molde será completamente preenchido.
Para melhores resultados:
Use espessura de parede uniforme dentro dos valores recomendados
Quando diferentes espessuras forem necessárias, suavize a transição usando chanfro ou filete com comprimento 3x a diferença de espessura
Oca seções grossas
Seções grossas podem levar a vários defeitos, incluindo empenamento e retração. Limitar a espessura máxima de qualquer seção do seu design aos valores recomendados tornando-as ocas é essencial.
Para melhorar a resistência de seção oca, use nervuras para projetar estruturas de resistência e rigidez iguais, mas com espessura de parede reduzida. Uma peça bem projetada com seções ocas é mostrada abaixo:
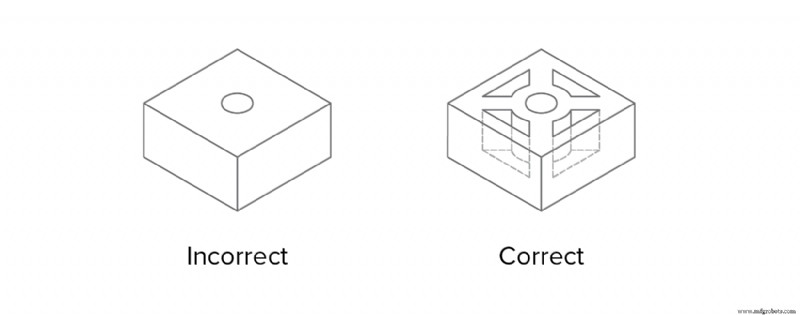 *Oca seções grossas e adicione nervuras para melhorar rigidez*
Nervuras também podem ser usadas para melhorar a rigidez de __seções horizontais__ sem aumentar sua espessura. Lembre-se, porém, que as limitações de espessura de parede ainda se aplicam. Exceder a espessura de nervura recomendada (veja abaixo) pode resultar em marcas de retração.
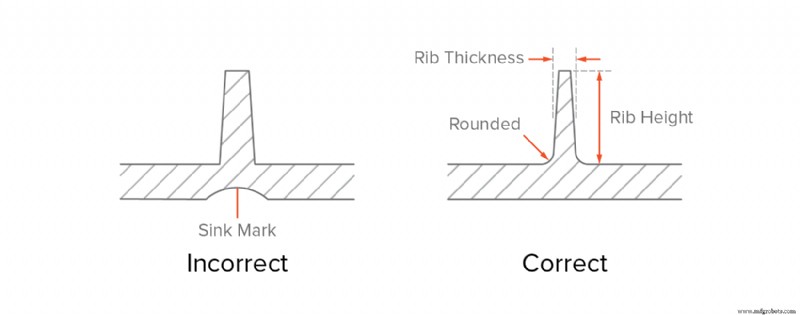 *As limitações de espessura de parede ainda se aplicam para nervuras*
Para melhores resultados:
Oca seções grossas e use nervuras para melhorar a resistência e rigidez da peça
Projete nervuras com espessura máxima igual a 0,5x a espessura da parede
Projete nervuras com altura máxima igual a 3x a espessura da parede
Adicione transições suaves
Recomendado: 3 × diferença de espessura de parede
Às vezes, seções com diferentes espessuras de parede não podem ser evitadas. Nesses casos, use um chanfro ou filete para tornar a transição o mais suave possível.
Da mesma forma, a base de características verticais (como nervuras, bosses, snap-fits) também deve sempre ser arredondada.
Arredonde todas as arestas
A limitação de espessura de parede uniforme também se aplica a arestas e cantos: a transição deve ser o mais suave possível para garantir bom fluxo de material.
Para arestas internas, use raio de pelo menos 0,5 x a espessura da parede. Para arestas externas, adicione raio igual ao raio interno mais a espessura da parede. Dessa forma, você garante que a espessura das paredes é constante em todo lugar (até nos cantos).
Adicionando a isso, cantos afiados resultam em concentrações de tensão que podem resultar em peças mais fracas.
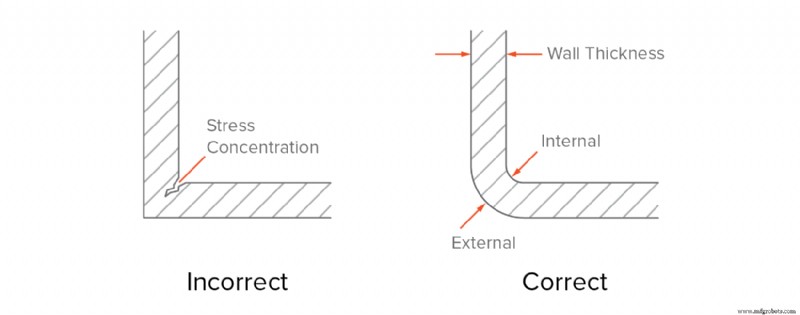 *Adicione raios amplos a todas as arestas para manter espessura de parede uniforme e evitar defeitos*
Para melhores resultados:
Adicione filete igual a 0,5x a espessura da parede em cantos internos
Adicione filete igual a 1,5x a espessura da parede em cantos externos
Adicione ângulos de saída
Para facilitar a expulsão da peça do molde, um ângulo de saída deve ser adicionado a todas as paredes verticais. Paredes sem ângulo de saída terão marcas de arrasto em sua superfície, devido ao alto atrito com o molde durante a expulsão.
Um ângulo de saída mínimo de 2° é recomendado. Ângulos de saída maiores (até 5°) devem ser usados em características mais altas.
Saiba mais sobre a importância dos ângulos de saída neste artigo →
Uma boa regra prática é aumentar o ângulo de saída em um grau a cada 25 mm. Por exemplo, adicione um ângulo de saída de 3° a uma característica de 75 mm de altura. Ângulos de saída maiores devem ser usados se a peça tiver acabamento superficial texturizado. Como regra prática, adicione 1° a 2° graus extras aos resultados dos cálculos acima.
Lembre-se que ângulos de saída também são necessários para nervuras. Esteja ciente, porém, que adicionar um ângulo reduzirá a espessura do topo da nervura, então certifique-se de que seu design cumpre a espessura mínima de parede recomendada.
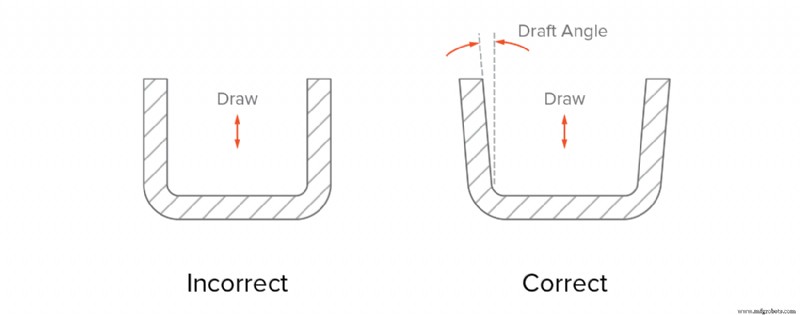 *Adicione um ângulo de saída (mínimo 2°) a todas as paredes verticais*
__Para melhores resultados:__
Adicione um ângulo de saída mínimo de 2° graus a todas as paredes verticais
Para características mais altas que 50 mm, aumente o ângulo de saída em um grau a cada 25 mm
Para peças com acabamento superficial texturizado, aumente o ângulo de saída em 1-2° graus extras
Parte 3
Materiais para injeção de plástico
A injeção é compatível com uma ampla gama de plásticos. Nesta seção, você aprenderá mais sobre as características-chave dos materiais mais populares. Também discutiremos os acabamentos superficiais padrão que podem ser aplicados a peças injetadas.
Materiais usados para injeção de plástico
Todos os termoplásticos podem ser injetados. Alguns termofixos e silicones líquidos também são compatíveis com o processo de injeção.
Eles também podem ser reforçados com fibras, partículas de borracha, minerais ou agentes retardantes de chama para modificar suas propriedades físicas. Por exemplo, fibra de vidro pode ser misturada com pellets em proporções de 10%, 15% ou 30%, resultando em peças com maior rigidez.
Polipropileno (PP)
O plástico de injeção mais comum. Excelente resistência química. Graus alimentícios disponíveis. Não adequado para aplicações mecânicas.
ABS
Termoplástico comum com alta resistência a impacto, baixo custo e baixa densidade. Vulnerável a solventes.
Polietileno (PE)
Termoplástico leve com boa resistência a impacto e resistência à intempérie. Adequado para aplicações externas.
Poliestireno (PS)
O plástico de injeção com menor custo. Graus alimentícios disponíveis. Não adequado para aplicações mecânicas.
Poliuretano (PU)
Termoplástico com alta resistência a impacto e boas propriedades mecânicas e dureza. Adequado para moldar peças com paredes grossas.
Nylon (PA 6)
Termoplástico de engenharia com excelentes propriedades mecânicas e alta resistência química e abrasão. Suscetível a umidade.
Policarbonato (PC)
O plástico com a maior resistência a impacto. Alta resistência térmica, resistência à intempérie e tenacidade. Pode ser colorido ou transparente.
PC/ABS
Mistura de dois termoplásticos resultando em alta resistência a impacto, excelente estabilidade térmica e alta rigidez. Vulnerável a solventes.
POM (Acetal/Delrin)
Termoplástico de engenharia com alta resistência, rigidez e resistência à umidade e propriedades auto-lubrificantes. Relativamente propenso a empenamento.
PEEK
Termoplástico de engenharia de alto desempenho com excelente resistência e resistência térmica e química. Usado para substituir peças de metal.
Borracha de silicone
Termofixo com excelente resistência a calor e químicos e dureza Shore personalizável. Graus alimentícios e médicos disponíveis.
Um aditivo comumente usado para melhorar a rigidez de peças injetadas é fibra de vidro. As fibras de vidro podem ser misturadas com pellets em proporções de 10%, 15% ou 30%, resultando em diferentes propriedades mecânicas.
Corante pode ser adicionado à mistura (em proporção de cerca de 3%) para criar uma grande variedade de peças coloridas. Cores padrão incluem vermelho, verde, amarelo, azul, preto e branco e podem ser misturadas para criar diferentes tons.
Acabamentos superficiais e padrões SPI
Acabamentos superficiais podem ser usados para dar a uma peça injetada uma certa aparência ou sensação. Além de propósitos cosméticos, acabamentos superficiais também podem servir necessidades técnicas. Por exemplo, a rugosidade média da superfície (Ra) pode influenciar dramaticamente a vida útil de peças deslizantes como mancais lisos.
Peças injetadas não são geralmente pós-processadas, mas o próprio molde pode ser acabado em vários graus.
Lembre-se que superfícies rugosas aumentam o atrito entre a peça e o molde durante a expulsão, portanto um ângulo de saída maior é necessário.
A Society of Plastics Industry (SPI) explica vários procedimentos de acabamento padrão que resultam em diferentes acabamentos superficiais de peças.
A-2
A-3 Adequado para peças que requerem o acabamento superficial mais liso para fins cosméticos ou funcionais (Ra menor que 0,10 μm). O acabamento A-1 é adequado para peças com acabamento espelhado e lentes. Acabamento semi-brilhante O molde é alisado com lixa de grão fino, resultando em acabamento superficial fino. B-1
B-2
B-3 Adequado para peças que requerem uma boa aparência visual, mas não um visual altamente brilhante. Acabamento fosco O molde é alisado usando pó de pedra fina, removendo todas as marcas de usinagem. C-1
C-2
C-3 Adequado para peças com baixos requisitos de aparência visual, mas marcas de usinagem não são aceitáveis. Acabamento texturizado O molde é primeiro alisado com pó de pedra fina e depois jateado com areia, resultando em superfície texturizada. D-1
D-2
D-3 Adequado para peças que requerem acabamento acetinado ou texturizado fosco. Acabamento usinado O molde é acabado a critério do maquinista. Marcas de ferramenta serão visíveis. - Adequado para peças não cosméticas, como componentes industriais ou ocultos.
Ao selecionar um acabamento superficial brilhante, lembre-se destas dicas úteis:
- Um acabamento de molde altamente brilhante não é equivalente a um produto final altamente brilhante. É significativamente sujeito a outros fatores como resina plástica usada, condição de moldagem e design do molde. Por exemplo, ABS produzirá peças com acabamento superficial mais brilhante que PP. Para encontrar a combinação recomendada de material e acabamento superficial, visite o apêndice.
- Acabamentos superficiais mais finos requerem material de maior grau para o molde. Para alcançar um polimento muito fino, aços ferramenta com a maior dureza são necessários. Isso impacta o custo total (custo de material, tempo de usinagem e tempo de pós-processamento).
Parte 4
Dicas de redução de custos
Saiba mais sobre os principais impulsionadores de custo na injeção e dicas práticas de design que ajudarão a reduzir os custos do seu projeto.
Impulsionadores de custo na injeção de plástico
Os maiores custos na injeção são:
- Custos de ferramentas determinados pelo custo total de design e usinagem do molde
- Custos de material determinados pelo volume de material usado e seu preço por quilograma
- Custos de produção determinados pelo tempo total que a máquina de injeção é usada
Custos de ferramentas são constantes (começando em US$ 3.000 e até US$ 5.000). Este custo é independente do número total de peças fabricadas, enquanto custos de material e produção dependem do volume de produção.
Para produções menores (1.000 a 10.000 unidades), o custo de ferramentas tem o maior impacto no custo total (aproximadamente 50-70%). Então, vale a pena alterar seu design de acordo para simplificar o processo de fabricação do molde (e seu custo).
Para volumes maiores até produção em escala total (10.000 a 100.000+ unidades), a contribuição dos custos de ferramentas para o custo total é ofuscada pelos custos de material e produção. Então, seus principais esforços de design devem focar em minimizar tanto o volume da peça quanto o tempo do ciclo de moldagem.
Aqui coletamos algumas dicas para ajudá-lo a minimizar o custo do seu projeto de injeção.
Dica #1: Mantenha o molde de extração direta
Side-action cores e outros mecanismos in-mold podem aumentar o custo de ferramentas em 15% a 30%. Isso se traduz em um custo adicional mínimo para ferramentas de aproximadamente US$ 1.000 a US$ 1.500.
Em uma seção anterior, examinamos maneiras de lidar com undercuts. Para manter sua produção no orçamento, evite usar side-action cores e outros mecanismos, a menos que absolutamente necessário.
Dica #2: Redesenhe a peça injetada para evitar undercuts
Undercuts sempre adicionam custo e complexidade, bem como manutenção ao molde. Um redesign inteligente pode frequentemente eliminar undercuts.
Dica #3: Torne a peça injetada menor
Peças menores podem ser moldadas mais rápido, resultando em maior produção, tornando o custo por peça menor. Peças menores também resultam em menores custos de material e reduzem o preço do molde.
Dica #4: Ajuste múltiplas peças em um molde
Como vimos em uma seção anterior, ajustar múltiplas peças no mesmo molde é prática comum. Geralmente, 6 a 8 peças pequenas idênticas cabem no mesmo molde, essencialmente reduzindo o tempo total de produção em cerca de 80%.
Peças com geometrias diferentes também podem caber no mesmo molde (lembre-se, o exemplo do avião modelo). Esta é uma ótima solução para reduzir o custo total de montagem.
Aqui está uma técnica avançada:
Em alguns casos, o corpo principal de 2 peças de uma montagem é o mesmo. Com algum design criativo, você pode criar pontos de intertravamento ou dobradiças em locais simétricos, essencialmente espelhando a peça. Dessa forma, o mesmo molde pode ser usado para fabricar ambas as metades, cortando os custos de ferramentas pela metade.
Dica #5: Evite pequenos detalhes
Fabricar um molde com pequenos detalhes requer tempos de usinagem e acabamento mais longos. Texto é um exemplo disso e pode até requerer técnicas de usinagem especializadas como usinagem por descarga elétrica (EDM), resultando em custos mais altos.
Dica #6: Use acabamentos de grau inferior
Acabamentos são geralmente aplicados ao molde à mão, o que pode ser um processo caro, especialmente para acabamentos de alto grau. Se sua peça não é para uso cosmético, não aplique um acabamento de alto grau caro.
Dica #7: Minimize o volume da peça reduzindo espessura de parede
Reduzir a espessura da parede da sua peça é a melhor maneira de minimizar o volume da peça. Não apenas significa que menos material é usado, mas também o ciclo de injeção é grandemente acelerado.
Por exemplo, reduzir a espessura da parede de 3 mm para 2 mm pode reduzir o tempo de ciclo em 50% a 75%.
Paredes mais finas significam que o molde pode ser preenchido mais rápido. Mais importante, peças mais finas esfriam e solidificam muito mais rápido. Lembre-se que cerca de metade do ciclo de injeção é gasta na solidificação da peça enquanto a máquina fica ociosa.
Cuidado deve ser tomado para não reduzir excessivamente a rigidez da peça, o que degradaria seu desempenho mecânico. Nervuras em locais-chave podem ser usadas para aumentar a rigidez.
Dica #8: Considere operações secundárias
Para produções de volume menor (menos de 1000 peças), pode ser mais custo-efetivo usar uma operação secundária para completar suas peças injetadas. Por exemplo, você poderia furar um furo após a moldagem em vez de usar um molde caro com side-action cores.
Parte 5
Inicie a injeção de plástico
Uma vez que seu design está pronto e otimizado para injeção, o que vem a seguir? Nesta seção, vamos guiá-lo pelas etapas necessárias para começar a fabricar com injeção.
Passo 1: Comece pequeno e prototipe rápido
Antes de se comprometer com ferramentas caras de injeção, primeiro crie e teste um protótipo funcional do seu design.
Este passo é essencial para lançar um produto bem-sucedido. Assim, erros de design podem ser identificados cedo, enquanto o custo de mudança ainda é baixo.
Existem 3 soluções para prototipagem:
- Impressão 3D (com SLS, SLA ou Material Jetting)
- Usinagem CNC em plástico
- Injeção de baixa tiragem com moldes impressos em 3D Esses processos podem criar protótipos realistas para forma e função que se assemelham muito à aparência do produto final de injeção.
Use as informações abaixo como guia de comparação rápida para decidir qual solução é melhor para sua aplicação.
Prototipagem com impressão 3D
Designs otimizados para injeção podem ser facilmente impressos em 3D
A solução de prototipagem com menor custo e resposta mais rápida
Nem todo material de injeção está disponível para impressão 3D
Peças impressas em 3D são 30-50% mais fracas que peças injetadas
Prototipagem com usinagem CNC
Propriedades de material idênticas às peças injetadas
Excelente precisão e acabamento
Modificações de design podem ser necessárias, pois diferentes restrições de design se aplicam
Mais caro que impressão 3D com prazo de entrega mais longo
Prototipagem com injeção de baixa tiragem
Os protótipos mais realistas com propriedades de material precisas
O processo real e design do molde são simulados
A solução de prototipagem com maior custo
Menor disponibilidade que CNC ou impressão 3D
Passo 2: Faça uma "tiragem piloto" (500 - 10.000 peças)
Com o design finalizado, é hora de começar com injeção com uma pequena tiragem piloto.
O volume mínimo de pedido para injeção é 500 unidades. Para essas quantidades, os moldes são geralmente usinados CNC a partir de alumínio. Moldes de alumínio são relativamente fáceis de fabricar e baixos em custo (começando em cerca de US$ 3.000 a US$ 5.000) mas podem suportar até 5.000 - 10.000 ciclos de injeção.
Nesta etapa, o custo típico por peça varia entre US$ 1 e US$ 5, dependendo da geometria do seu design e do material selecionado. O tempo de espera típico para tais pedidos é 6-8 semanas.
Não se confunda com o termo "tiragem piloto". Se você precisar apenas de alguns milhares de peças, então esta seria sua etapa final de produção.
As peças fabricadas com moldes piloto de alumínio têm propriedades físicas e precisão idênticas às peças fabricadas com moldes de aço ferramenta de "produção em escala total".
Passo 3: Escale a produção (100.000+ peças)
Ao produzir peças em quantidades massivas de peças idênticas (de 10.000 a 100.000+ unidades), ferramentas especiais de injeção são necessárias.
Para esses volumes, os moldes são usinados CNC a partir de aço ferramenta e podem suportar milhões de ciclos de injeção. Eles também são equipados com recursos avançados para maximizar velocidades de produção, como gates de ponta quente e canais de resfriamento intrincados.
O custo unitário típico nesta etapa varia entre alguns centavos a US$ 1 e o tempo de espera típico é de 4 a 6 meses, devido à complexidade de projetar e fabricar o molde.
Parte 6
Recursos úteis
Neste guia, abordamos tudo o que você precisa para começar com injeção de plástico - mas há muito mais para aprender.
Aqui estão os recursos mais úteis sobre injeção e outras tecnologias de manufatura digital se você quiser se aprofundar.
Outros guias
Quer aprender mais sobre manufatura digital? Existem mais tecnologias para explorar:
Resina
- Diab adquire linha de produção de espuma ULTEM da SABIC para expandir portfólio de espumas baseadas em resina
- Covestro Aprimora Tênis Assinatura de Klay Thompson com Tecnologia Avançada de Compósito Termoplástico
- Gabriel Performance Products Adquire Royce International, Aprimorando Soluções Especiais de Epóxi
- Continuous Composites e Siemens Energy Demonstram Compósitos Avançados para Geradores de Próxima Geração
- Avançando Compósitos Aditivos: Tendências, Tecnologias e Direções Futuras
- Covestro e GAC Revelam Encosto de Assento Compósito Leve e Sustentável para Conceito Elétrico Aerodinâmico ENO.146
- NCC e Surface Generation Demonstram Sobremoldagem Termoplástica Avançada para Compósitos de Fibra de Carbono
- Alveus Faz Parceria com Compa Repairs para Comercializar Soluções de Reparo Naval em Compósitos
- Fluon+ EM-20010: Copolímero ETFE Antimicrobiano Avançado para Filmes Extrudados Duráveis e Conformes à FDA
- Otimizando Produção Automatizada de Compósitos para Estruturas Aeroespaciais de Baixo Volume