



Dominando Garantia de Qualidade na Impressão 3D de Metal: Superando Três Desafios‑Chave
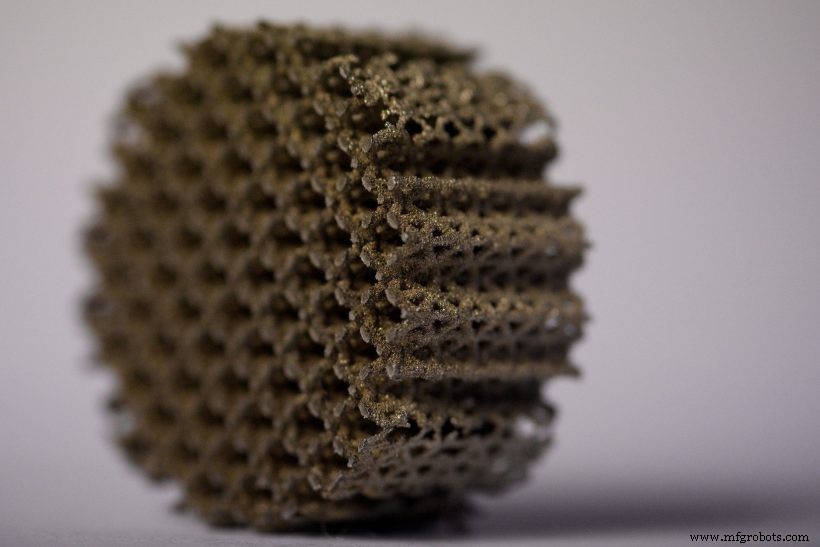
A garantia de qualidade (GQ) é a pedra angular da impressão 3D de metal confiável, mas permanece o passo mais exigente do processo.
À medida que a manufatura aditiva expande para setores de alta performance, a expectativa é que cada peça atenda a especificações mecânicas e dimensionais rigorosas. Para impressoras de metal, porém, atingir essa consistência é um obstáculo persistente para muitos fabricantes.
Neste artigo, examinamos os principais obstáculos para estabelecer fluxos de trabalho robustos de GQ para peças de metal impressas em 3D e delineamos soluções comprovadas.
Desafio 1: Garantir a qualidade dos seus materiais
A base de uma construção livre de defeitos reside no próprio pó. A qualificação de material é particularmente complexa para pós metálicos, onde manter pureza ao longo da cadeia de suprimentos é crítico.
Aplicações críticas de segurança — componentes de aeronaves, implantes médicos — exigem pós 100% livres de contaminantes. Mesmo quantidades vestigiais de material estranho podem alterar a microestrutura e causar falha na impressão.
Contaminação pode surgir em qualquer etapa: durante a construção, armazenamento, transporte ou manuseio. Por exemplo, resíduos de uma impressão anterior podem misturar‑se com pó fresco se a placa de construção não for completamente limpa. Reutilizar pó também altera sua composição, pois umidade, oxigênio e nitrogênio são absorvidos a cada ciclo.
Uma GQ eficaz, portanto, requer métodos rigorosos de teste adaptados à manufatura aditiva.
Solução: Empregar Tomografia Computadorizada (TC)
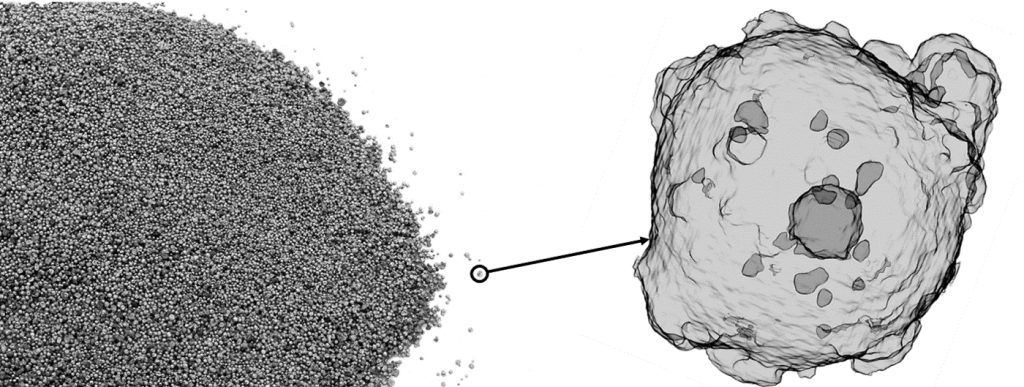
A Tomografia Computadorizada (TC) oferece a forma mais precisa de detectar contaminação de pó. Ao adquirir centenas de imagens de raios‑X de múltiplos ângulos, uma representação 3‑D do pó é construída.
Scanners micro‑TC modernos atingem resoluções de 3 µm, e unidades de ponta podem resolver tamanhos de voxel de 0,5 µm. Podem inspecionar uma ampla gama de metais — de alumínio e titânio a aço inoxidável e Inconel.
Quando usada para qualificação de pó, a TC fornece dados detalhados sobre morfologia, tamanho e distribuições de forma das partículas, bem como porosidade interna. Este insight permite que engenheiros verifiquem a adequação antes que o pó entre na câmara de construção.
A Expanse Microtechnologies oferece uma solução Micro‑TC proprietária projetada especificamente para manufatura aditiva. James Hinebaugh, presidente da empresa, explica que a plataforma entrega relatórios aprofundados sobre porosidade, morfologia de partículas e poros, e distribuições de tamanho — informações que ligam diretamente a qualidade da matéria‑prima ao desempenho da peça final.
A varredura por TC permanece uma das ferramentas mais confiáveis para validar materiais brutos de AM, tornando‑a etapa indispensável em qualquer programa abrangente de GQ.
Desafio 2: Estabelecer controle de processo
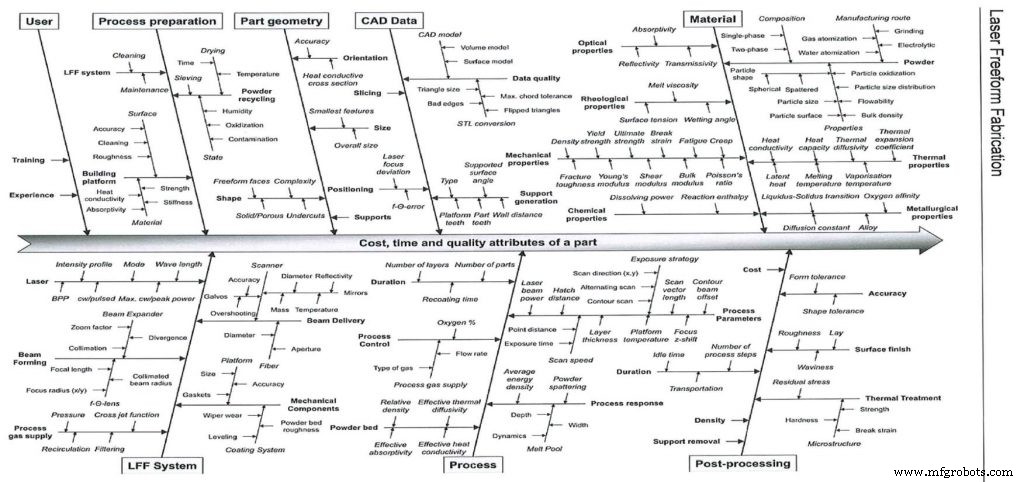
A fusão em leito de pó metálico introduz uma infinidade de variáveis — do design ao pós‑processamento — que influenciam a qualidade da peça. Caminho do laser, densidade de energia, velocidade do recoater, design de suporte e reciclagem de pó desempenham papel.
Tradicionalmente, fabricantes confiaram em tentativa‑e‑erro para ajustar estes parâmetros, o que é caro e contraria a custo‑efetividade da manufatura aditiva.
Para ir além de abordagens ad‑hoc, um sistema de controle de qualidade em malha fechada — integrando planejamento, monitoramento e feedback — é essencial.
Solução: Desenvolver sistema de controle de qualidade em malha fechada
Três pilares sustentam um fluxo de trabalho de GQ rápido e confiável:
- Planejamento da construção
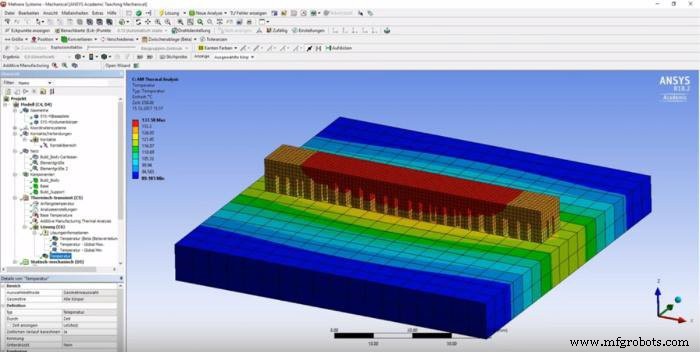
A simulação permite que engenheiros modelem o processo de AM antes da primeira camada ser impressa. Prevendo empenamento, distorção e dinâmica de fusão, designers podem selecionar orientações e estratégias de suporte ideais.
Embora software de simulação carregue suposições inerentes, fornecedores como ANSYS refinam continuamente seus modelos para aumentar precisão. Integração precoce de simulação reduz falhas de impressão e acelera desenvolvimento.
- Monitoramento da construção
Sensores e câmeras in‑process capturam dados em tempo real — tamanho do banho de fusão, temperatura, potência do laser — que influenciam diretamente microestrutura e desempenho da peça.
Com estes dados, engenheiros podem prever defeitos como empenamento ou trincas antes que se manifestem, permitindo ajustes preventivos.
Limitadas mas crescentes, soluções de monitoramento in‑process existem. A tecnologia PrintRite3D IPQA da Sigma Labs combina hardware multi‑sensor com software de inspeção para otimizar condições do banho de fusão e gerar relatórios de repetibilidade. Lançamentos futuros incorporarão analytics de Big Data para insights mais profundos.
Muitas impressoras agora embutem recursos de monitoramento. O conjunto EOSTATE da EOS inclui módulos System & Laser, Powder‑Bed, Melt‑Pool e Exposure OT, com o Exposure OT oferecendo tomografia óptica de infravermelho próximo para mapear cada camada da peça.
A MTU Aero Engines adotou este conjunto de monitoramento em produção serial de componentes aeroespaciais.
- Fechando o laço
Controle de feedback — ajustando automaticamente parâmetros de processo em resposta a desvios em tempo real — garante geometria consistente, acabamento superficial e propriedades de material.
O sistema Sapphire da Velo3D, alimentado pelo software de preparação de impressão Flow e tecnologia Intelligent Fusion, exemplifica esta abordagem. A simulação térmica integrada, previsão de desempenho e controle de malha fechada do banho de fusão entregam taxas de sucesso na primeira peça superiores a 90% em geometrias desafiadoras.
Desafio 3: Reduzir erro humano
Apesar da automação, a intervenção humana permanece fonte significativa de variabilidade — da revisão de design à inspeção de pós‑produção.
Fluxos de trabalho de pós‑produção frequentemente envolvem correspondência manual de peças impressas a ordens de serviço, processo trabalhoso que reduz visibilidade e aumenta chance de supervisão.
Automatizar etapas de inspeção com ferramentas digitais mitiga estes riscos e aprimora rastreabilidade.
Solução: Implementar software de fluxo de trabalho para manufatura aditiva
Plataformas de fluxo de trabalho centralizam todo o pipeline de produção de AM, permitindo que equipes gerenciem construções, inspeções e registros de qualidade em único ambiente digital.
Para GQ, tal software pode renderizar visualizador 3‑D de cada peça, comparar componentes físicos a seus gêmeos digitais, e rastrear taxas de sucesso versus falha. Peças falhas podem ser automaticamente retornadas à fila de produção para reconstrução, garantindo rastreabilidade e responsabilidade.
A ferramenta de Gestão de Pós‑Produção da AMFG exemplifica esta capacidade, fornecendo visualização 3‑D abrangente, métricas de desempenho e fluxos de trabalho de retrabalho automatizados.
Existem padrões de GQ para AM em nível da indústria?
Padrões da indústria desempenham papel fundamental no estabelecimento de linguagem comum para qualidade. Enquanto manufatura tradicional tem décadas de padrões, a manufatura aditiva ainda está evoluindo.
Em 2023, a ASTM International publicou seu padrão F3303 para qualificação de fusão em leito de pó a laser e feixe de elétrons, e um padrão complementar para qualificação de peça e pós‑processamento está em andamento. A ASTM International e o NIST também estão avançando protocolos de GQ através do projeto AM Part Qualification, que foca em métodos de medição, metrologia e avaliação de desempenho mecânico.
Mantendo o olho na qualidade
Integridade do material e controle de processo são os pilares gêmeos da impressão 3D de metal de alta qualidade. Embora o caminho para GQ consistente possa ser complexo, soluções — variando de TC a monitoramento em malha fechada e automação de fluxo de trabalho — estão cada vez mais acessíveis.
Enfrentando estes desafios de frente e implantando as tecnologias certas, fabricantes podem desbloquear o potencial total da manufatura aditiva de metal para aplicações de alto valor e exigentes.
impressao 3D
- Pós de Metais Refratários Prestes a Revolucionar a Impressão 3D
- Pós de Metais Refratários vs. Impressão 3D: Manufatura Aditiva de Ponta para Metais de Alta Temperatura
- BMD e Sinterização por Micro-ondas da Desktop Metal: Nova Era para Manufatura Aditiva de Metal
- Escolhendo o Sistema Certo de Controle de Qualidade em Tempo Real para Impressão 3D
- Simplificando a Impressão 3D de Metal: Dicas de Especialista para Gerenciar Estruturas de Suporte
- H.C. Starck Lança AMPERPRINT®: Novos Pós Atomizados a Gás para Impressão 3D de Metal
- Principais Pós Metálicos para Impressão 3D em 2020: O Guia Definitivo
- Princípios-Chave de Design para Otimizar Peças Metálicas Impressas em 3D
- Dicas de Design Especializadas para Otimizar Impressão 3D DMLS (Sinterização Direta a Laser de Metal)
- Impressão 3D em Metal: Saber Quando É a Escolha Certa