



Comparando Impressão 3D e Usinagem CNC: Qual é Melhor para Seus Projetos
Introdução
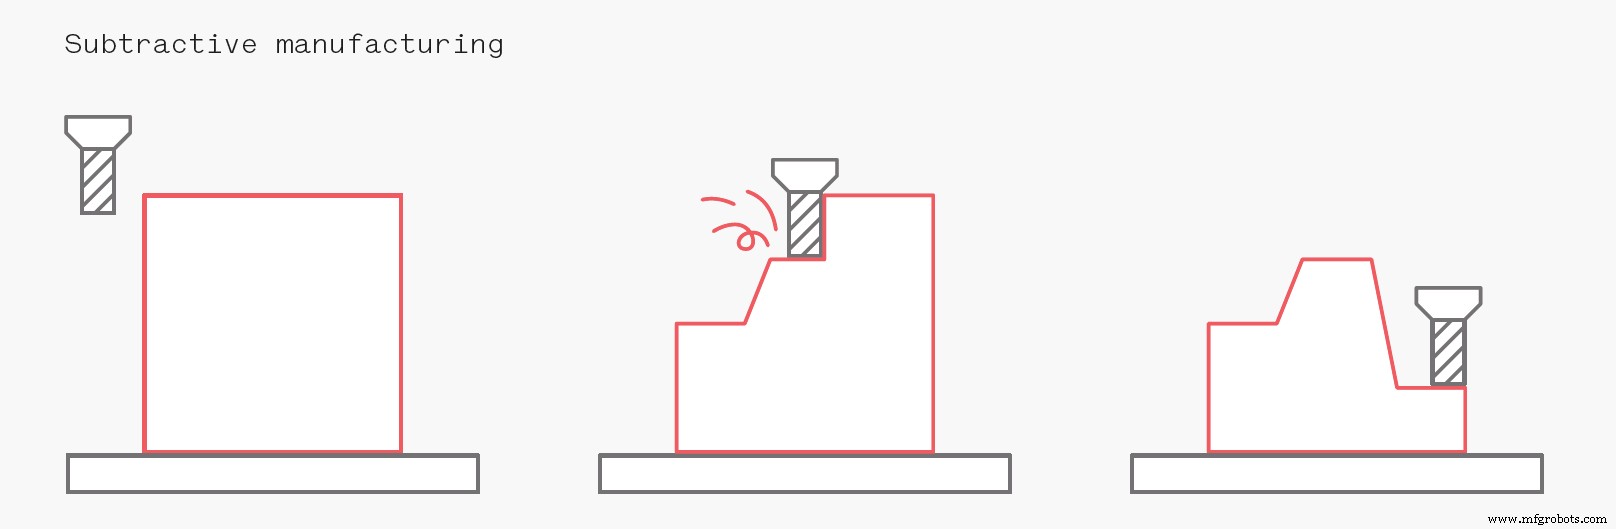
Usinagem CNC é tecnologia comum de manufatura subtrativa. Diferente da impressão 3D, o processo tipicamente começa com bloco sólido de material (bruto) e remove material para alcançar forma final, usando variedade de ferramentas cortantes rotativas afiadas.
CNC é um dos métodos mais populares para manufatura de pequenos trabalhos únicos e produção de médio a alto volume. Oferece excelente repetibilidade, alta precisão e ampla gama de materiais e acabamentos superficiais.
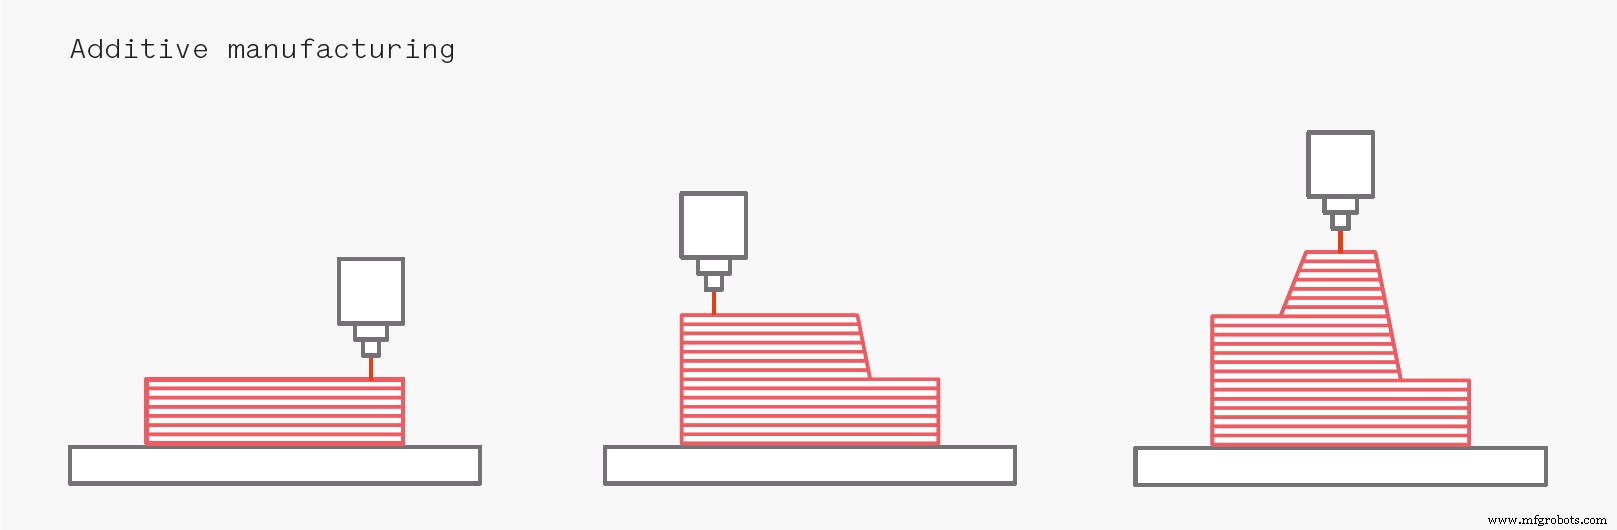
Manufatura Aditiva (AM) ou processos de Impressão 3D constroem peças adicionando material camada por camada. Processos AM não requerem ferramentas ou fixações especiais, mantendo custos iniciais de setup mínimos.
Neste artigo, apresentamos considerações-chave de tecnologia para ajudar você a escolher a certa para sua aplicação. Focamos em peças funcionais e protótipos feitos de metais ou plásticos. Processos de impressão 3D mais adequados: SLS ou FDM para plásticos; SLM/DMLS ou Binder Jetting para metais.
Selecionando a tecnologia certa
Ao escolher entre CNC e Manufatura Aditiva (AM), algumas diretrizes simples podem ser aplicadas ao processo de decisão.
Como regra geral, todas as peças que podem ser fabricadas com esforço limitado através de processo subtrativo geralmente devem ser usinadas CNC. Geralmente só faz sentido usar impressão 3D nos seguintes casos:
- Quando métodos tradicionais não conseguem produzir a peça, ex.: geometrias altamente complexas, topologicamente otimizadas.
- Quando tempo de resposta rápido é crítico; peças impressas em 3D podem ser entregues em 24h.
- Quando baixo custo é essencial; para pequenos volumes, impressão 3D é geralmente mais barata que CNC.
- Quando há pequeno número de peças idênticas necessárias (menos de 10).
- Quando materiais são necessários que não podem ser facilmente usinados, como superligas metálicas ou TPU flexível.
CNC oferece maior precisão dimensional e produz peças com melhores propriedades mecânicas nas 3 dimensões, mas geralmente com custo maior, especialmente em volumes pequenos.
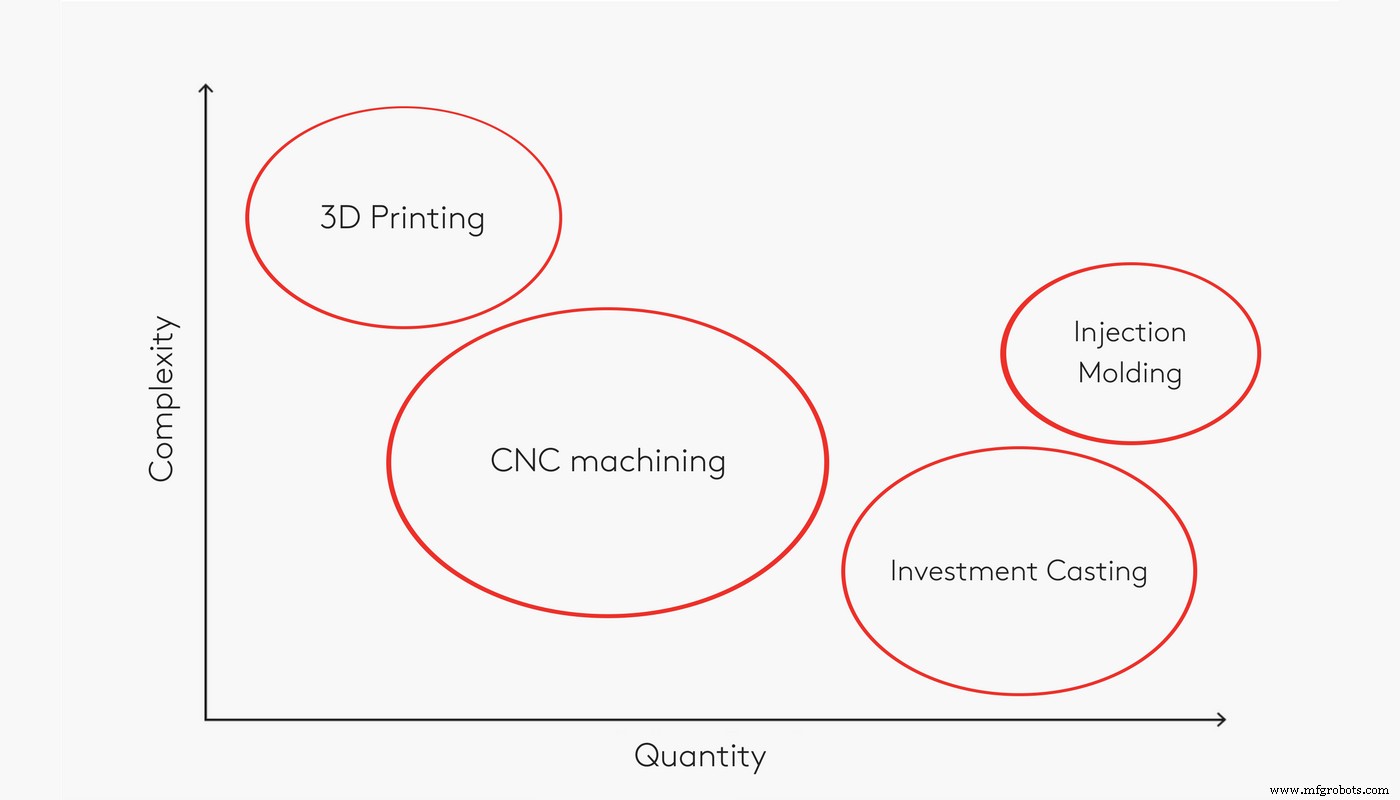
Se quantidades maiores forem necessárias (centenas ou mais), nem CNC nem AM podem ser opções competitivas. Tecnologias de conformação tradicionais, como fundição por investimento ou injeção, são geralmente mais econômicas, devido a economias de escala (veja figura).
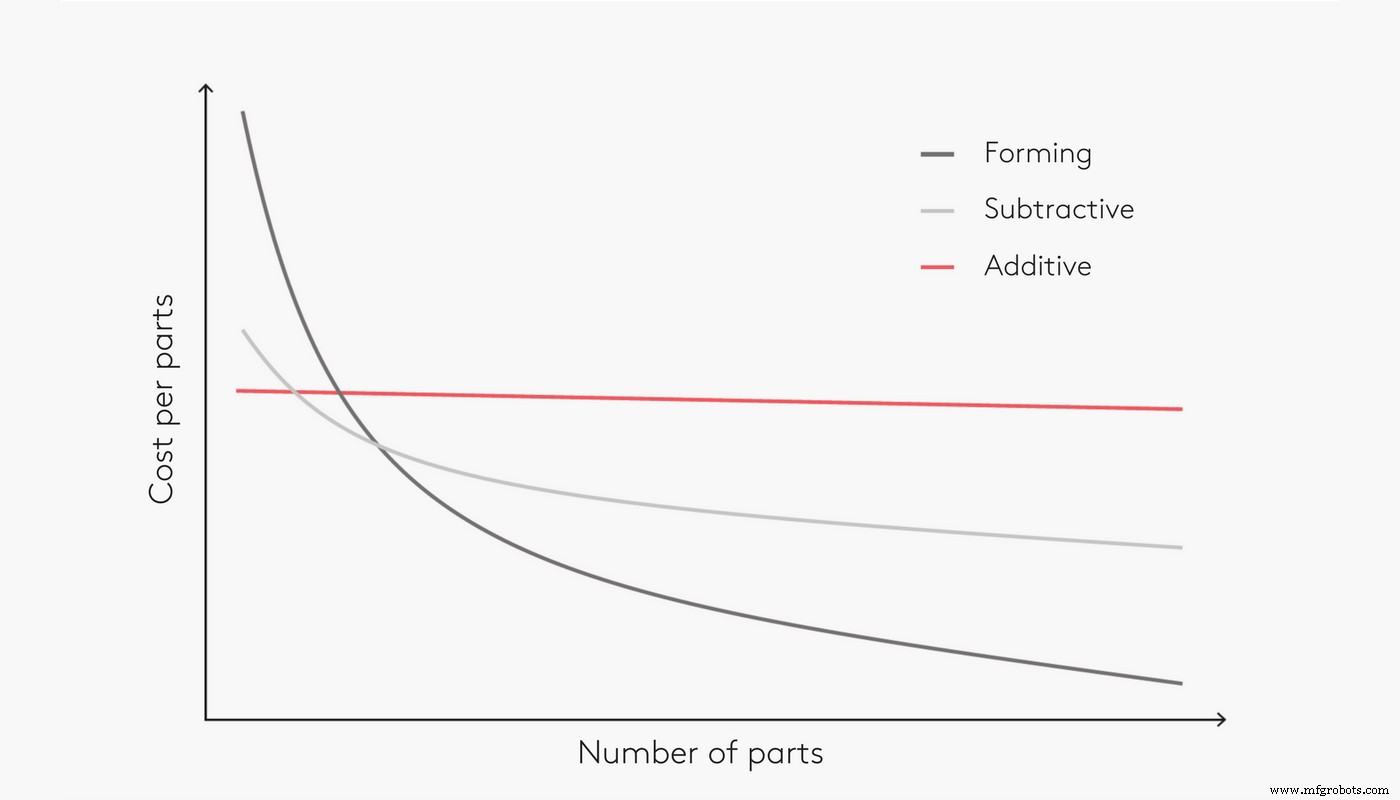
Tabela de referência de processo recomendado
| Qtd. peças | 1's | 10's | 100's | 1000's |
| Plástico | Impressão 3D | Impressão 3D (considere: CNC) | CNC (considere: Injeção) | Injeção |
| Metal | Impressão 3D & CNC* | CNC (considere: Impressão 3D) | CNC (considere: Fundição por investimento) | Fundição por investimento ou die casting |
Curioso sobre custo para usinagem CNC e Impressão 3D? Envie seus arquivos CAD para cotação instantânea! Obter cotação CNC, Obter cotação Impressão 3D
Características do processo
Precisão dimensional
Usinagem CNC oferece tolerâncias apertadas e excelente repetibilidade. Peças muito grandes a muito pequenas podem ser usinadas com precisão. Devido ao formato da ferramenta de corte, cantos internos sempre terão raio, mas superfícies externas podem ter arestas vivas e ser usinadas muito finas.
Diferentes sistemas de impressão 3D oferecem diferentes precisões dimensionais. Máquinas industriais produzem peças com tolerâncias muito boas. Se folgas apertadas são necessárias, dimensões críticas podem ser impressas sobredimensionadas e depois usinadas no pós-processamento.
A espessura mínima de parede de peças impressas em 3D é restrita pelo tamanho do efetor final (ex.: diâmetro do bico no FDM ou tamanho do ponto do laser no SLS). Como peças são fabricadas camada por camada, linhas de camada podem ser visíveis, especialmente em superfícies curvas. O tamanho máximo de peça é relativamente pequeno, pois processos de impressão 3D frequentemente requerem controle ambiental próximo.
| Tolerância | Espessura mín. de parede | Tamanho máx. de peça | |
|---|---|---|---|
| CNC | ± 0,025 - 0,125 mm * | 0,75 mm | Fresamento: 2000 x 800 x 1000 mm Torno: Ø 500 mm |
| SLS | ± 0,300 mm | 0,7 - 1,0 mm | 300 x 300 x 300 mm |
| FDM | Industrial: ± 0,200 mm Desktop: ± 0,500 mm | 0,8 - 1,0 mm | Industrial: 900 x 600 x 900 mm Desktop: 200 x 200 x 200 mm |
| SLM/DMLS | ± 0,100 mm | 0,40 mm | 230 x 150 x 150 mm |
| Binder Jetting | ± 0,200 mm | 2,0 mm | 380 x 355 x 735 mm |
* : Conforme nível de tolerância especificado.
Materiais
CNC é usado principalmente para usinar metais. Também pode usinar termoplásticos, acrílicos, madeiras macias e duras, espumas de modelagem e cera de usinagem.
- Ótimas propriedades mecânicas e térmicas com comportamento totalmente isotrópico.
- Restrições dimensionais devido ao tamanho do bruto (usar tamanho não padrão aumenta custo).
| Materiais CNC comuns | |
|---|---|
| Plásticos | ABS, Nylon, Policarbonato, PEEK |
| Metais | Alumínio, Aço Inoxidável, Titânio, Latão |
Impressão 3D é predominantemente usada com plásticos e em menor extensão para metais. Algumas tecnologias produzem peças de cerâmica, cera, areia e compósitos. Materiais de impressão 3D é tópico complexo discutido em artigos dedicados da Base de Conhecimento.
- Ampla variedade de materiais com ampla gama de propriedades físicas.
- Materiais difíceis de usinar (TPU, superligas metálicas) podem ser impressos em 3D.
- Podem ter propriedades mecânicas inferiores a peças CNC (tipicamente não totalmente isotrópicas).
| Materiais comuns de impressão 3D | |
|---|---|
| Plásticos | Nylon, PLA, ABS, ULTEM, ASA, TPU |
| Metais | Alumínio, Aço Inoxidável, Titânio, Inconel |
Complexidade do modelo
Existem limitações a considerar ao projetar peças para usinagem CNC, incluindo acesso de ferramenta e folgas, pontos de fixação/montagem, e incapacidade de usinar cantos quadrados devido à geometria da ferramenta.
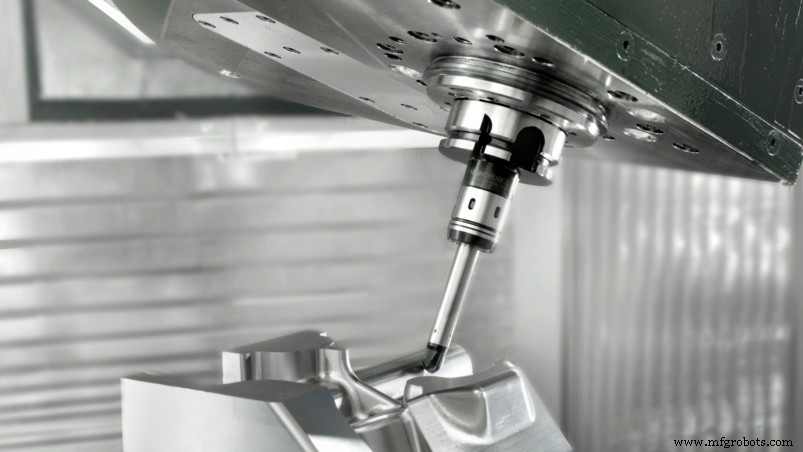
Algumas geometrias são impossíveis de usinar CNC (mesmo com sistemas 5 eixos) pois a ferramenta não acessa todas as superfícies. A maioria das geometrias requer rotação da peça para acessar lados diferentes. Reposicionamento adiciona tempo de processamento e mão de obra; gabaritos e fixações personalizados podem ser necessários, afetando preço final.
Impressão 3D tem poucas restrições geométricas comparada ao CNC. Estruturas de suporte são necessárias na maioria das tecnologias (FDM, SLM/DMLS) e removidas no pós-processamento.
Geometrias livres, orgânicas em plástico podem ser facilmente fabricadas com processos de fusão de leito de pó baseados em polímero, como SLS ou Multi Jet Fusion (MJF), pois não requerem suporte. A capacidade de produzir geometrias altamente complexas é uma das principais forças da impressão 3D.
Fluxo de trabalho de manufatura
O que acontece nos bastidores ao fazer pedido CNC ou impressão 3D:
No CNC, operador/engenheiro especialista deve primeiro considerar seleção de ferramenta, velocidade do fuso, caminho de corte e reposicionamento da peça. Esses fatores impactam muito qualidade final e tempo de construção. Processo é intensivo em mão de obra, pois bloco deve ser configurado manualmente na máquina. Após usinagem, componentes estão prontos para uso ou pós-processamento.
Na impressão 3D, operador prepara arquivo digital (escolhe orientação, adiciona suporte) e envia à máquina, onde é impresso com pouca intervenção humana. Quando impressão completa, peça precisa ser limpa e pós-processada, que é o aspecto mais intensivo em mão de obra do fluxo de trabalho de impressão 3D.
Pós-processamento
Vários métodos de pós-processamento podem ser aplicados a peças CNC e impressas em 3D que melhoram funcionalidade ou estética do componente as-built. Técnicas mais comuns:
| Métodos de pós-processamento | |
|---|---|
| CNC | Jateamento de esferas, anodização (tipo II ou III), revestimento em pó |
| Impressão 3D | Jateamento de mídia, lixamento e polimento, micro-polimento, galvanoplastia |
Estudo de caso: prototipagem de gabinete plástico
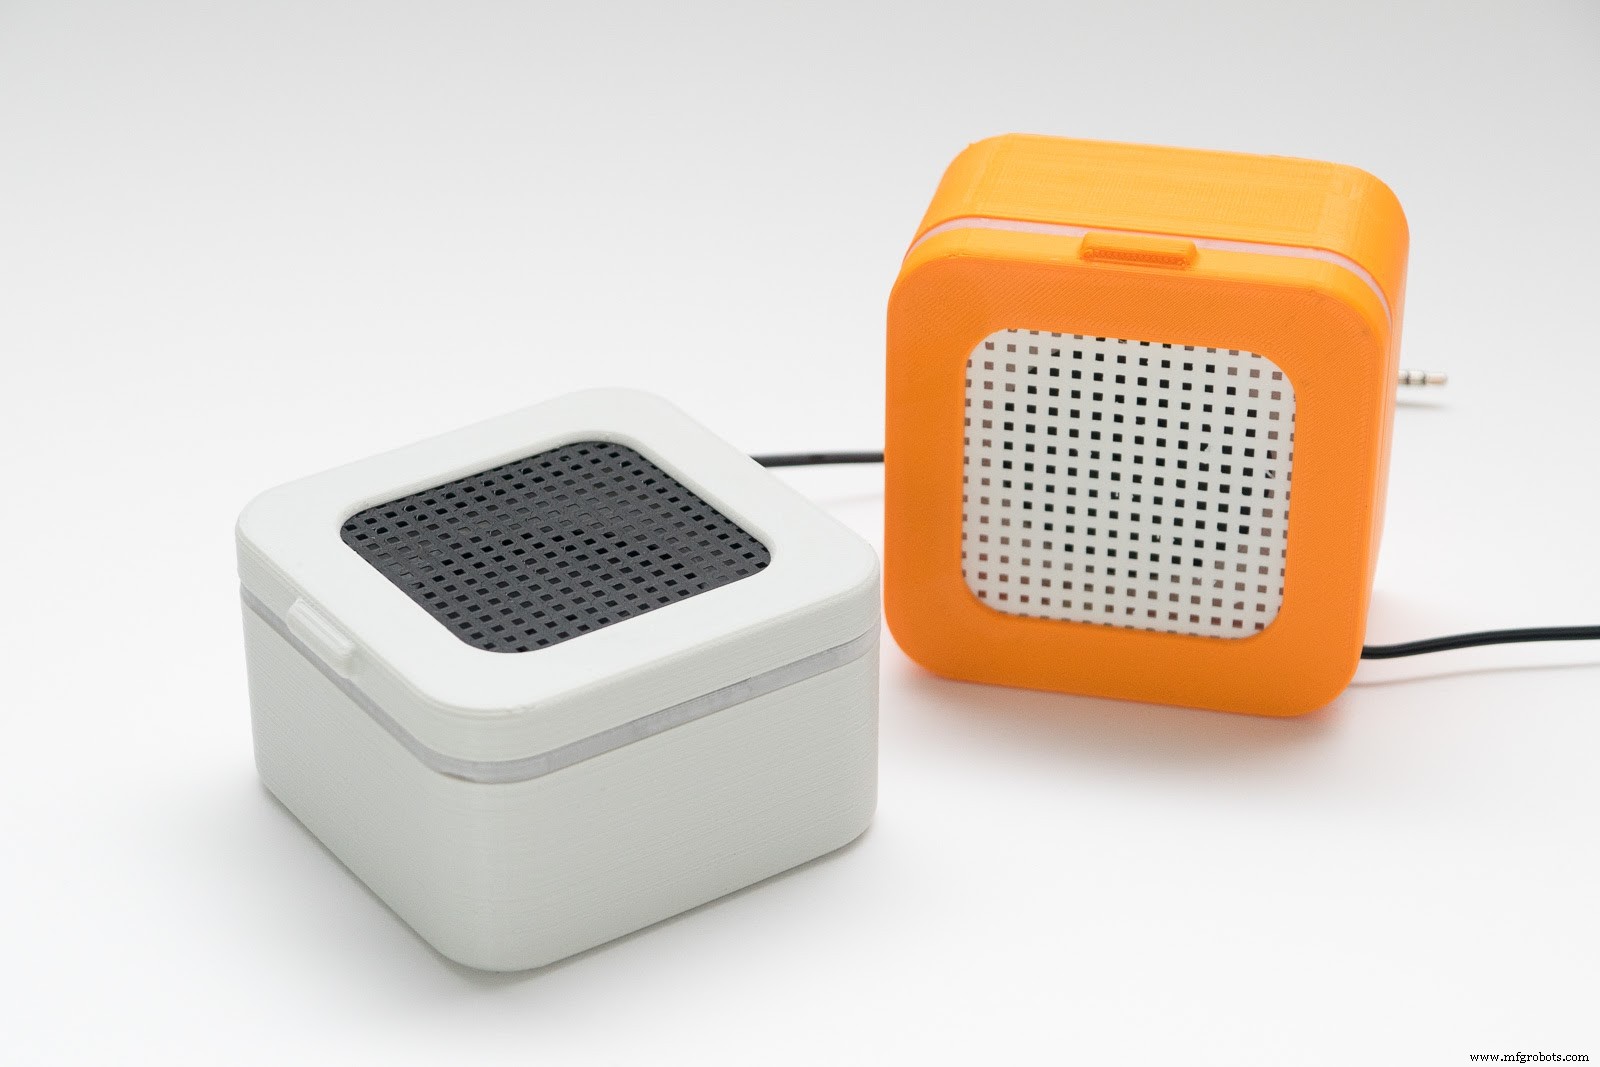
Ao projetar novo eletroeletrônico, fabricar protótipos do gabinete é chave para finalizar produto antes da manufatura em massa. Para acelerar tempo de desenvolvimento, lead time rápido e baixo custo são objetivos principais.
Gabinetes eletrônicos frequentemente têm encaixes, dobradiças vivas ou outras juntas e fixadores intertravados. Todos esses recursos podem ser usinados CNC ou impressos em 3D com FDM ou SLS.
CNC e SLS criam protótipos de alta precisão e apelo estético, mas FDM desktop tem lead time muito menor e custo mais baixo. Como desempenho mecânico não é objetivo principal, benefícios de CNC e SLS geralmente não valem custo e tempo extras.
| CNC | FDM Desktop | SLS | |
|---|---|---|---|
| Custo | $$ | $ | $$ |
| Materiais comuns | ABS, Nylon | PLA, ABS, Nylon | Nylon |
| Lead time | 1-2 semanas | 1-3 dias | Menos de uma semana |
| Precisão | ± 0,125 mm | ± 0,500 mm | ± 0,300 mm |
Estudo de caso: fabricação de suportes e componentes metálicos
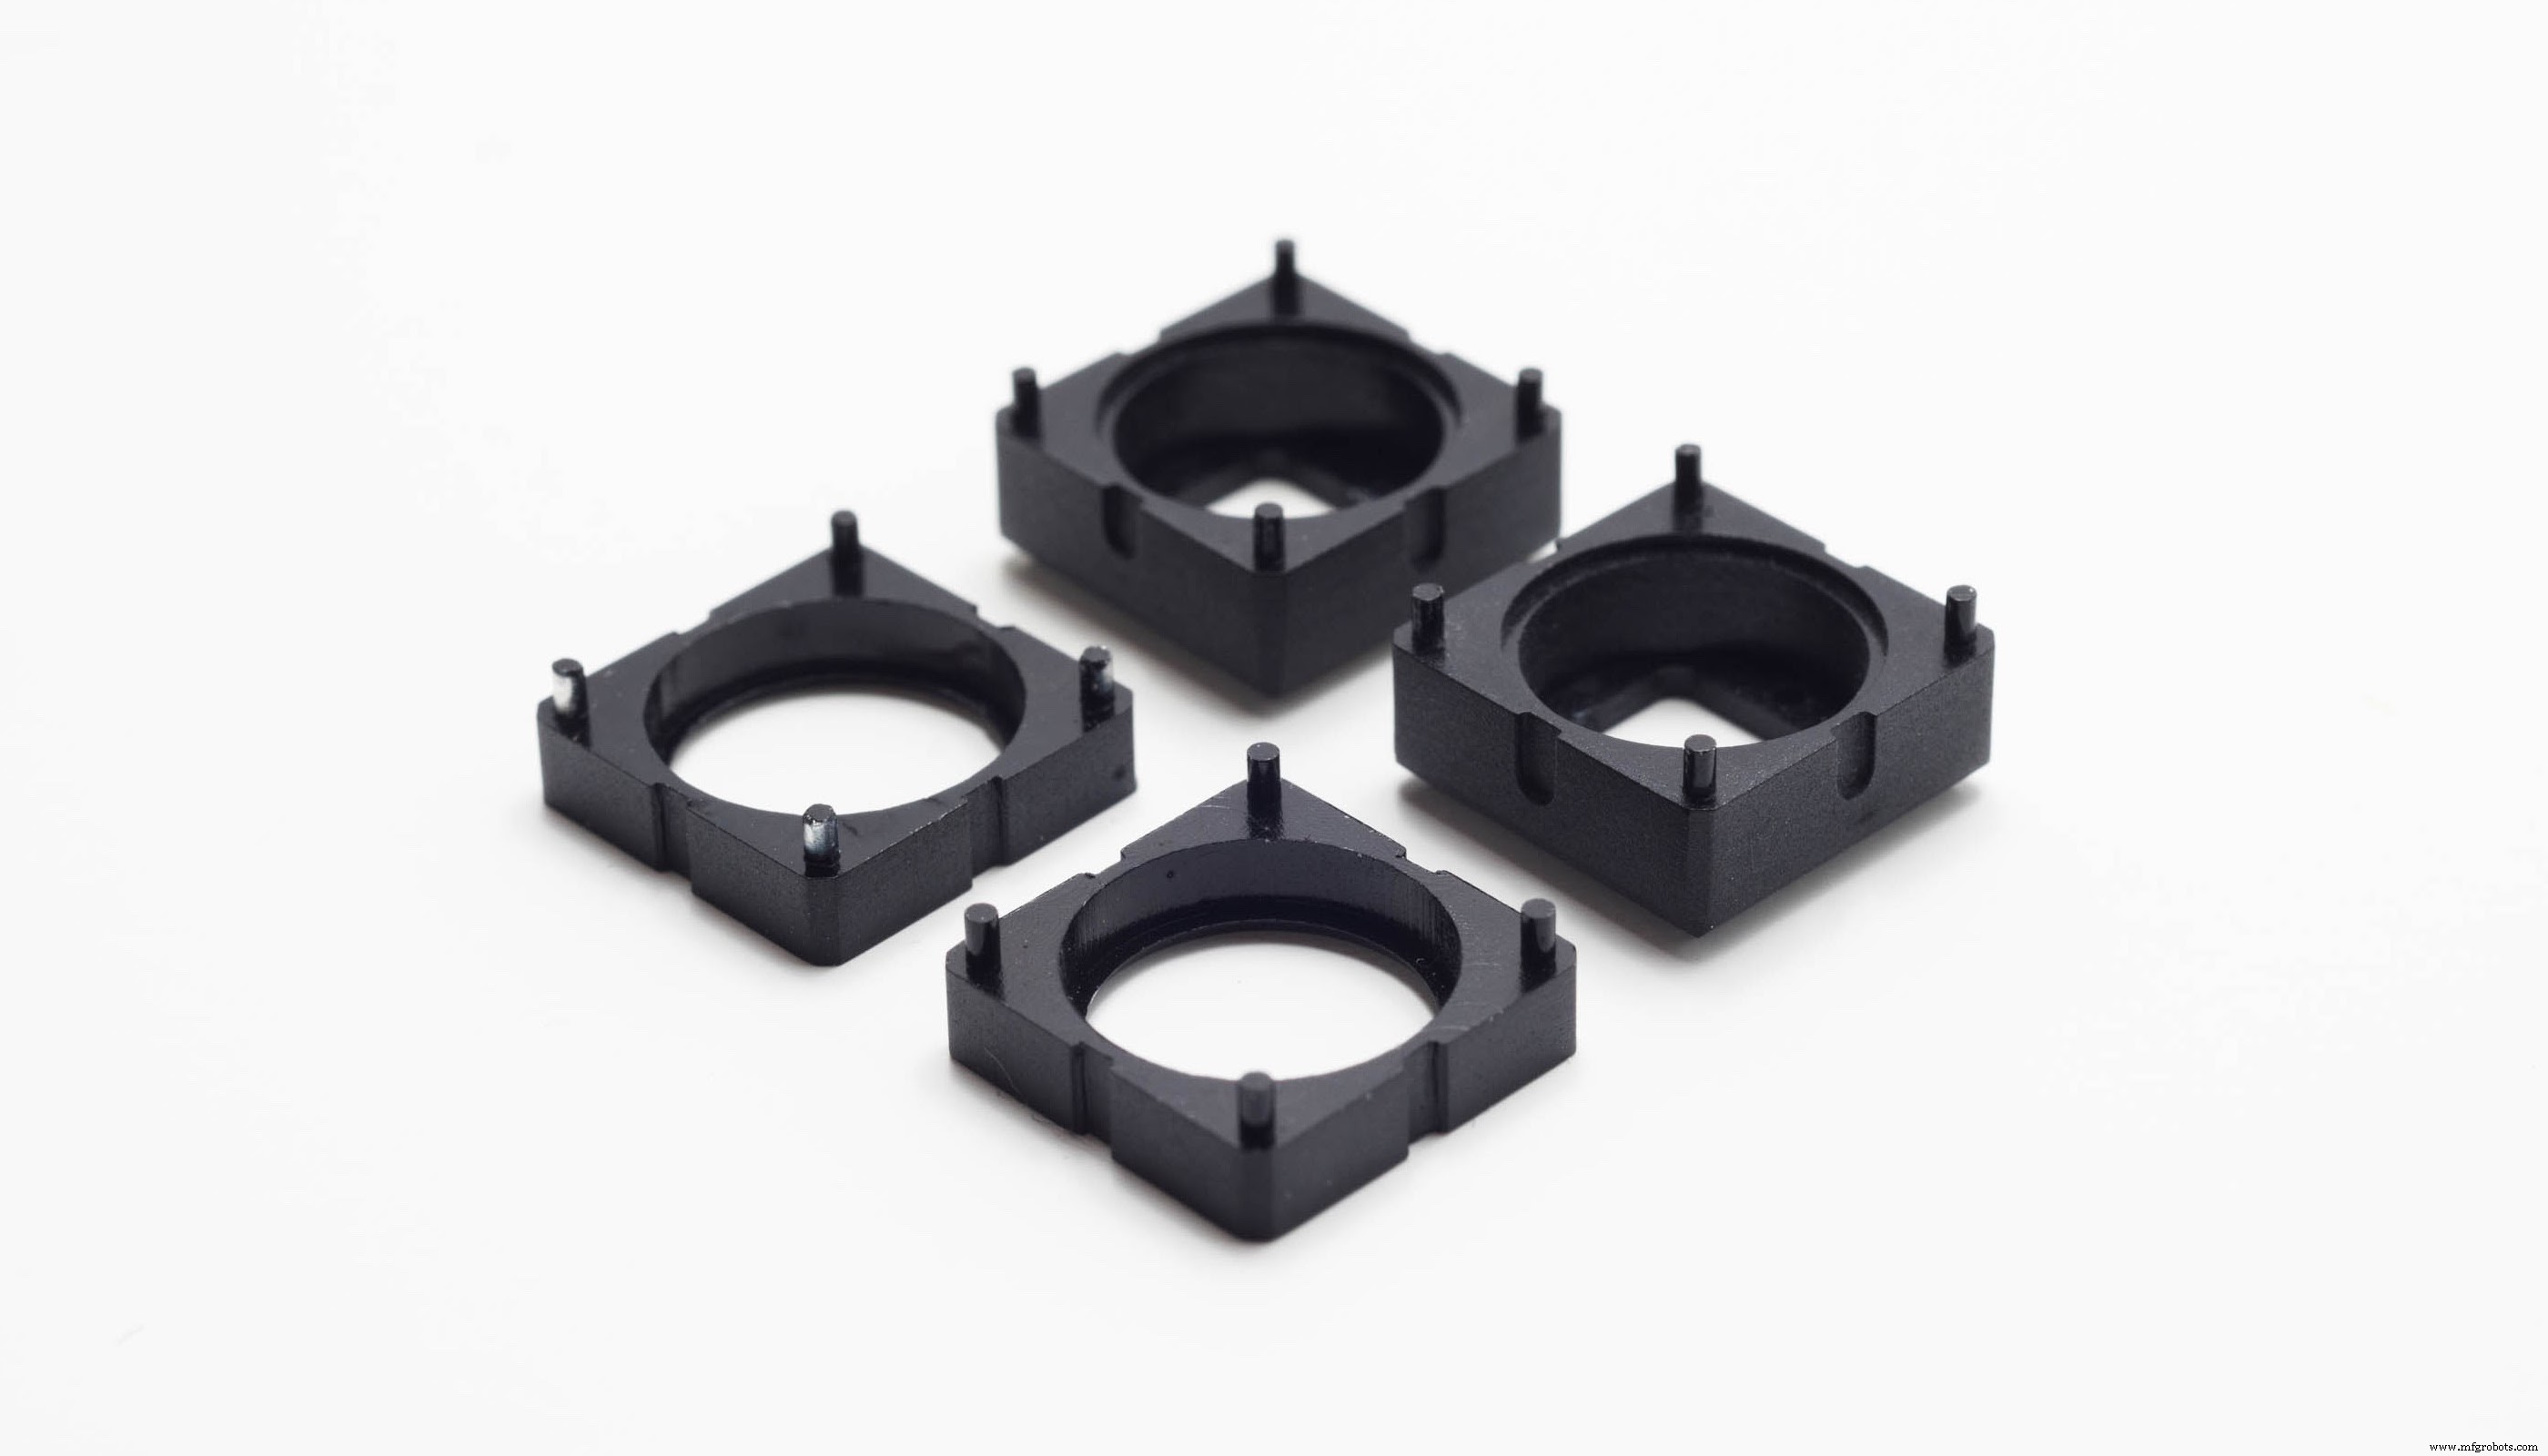
Suportes metálicos e outros componentes mecânicos suportam altas cargas e operam em temperaturas elevadas. Neste caso, precisão dimensional e boas propriedades de material são objetivos principais.
Se geometria do modelo é simples (como componentes da imagem acima), CNC é melhor opção em termos de precisão, propriedades mecânicas e custo.
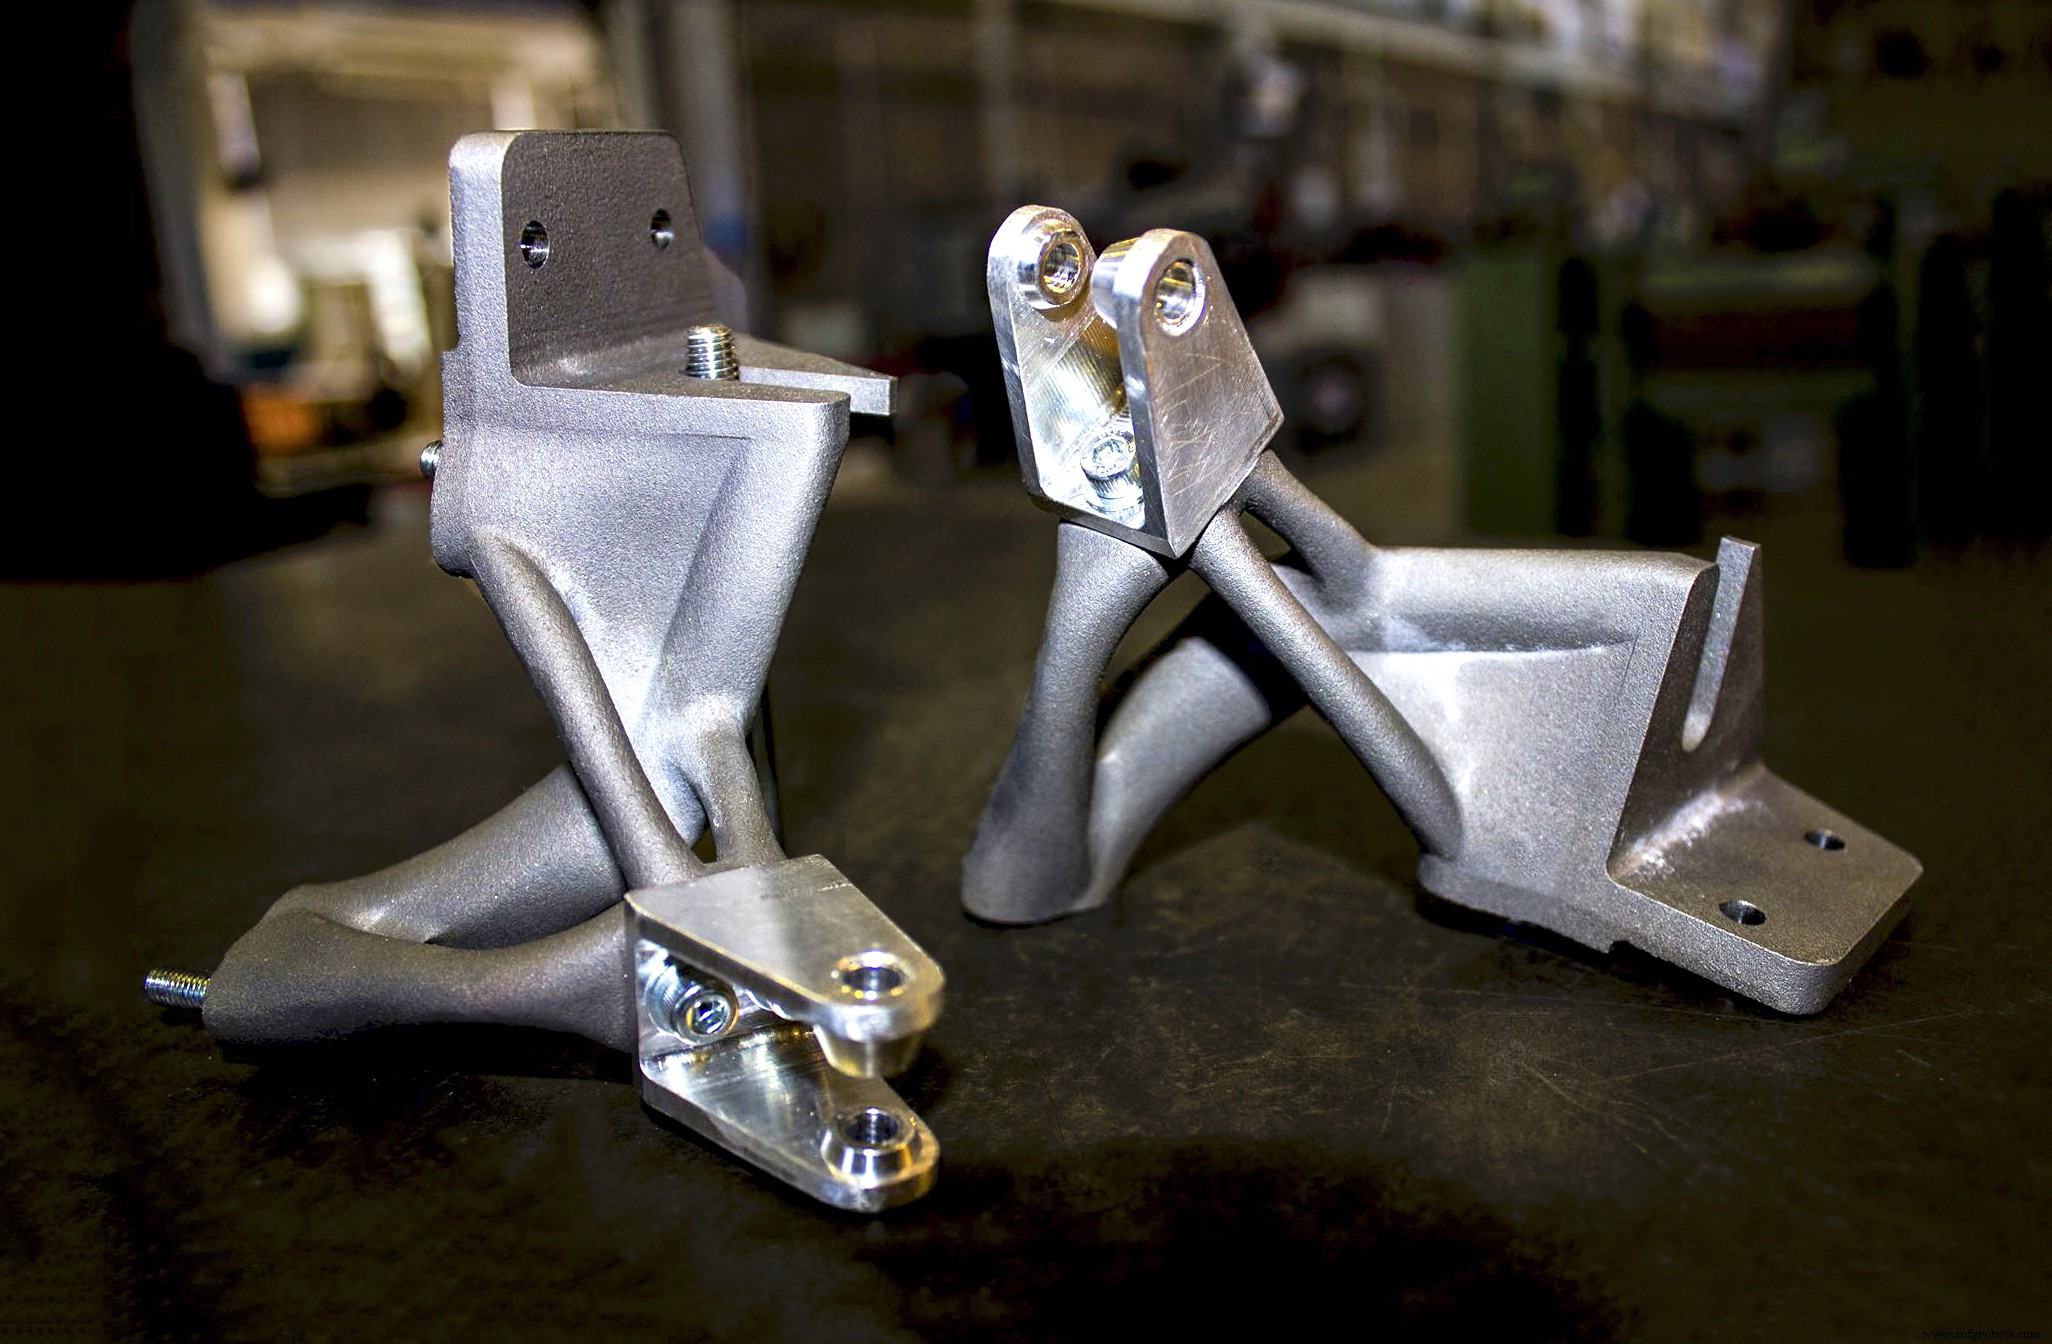
Quando complexidade geométrica aumenta ou materiais mais exóticos são necessários, impressão 3D em metal deve ser considerada. Componentes otimizados para peso e resistência (como suportes da imagem abaixo) têm estruturas orgânicas muito difíceis e custosas de usinar.
CNC e impressão 3D em metal podem ser combinados para fabricar peças com forma orgânica e tolerâncias muito apertadas em locais críticos.
| CNC | SLM/DMLS | Binder Jetting | |
|---|---|---|---|
| Custo | $$ | $$$$ | $$$ |
| Materiais comuns | Alumínio, Aço Inox, Latão | Aço Inox, Alumínio, Titânio, Inconel, Cobalto-Cromo | Aço Inox, Inconel, Cobalto-Cromo, Carboneto de Tungstênio |
| Precisão | ± 0,025 mm | ± 0,100 mm | ± 0,200 mm |
| Propriedades mecânicas | Muito boas | Muito boas | Boas |
Regras práticas
Selecionar a tecnologia certa para sua aplicação é crucial e resume-se às seguintes regras:
- Usinagem CNC é mais adequada para quantidades médias a altas (menos que 250-500 peças) e geometrias relativamente simples.
- Impressão 3D é geralmente melhor para baixas quantidades (ou protótipos únicos) e geometrias complexas.
- Considerando metais, CNC pode ser competitivo em preço mesmo para baixas quantidades, mas limitações geométricas ainda se aplicam.
- Quando quantidades são altas (mais de 250-500 peças), outras tecnologias de conformação são mais adequadas.
impressao 3D
- Escolhendo Entre Impressão 3D e Usinagem CNC para Peças Plásticas
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Usinagem CNC vs. Impressão 3D: Qual Tecnologia Oferece Maior Valor para Seus Projetos?
- Soluções Especializadas em Usinagem CNC Personalizada – Precisão e Confiabilidade
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Usinagem CNC vs Moldagem por Injeção: Escolhendo o Método Certo para seu Projeto
- Usinagem CNC de Precisão para Polímeros: Técnicas Avançadas e Dicas