



Dominando a Impressão 3D em Metal: Guia Completo
Impressão 3D ou CNC? Encontre a melhor tecnologia para produzir suas peças metálicas: Baixe nosso guia sobre produção de peças metálicas
SLM & DMLS: qual a diferença?
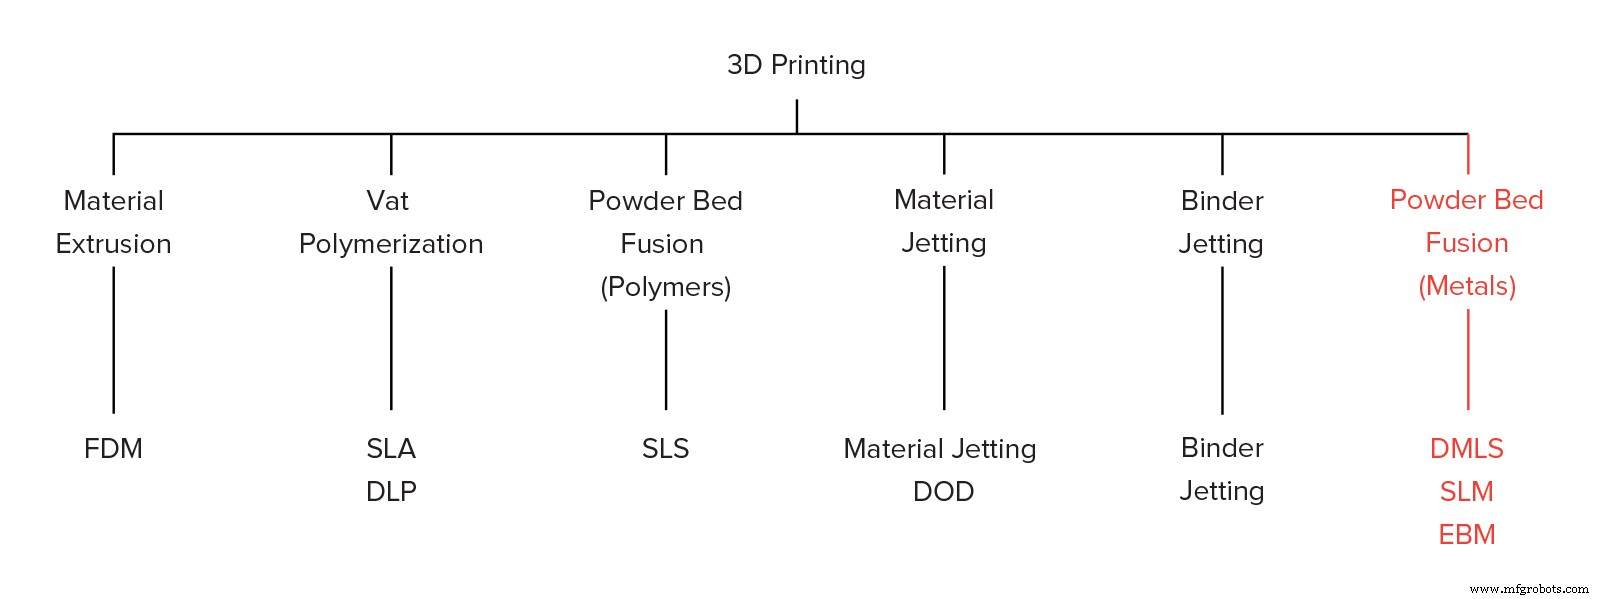
Selective Laser Melting (SLM) e Direct Metal Laser Sintering (DMLS) são dois processos de manufatura aditiva em metal que pertencem à família de fusão de leito de pó. As duas tecnologias têm muitas semelhanças: ambas usam laser para escanear e fundir (ou derreter) seletivamente partículas de pó metálico, unindo-as e construindo peça camada por camada. Materiais usados em ambos são metais em forma granular.
As diferenças entre SLM e DMLS resumem-se aos fundamentos do processo de ligação das partículas (e também patentes): SLM usa pós metálicos com única temperatura de fusão e derrete completamente as partículas, enquanto no DMLS o pó é composto de materiais com pontos de fusão variáveis que se fundem em nível molecular em temperaturas elevadas.
Essencialmente:
SLM produz peças de um único metal, enquanto DMLS produz peças de ligas metálicas.
Ambos SLM e DMLS são usados em aplicações industriais para criar produtos de engenharia de uso final. Neste artigo, usamos o termo "impressão 3D em metal" para referir ambos os processos em geral e descrevemos os mecanismos básicos de fabricação necessários para engenheiros e designers entenderem benefícios e limitações da tecnologia.
Existem outros processos aditivos que produzem peças metálicas densas, como Electron Beam Melting (EBM) e Ultrasonic Additive Manufacturing (UAM). Disponibilidade e aplicações são limitadas, então não serão apresentados aqui. Clique aqui para mais informações sobre Binder Jetting em metal.
Como funciona a impressão 3D em metal?
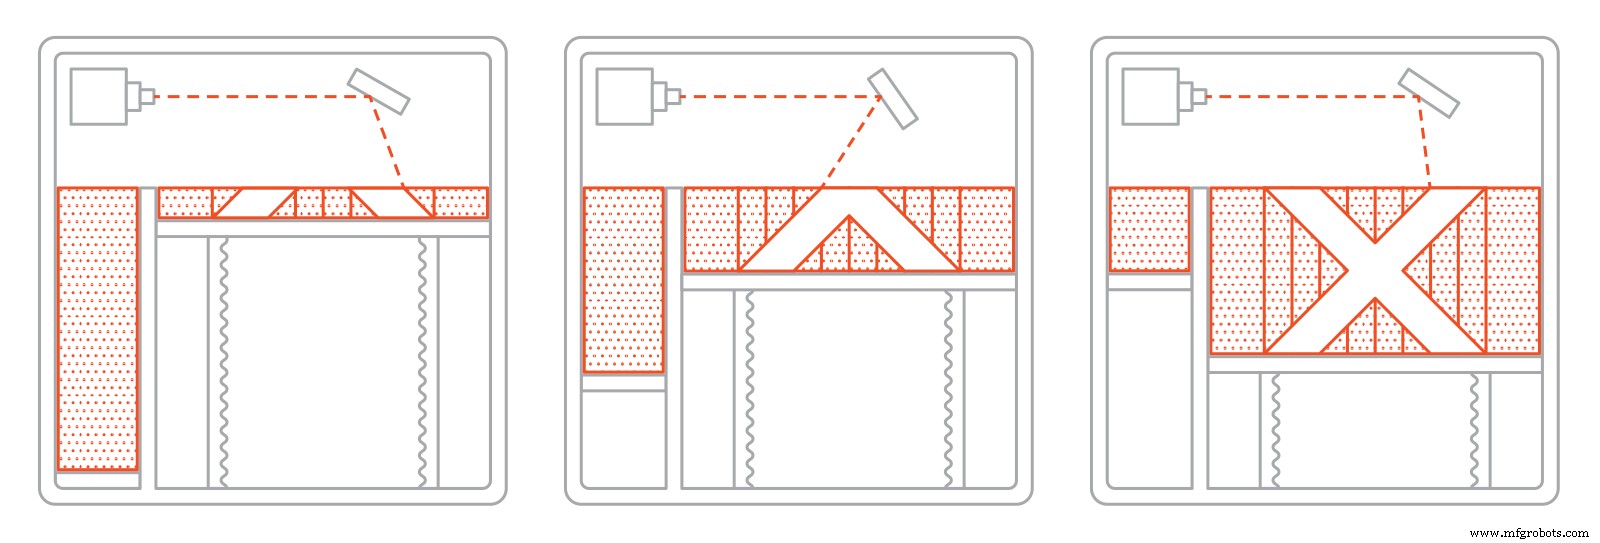
O processo básico de fabricação para SLM e DMLS é muito similar. Veja como funciona:
- Câmara de construção é preenchida com gás inerte (ex.: argônio) para minimizar oxidação do pó metálico e aquecida à temperatura ideal de construção.
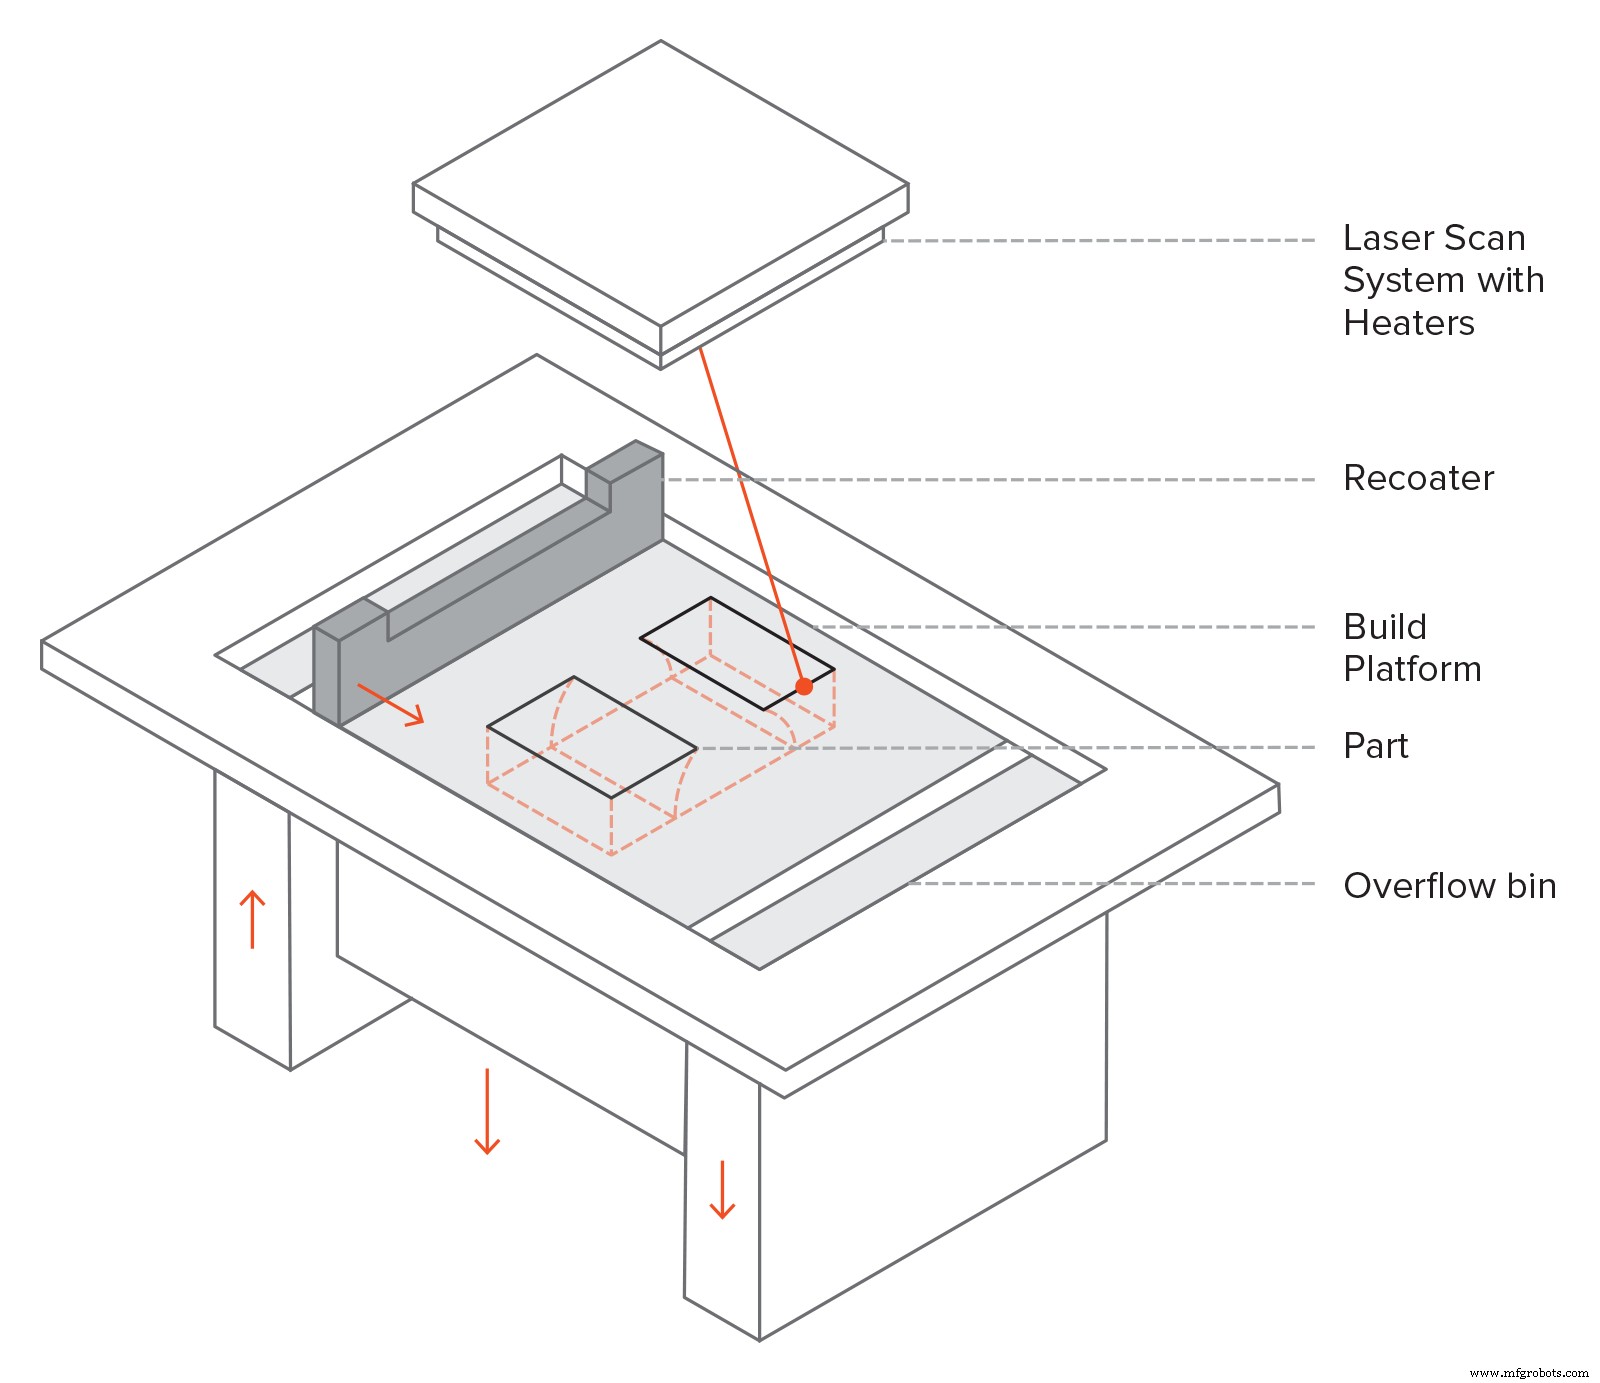
- Fina camada de pó metálico é espalhada sobre plataforma de construção e laser de alta potência escaneia a seção transversal do componente, derretendo (ou fundindo) partículas metálicas juntas e criando a próxima camada. Área inteira do modelo é escaneada, então a peça é construída totalmente sólida.
- Quando escaneamento completa, plataforma desce uma espessura de camada e o recoater espalha outra fina camada de pó. Processo repete até peça completar.
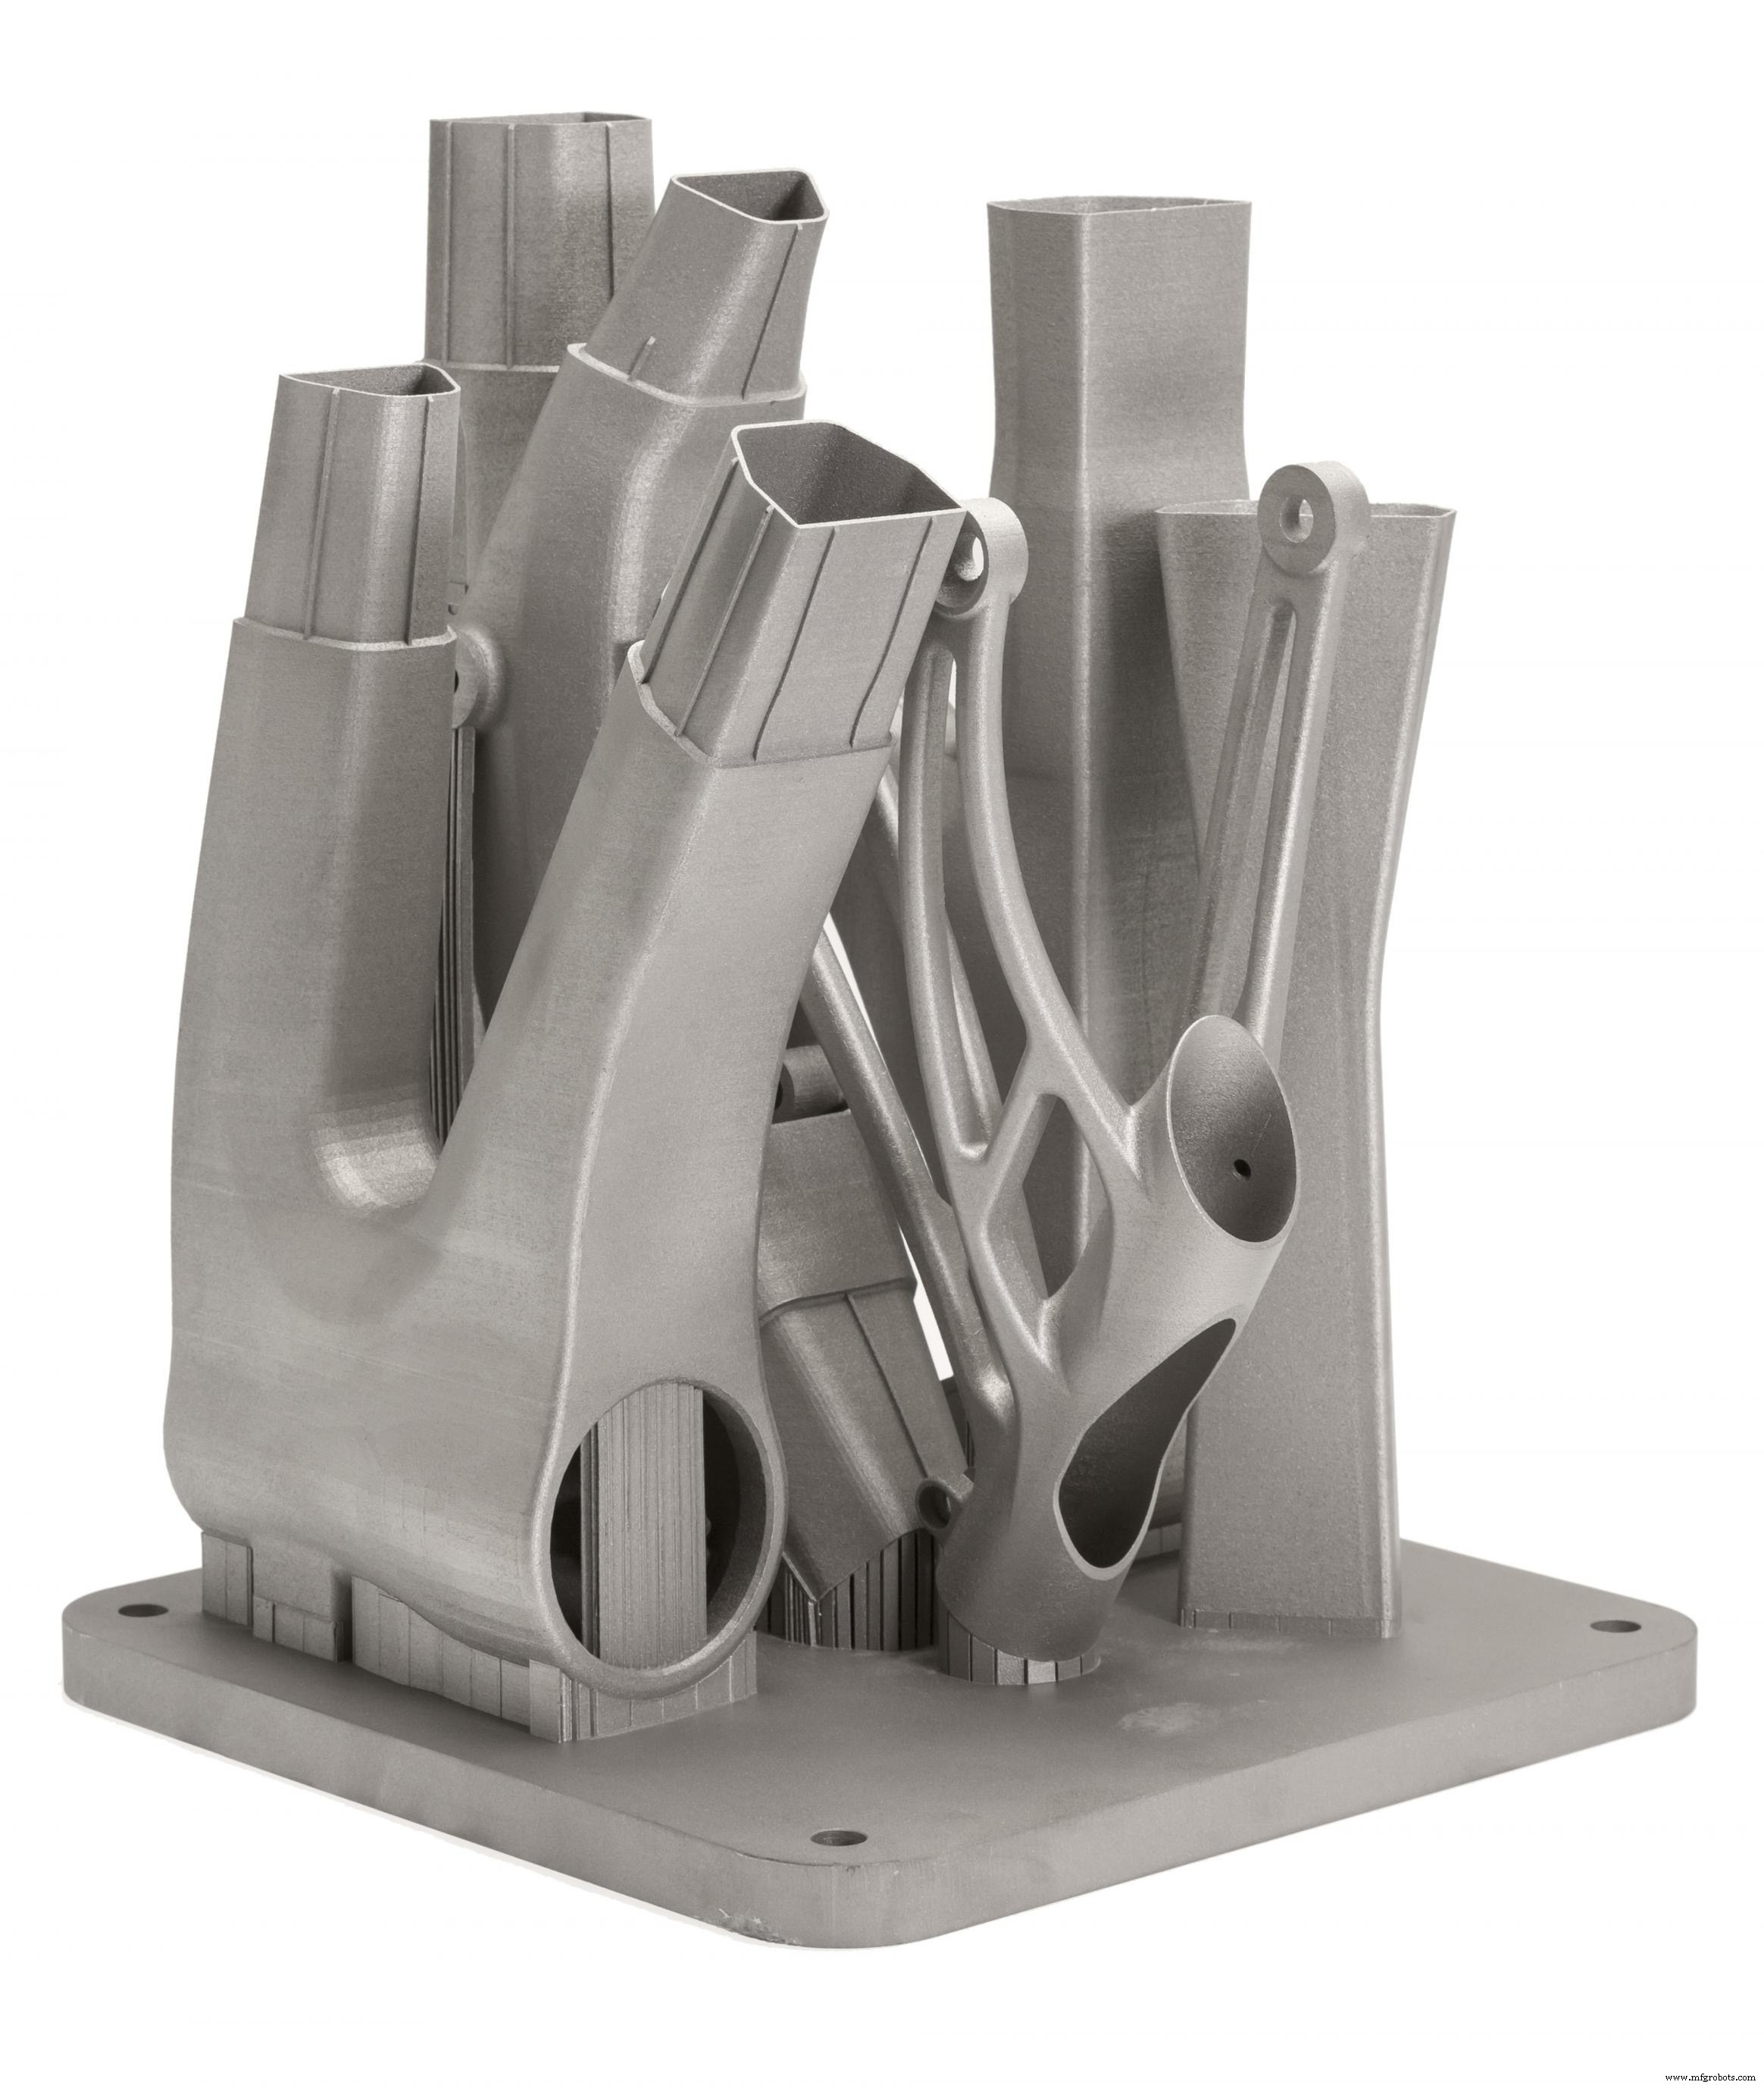
Quando processo de construção termina, peças estão totalmente encapsuladas no pó metálico. Diferente do processo de fusão de leito de pó de polímero (como SLS), peças estão presas à plataforma de construção através de estruturas de suporte. Suporte em impressão 3D em metal é construído usando mesmo material da peça e é sempre necessário para mitigar empenamento e distorção que podem ocorrer devido às altas temperaturas de processamento.
Quando o recipiente esfria à temperatura ambiente, excesso de pó é removido manualmente e peças são tipicamente tratadas termicamente enquanto ainda presas à plataforma para aliviar tensões residuais. Então componentes são desprendidos da placa base via corte, usinagem ou EDM a fio e estão prontos para uso ou pós-processamento adicional.
Aprimore suas habilidades de design para impressão 3D: Obtenha pôster gratuito de regras de design
Características do SLM & DMLS
Parâmetros da impressora
No SLM e DMLS quase todos os parâmetros são definidos pelo fabricante. A altura de camada usada varia entre 20-50 mícrons e depende das propriedades do pó metálico (fluidez, distribuição de tamanho de partícula, forma etc.).
O tamanho típico de construção de sistema de impressão 3D em metal é 250 x 150 x 150 mm, mas máquinas maiores também estão disponíveis (até 500 x 280 x 360 mm). A precisão dimensional que uma impressora 3D em metal alcança é aproximadamente ± 0,1 mm.
Impressoras metálicas podem ser usadas para fabricação de pequenos lotes, mas capacidades assemelham-se mais às de máquinas FDM ou SLA que SLS: são restritas pela área de impressão disponível (direção XY), pois peças devem ser presas à plataforma.
O pó metálico no SLM e DMLS é altamente reciclável: tipicamente menos de 5% é desperdiçado. Após cada impressão, pó não usado é coletado, peneirado e completado com material fresco ao nível necessário para próxima construção.
Desperdício na impressão em metal vem na forma de estrutura de suporte, cruciais para conclusão bem-sucedida da construção mas que podem aumentar drasticamente quantidade de material necessário (e custo).
Adesão entre camadas
Peças SLM e DMLS em metal têm propriedades mecânicas e térmicas quase isotrópicas. São sólidas com porosidade interna muito baixa (menos de 0,2-0,5% no estado as-printed e próxima de zero após processamento térmico).
Peças impressas em metal têm maior resistência e dureza e são frequentemente mais flexíveis que peças fabricadas por métodos tradicionais. No entanto, são mais propensas à fadiga.
Exemplo: veja propriedades mecânicas da liga AlSi10Mg EOS de impressão 3D em metal e liga A360 de fundição sob pressão. Ambos têm composição química muito similar, alta em silício e magnésio. Peças impressas têm propriedades mecânicas superiores e maior dureza comparadas ao material forjado.
Devido à forma granular do material não processado, a rugosidade superficial (Ra) as-built de peça impressa em metal 3D é aproximadamente 6-10 μm. Essa rugosidade relativamente alta pode explicar parcialmente a menor resistência à fadiga.
| AlSi10Mg (liga impressão 3D) | A360 (liga fundição) | |
|---|---|---|
| Limite de escoamento (0,2% deformação) * | XY: 230 MPa Z: 230 MPa | 165 MPa |
| Resistência à tração * | XY: 345 MPa Z: 350 MPa | 317 MPa |
| Módulo * | XY: 70 GPa Z: 60 GPa | 71 GPa |
| Alongamento na ruptura * | XY: 12% Z: 11% | 3,5% |
| Dureza ** | 119 HBW | 75 HBW |
| Resistência à fadiga ** | 97 MPa | 124 MPa |
* : Tratamento térmico: recozido a 300°C por 2 horas
** : Testado em amostras as-built
Estrutura de suporte & orientação da peça
Estruturas de suporte são sempre necessárias na impressão em metal, devido à temperatura de processamento muito alta e geralmente são construídas usando padrão de grade.
Suporte em impressão 3D em metal serve 3 funções:
- Oferecem plataforma adequada para próxima camada ser construída.
- Ancoram peça à placa de construção e previnem empenamento.
- Atuam como dissipador de calor retirando calor da peça e permitindo resfriamento em taxa mais controlada.
Peças são frequentemente orientadas em ângulo para minimizar probabilidade de empenamento e maximizar resistência em direções críticas. Porém, isso aumenta quantidade de suporte necessário, tempo de construção, desperdício de material e (em última análise) custo total.
Empenamento também pode ser minimizado usando padrões de escaneamento aleatórios. Essa estratégia previne acúmulo de tensões residuais em direção particular e adiciona textura superficial característica à peça.
Como custo de impressão em metal é muito alto, simulações são frequentemente usadas para prever comportamento da peça durante processamento. Algoritmos de otimização topológica também são usados não apenas para maximizar performance mecânica e criar peças leves, mas também para minimizar necessidade de suporte e probabilidade de empenamento.
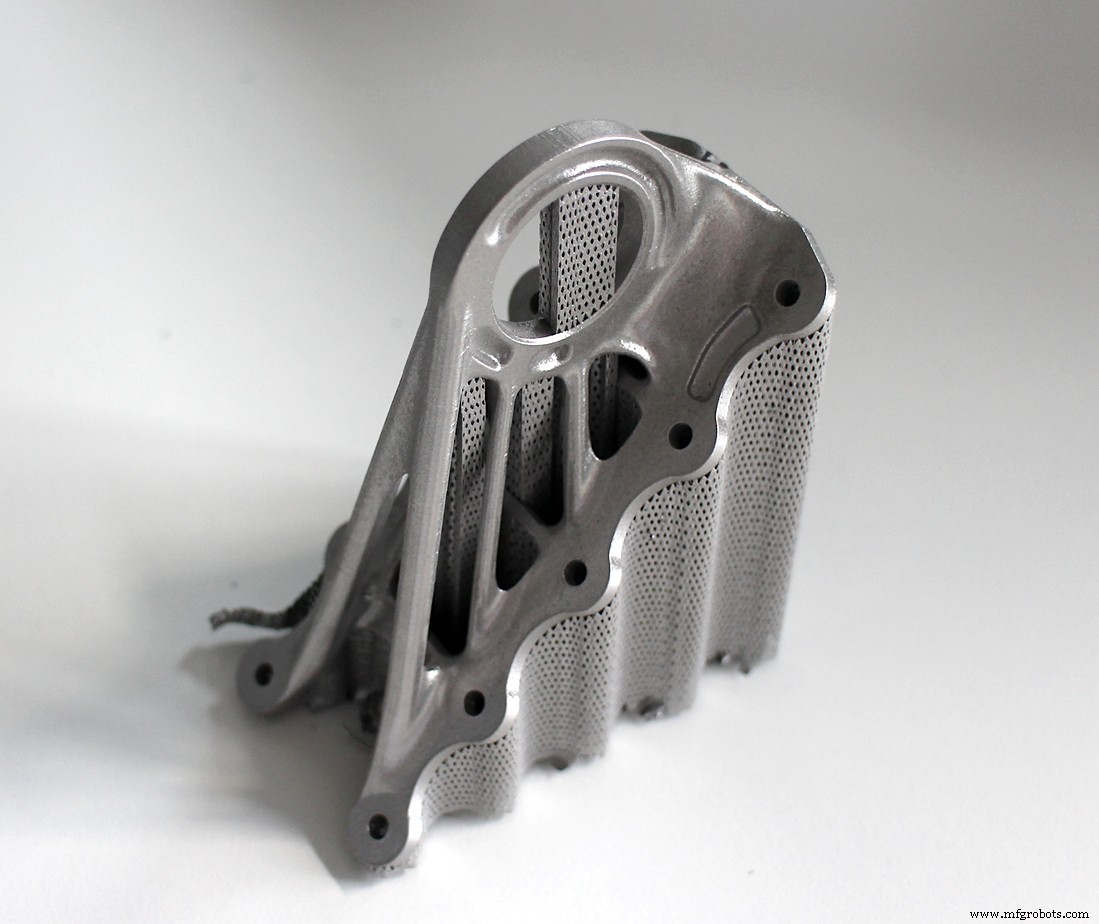
Seções ocas & estruturas leves
Diferente de processos de fusão de leito de pó de polímero como SLS, grandes seções ocas não são comumente usadas em impressão em metal pois estruturas de suporte não podem ser facilmente removidas.
Para canais internos maiores que Ø 8 mm, recomenda-se usar seções transversais diamante ou gota em vez de circular, pois não requerem estruturas de suporte. Mais diretrizes de design para SLM & DMLS podem ser encontradas neste artigo.
Como alternativa a seções ocas, peças podem ser projetadas com pele e núcleo. Pele e núcleo são processados com diferentes potência de laser e velocidade de escaneamento, resultando em diferentes propriedades de material. Usar pele e núcleo é muito útil ao fabricar peças com grandes seções sólidas, pois reduzem significativamente tempo de impressão e probabilidade de empenamento e produzem peças com alta estabilidade e excelente qualidade superficial.
Usar estrutura de treliça também é estratégia comum em impressão 3D em metal para reduzir peso da peça. Algoritmos de otimização topológica também auxiliam no design de formas orgânicas leves.
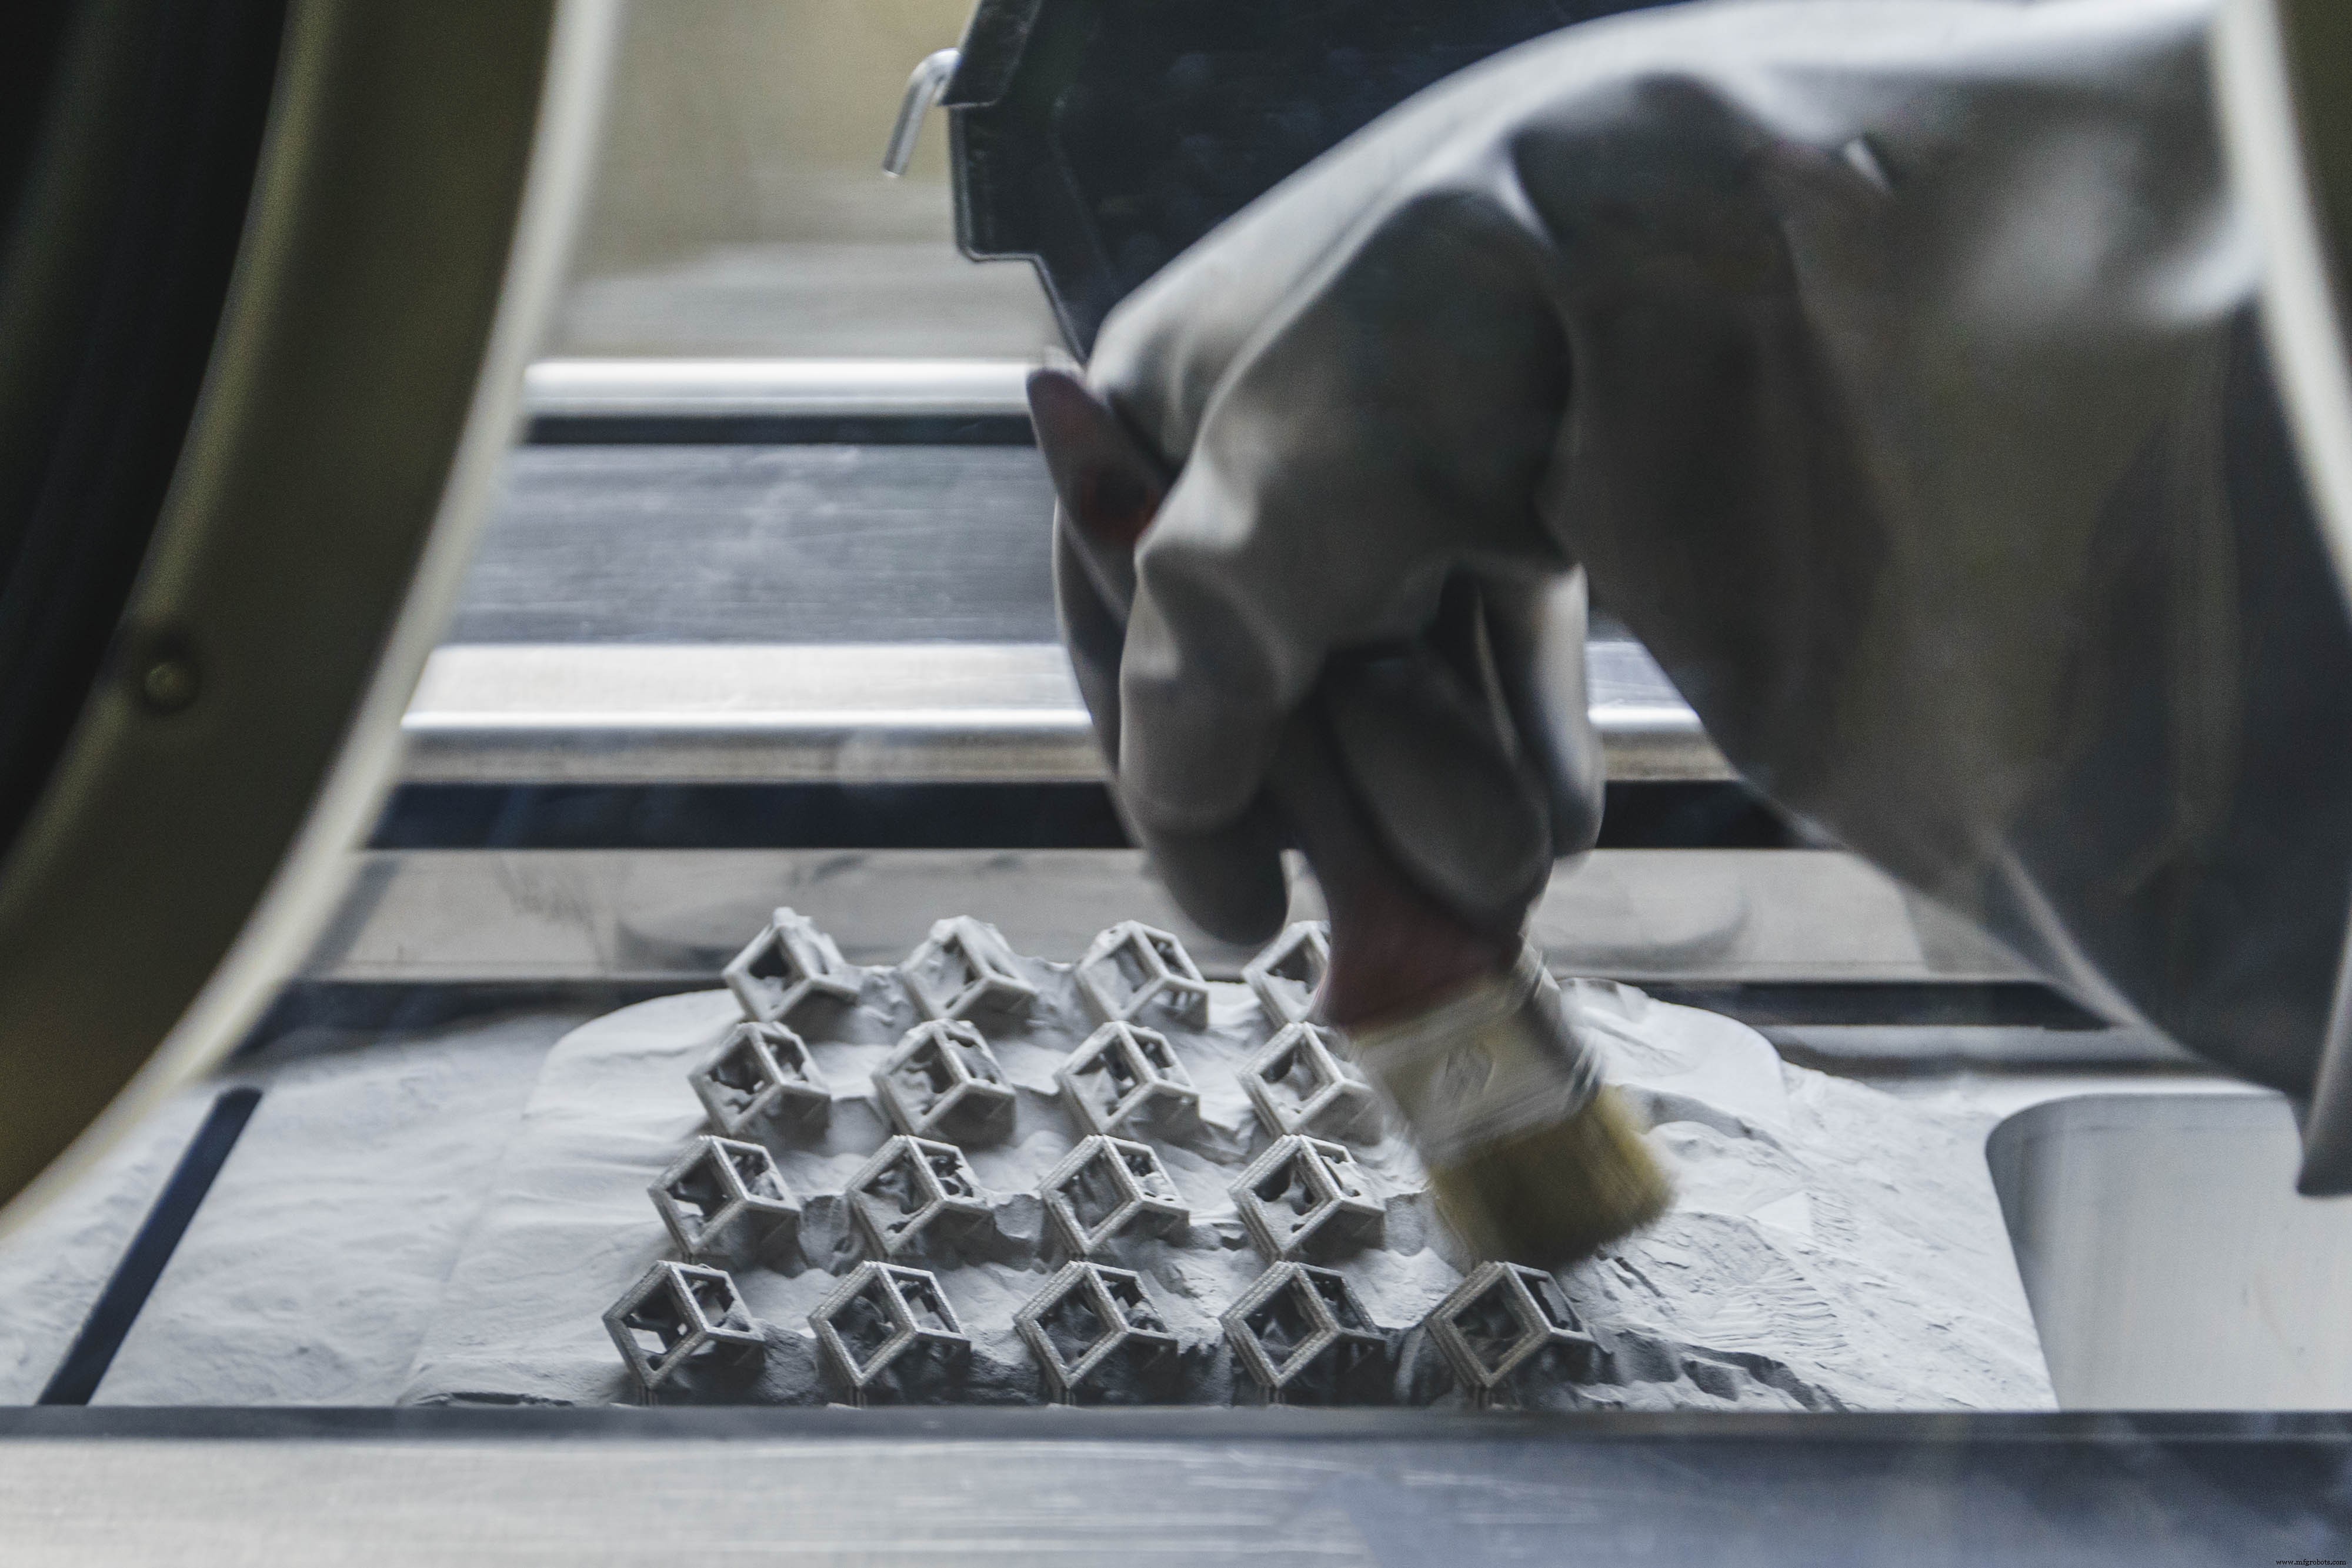
Materiais Comuns SLM & DMLS
SLM e DMLS produzem peças de ampla gama de metais e ligas incluindo alumínio, aço inoxidável, titânio, cobalto-cromo e inconel. Esses materiais cobrem necessidades da maioria das aplicações industriais, de aeroespacial a médica. Metais preciosos (ouro, platina, paládio, prata) também podem ser processados, mas aplicações são restritas principalmente a joalheria.
Custo do pó metálico é muito alto. Ex.: 1 kg de pó de aço inoxidável 316L custa aproximadamente $350-$450. Por isso, minimizar volume da peça e necessidade de suporte é chave para manter custo baixo.
Ponto forte da impressão 3D em metal é compatibilidade com materiais de alta resistência, como superligas de níquel ou cobalto-cromo, muito difíceis de processar com métodos tradicionais. Economia significativa de custo e tempo pode ser feita usando impressão 3D em metal para criar peça near-net-shape que depois é pós-processada para altíssimo acabamento superficial.
| Material | |
|---|---|
| Ligas de alumínio | ✓ Boas propriedades mecânicas & térmicas ✓ Baixa densidade ✓ Boa condutividade elétrica ✗ Baixa dureza |
| Aço inoxidável & aço ferramenta | ✓ Alta resistência ao desgaste ✓ Grande dureza ✓ Boa ductilidade e soldabilidade |
| Ligas de titânio | ✓ Resistência à corrosão ✓ Excelente relação resistência-peso ✓ Baixa expansão térmica ✓ Biocompatível |
| Superligas Cobalto-Cromo | ✓ Excelente resistência ao desgaste & corrosão ✓ Ótimas propriedades em temperaturas elevadas ✓ Dureza muito alta ✓ Biocompatível |
| Superligas de Níquel (Inconel) | ✓ Excelentes propriedades mecânicas ✓ Alta resistência à corrosão ✓ Resistente a temperatura até 1200°C ✓ Usado em ambientes extremos |
| Metais preciosos | ✓ Usados em joalheria ✗ Não amplamente disponíveis |
Compare custos de impressão 3D em metal: Obtenha cotação instantânea
Pós-processamento
Várias técnicas de pós-processamento são usadas para melhorar propriedades mecânicas, precisão e aparência de peças impressas em metal.
Etapas obrigatórias incluem remoção do pó solto e estruturas de suporte, enquanto tratamento térmico (recristalização) é comumente usado para aliviar tensões residuais e melhorar propriedades mecânicas.
Usinagem CNC pode ser empregada para características dimensionalmente cruciais (furos, roscas). Jateamento de mídia, galvanoplastia, polimento e micro-usinagem melhoram qualidade superficial e resistência à fadiga.

Saiba mais sobre usinagem CNC: Baixe guia de design & manufatura
Benefícios & Limitações da Impressão 3D em Metal
Principais vantagens e desvantagens:
✓ Processos de impressão 3D em metal fabricam peças complexas, personalizadas, com geometrias que métodos tradicionais não conseguem produzir.
✓ Peças podem ser topologicamente otimizadas para maximizar performance enquanto minimizam peso e número total de componentes em montagem.
✓ Peças têm excelentes propriedades físicas e gama de materiais inclui materiais difíceis de processar, como superligas metálicas.
✗ Custos de material e manufatura conectados à impressão 3D em metal são altos, então não adequados para peças facilmente fabricadas com métodos tradicionais.
✗ Tamanho de construção de sistemas de impressão 3D em metal é limitado, pois condições precisas de manufatura e controle de processo são necessários.
✗ Designs existentes podem não ser adequados para impressão 3D em metal e podem precisar ser alterados.
Diretrizes detalhadas de design para impressão 3D em metal são dadas neste artigo da Base de Conhecimento. Principais características de sistemas SLM e DMLS resumidas abaixo:
| Impressão 3D em metal (SLM / DMLS) | |
|---|---|
| Materiais | Metais & ligas metálicas (alumínio, aço, titânio etc.) |
| Precisão dimensional | ± 0,1 mm |
| Tamanho típico de construção | 250 x 150 x 150 mm (até 500 x 280 x 360 mm) |
| Espessura de camada comum | 20 – 50 μm |
| Suporte | Sempre necessário |
Regras práticas
- Impressão 3D em metal é mais adequada para peças complexas, personalizadas, difíceis ou muito custosas de fabricar com métodos tradicionais.
- Minimizar necessidade de estruturas de suporte reduzirá muito custo da impressão em metal.
- Otimização topológica é essencial para maximizar benefícios adicionais do uso de impressão em metal.
- Peças impressas em metal 3D têm excelentes propriedades mecânicas e podem ser fabricadas de ampla gama de materiais de engenharia, incluindo superligas metálicas.
Entenda a diferença entre impressão 3D em metal e CNC: Baixe nosso guia sobre produção de peças metálicas
impressao 3D
- Pós de Metais Refratários vs. Impressão 3D: Manufatura Aditiva de Ponta para Metais de Alta Temperatura
- Passivação em Metalurgia: Guia Técnico para Proteção contra Corrosão
- Microfabricação 3D: A Arte e Ciência de Imprimir Objetos em Escala Micrométrica
- Fundamentos da Fabricação de Metais: Processos, Técnicas e Aplicações
- Sinterização Direta a Laser de Metal: Guia Profissional para Impressão 3D de Metal
- Escolhendo o Plástico Certo para Impressão 3D: Guia Abrangente
- Como a Impressão 3D Revoluciona a Fundição em Areia: Um Guia Prático
- Fusão por Feixe de Elétrons (EBM): Guia Completo para Profissionais da Indústria
- Impressão 3D com Resinas: Guia Completo de Tecnologias, Materiais e Aplicações
- Impressão 3D de Metal: 5 Aplicações de Ponta Transformando a Indústria