



Moldes de Injeção Impressos em 3D: Comparação Profissional de Materiais
Introdução
Usar processos de impressão 3D para criar ferramentas de uso final está se tornando mais comum à medida que as capacidades das tecnologias aumentam.
Neste artigo focamos em aplicação específica de ferramentas: injeção de baixo volume. Revisão extensa das aplicações de impressão 3D nesta área pode ser encontrada aqui. Comparamos dois materiais populares usados atualmente na indústria para fabricação de moldes de injeção.
Injeção é aplicação altamente exigente para material impresso em 3D, pois moldes devem suportar forças de processamento a temperatura elevada e manter precisão dimensional em múltiplas corridas. Moldes de injeção impressos em 3D são mais adequados para:
✓ Tempos de resposta rápidos (1-2 semanas contra 5-7 semanas).
✓ Aplicações onde quantidades de produção são baixas (50-100 peças).
✓ Designs de molde onde mudanças ou iterações são prováveis.
✓ Peças relativamente pequenas (menos de 150 mm).
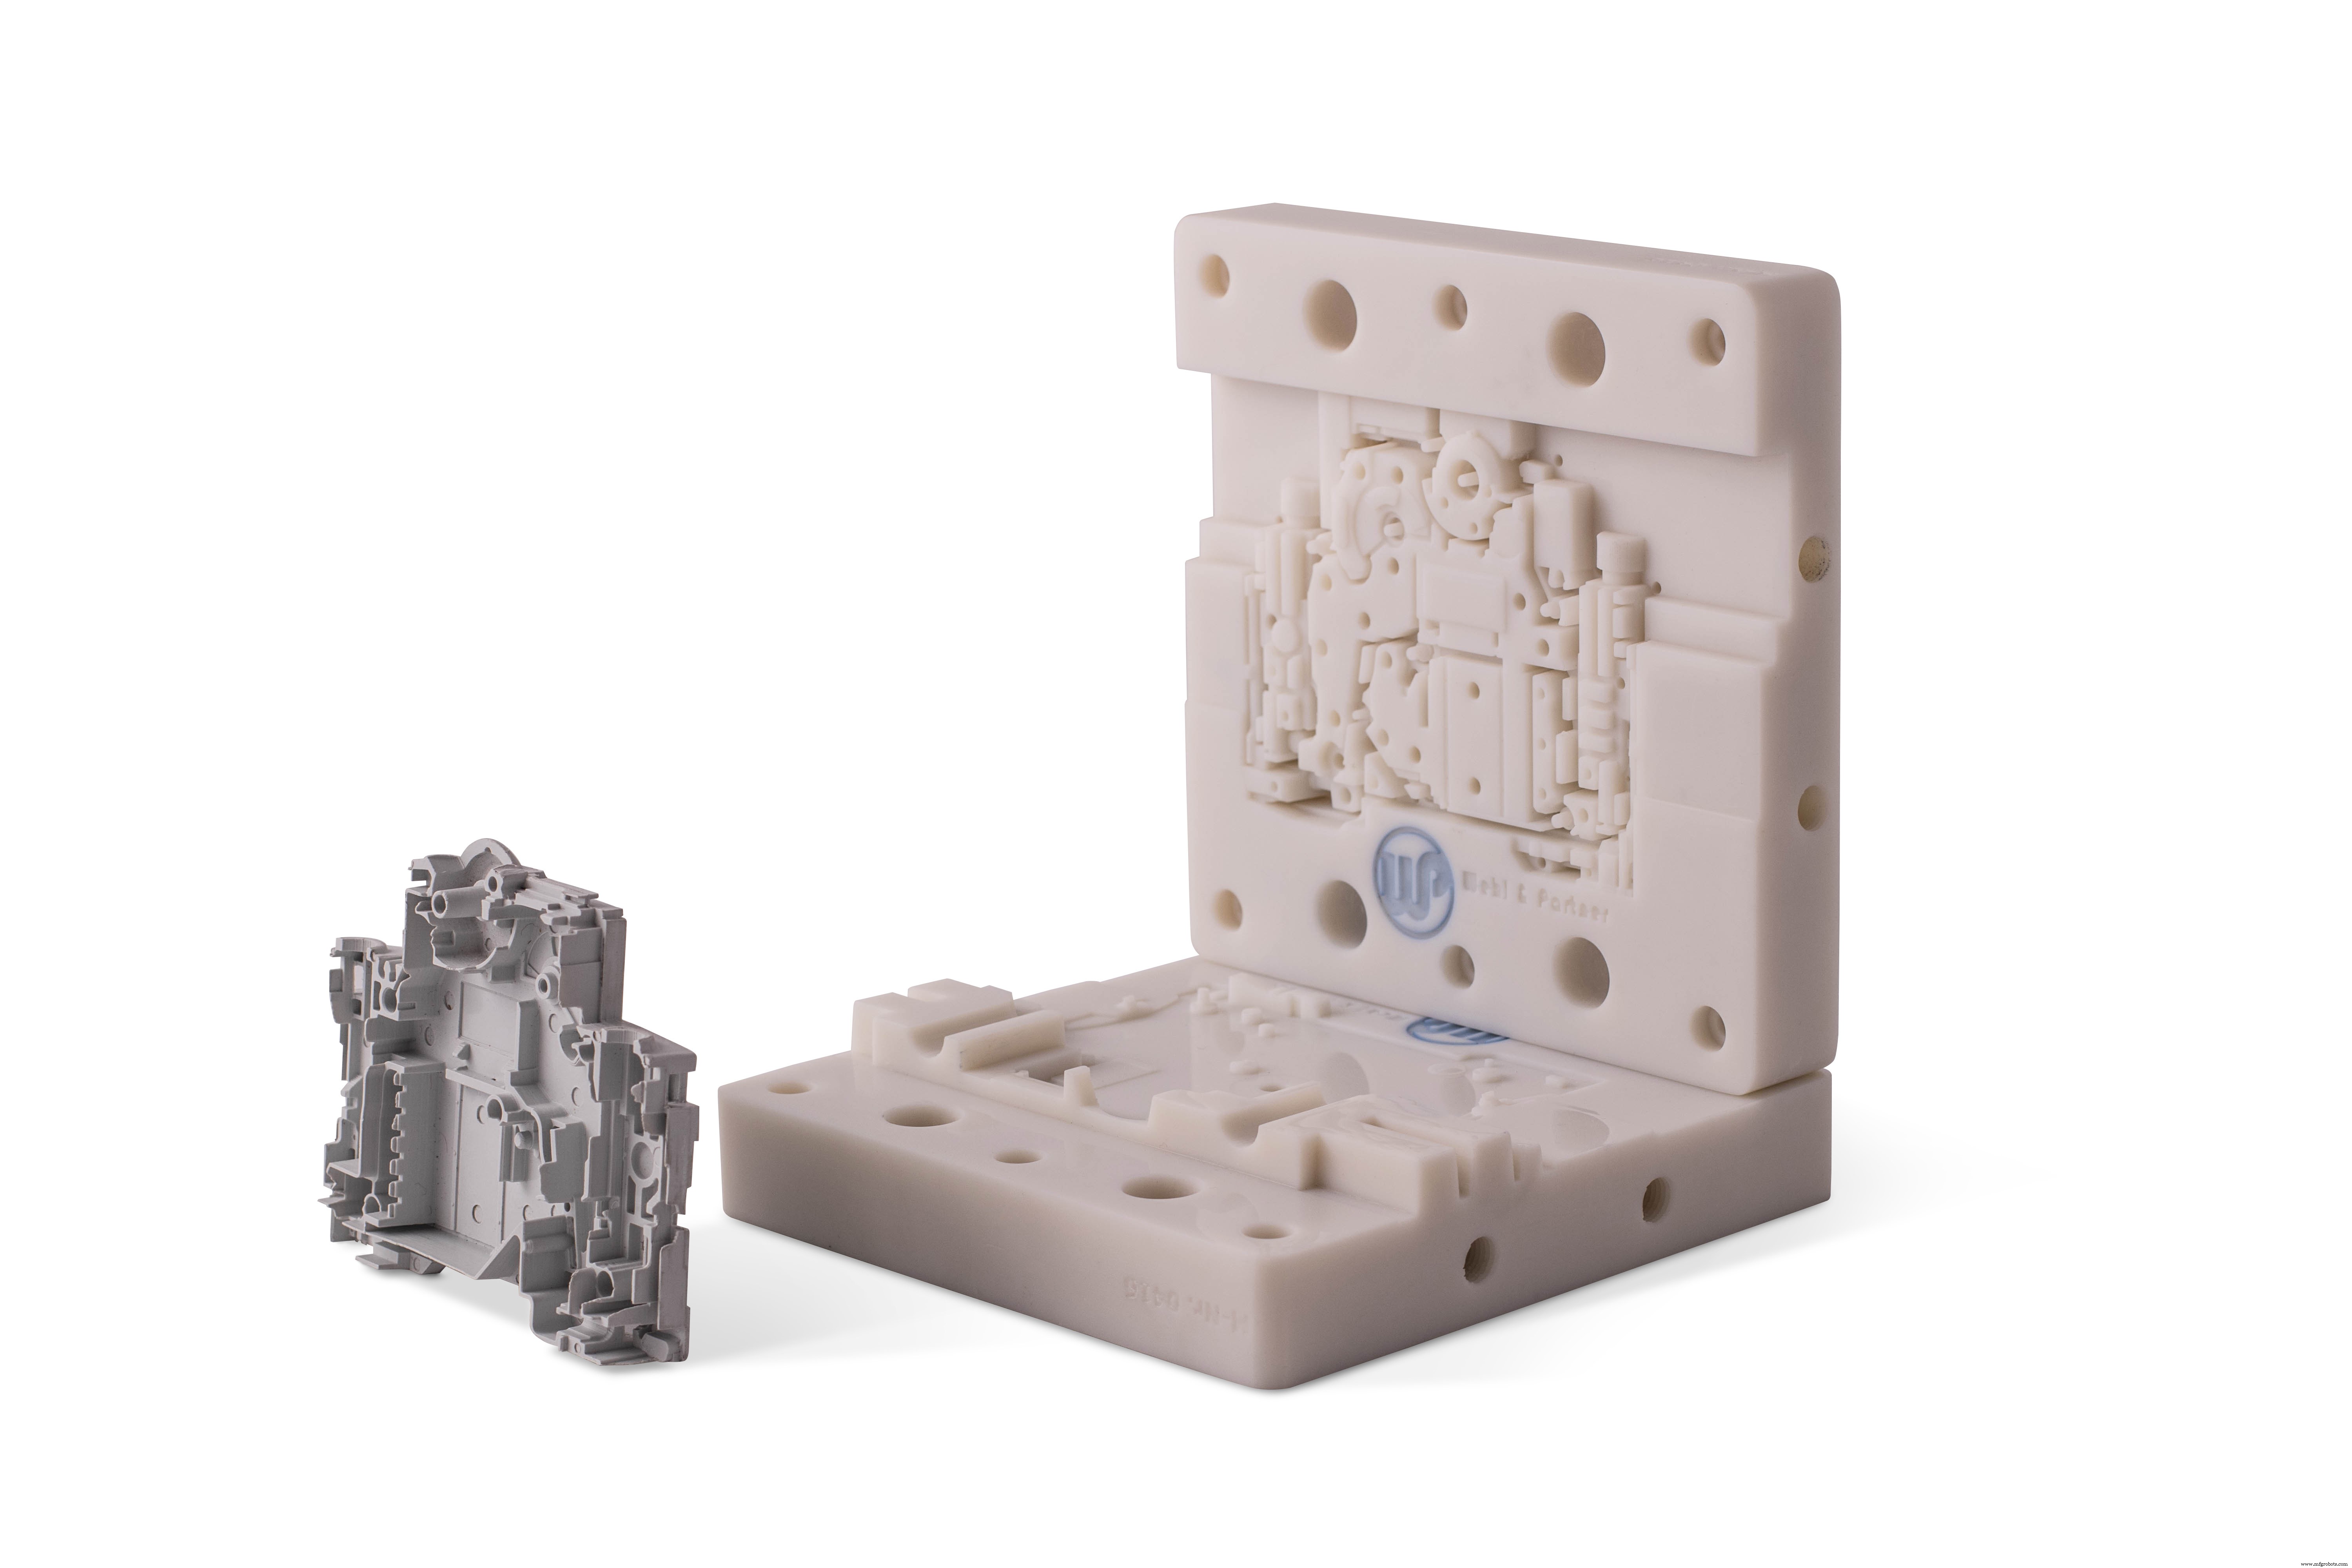
Requisitos de material para fabricação de moldes
Material de impressão 3D adequado para fabricar moldes de injeção deve ter:
- Alta rigidez: Moldes devem manter boa precisão dimensional em múltiplas corridas e suportar altas pressões durante injeção sem deformar.
- Alta resistência à temperatura: Alta temperatura de deflexão térmica (HDT) é crucial, não só para garantir que molde não falhe durante injeção, mas também para permitir controle mais preciso do processo.
- Alto nível de detalhe: Moldes de injeção devem ter alta precisão dimensional e superfície lisa. Moldes altamente precisos produzem peças altamente precisas.
Os dois processos de impressão 3D capazes de produzir peças altamente precisas e lisas (sem pós-processamento extensivo) são Material Jetting e Estereolitografia (SLA). Enquanto Material Jetting é processo exclusivamente industrial, ambos sistemas SLA desktop e industriais existem. Materiais e capacidades de produção de impressoras SLA desktop não são viáveis para produção de alto nível, então não serão discutidos aqui.
Neste artigo focamos em dois materiais comprovados adequados para fabricação de moldes de injeção de baixo volume em ambiente industrial: Digital ABS Plus para Material Jetting pela Stratasys e Somos PerFORM para SLA pela DSM.
Aviso: propriedades de material listadas abaixo são fornecidas pelos fabricantes e correspondem a peças que passaram pelo processo ideal de pós-cura térmica.
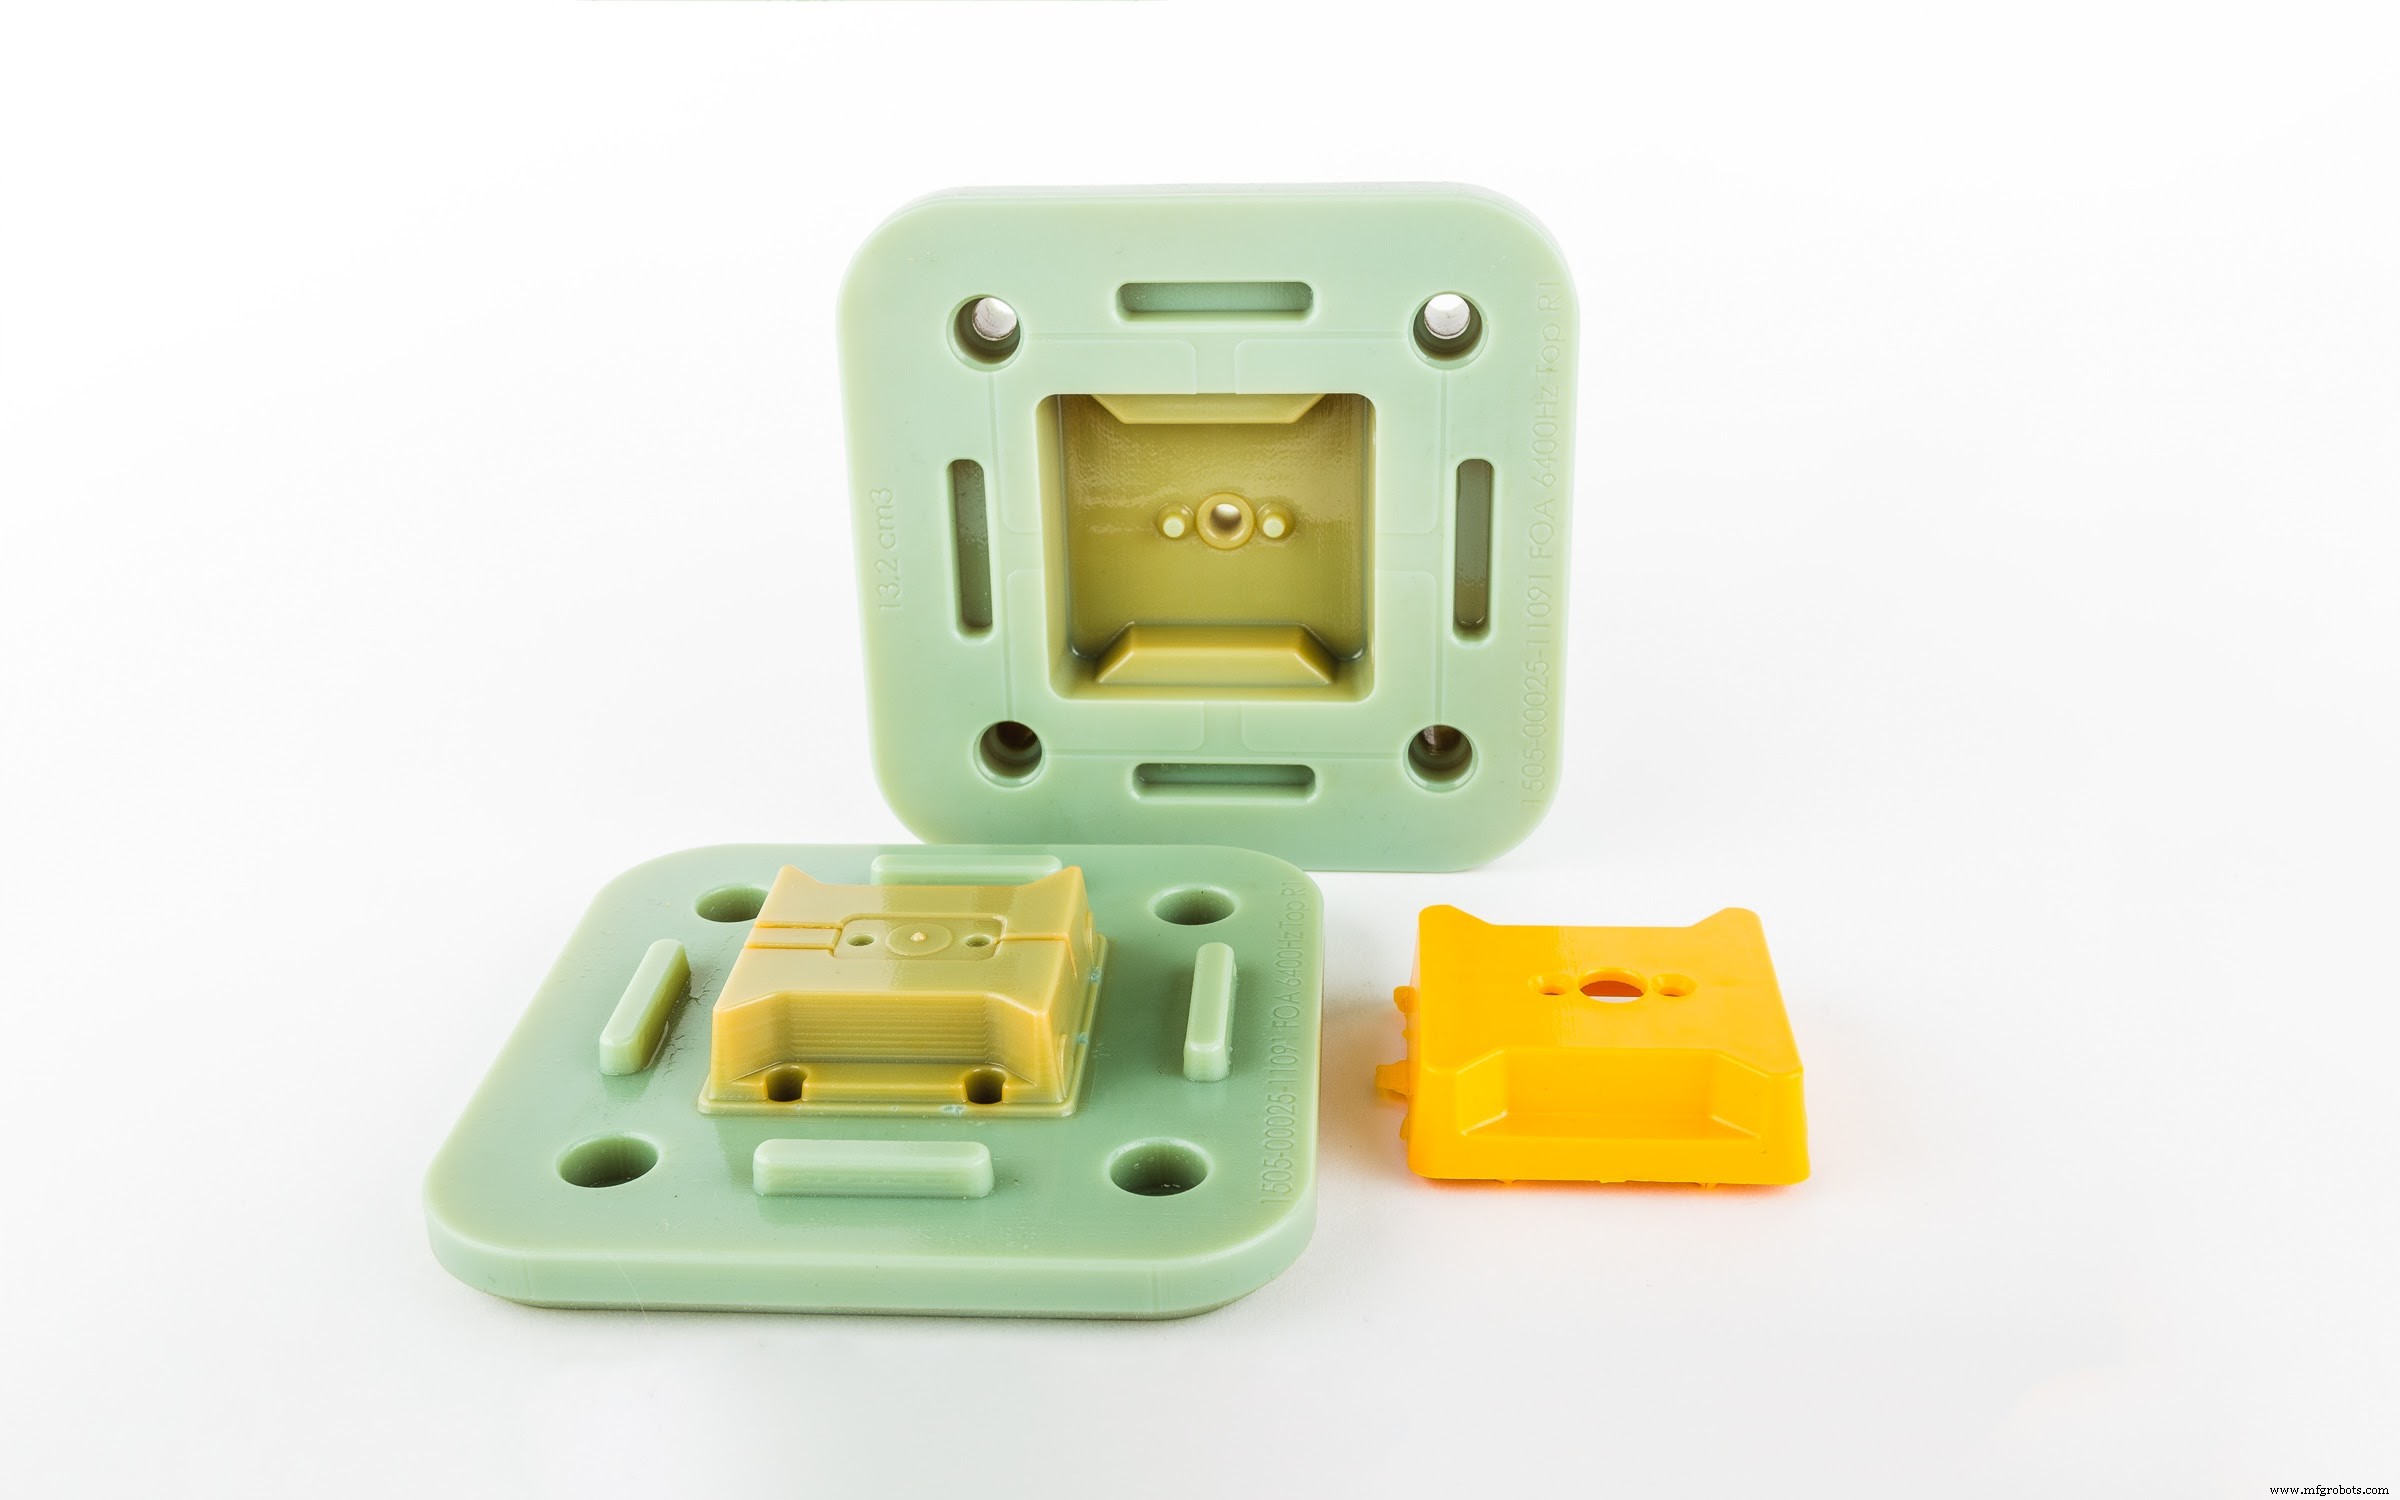
Comparação de Materiais
Propriedades mecânicas - Rigidez
Somos PerFORM tem resistência à tração e flexural muito alta, não só comparado ao Digital ABS, mas também entre todos os materiais industriais de impressão 3D (ex.: nylon SLS). Porém, é mais frágil (baixo alongamento na ruptura) e tem menor resistência a impacto. Para fabricação de moldes, propriedades mecânicas do Somos PerFORM são preferíveis, pois alta rigidez e resistência são os requisitos principais.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Resistência à tração | 55-60 MPa | 80 MPa |
| Módulo de tração | 2600-3000 MPa | 9800 MPa |
| Alongamento na ruptura | 25-40% | 1,2% |
| Resistência à flexão | 65-75 MPa | 146 MPa |
| Módulo de flexão | 1700-2200 MPa | 9030 MPa |
| Impacto Izod (entalhado) | 90-115 J/m | 20 J/m |
| Dureza (Shore D) | 85-87 | 93 |
Propriedades térmicas - Resistência à temperatura
Temperatura de Deflexão Térmica (HDT) indica temperatura na qual polímero deforma sob certa carga. Temperatura de Transição Vítrea (Tg) é região onde material termofixo transiciona de estado sólido "vítreo" para estado mais maleável "borrachoso". Para aplicações de injeção, valores altos de HDT e Tg são preferíveis, então Somos PerFORM novamente supera Digital ABS.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| HDT (@ 0,46 MPa) * | 92-95°C | 268°C |
| Temperatura de Transição Vítrea (Tg) | 47-53°C | 81°C |
Processo de impressão 3D - Nível de detalhe
Digital ABS e Somos PerFORM são usados em diferentes processos de impressão 3D. Capacidades de Material Jetting típico e SLA industrial típico são descritas na tabela abaixo. Ambas tecnologias produzem peças muito lisas com detalhes intrincados e requerem pouco pós-processamento. Digital ABS tem pequena vantagem sobre Somos PerFORM em nível de detalhe, pois Material Jetting tem maior precisão dimensional entre todas as tecnologias de impressão 3D (com SLA em segundo próximo).
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Processo | Material Jetting | SLA Industrial |
| Precisão dimensional típica | ± 0,1% (limite inferior ± 0,05 mm) | ± 0,15% (limite inferior ± 0,05 mm) |
| Tamanho mínimo de característica | 0,05 mm | 0,10 mm |
| Espessura mínima de parede | 0,6 mm | 0,8 mm |
| Altura mínima de camada | 14-16 mícrons | 25-50 mícrons |
Capacidades de Produção
Tanto Digital ABS quanto Somos PerFORM foram usados em ambientes industriais para produzir moldes de injeção de baixo volume. A tabela abaixo resume número de peças que um único molde produz usando materiais considerados "fáceis" e "difíceis" de moldar (PP e PA reforçado com fibra de vidro respectivamente).
Diferenças nas propriedades mecânicas e térmicas dos dois materiais impactam número total de peças que um molde produz. Sob condições normais de operação (após primeiras 3-4 corridas), molde impresso em 3D atinge temperatura de aproximadamente 120°C, aquecido pelo material derretido. Boa estabilidade térmica é crucial para minimizar deterioração do molde. Amostras de teste PA GF da imagem abaixo foram produzidas usando designs de molde idênticos impressos nos dois materiais (ambos mostram peça produzida após 10ª corrida). Qualidade da peça produzida com molde Digital ABS é muito menor, pois molde começou a superaquecer e deteriorar, enquanto molde Somos PerFORM permaneceu estável.
| Digital ABS Plus † | Somos PerFORM ‡ | |
|---|---|---|
| Peças em material "fácil" * | 50-100 | 100-200 |
| Peças em material "difícil" ** | 5-30 | 30-50 |
* Polipropileno (PP)
** Poliamida reforçada com fibra de vidro (PA GF)
† Fonte: Promolding
‡ Fonte: Wehl & Partner
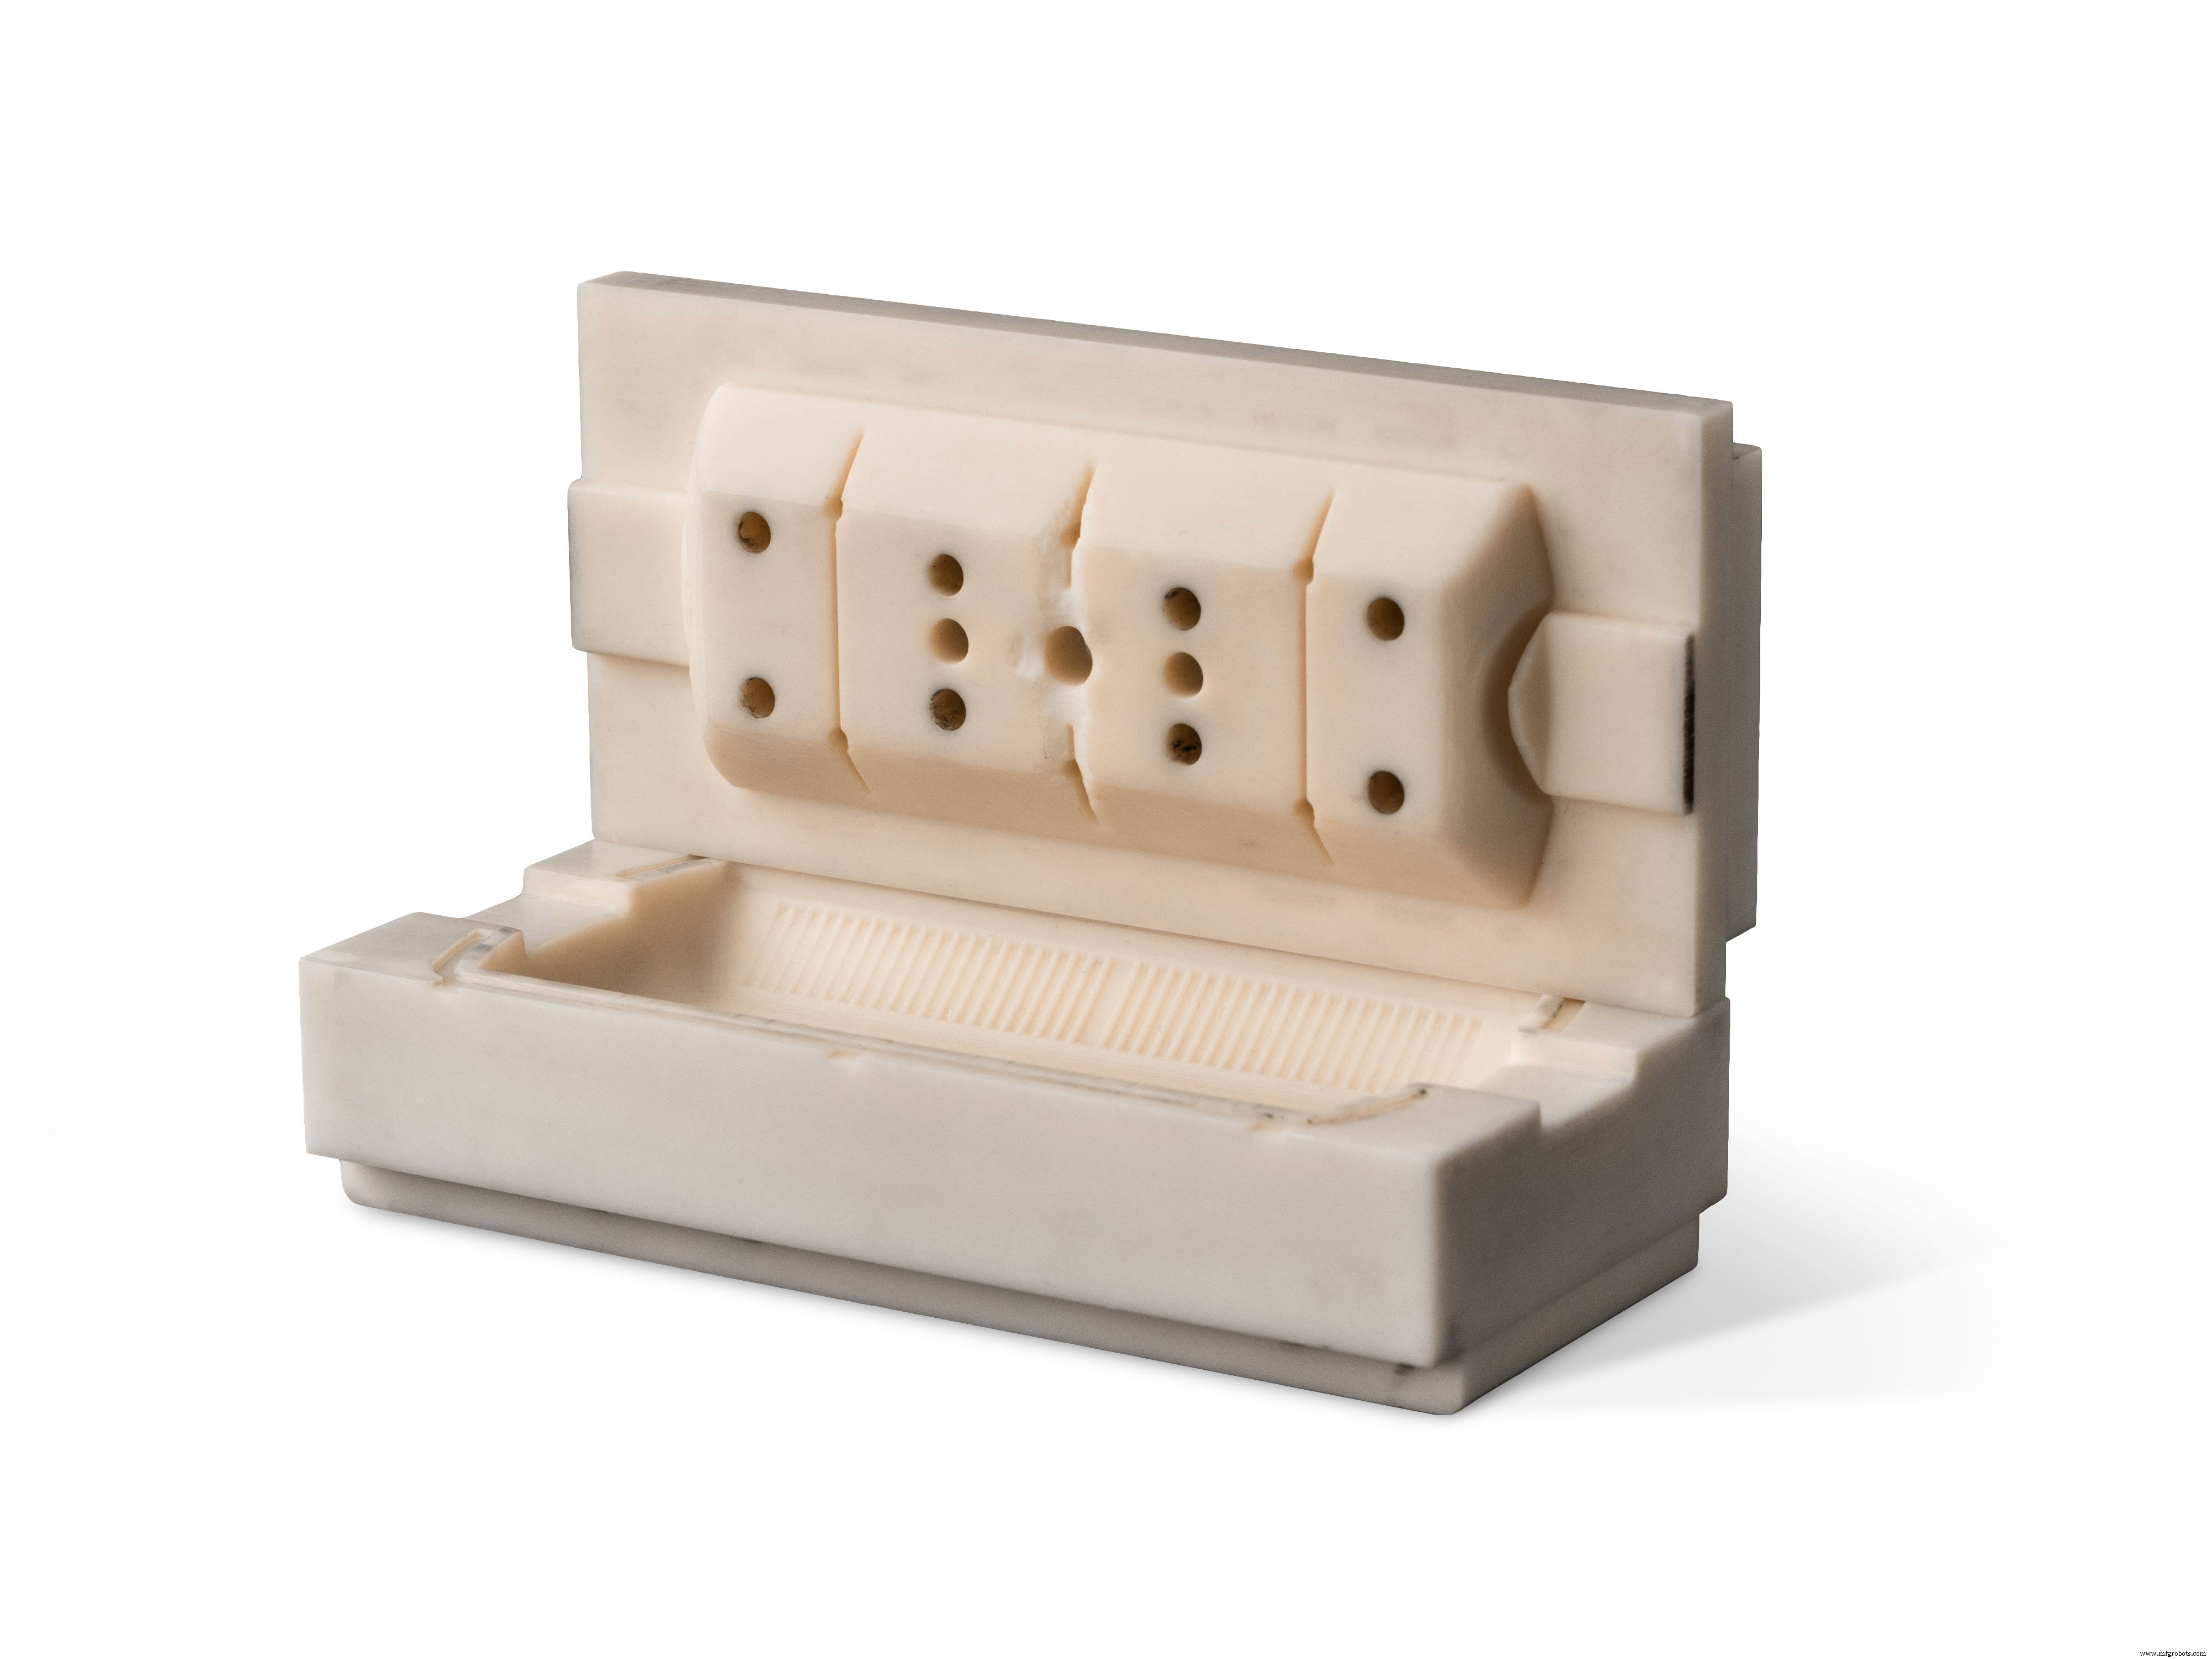
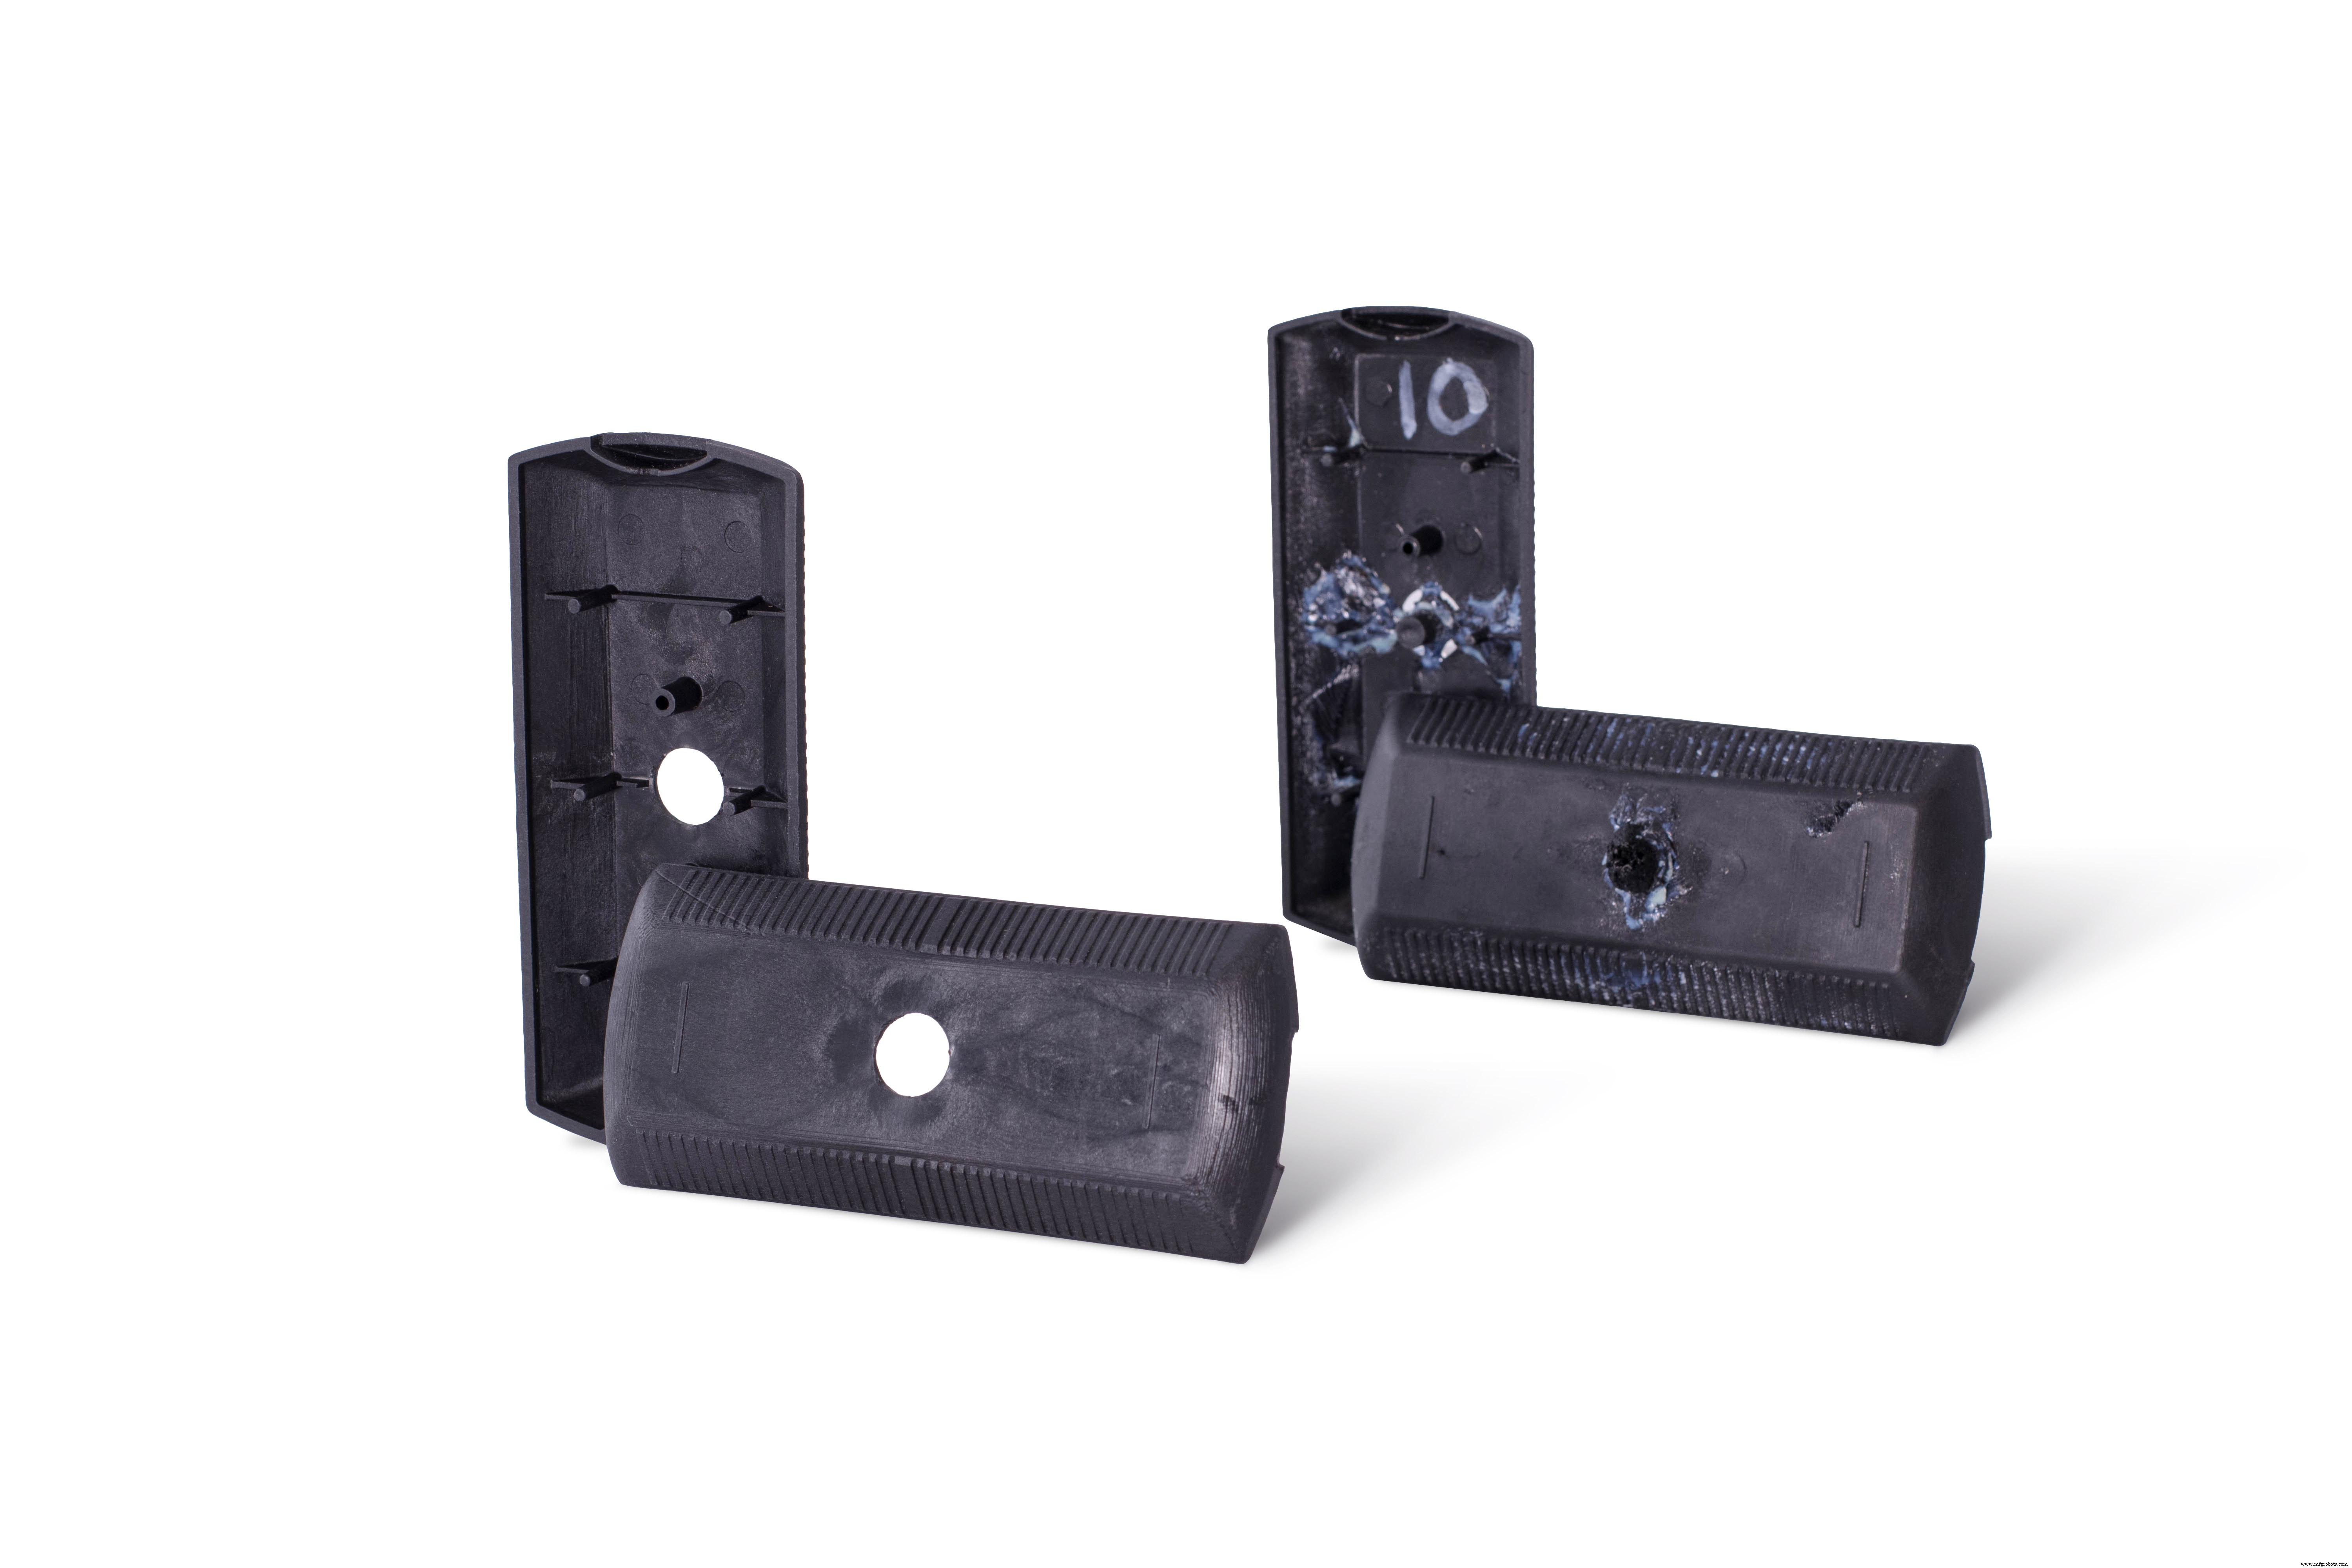
Resumo & Conclusões
Injeção é aplicação de ferramentas muito exigente: material deve ter alta rigidez e operar em temperaturas elevadas.
Material Jetting e SLA são os únicos processos de impressão 3D que produzem peças com precisão dimensional e acabamento superficial necessários para aplicações industriais. Comparamos dois materiais (um para cada processo) usados para fabricar moldes de injeção de baixo volume impressos em 3D.
Mesmo que Digital ABS Plus seja excelente material para maioria das aplicações funcionais, a maior rigidez e propriedades térmicas superiores do Somos PerFORM tornam-no mais adequado para fabricação de moldes. Isso é evidente pelo número de peças que cada molde fabricado com os dois materiais pode produzir.
Quer comparar preços e prazos para molde impresso em 3D na sua região? Ver preços Digital ABS, Ver preços Somos PerFORM
Regras Práticas
- Se precisão muito alta e acabamento superficial liso são necessários, Material Jetting e SLA são os processos mais adequados para fabricação de moldes.
- Para manter precisão em múltiplas corridas, materiais de impressão 3D para moldes de injeção devem ter alta rigidez.
- Alto HDT permite uso de temperaturas de molde mais altas durante processamento.
impressao 3D
- Moldes Impressos em 3D para Injeção de Baixo Volume — Baixe o Estudo Técnico do IPC
- 14 Principais Propriedades Mecânicas Dos Materiais: Um Guia Prático
- Engenharia de Materiais: A Ciência por Trás de Materiais Inovadores
- Moldes de Prototipagem vs. Produção: Escolhendo o Molde Certo para seu Projeto
- Principais Materiais para Moldagem por Injeção de Plástico para Qualidade e Desempenho Superiores
- Alumínio vs. Aço: Qual Material de Molde para Injeção Plástica Entrega Desempenho Ótimo
- Dominando a Segurança no Manuseio de Materiais: Melhores Práticas para Operações Eficientes e Livres de Risco
- O Papel dos Materiais de Atrito em Freios Veiculares e Aplicações Industriais
- Entendendo Materiais Industriais: Tipos, Usos e Benefícios
- Principais Materiais Plásticos para Injeção: Guia para Escolhas Ótimas