



Entendendo a Impressão 3D Binder Jetting: Visão Geral Completa
O que é Binder Jetting?
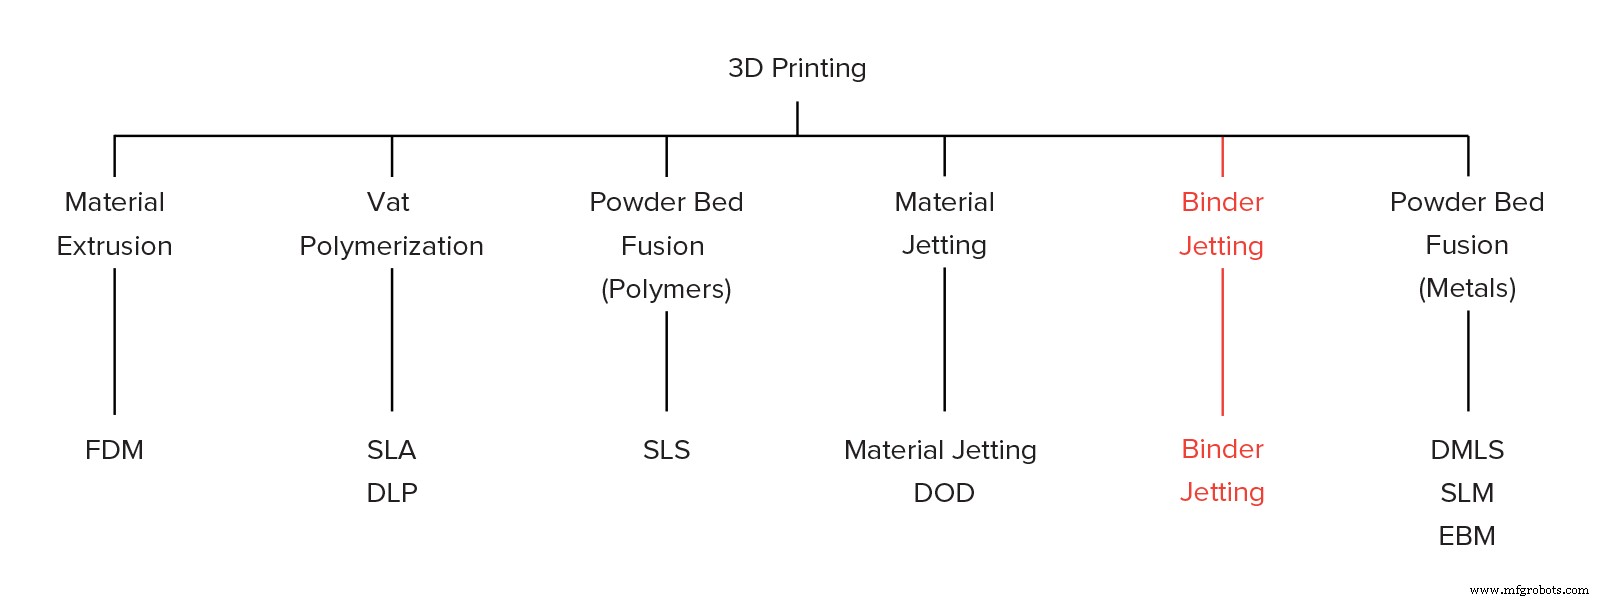
Binder Jetting é família de processos de manufatura aditiva. No Binder Jetting, um aglutinante é depositado seletivamente sobre o leito de pó, unindo essas áreas para formar peça sólida camada por camada. Materiais comumente usados são metais, areia e cerâmicas em forma granular.
Binder Jetting é usado em diversas aplicações, incluindo fabricação de protótipos full-color (como miniaturas), produção de núcleos e moldes de fundição em areia de grande porte e fabricação de peças metálicas impressas em 3D de baixo custo.
Com aplicações tão diversas, é essencial para designer que quer usar as capacidades do Binder Jetting ao máximo, entender a mecânica básica do processo e como elas se conectam aos seus principais benefícios e limitações.
Como funciona o Binder Jetting?
Veja como funciona o processo:
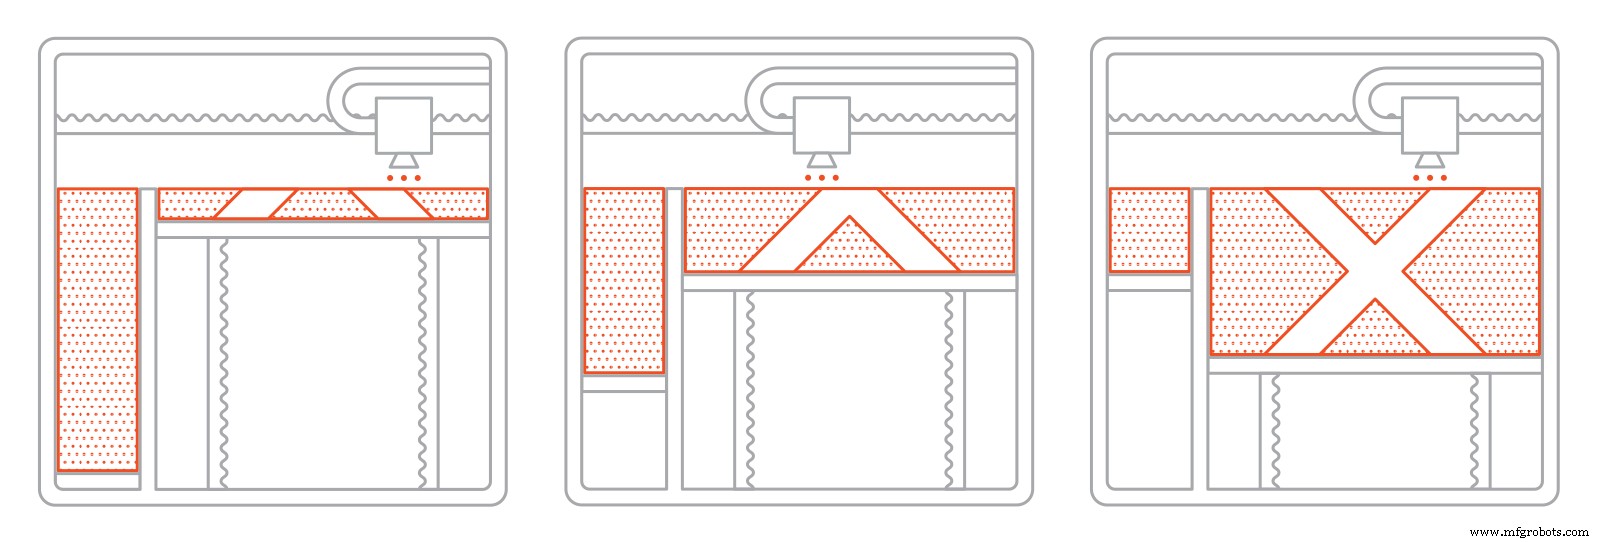
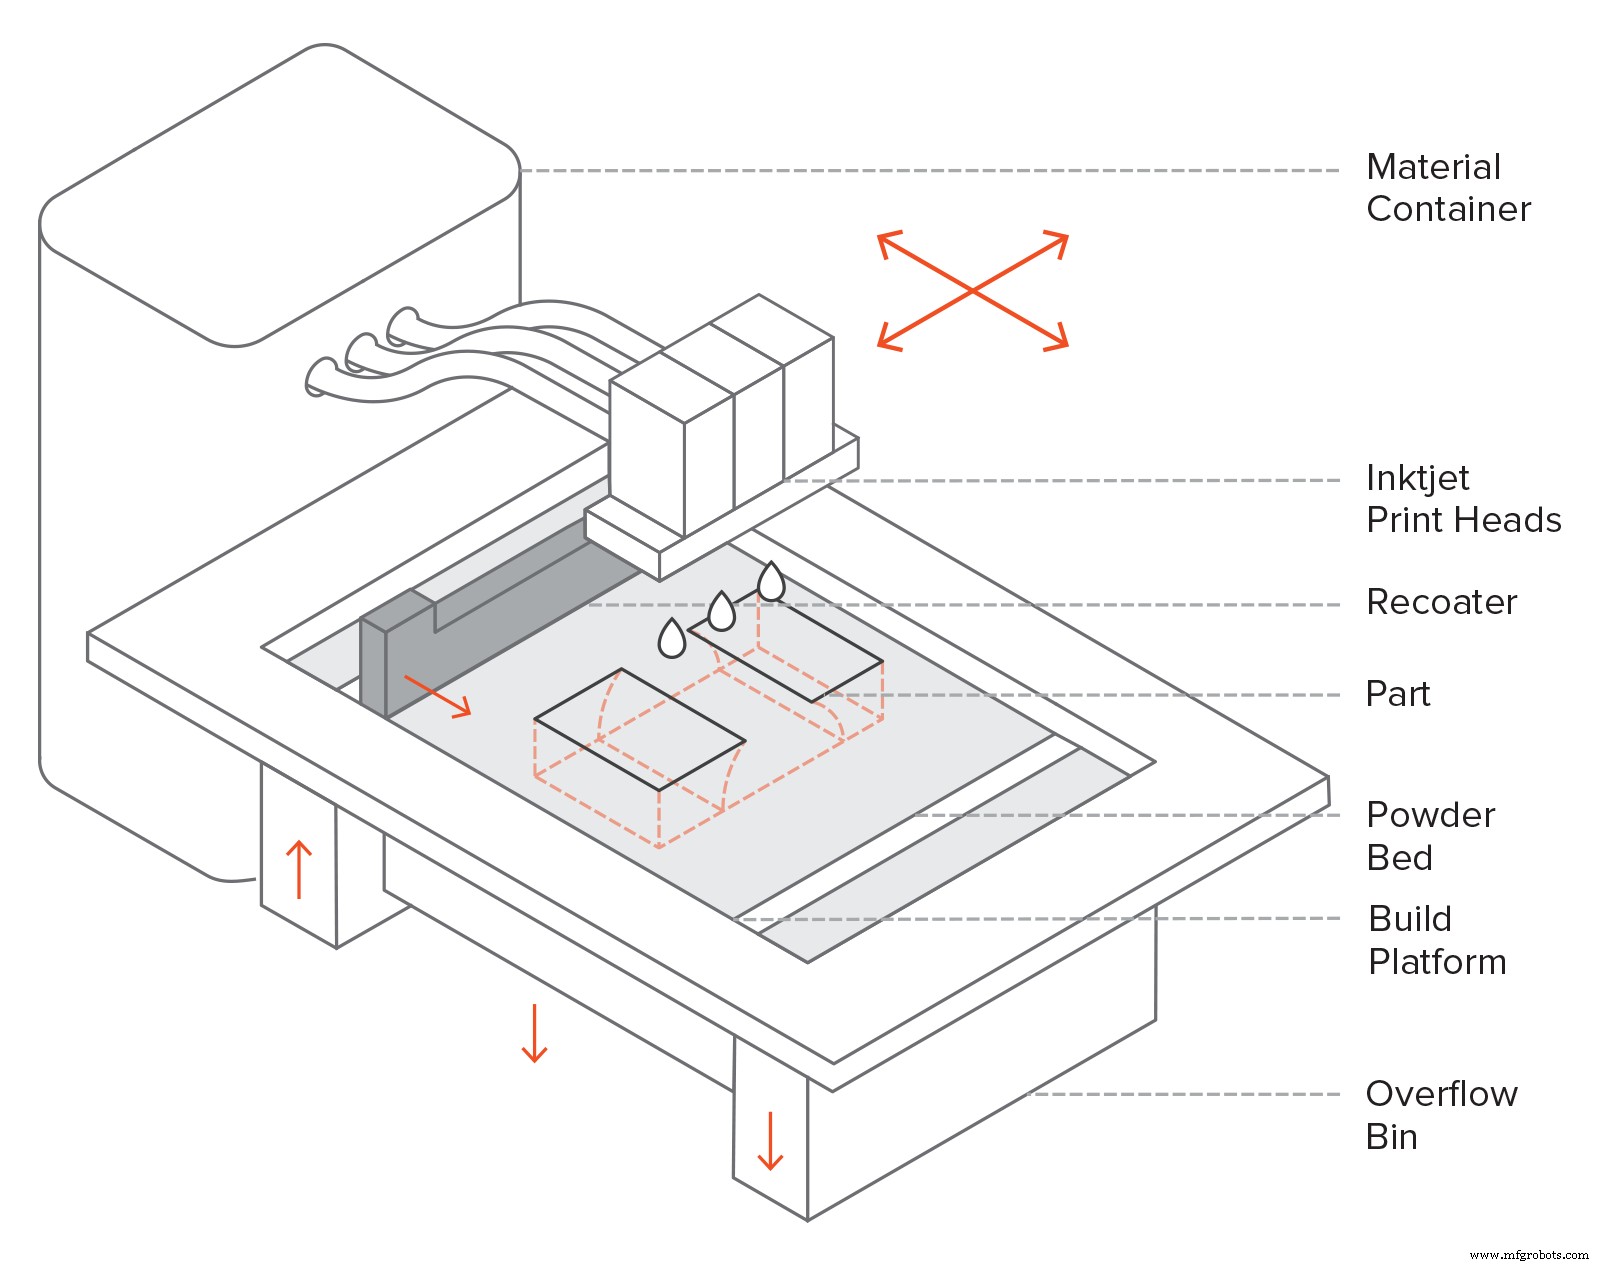
- Primeiro, lâmina de recobrimento espalha fina camada de pó sobre plataforma de construção.
- Então, carro com bicos de jato de tinta (similares aos usados em impressoras 2D desktop) passa sobre o leito, depositando seletivamente gotículas de agente ligante (cola) que unem partículas de pó. No Binder Jetting full-color, tinta colorida também é depositada nesta etapa. Tamanho de cada gota é aproximadamente 80 μm de diâmetro, permitindo boa resolução.
- Quando camada completa, plataforma desce e lâmina recobre superfície. Processo repete até peça completar.
- Após impressão, peça é encapsulada no pó e deixada para curar e ganhar resistência. Então peça é removida do recipiente de pó e pó excedente não ligado é limpo via ar pressurizado.
Dependendo do material, etapa de pós-processamento é geralmente necessária. Ex.: peças metálicas Binder Jetting precisam ser sinterizadas (ou tratadas termicamente) ou infiltradas com metal de baixo ponto de fusão (tipicamente bronze). Protótipos full-color também são infiltrados com acrílico e revestidos para melhorar vivacidade das cores. Núcleos e moldes de fundição em areia tipicamente estão prontos para uso após impressão 3D.
Isso ocorre porque peças estão em "estado verde" quando saem da impressora. Peças Binder Jetting no estado verde têm propriedades mecânicas ruins (são muito quebradiças) e alta porosidade.
Características do Binder Jetting
Parâmetros da Impressora
No Binder Jetting, quase todos os parâmetros são pré-definidos pelo fabricante.
A altura de camada típica depende do material: para modelos full-color 100 mícrons, para peças metálicas 50 mícrons e para materiais de molde de fundição em areia 200-400 mícrons.
Vantagem-chave do Binder Jetting sobre outros processos: ligação ocorre em temperatura ambiente. Isso significa que distorções dimensionais ligadas a efeitos térmicos (empenamento em FDM, SLS, DMLS/SLM ou curvatura em SLA/DLP) não são problema no Binder Jetting.
Como resultado, o volume de construção de máquinas Binder Jetting está entre os maiores comparado a todas as tecnologias de impressão 3D (até 2200 x 1200 x 600 mm). Máquinas grandes geralmente produzem moldes de fundição em areia. Sistemas Binder Jetting metálicos tipicamente têm volumes de construção maiores que DMLS/SLM (até 800 x 500 x 400 mm), permitindo fabricação paralela de múltiplas peças. Tamanho máximo de peça é restrito a comprimento recomendado de até 50 mm, devido à etapa de pós-processamento.
Além disso, Binder Jetting não requer estruturas de suporte: pó circundante fornece todo suporte necessário (similar ao SLS). Diferença-chave entre Binder Jetting metálico e outros processos de impressão 3D em metal, que geralmente requerem uso extensivo de suporte, permitindo criação de estruturas metálicas de forma livre com poucas restrições geométricas. Inexatidões geométricas no Binder Jetting metálico vêm principalmente das etapas de pós-processamento.
Como peças no Binder Jetting não precisam ser presas à plataforma, todo volume de construção pode ser utilizado. Assim, Binder Jetting é adequado para produção em lote baixo a médio. Para aproveitar plenamente capacidades do Binder Jetting, é muito importante considerar como preencher efetivamente todo volume de construção da máquina (bin packing).
Binder Jetting Full Color
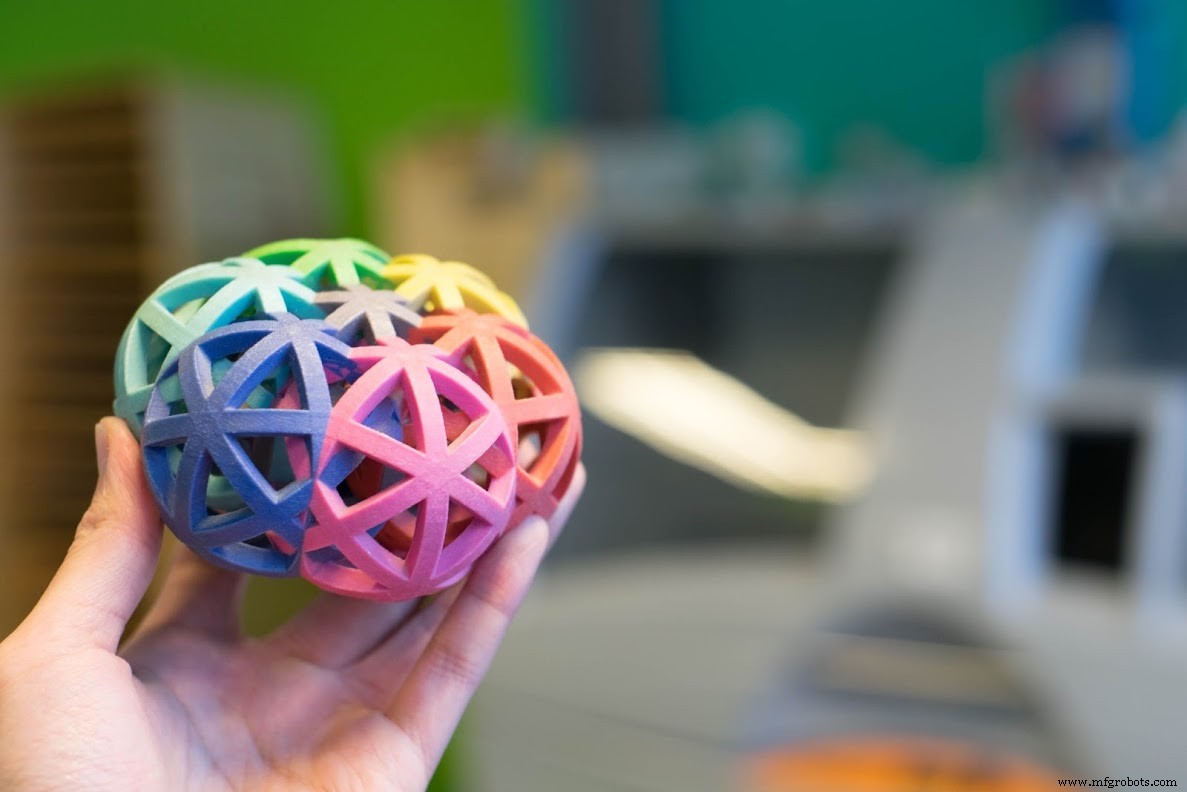
Binder Jetting produz peças full-color 3D de forma similar ao Material Jetting. Frequentemente usado para imprimir miniaturas e mapas topográficos, devido ao baixo custo.
Modelos full-color são impressos usando pó de arenito ou PMMA. Cabeçote principal jateia agente ligante, enquanto cabeçote secundário jateia tinta colorida. Tintas de diferentes cores combinadas produzem grande variedade de cores, similar a impressora jato de tinta 2D.
Após impressão, peças são revestidas com cianoacrilato (super cola) ou infiltrante diferente para melhorar resistência e vivacidade das cores. Camada epóxi secundária também pode ser adicionada para melhorar resistência e aparência das cores. Mesmo com esses passos extras, peças full-color Binder Jetting são muito quebradiças e não recomendadas para aplicações funcionais.
Para produzir impressões full-color, modelo CAD contendo informação de cor deve ser fornecido. Cor pode ser aplicada a modelos CAD via dois métodos: por face ou como mapa de textura. Aplicar cor por face é rápido e fácil, mas mapa de textura permite mais controle e detalhe. Consulte seu software CAD nativo para instruções específicas.
Núcleos e Moldes de Fundição em Areia
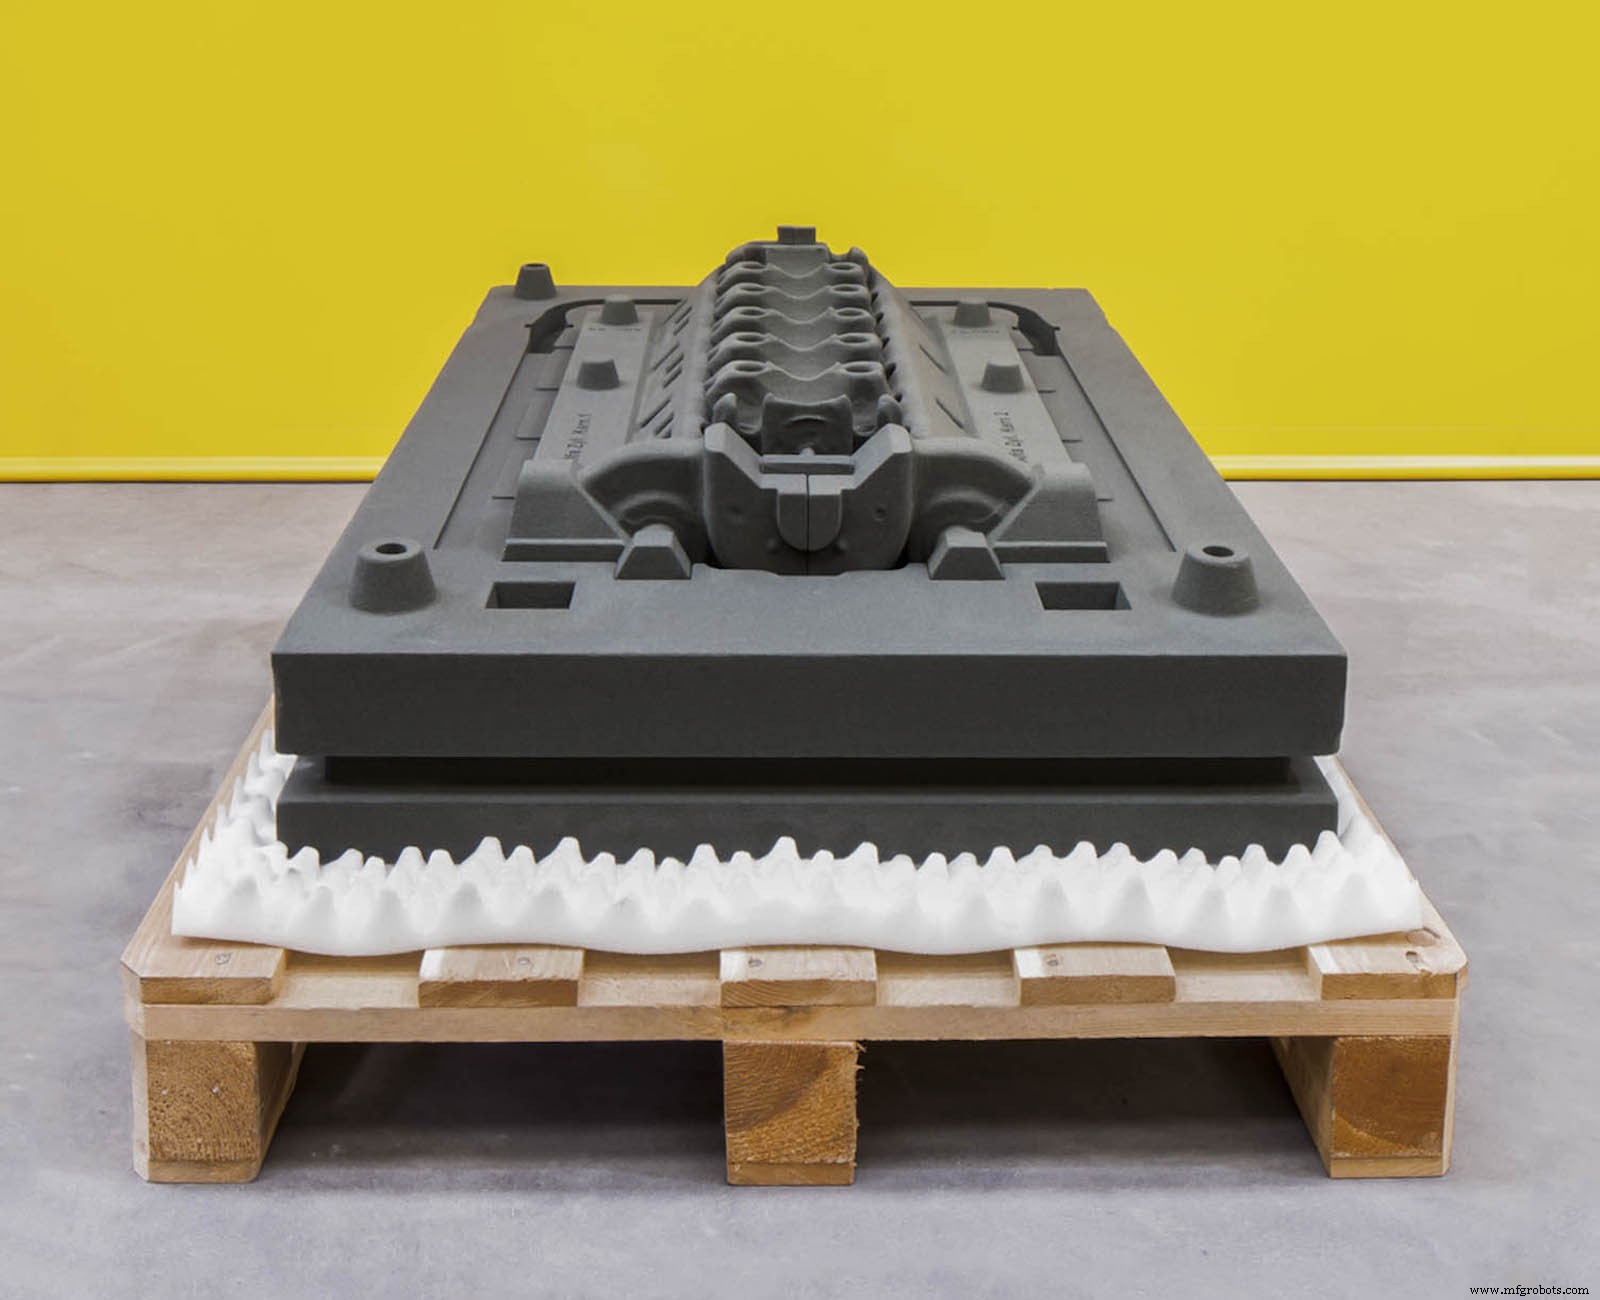
Produção de padrões de fundição em areia de grande porte é um dos usos mais comuns para Binder Jetting. Baixo custo e velocidade do processo tornam-no excelente solução para designs de padrões elaborados que seriam muito difíceis ou impossíveis de produzir com técnicas tradicionais.
Núcleos e moldes são geralmente impressos com areia ou sílica. Após impressão, moldes estão geralmente prontos para fundição imediatamente. Componente metálico fundido é geralmente removido deles após fundição quebrando o molde. Mesmo sendo usados uma única vez, economia de tempo e custo comparada à manufatura tradicional é substancial.
Binder Jetting Metálico
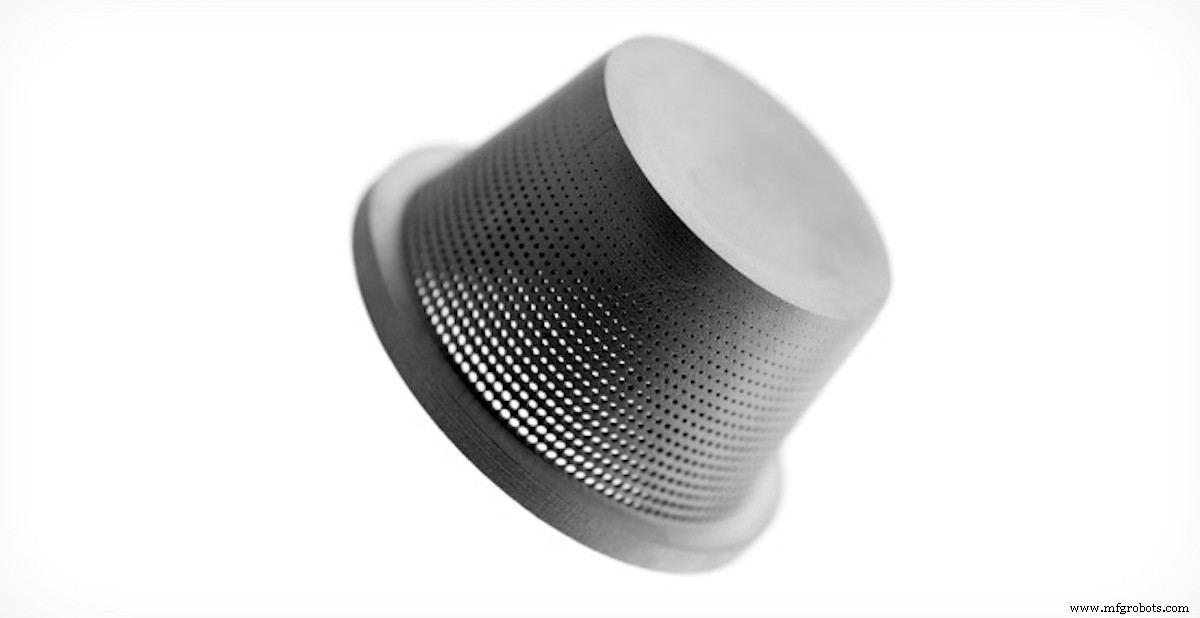
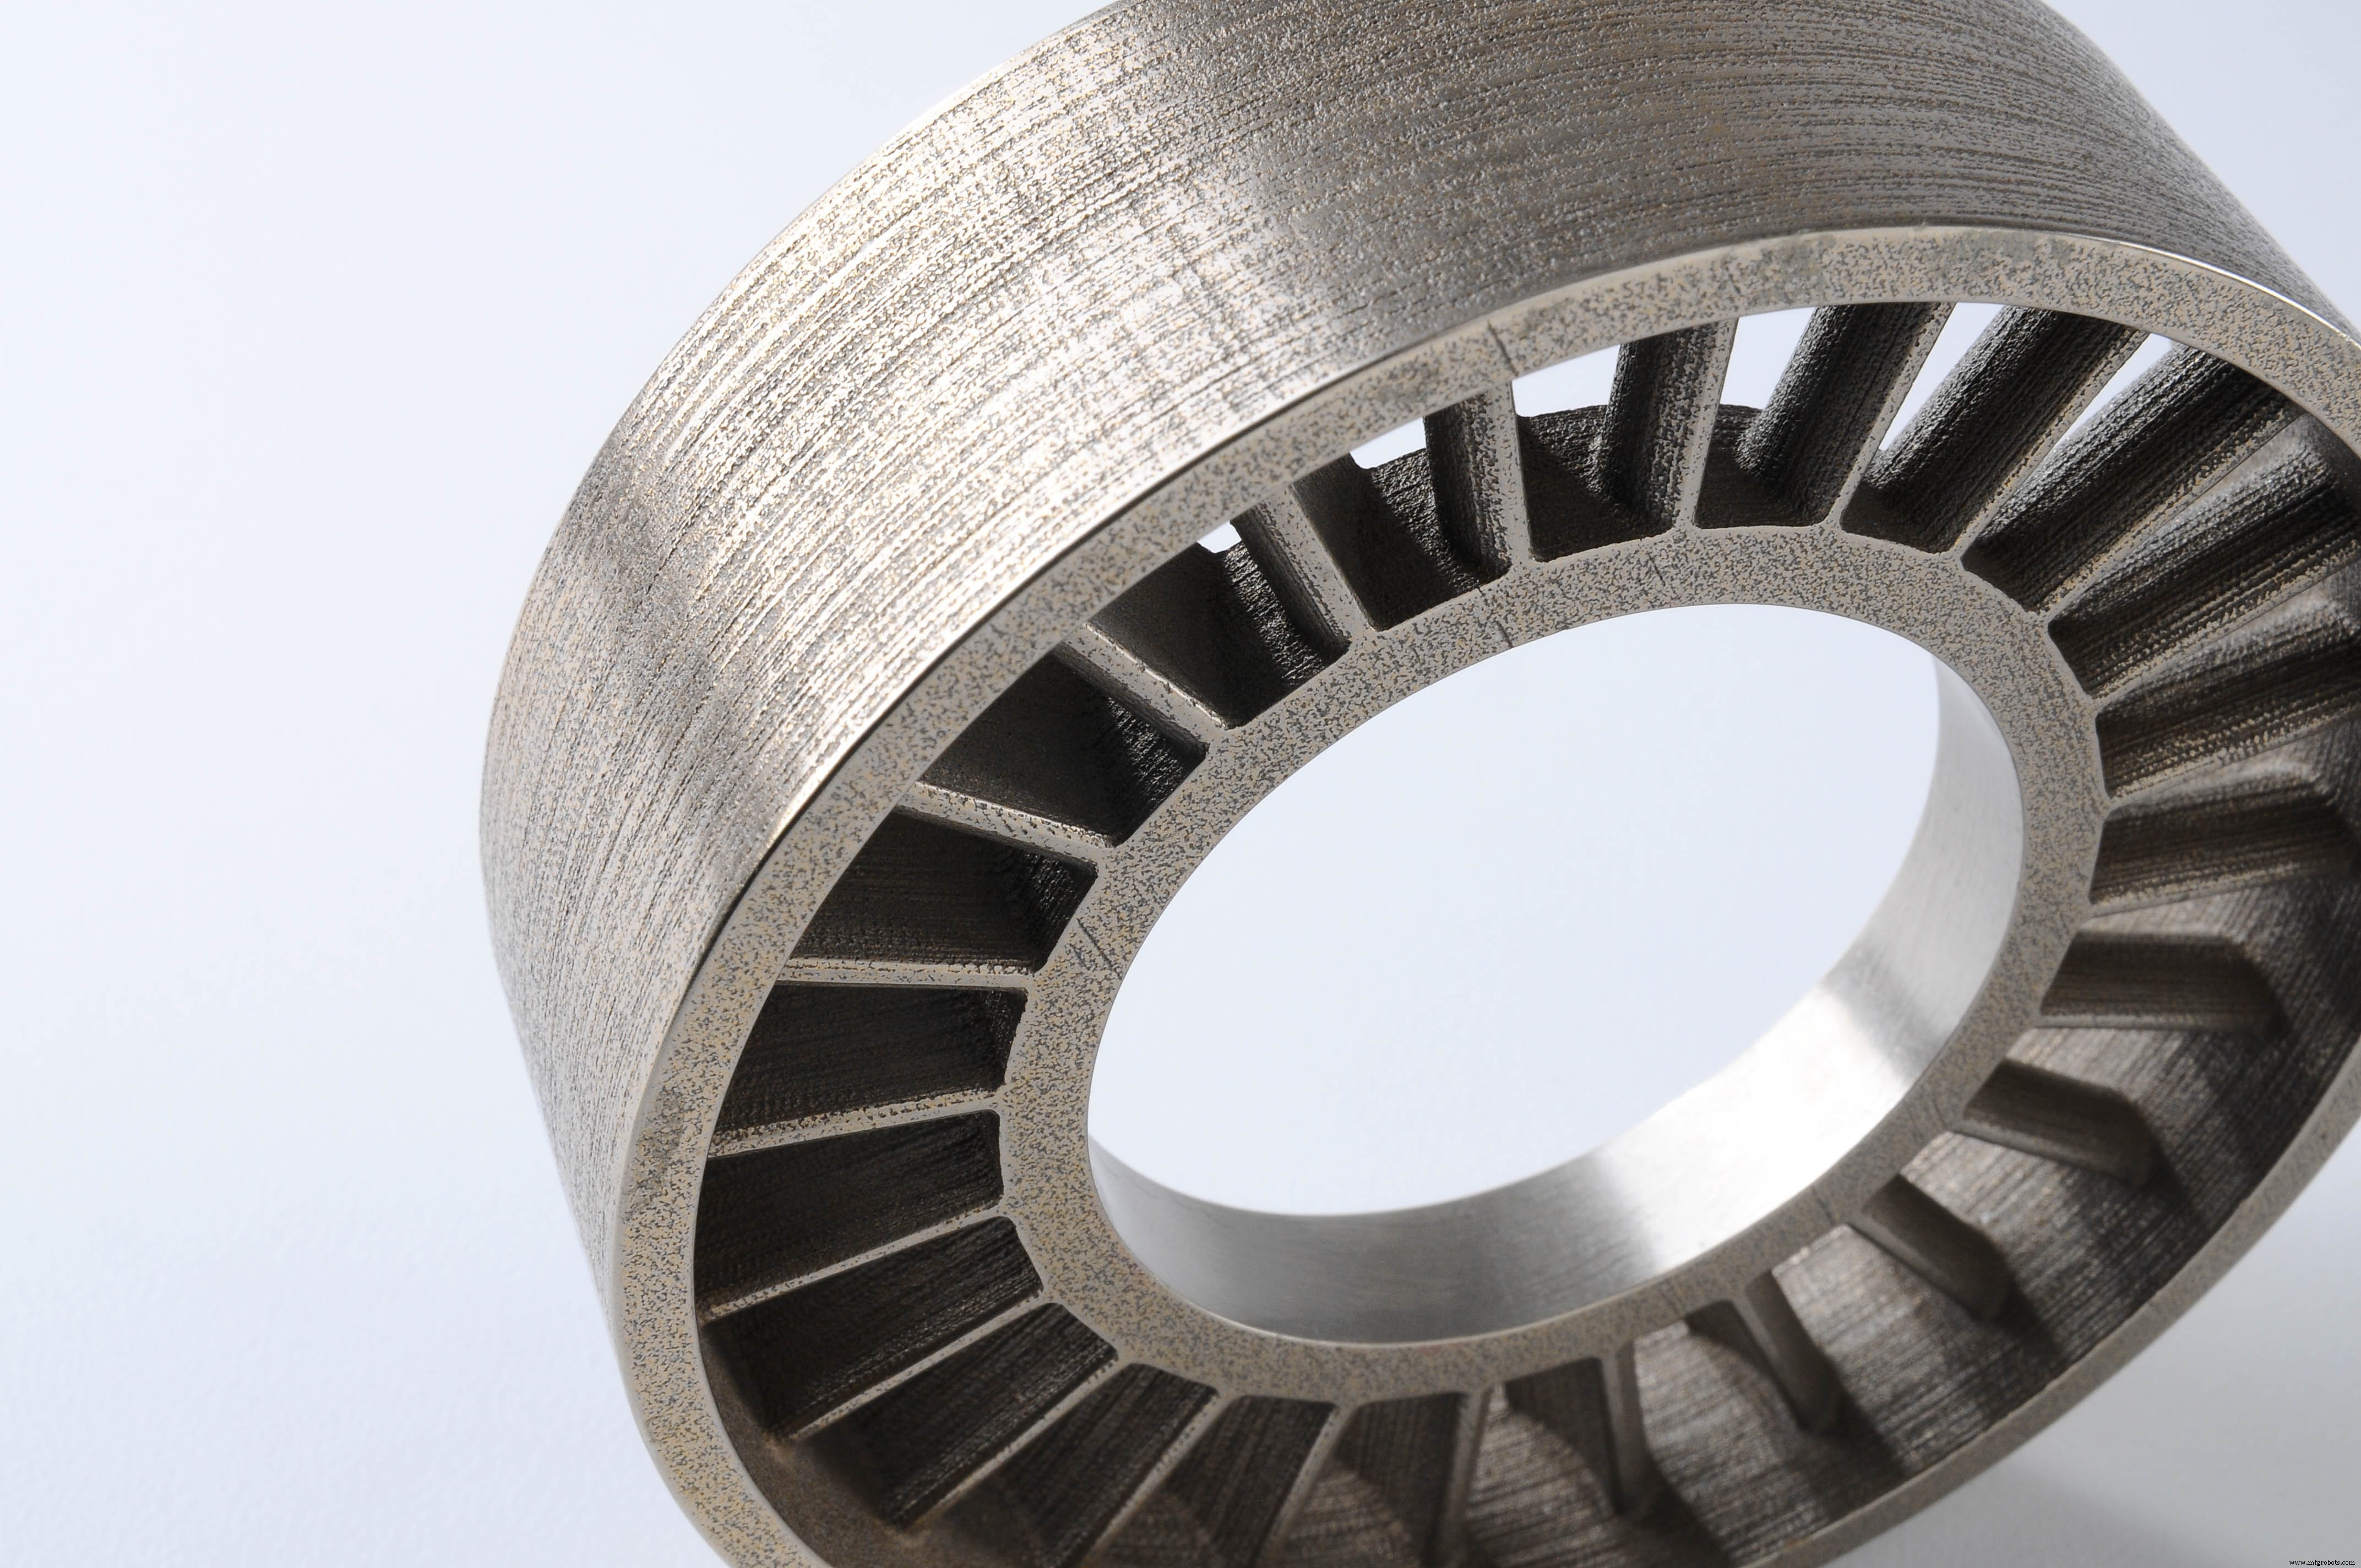
Binder Jetting metálico é até 10x mais econômico que outros processos de impressão 3D em metal (DMLS/SLM). Além disso, tamanho de construção do Binder Jetting é consideravelmente grande e peças produzidas não requerem estruturas de suporte durante impressão, permitindo criação de geometrias complexas. Isso torna Binder Jetting metálico tecnologia muito atraente para produção metálica de baixo a médio volume.
Principal desvantagem das peças Binder Jetting metálicas são suas propriedades mecânicas, não adequadas para aplicações de alta performance. No entanto, propriedades dos materiais produzidos são equivalentes a peças metálicas produzidas com Metal Injection Molding, um dos métodos mais usados para produção em massa de peças metálicas.
Infiltração & Sinterização
Peças Binder Jetting metálicas requerem processo secundário após impressão, como infiltração ou sinterização, para alcançar boas propriedades mecânicas, pois peças as-printed basicamente consistem de partículas metálicas unidas com adesivo polimérico.
Infiltração: Após impressão, peça é colocada em forno onde aglutinante é queimado deixando vazios. Neste ponto, peça é aproximadamente 60% porosa. Bronze é então usado para infiltrar vazios por ação capilar, resultando em peças com baixa porosidade e boa resistência.
Sinterização: Após impressão completa, peças são colocadas em forno de alta temperatura onde aglutinante é queimado e partículas metálicas restantes são sinterizadas (unidas), resultando em peças com porosidade muito baixa.
Características do Binder Jetting Metálico
Precisão e tolerância variam muito dependendo do modelo e são difíceis de prever pois dependem muito da geometria. Ex.: peças com comprimento até 25-75 mm encolhem 0,8-2% após infiltração, enquanto peças maiores têm encolhimento médio estimado de 3%. Para sinterização, encolhimento da peça é aproximadamente 20%. Dimensões são compensadas para encolhimento pelo software da máquina, mas encolhimento não uniforme pode ser problema e deve ser considerado na etapa de design em colaboração com operador da máquina Binder Jetting.
Etapa de pós-processamento também pode ser fonte de imprecisões. Ex.: durante sinterização, peça é aquecida a alta temperatura e fica mais macia. Nesse estado mais macio, áreas não suportadas podem deformar sob próprio peso. Além disso, como peça encolhe durante sinterização, há atrito entre placa do forno e superfície inferior da peça, o que pode levar a empenamento. Comunicação com operador da máquina é chave para garantir resultados ótimos.
Peças Binder Jetting metálicas sinterizadas ou infiltradas terão porosidade interna (sinterização produz peças 97% densas, infiltração aproximadamente 90%). Isso afeta propriedades mecânicas, pois vazios podem iniciar trincas. Resistência à fadiga e fratura e alongamento na ruptura são propriedades mais afetadas por porosidade interna. Processos metalúrgicos avançados (como prensagem isostática a quente/HIP) podem produzir peças com porosidade interna quase nula. Para aplicações onde performance mecânica é crítica, DMLS ou SLM são soluções recomendadas.
Vantagem do Binder Jetting metálico comparado ao DMLS/SLM é a rugosidade superficial das peças produzidas. Tipicamente, peças Binder Jetting metálicas têm rugosidade Ra 6 μm após pós-processamento, redução para Ra 3 μm se jateamento de esferas for empregado. Em comparação, rugosidade as-printed de peças DMLS/SLM é aproximadamente Ra 12-16 μm. Isso é particularmente benéfico para peças com geometrias internas, ex.: canais internos, onde pós-processamento é difícil.
Tabela abaixo resume diferenças nas principais propriedades mecânicas de peças de Aço Inoxidável impressas com Binder Jetting e DMLS/SLM:
| Binder Jetting Aço Inox 316 (sinterizado) | Binder Jetting Aço Inox 316 (infiltrado bronze) | DMLS/SLM Aço Inox 316L | |
|---|---|---|---|
| Limite de Escoamento | 214 MPa | 283 MPa | 470 MPa |
| Alongamento na Ruptura | 34% | 14,5% | 40% |
| Módulo de Elasticidade | 165 GPa | 135 GPa | 180 GPa |
Materiais Comuns de Binder Jetting
Pós Binder Jetting vêm em gama de materiais. Aplicação final da peça define pó mais apropriado. Custo de pós cerâmicos é geralmente baixo. Pós metálicos mais caros, porém mais econômicos que materiais DMLS/SLM. Diferente do processo SLS, 100% do pó não ligado pode ser reciclado, gerando mais economia de material.
| Material | Características |
|---|---|
| Arenito Full Color | ✓ Modelos não-funcionais full-color ✗ Muito quebradiço |
| Areia Sílica | ✓ Resistência térmica muito alta ✓ Excelente para fundição em areia |
| Aço inoxidável (infiltrado bronze) | ✓ Boas propriedades mecânicas ✓ Pode ser usinado ✗ ~10% porosidade interna |
| Aço inoxidável (sinterizado) | ✓ Propriedades mecânicas muito boas ✓ Alta resistência à corrosão ✗ ~3% porosidade interna |
| Liga Inconel (sinterizado) | ✓ Excelentes propriedades mecânicas ✓ Boa resistência à temperatura ✓ Alta resistência química |
| Carboneto de tungstênio (sinterizado) | ✓ Dureza muito alta ✓ Usado para produção de ferramentas de corte |
Benefícios & Limitações do Binder Jetting
Principais vantagens e desvantagens resumidas:
✓ Binder Jetting produz peças metálicas e protótipos full-color a fração do custo comparado a DMLS/SLM e Material Jetting respectivamente.
✓ Binder Jetting fabrica peças muito grandes e geometrias metálicas complexas, não limitado por efeitos térmicos (ex.: empenamento).
✓ Capacidades de manufatura do Binder Jetting são excelentes para produção em lote baixo a médio.
✗ Peças Binder Jetting metálicas têm propriedades mecânicas inferiores que peças DMLS/SLM, devido à maior porosidade.
✗ Apenas detalhes grosseiros podem ser impressos, pois peças são muito quebradiças no estado verde e podem fraturar durante pós-processamento.
✗ Comparado a outros processos de impressão 3D, Binder Jetting oferece seleção limitada de materiais.
Principais características do Binder Jetting resumidas na tabela abaixo:
| Binder Jetting | |
|---|---|
| Materiais | Metais, Cerâmicas (areia) |
| Precisão dimensional | Metal: ± 2% ou 0,2 mm (até ± 0,5% ou ± 0,05) Full-color: ± 0,3 mm Areia: ± 0,3 mm |
| Tamanho típico de construção | Metal: 400 x 250 x 250 mm (até 800 x 500 x 400 mm) Full-color: 200 x 250 x 200 mm (até 500 x 380 x 230 mm) Areia: 800 x 500 x 400 (até 2200 x 1200 x 600 mm) |
| Espessura de camada comum | Metal: 35-50 μm Full-color: 100 μm Areia: 200-400 μm |
| Suporte | Não necessário |
Regras Práticas
- Escolha Binder Jetting metálico para imprimir peças metálicas a baixo custo, para aplicações que não requerem altíssima performance.
- Para peças metálicas impressas em 3D, Binder Jetting oferece maior liberdade de design que DMLS/SLM, pois efeitos térmicos não são problema durante manufatura.
- Peças full-color Binder Jetting são muito quebradiças e apenas adequadas para fins visuais.
- Use Binder Jetting para produzir núcleos e moldes de fundição em areia de grande porte.
impressao 3D
- Impressão 3D por Jato de Ligante Explicada: Processo, Benefícios e Limitações
- Impressão 3D por Jato de Ligante: Como Funciona e Por Que Importa
- Microfabricação 3D: A Arte e Ciência de Imprimir Objetos em Escala Micrométrica
- Deposição Direta de Energia (DED) na Impressão 3D: Processo, Vantagens e Aplicações
- Modelagem por Deposição Fundida (FDM): Guia Prático para Entusiastas e Profissionais
- Escolhendo o Plástico Certo para Impressão 3D: Guia Abrangente
- Dominando a Impressão 3D Polyjet: Precisão, Detalhe e Aplicações Versáteis
- Como a Impressão 3D Revoluciona a Fundição em Areia: Um Guia Prático
- Bioprinting Explicado: Como a Impressão 3D Cria Tecidos Vivos e Órgãos Futuros
- Jateamento de Ligante (Binder Jetting) em Impressão 3D: Como Funciona, Benefícios e Melhores Práticas