



Estruturas de Suporte Essenciais na Impressão 3D: Insights por Tecnologia e Boas Práticas
Introdução
Como peças impressas em 3D são construídas camada por camada, uma camada anterior para construir sobre é necessária. Dependendo da tecnologia específica e complexidade do modelo 3D, isso pode significar que uma impressão 3D requer estruturas de suporte.
Ao considerar qual tecnologia usar para imprimir modelo 3D, é importante considerar estruturas de suporte e como podem afetar resultado final. Suportes impactam acabamento superficial pois requerem pós-processamento para remoção, resultando em marcas ou rugosidade.
Este artigo discute suportes, como são implementados para cada tecnologia de impressão 3D, e como uso de suportes impacta processo de decisão de design.
Suportes no FDM
Modelagem por Deposição Fundida (FDM) extruda filamento derretido sobre superfície de construção ao longo de caminho predeterminado. À medida que material é extrudado, resfria, formando superfície sólida fornecendo base para próxima camada. Repetido camada por camada até objeto completar.
Quando suporte é necessário no FDM?
Com impressão FDM, cada camada é impressa como conjunto de fios de filamento aquecido que aderem aos fios abaixo e ao redor. Cada fio é impresso ligeiramente deslocado da camada anterior. Isso permite modelo ser construído até ângulos de 45°, permitindo impressões expandirem além da largura da camada anterior.
Quando característica é impressa com overhang além de 45°, pode ceder e requer material de suporte sob ela para sustentá-la. Mais informação sobre overhangs e FDM pode ser encontrada aqui.
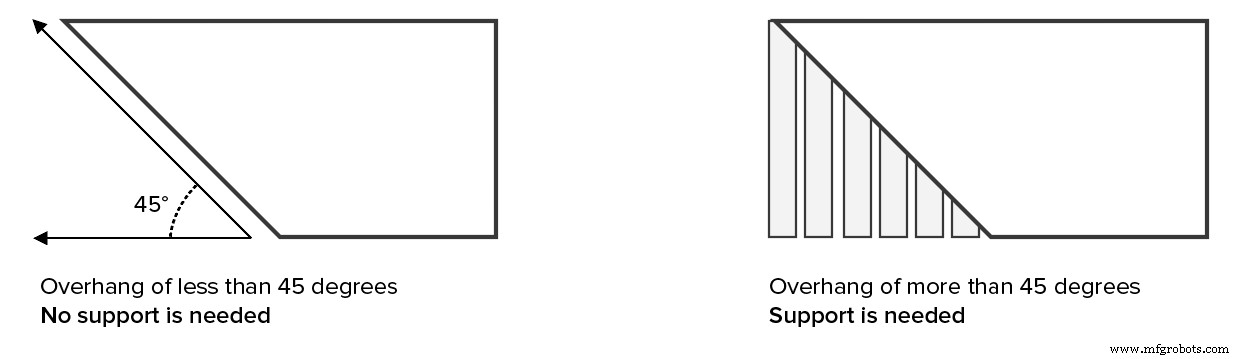
Ponte vs suporte
Existe exceção a esta regra:
Material quente pode ser esticado por curtas distâncias entre dois pontos em método conhecido como ponte (bridging). Ponte permite material ser impresso sem suporte e com cedência mínima. Se ponte for maior que 5 mm, geralmente suporte é necessário para acabamento superficial preciso.
Mais informação sobre ponte e FDM pode ser encontrada aqui.
Os ABCs (ou YHTs) do suporte FDM
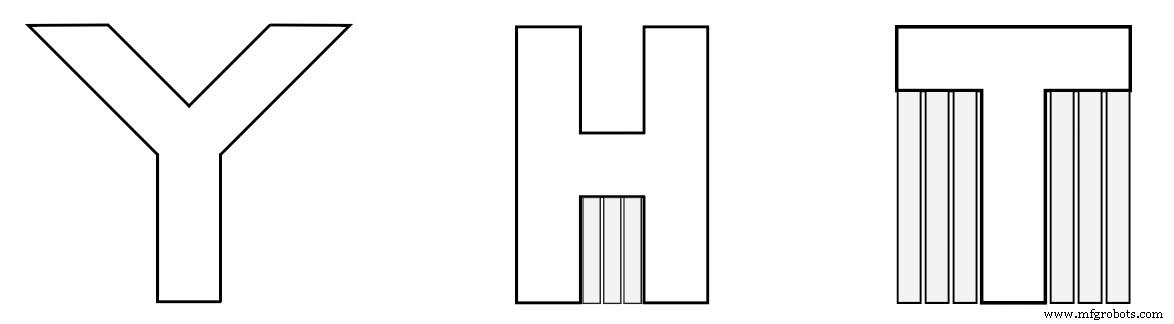
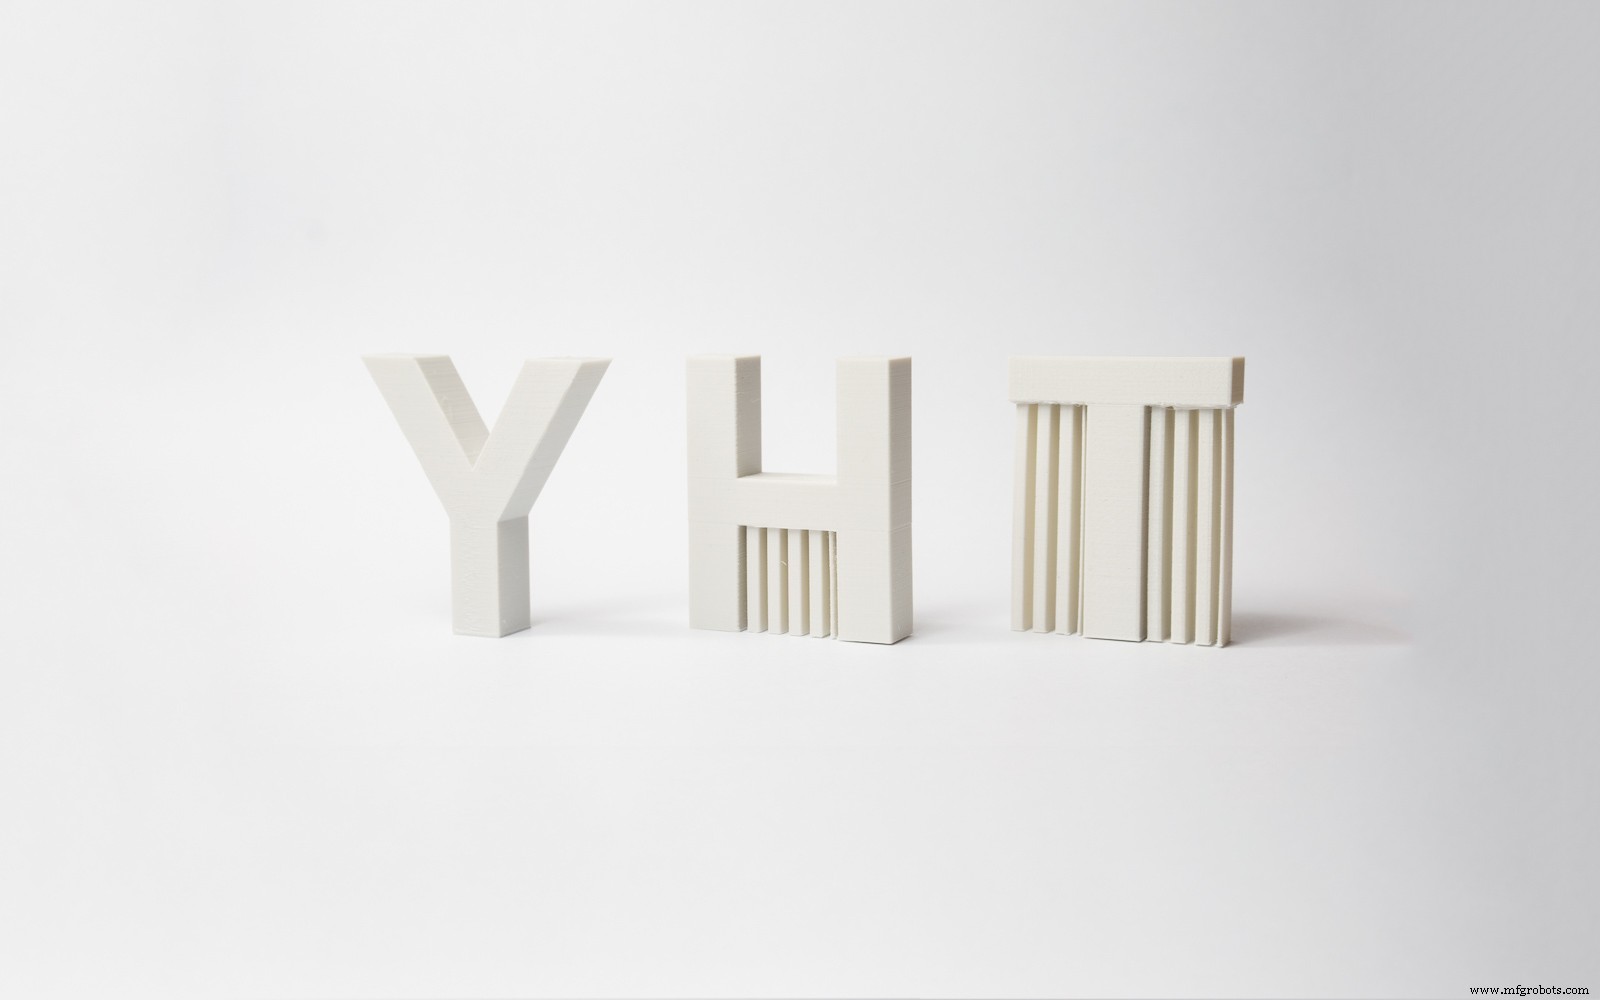
Considere as letras Y, H, T e conjunto de modelos 3D associados.
- Braços de modelo da letra Y podem ser impressos facilmente. Embora braços do Y estejam estendidos, como se estendem em 45° ou menos, não requerem suporte.
- Letra H é mais complicada mas se ponte central for menor que 5mm, pode ser impressa sem suporte ou cedência. Acima de 5mm suporte necessário. Neste exemplo, ponte central >5mm e suporte é necessário.
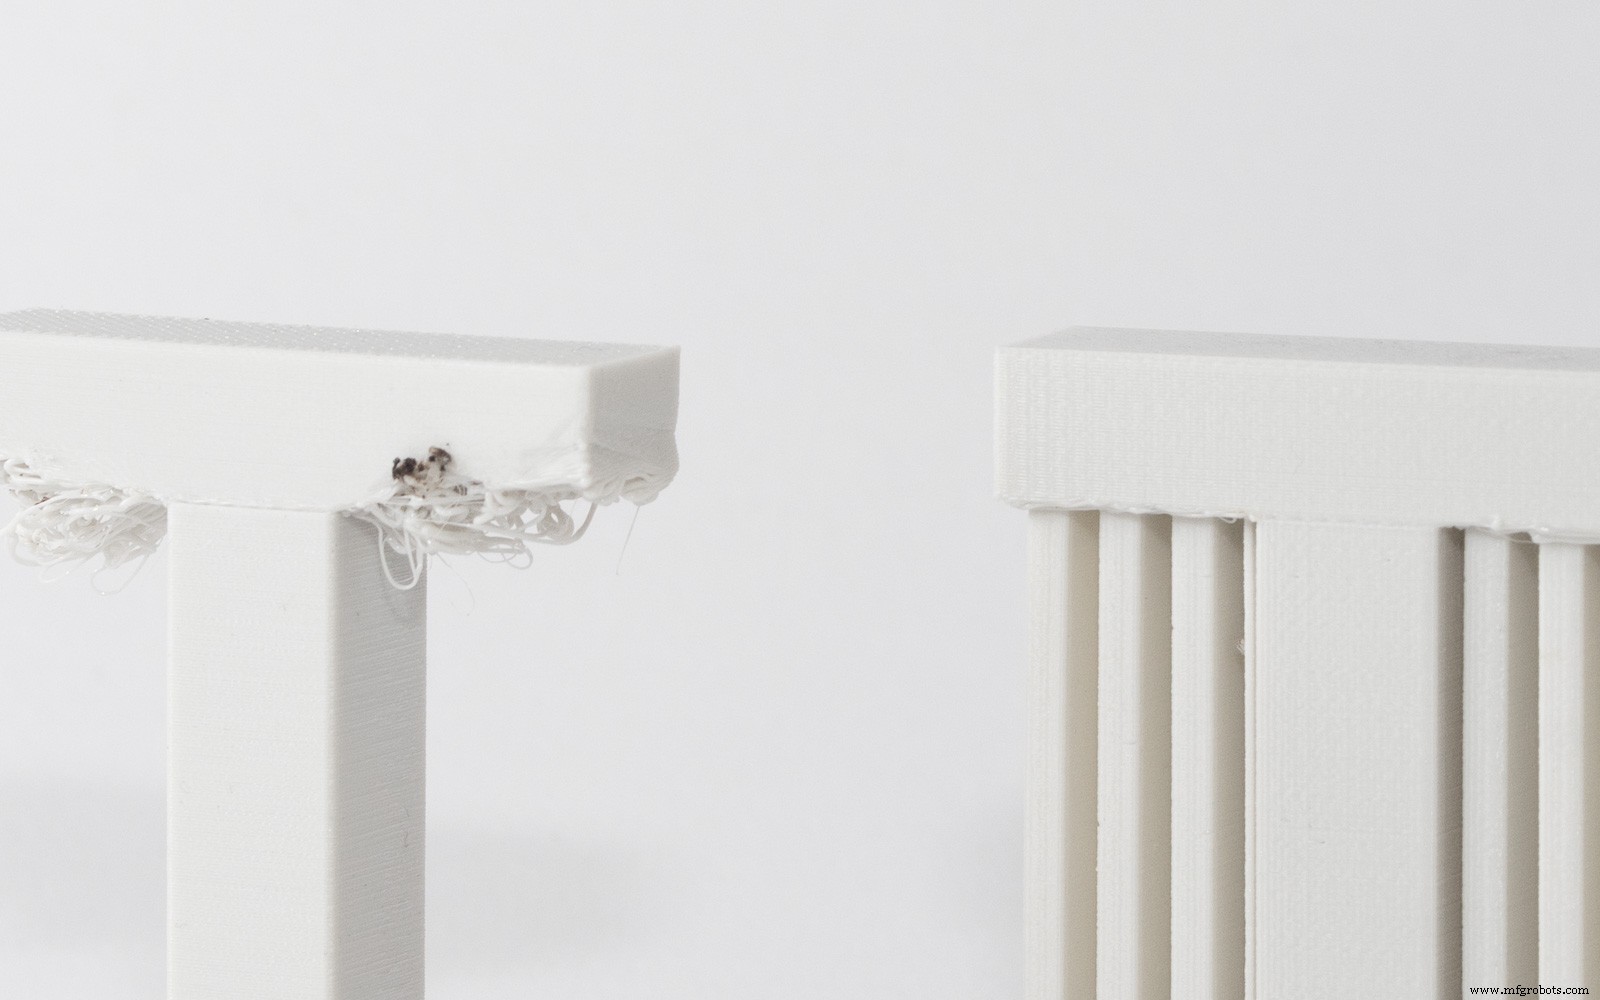
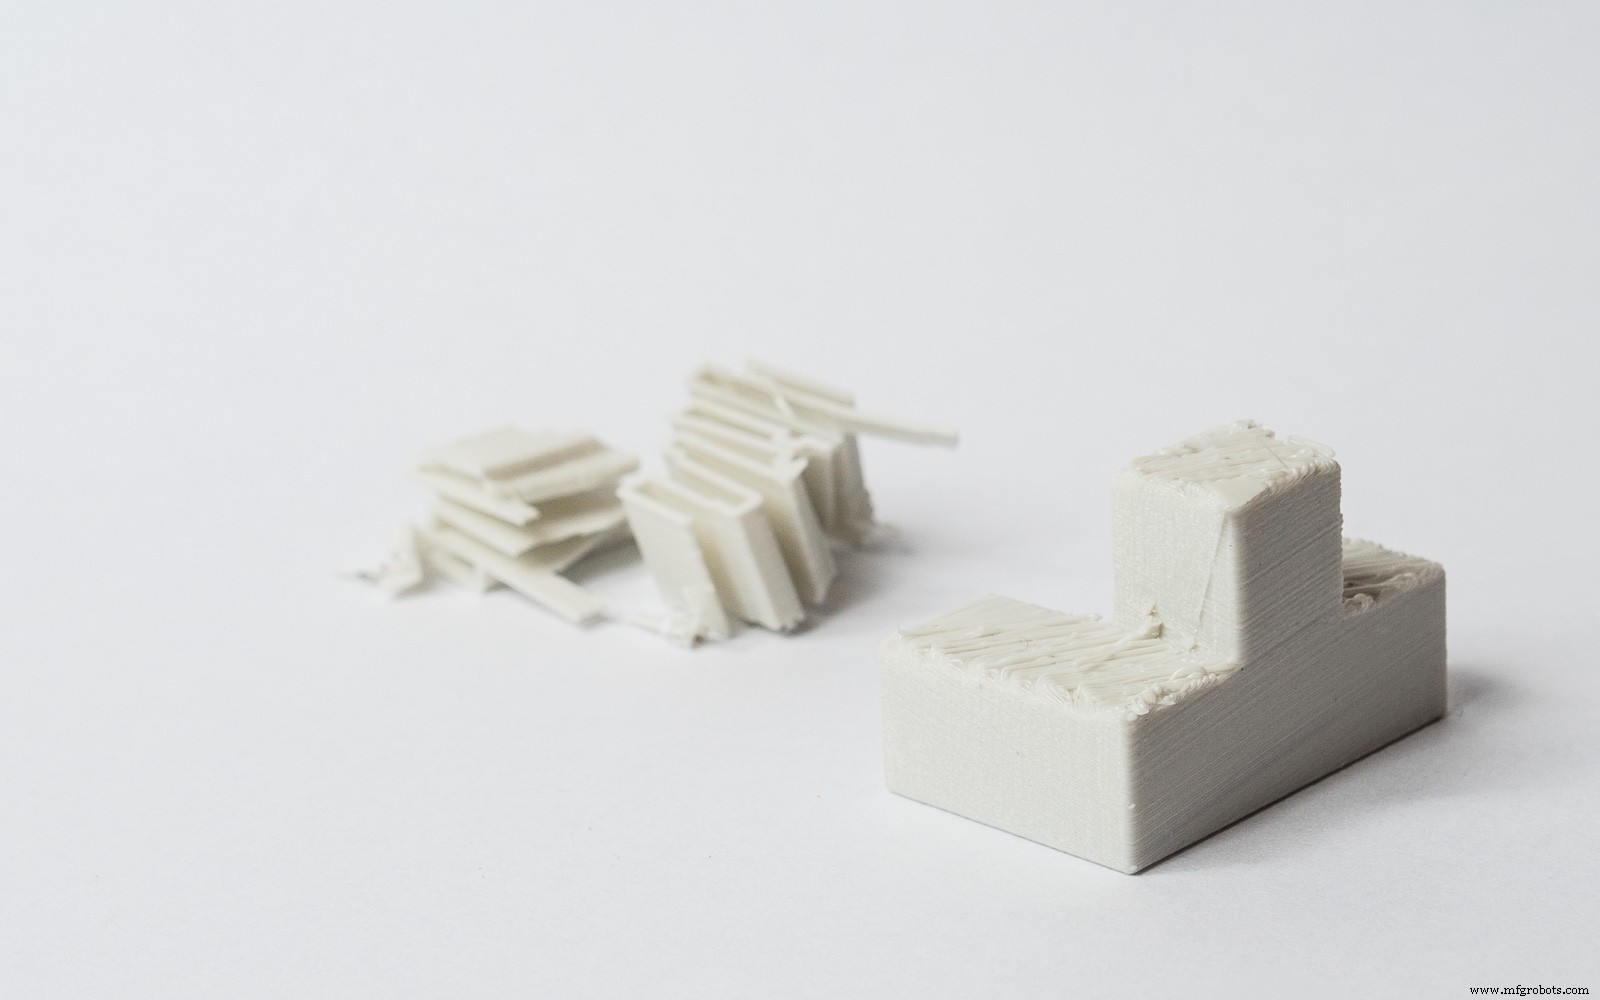
- Letra T requer suporte para braços da letra. Não há base para braços externos serem impressos e material cairá sem suporte.
Imagem abaixo ilustra YHT com material de suporte em cinza claro.
Veja como YHTs ficam quando impressos. Imagem abaixo mostra resultado do T impresso sem suporte. Superfície tem cedência significativa e requer grande pós-processamento para limpar.
Desvantagens do material de suporte FDM
Uma limitação do uso de suporte em FDM é que pós-processamento é sempre necessário, resultando em marcas ou danos à superfície em contato com suporte.
Outro problema: camadas impressas sobre suporte serão menos perfeitas pois suporte será ligeiramente menos estacionário que camadas sólidas.
Suporte também pode ser difícil de remover de características pequenas e intrincadas sem quebrar modelo.
Além disso, suporte requer material de impressão adicional e portanto incorre em custos adicionais. Suporte também precisa remoção, criando mais trabalho para provedor de serviço de impressão 3D, o que também pode aumentar custo total do trabalho.
Quanto suporte é necessário para minha impressão FDM?
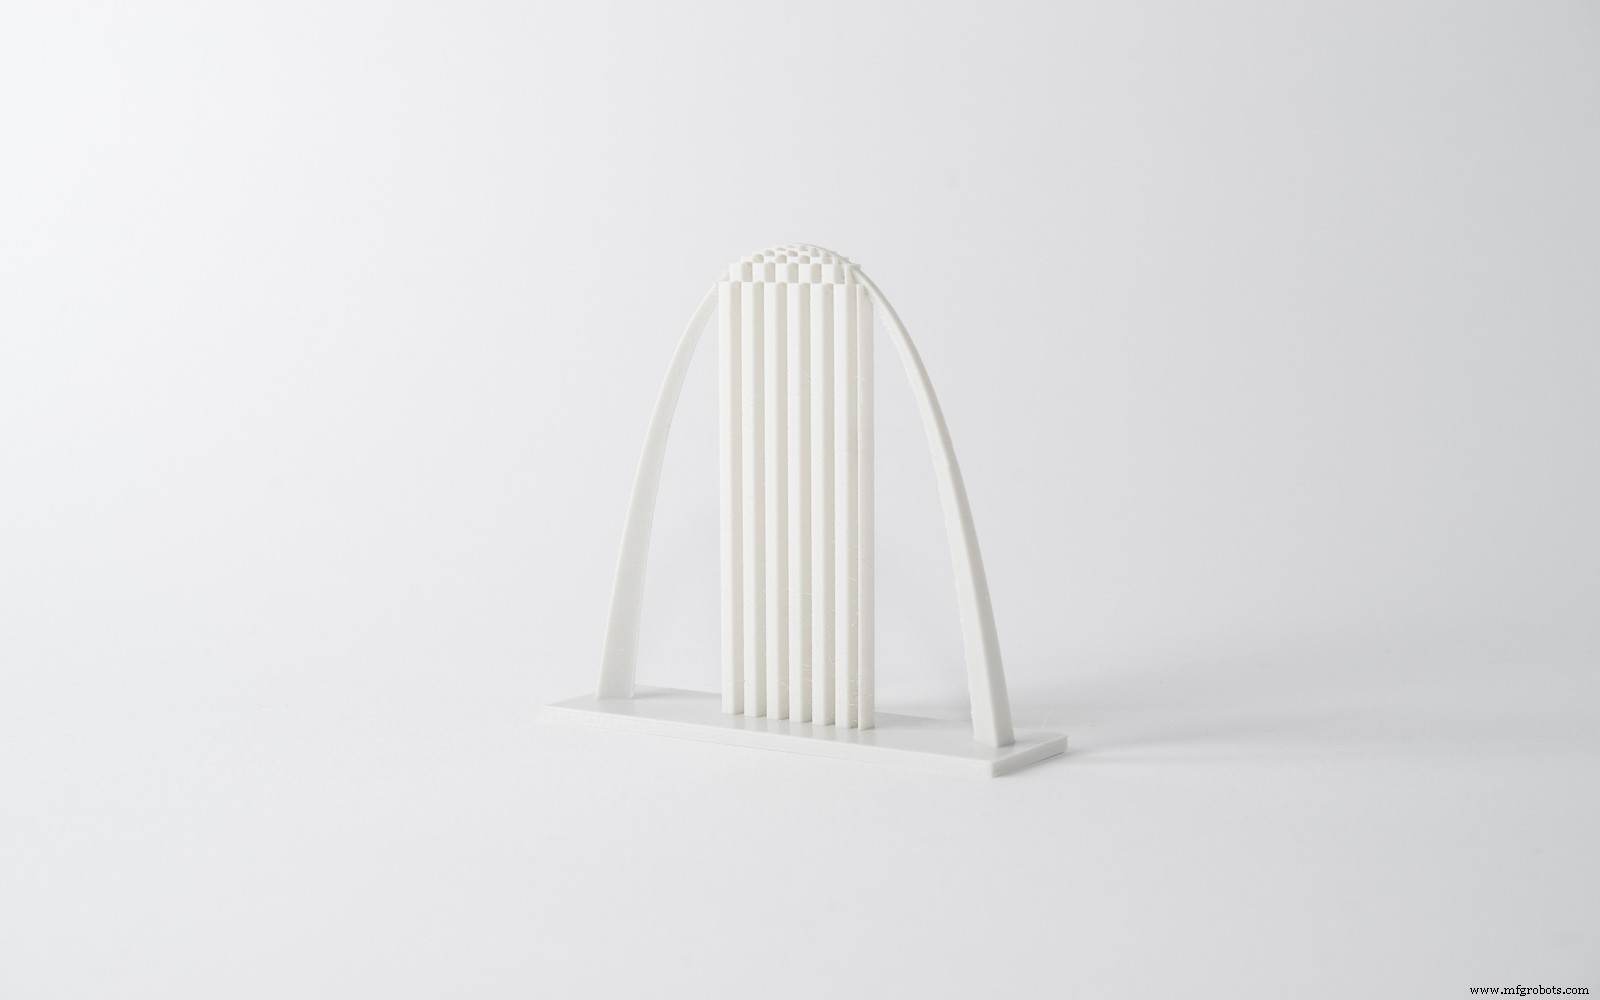
Exemplo do arco abaixo requer apenas quantidade limitada de suporte colocada na localização correta para permitir impressão precisa.
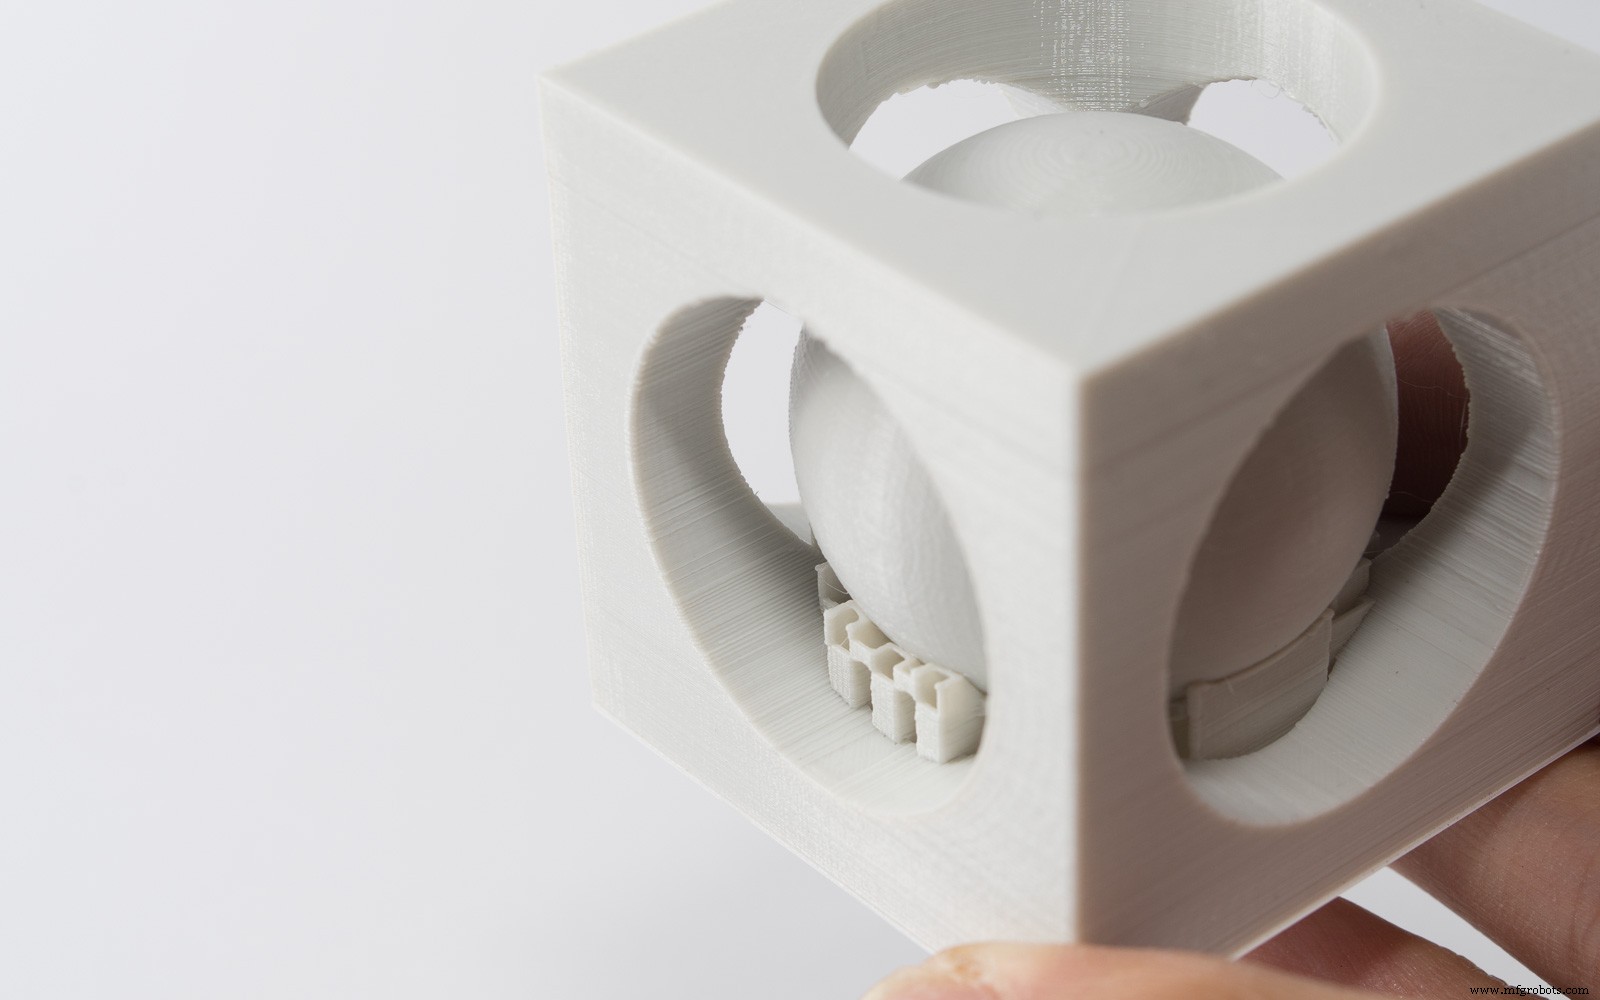
O "Bola em Cubo" mostrado abaixo é exemplo que requer grande quantidade de suporte.
Remoção do suporte neste exemplo é complexa e envolve remover cada elemento de suporte com alicate de bico longo tentando limitar danos às superfícies circundantes. Lixar ou suavizar superfície após remoção também é muito difícil.
Sem material de suporte este modelo simplesmente não pode ser impresso em FDM sem comprometer qualidade e precisão. Neste caso - apesar do custo e tempo adicionais - o material de suporte adicional usado é essencial para completar a impressão.
Dois tipos de suporte FDM
Métodos de impressão FDM utilizam dois tipos de suporte:
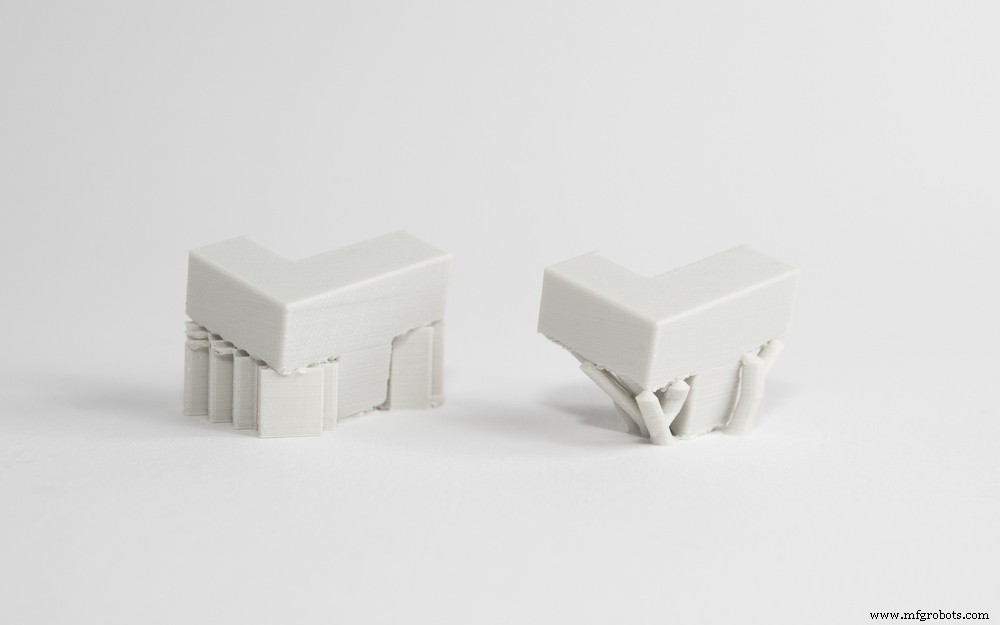
- Primeiro, tipo acordeão plano ou grade, é o mais comum e mais adequado para maioria das impressões FDM.
- Outro tipo é suporte 'tipo árvore' e preferido por algumas impressoras. Método menos popular, porém tem menos contato com superfície de impressão, podendo resultar em melhor acabamento pós-processamento.
Operador da impressora geralmente especifica tipo de suporte que melhor se adapta à sua aplicação e assim minimiza impacto estético no design.
Curioso sobre custo e opções de material para FDM? Obtenha cotação instantânea, Veja todos materiais FDM
Suporte solúvel
Em impressoras finamente ajustadas com dois cabeçotes, material de suporte pode ser impresso com material solúvel que não rasga da peça mas dissolve em solução química que não afeta material principal do modelo impresso.
Isso resulta em melhor acabamento superficial onde suporte contacta material principal mas pode ser solução cara e demorada.
Exemplo: Ultimaker 3, que utiliza suporte impresso em PVA facilmente dissolvido pós-impressão. Todas máquinas FDM industriais usam suporte solúvel.
Estruturas de suporte SLA & DLP
Estereolitografia (SLA) e Processamento Digital de Luz (DLP) criam objetos impressos em 3D de resina líquida (fotopolímero) usando fonte de luz para solidificar material líquido.
Dependendo do tipo exato de impressora, isso significa que modelo é puxado para fora de cuba contendo material líquido enquanto solidificado por fonte de luz através de janela translúcida no fundo (bottom-up), ou submergido no líquido enquanto camada superior é tratada por fonte de luz do topo (top-down).
Quando suporte é necessário no SLA & DLP?
Para garantir que impressões adiram à plataforma e não flutuem na cuba, SLA e DLP requerem uso de suportes em quase todos os casos.
Estruturas de suporte destas impressoras parecem costelas finas, com apenas pequenas pontas tocando modelo para economizar material e tempo. Número de suportes, localização, onde tocam modelo e estrutura é calculado pelo software e depende da forma, orientação e peso da peça.
SLA e DLP são das tecnologias mais precisas, capazes de imprimir até menores e mais intrincados objetos com detalhe preciso. Com pós-processamento adequado, uso de suportes não impacta qualidade da impressão.
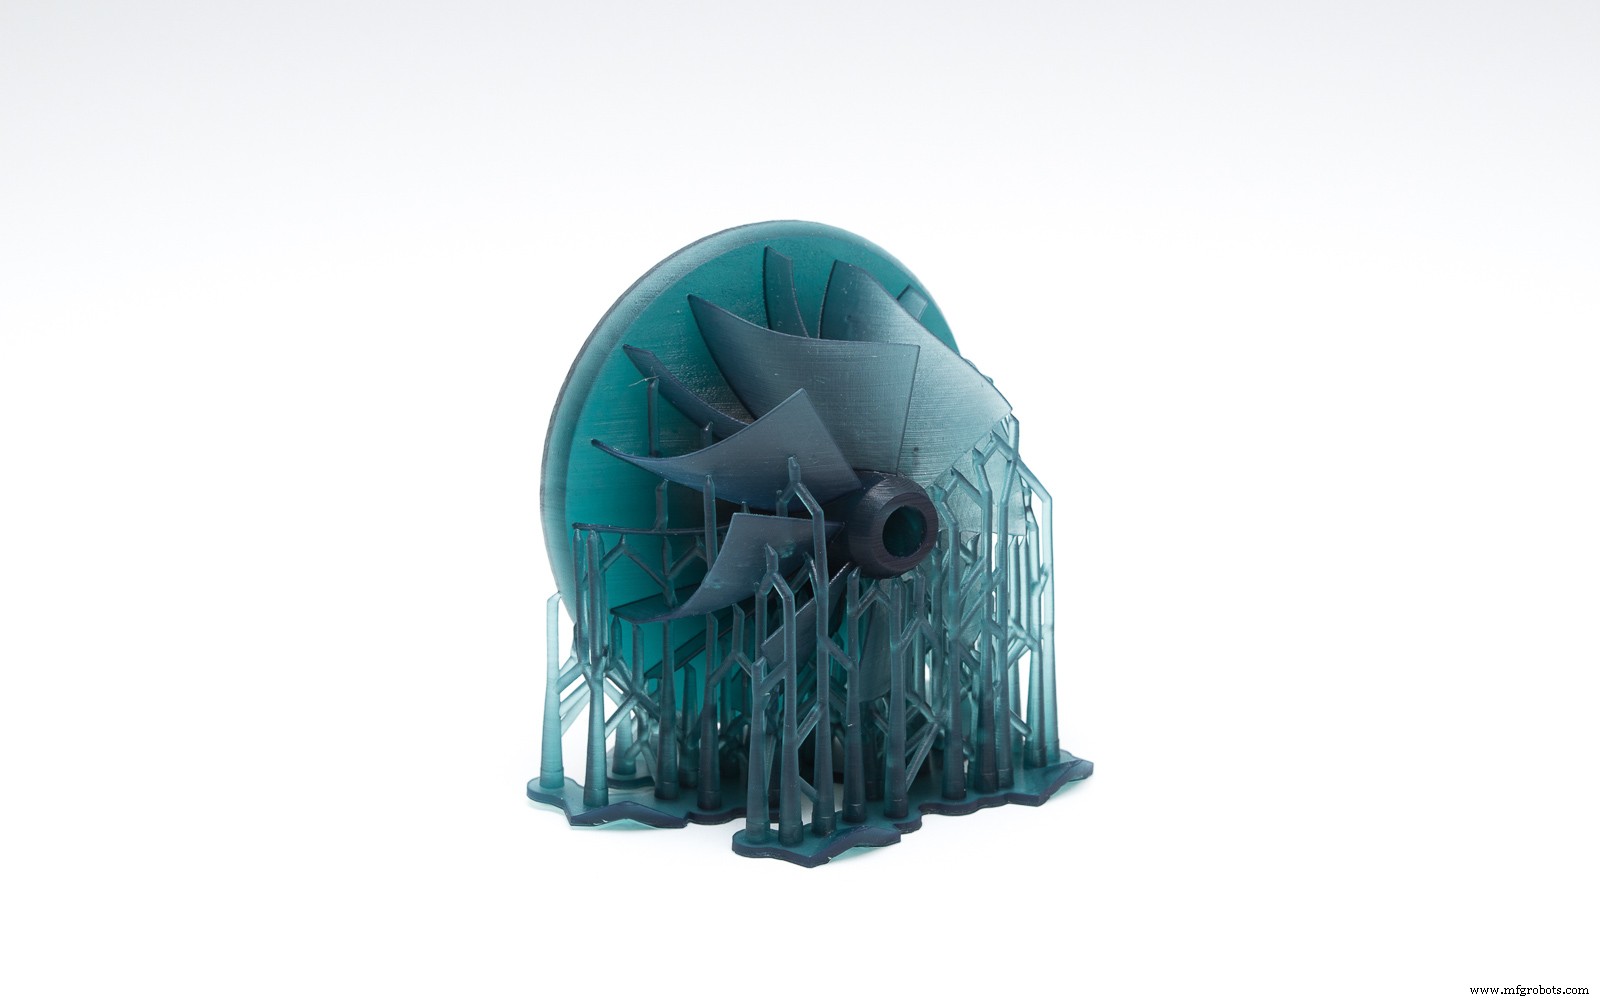
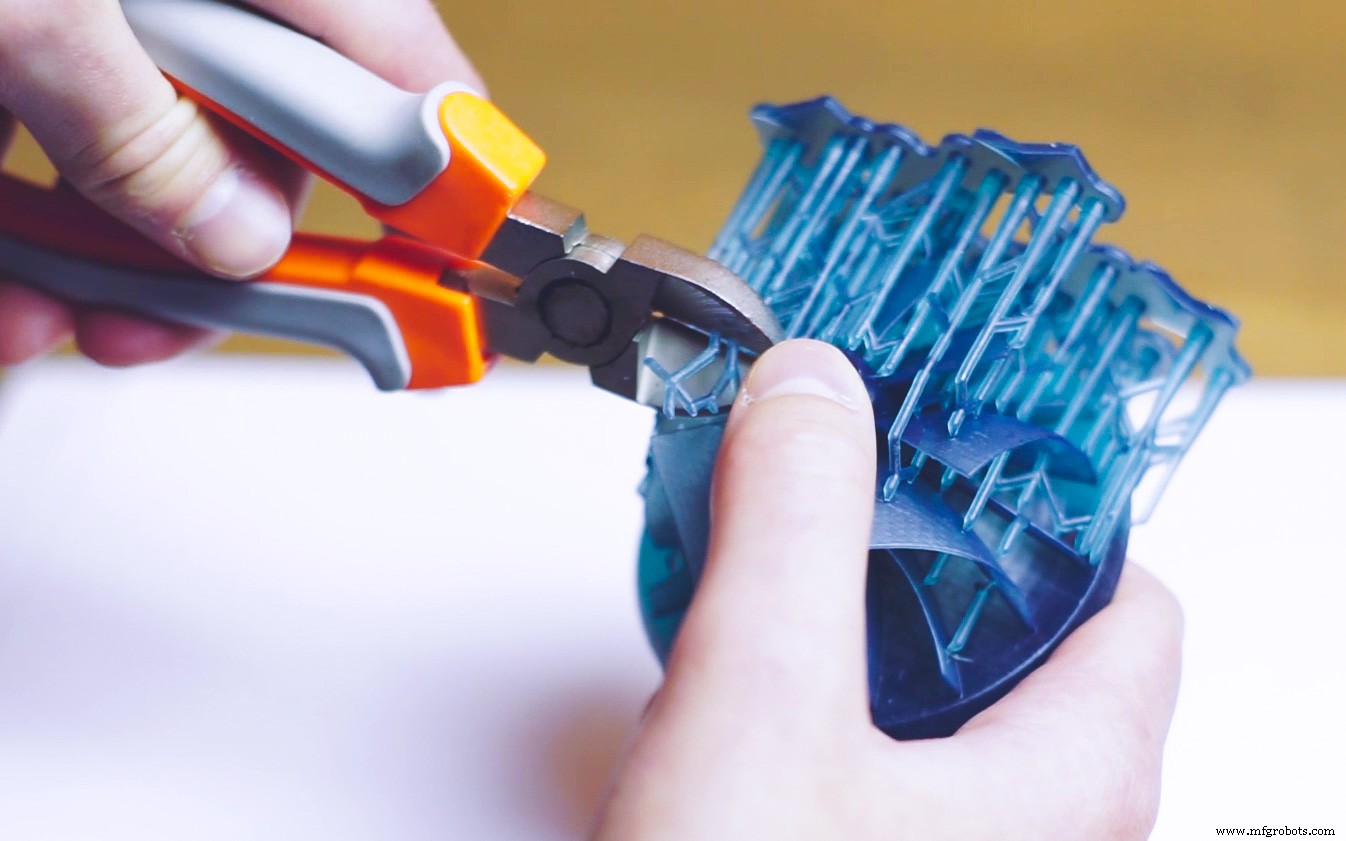
Removendo material de suporte de impressões SLA & DLP
Primeiro, Álcool Isopropílico (IPA) é usado para lavar resina líquida das peças completadas. Estruturas de suporte podem ser quebradas da superfície do modelo ou removidas usando alicates. Pontos onde suporte contactou objeto são então lixados para remover marcas remanescentes.
Considerações de design para suportes no SLA & DLP
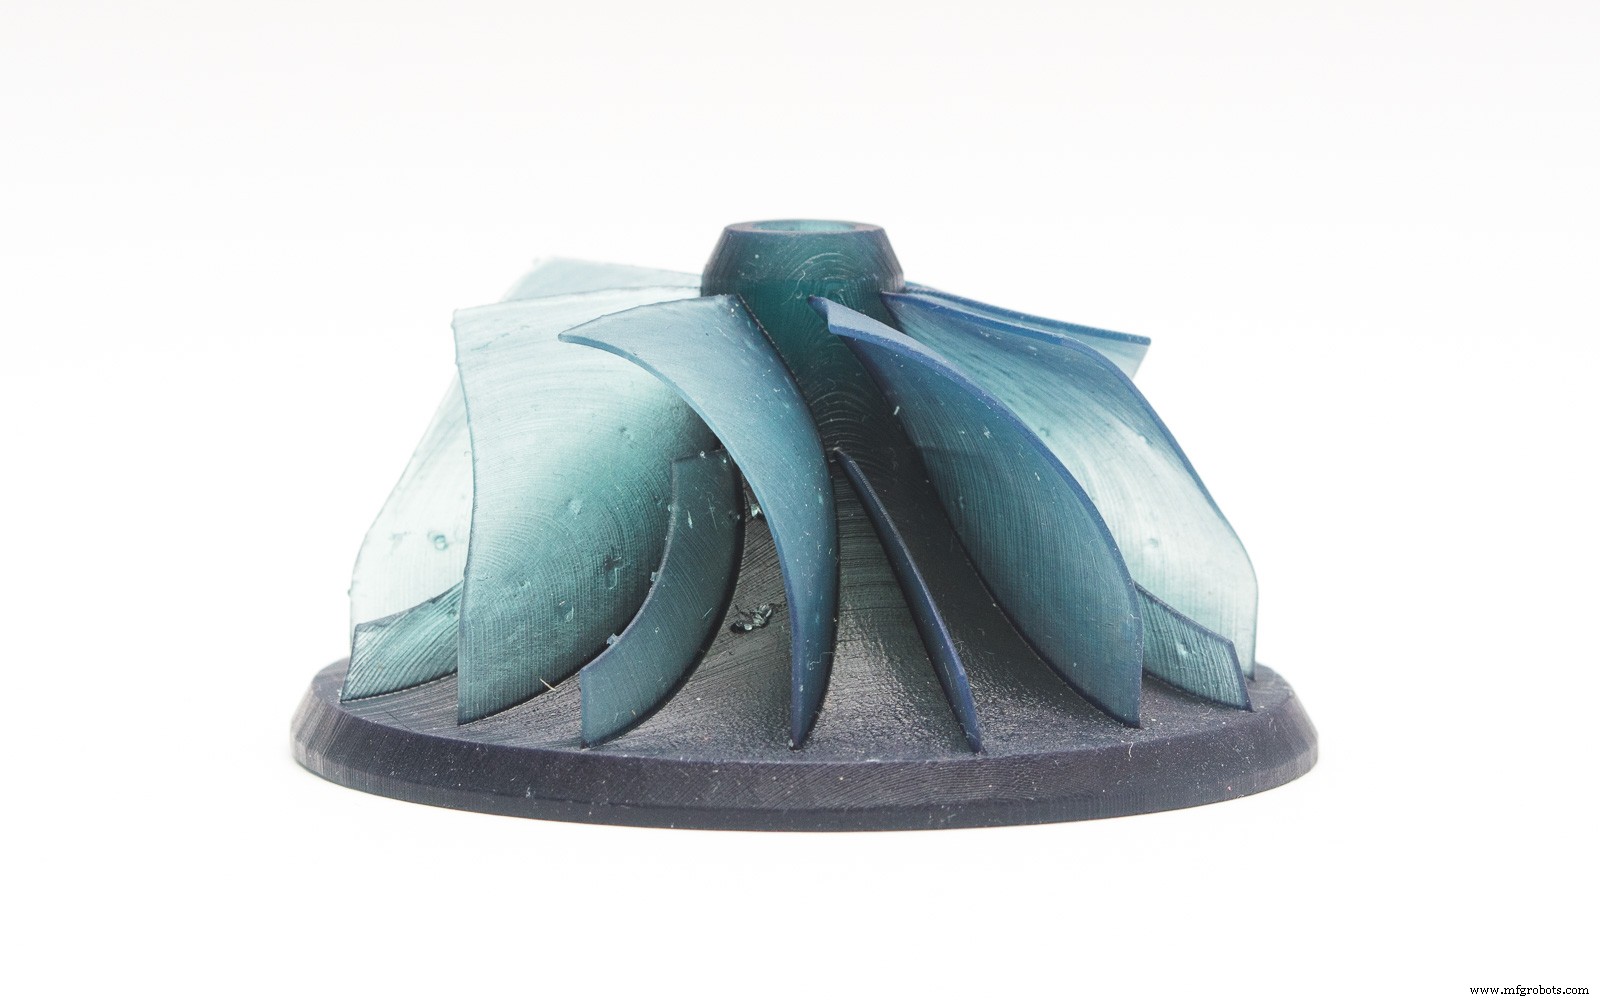
Orientação da peça desempenha papel crucial em onde suporte é localizado para impressão SLA e DLP. Reorientando peça, quantidade de suporte (e portanto custo da impressão) pode ser drasticamente reduzida.
Orientação também desempenha papel importante em onde suporte será localizado. Se aparência estética de superfície em componente é primordial, orientar peça para ter pouco ou nenhum suporte em contato com aquela área também é opção.
Para impressões complexas com alto detalhe e muitas características finas ou intrincadas, dividir impressão em seções separadas e então montá-las juntas (via conexões snap-fit, peças intertravadas ou adesivos) também melhora qualidade e aparência.
Curioso sobre custo e opções de material disponíveis para SLA/DLP? Obtenha cotação instantânea, Veja todos materiais SLA
Estruturas de suporte Material Jetting
Tecnologias Material Jetting (Stratasys PolyJet e 3D Systems MultiJet Modeling) são similares a impressão jato de tinta, mas em vez de jatear gotas de tinta no papel, estas impressoras 3D jateiam camadas de fotopolímero líquido sobre bandeja de construção e curam instantaneamente usando luz UV.
Quando suporte é necessário no Material Jetting?
Estas impressoras requerem uso de material de suporte em todos os casos onde há partes em overhang, independentemente do ângulo. Suportes são solúveis em água ou removidos durante pós-processamento usando alicates, jato de água, banho ultrassônico e jateamento.
Diferente do FDM, suportes para estas tecnologias não são de forma alguma prejudiciais à aparência, qualidade superficial ou propriedades técnicas das impressões. Após pós-processamento adequado, é praticamente impossível distinguir partes que foram cobertas com suporte do resto da impressão.
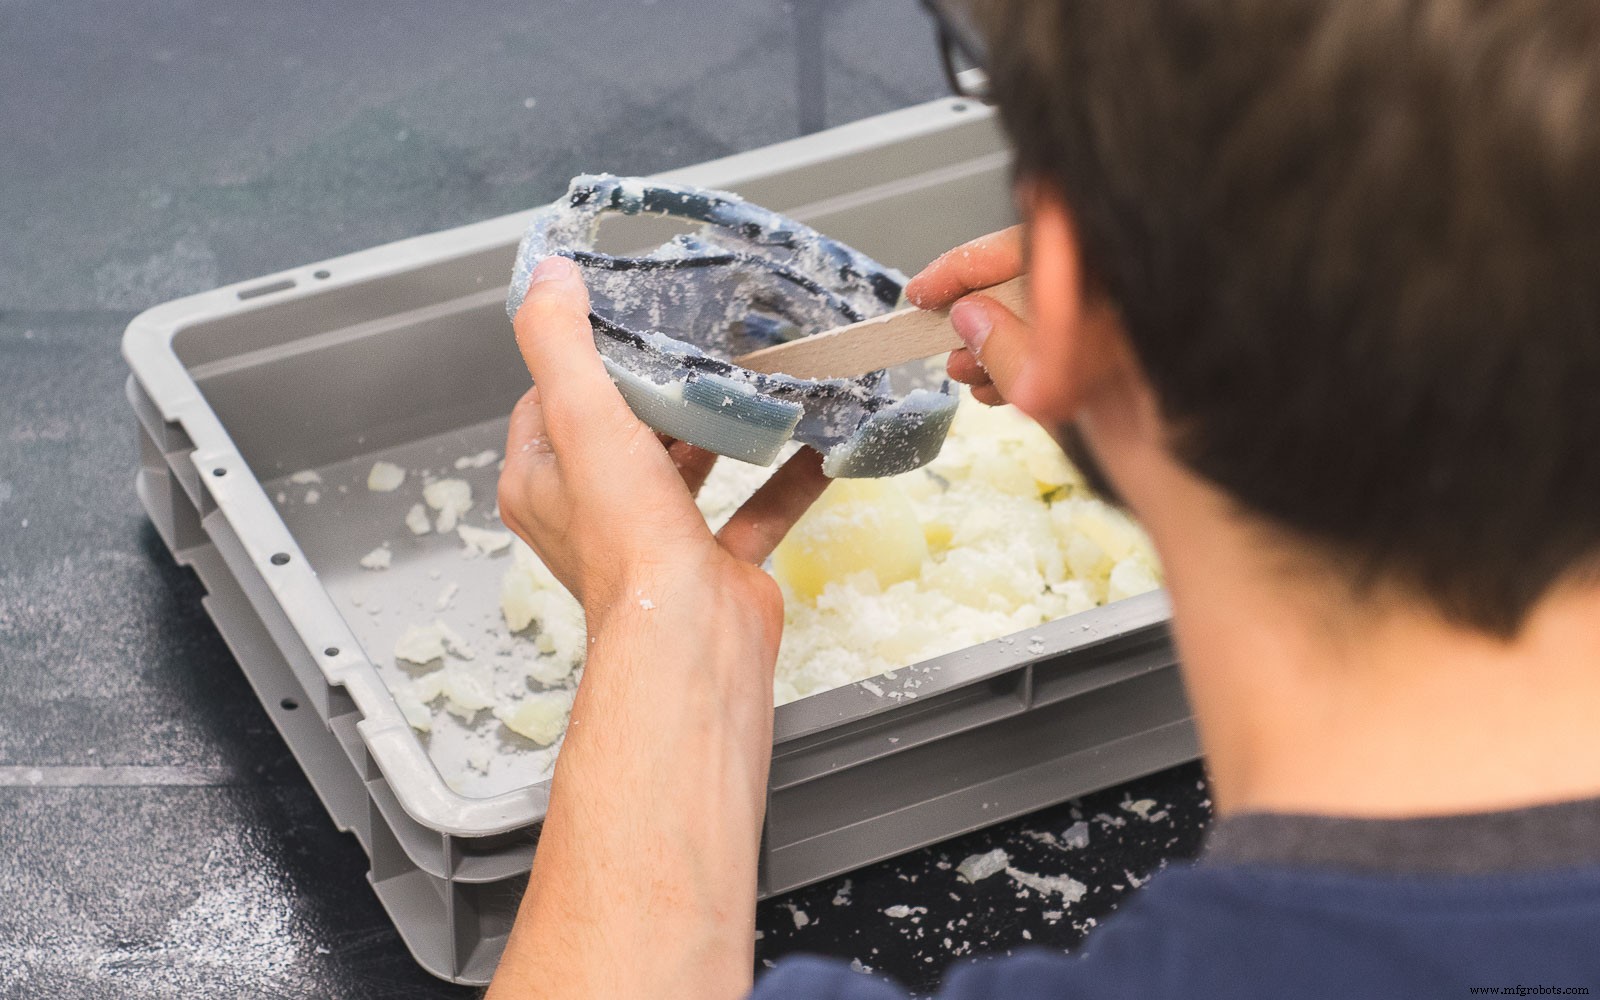
Considerações de design para suportes no Material Jetting
Devido às ferramentas elétricas (jato de água, jateamento) usadas no pós-processamento, partes intrincadas do modelo podem ser danificadas ou dobradas. Certifique-se de seguir regras do Material Jetting para evitar problemas. Se seu modelo tem partes intrincadas e fios finos, impressão SLS é recomendada.
Estruturas de suporte SLS
Sinterização Seletiva a Laser (SLS) funde material em pó em câmara usando laser.
Para SLS não há necessidade de estruturas de suporte pois o pó atua como suporte quando objeto é construído camada por camada. Isso dá muita liberdade de design mas geralmente aumenta custo e tempo de impressão. SLS requer tempo para câmara resfriar e limpeza da impressão requer processo de acabamento em múltiplas etapas, incluindo remoção de pó não fundido, tipicamente com pistola de ar.
Curioso sobre custo e opções de material para SLS? Obtenha cotação instantânea, Veja todos materiais SLS
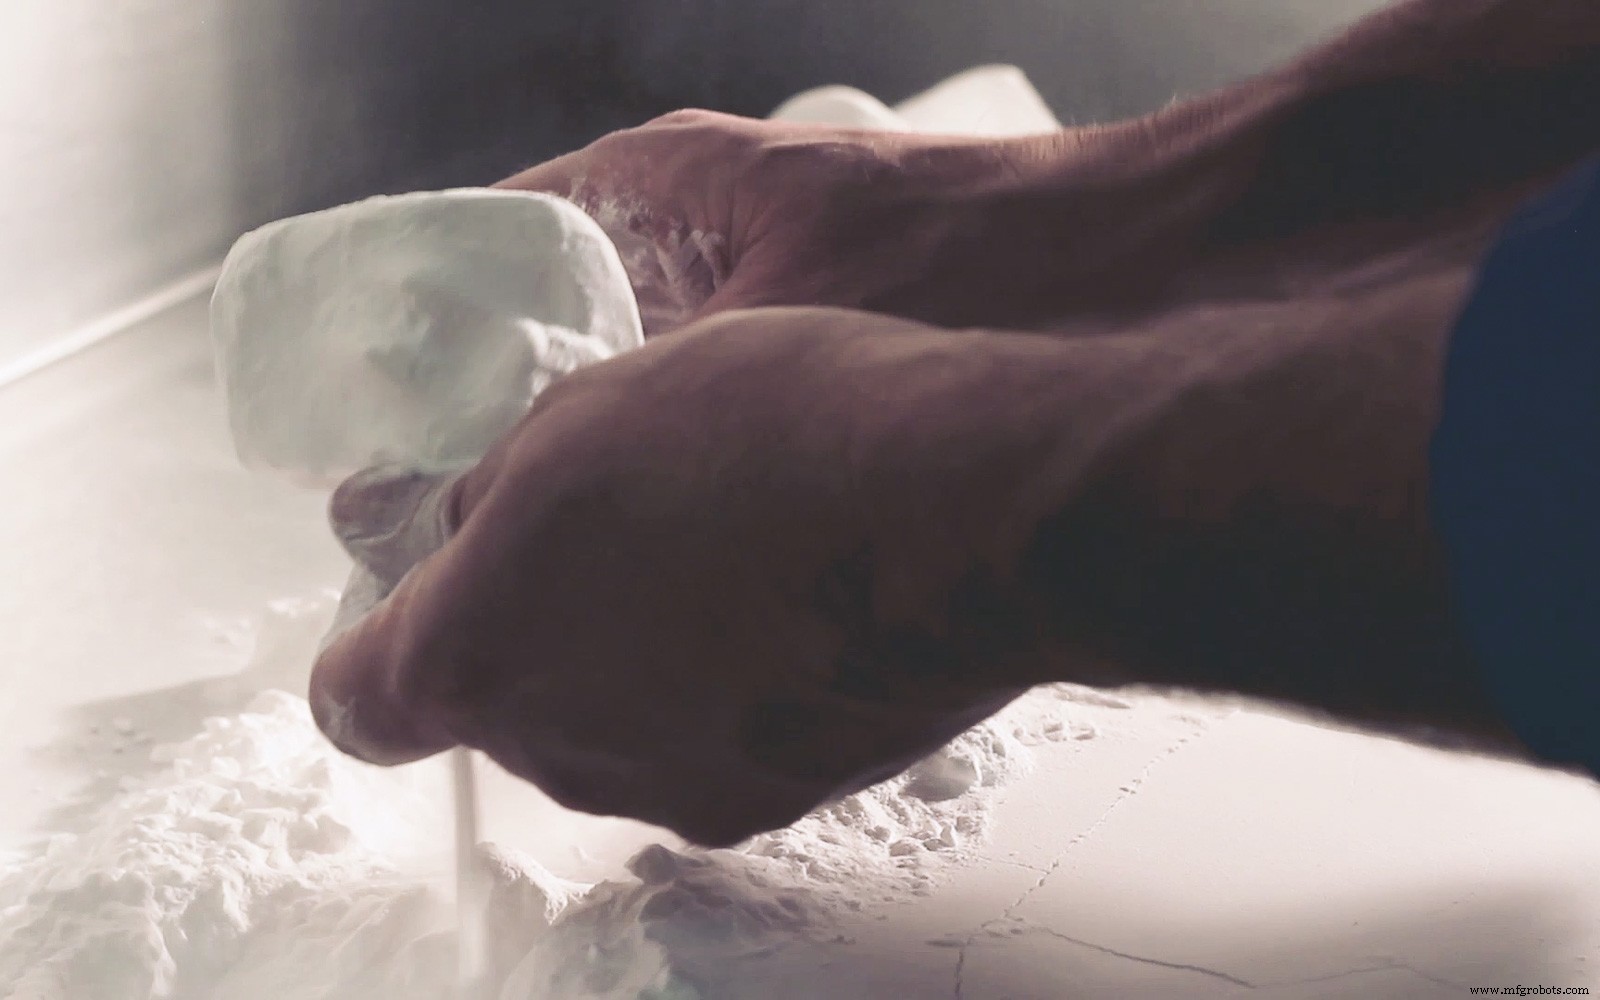
Estruturas de suporte Binder Jetting
Binder Jetting é similar ao SLS no sentido que impressora usa finas camadas de material em pó para construir objeto, mas em vez de laser que sinteriza camada, estas usam agente ligante extrudado de bico para unir o pó.
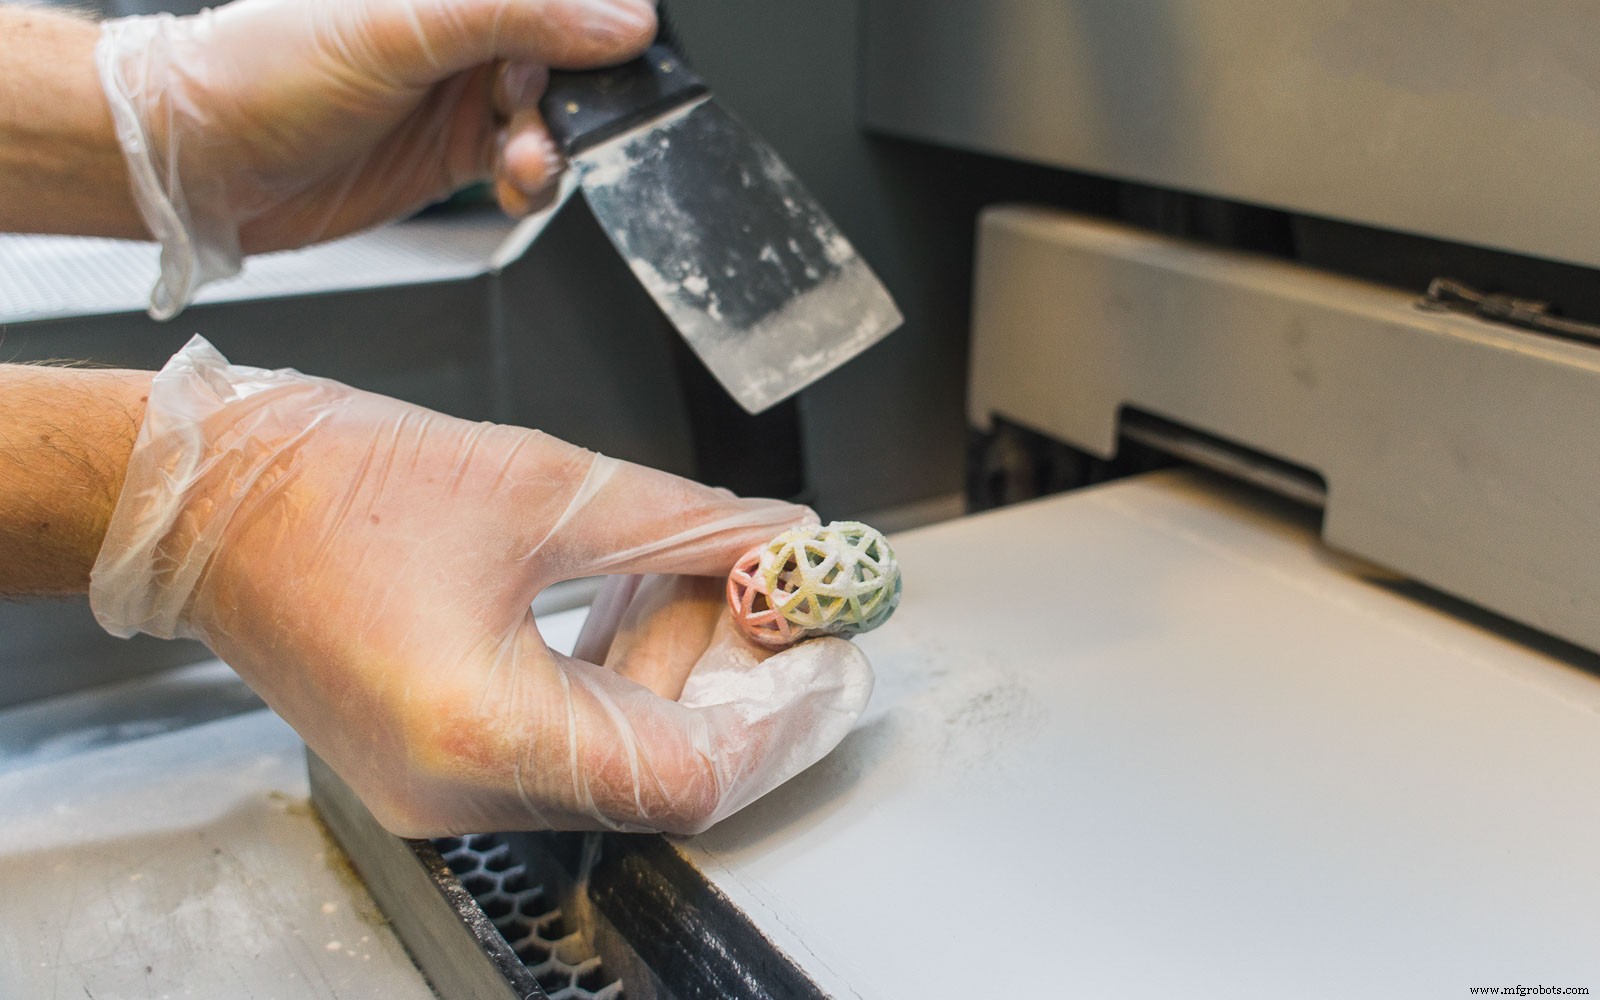
Assim como SLS, não há necessidade de estruturas de suporte pois pó atua como suporte quando objeto é construído, mas limpeza e pós-processamento requerem processo de acabamento em múltiplas etapas, incluindo remoção de pó não fundido, tipicamente com pistola de ar.
Estruturas de suporte em impressão metálica
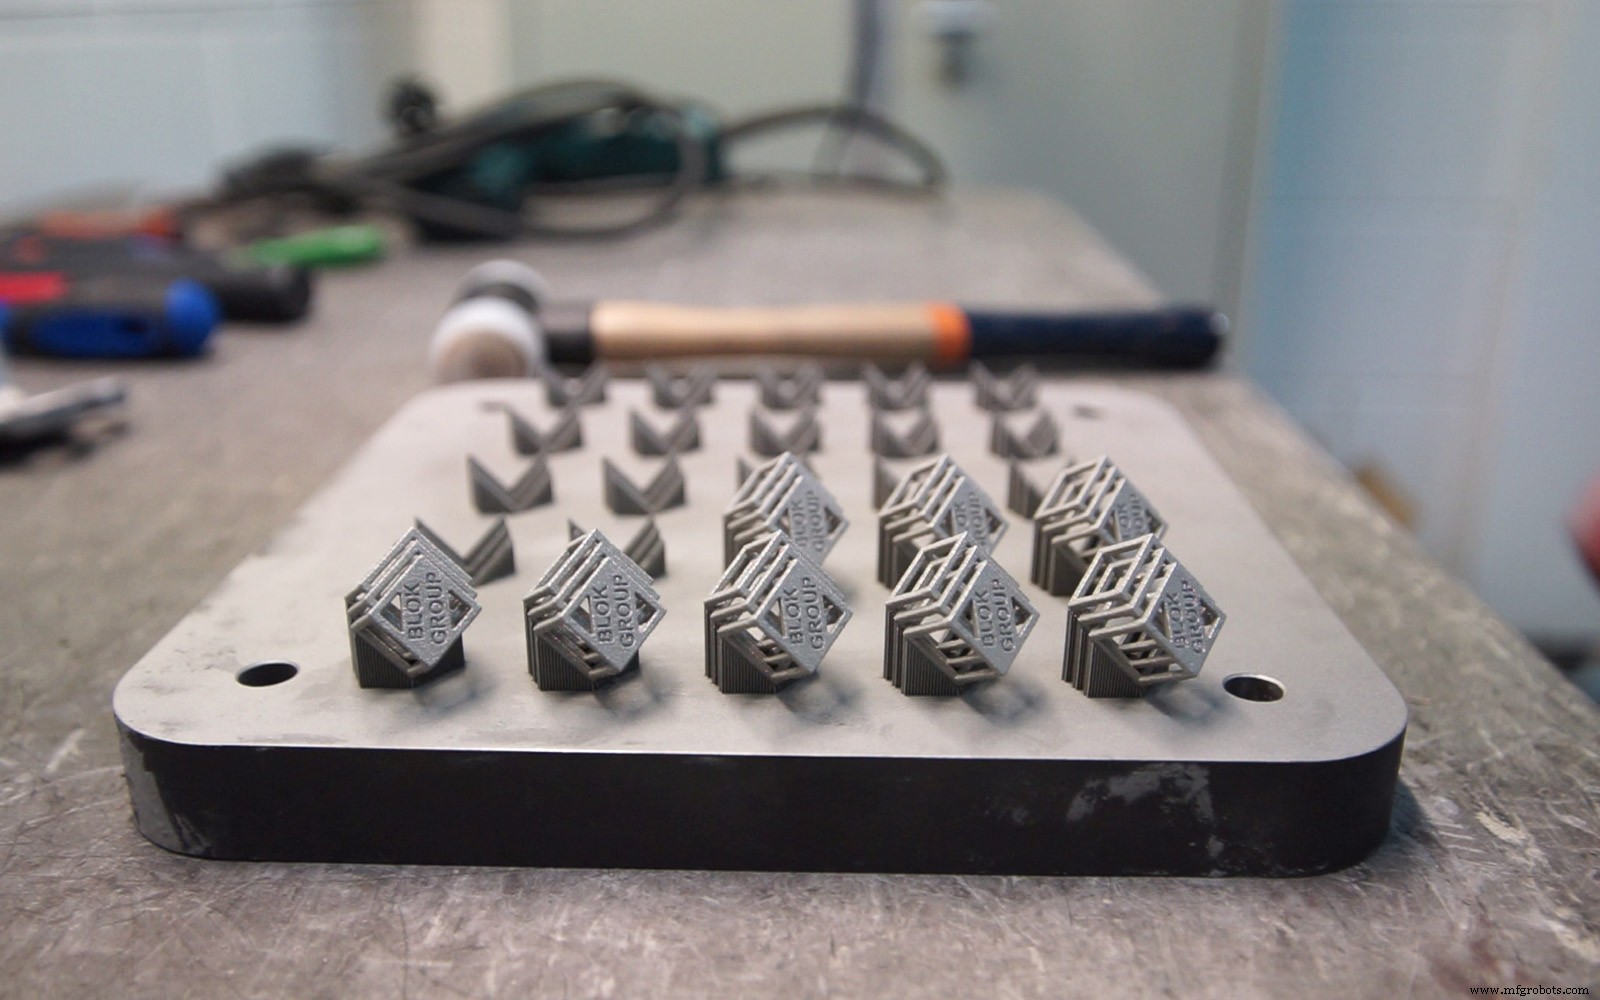
Tecnologias de impressão metálica usam estruturas de suporte para manter modelos fixos a placa base durante processo de construção em todos os casos, mas overhangs com ângulo maior que 35 graus podem ser construídos sem suporte. Quando suportes são necessários, é importante garantir que sejam de fácil acesso ou não poderão ser removidos no pós-processamento.
Uso de suportes não impacta qualidade da impressão de forma alguma, e com pós-processamento adequado, todas as marcas podem ser removidas do modelo impresso.
Curioso sobre custo e opções de material para Impressão 3D em Metal? Obtenha cotação instantânea, Veja todos materiais de Impressão 3D em Metal
Regras práticas
- Suporte geralmente terá impacto prejudicial na aparência de peça (exceto Material Jetting). Pós-processamento geralmente necessário para melhorar acabamento após remoção de suporte.
- Quanto mais suporte adicionado, mais complexo design pode ser. Quantidade de suporte pode ser otimizada (orientação da peça, nível de precisão requerido) para reduzir custo e tempo de impressão.
- Tabela abaixo resume se suporte é necessário para cada tecnologia:
| Tecnologia de impressão | Suporte necessário |
|---|---|
| FDM | Dependente da geometria do modelo |
| SLA & DLP | Sempre necessário |
| Material Jetting | Sempre, mas solúvel |
| SLS | Nunca |
| Binder Jetting | Nunca |
| Impressão metálica | Sempre |
impressao 3D
- Impressão 3D de Liga de Titânio: Aplicações, Benefícios e Casos de Uso na Indústria
- Visão Geral do Python: Linguagem de Alto Nível, Legível, Interativa e Orientada a Objetos
- Guia Completo para Impressão 3D Biocompatível
- Como Obter Cores Vibrantes na Impressão 3D: Métodos Diretos vs Pós-Processamento
- Impressão 3D em Metal: Saber Quando É a Escolha Certa
- Impressão 3D Polyjet: Tecnologia Avançada de Fotopolímero de Alta Velocidade para Precisão Industrial
- Modelagem por Deposição Fundida (FDM) Impressão 3D: Visão Técnica Abrangente
- Impressão 3D Carbon DLS: Tecnologia Avançada de Síntese de Luz Digital
- Sinterização Direta a Laser de Metal (DMLS): Tecnologia Avançada de Impressão 3D para Peças Metálicas Funcionais
- Estereolitografia (SLA) Impressão 3D: Tecnologia Avançada para Peças de Alta Precisão