



O Guia Definitivo de Termos de Impressão 3D: Todos os Conceitos-Chave Explicados
Existe uma quantidade infinita de termos relacionados à impressão 3D. Enquanto alguns são muito comuns e frequentemente usados, outros são mais obscuros, o que torna fácil perder-se na terminologia durante a leitura. Por esse motivo, decidi criar o glossário definitivo sobre qualquer termo de impressão 3D.
Neste artigo, apresento uma visão rápida de cada termo de impressão 3D.
Tipos de Filamento
ASA
O acrilonitrila estireno acrilato (ASA) é um tipo de filamento criado originalmente como alternativa ao ABS, com melhor resistência às intempéries e menos warping. O ASA é resistente a UV e possui excelentes propriedades mecânicas, sendo rígido e resistente a impactos. Devido a essas propriedades, o ASA é usado principalmente para aplicações externas. A impressão com ASA deve ser feita em áreas bem ventiladas, pois produz fumos tóxicos.
ABS
O acrilonitrila butadieno estireno (ABS) é um dos filamentos mais antigos e populares da impressão 3D. É um filamento de baixo custo, com alta resistência à temperatura e boa durabilidade. Para imprimir corretamente com ABS, você precisará de uma mesa aquecida ou câmara aquecida, pois este filamento é propenso a warping severo sem calor adequado. Use em áreas bem ventiladas para evitar os fumos produzidos durante a fusão (artigo relacionado).
PETG
O Polietileno Tereftalato Glicol (PETG) é um filamento semi-rígido para impressão 3D. Objetos impressos com PETG terão acabamento superficial brilhante e liso. Conhecido pela sua durabilidade e facilidade de uso, o PETG situa-se no meio termo entre PLA e ABS (os filamentos mais usados) por ser mais flexível e durável que o PLA e mais fácil de usar que o ABS. O PETG é higroscópico, por isso guarde-o em local seco e fresco (artigo relacionado).
PLA
O Ácido Polilático (PLA) é o filamento mais usado na impressão 3D. A impressão com PLA é fácil, pois derrete a baixas temperaturas e tem problemas mínimos de warping, tornando-o ótimo para iniciantes. Evite PLA para aplicações externas, pois tem baixa resistência ao calor e pode deformar-se quando exposto à luz solar (artigo relacionado).
Nylon
O Nylon é um tipo de filamento forte, durável e flexível. Algumas impressoras precisarão de atualizações para imprimir com Nylon, pois requer altas temperaturas de impressão e mesa aquecida para imprimir com sucesso sem warping. O Nylon deve ser armazenado em sacos herméticos para evitar absorção de umidade; caso contrário, a umidade no filamento pode causar defeitos na impressão.
HIPS
O Poliestireno de Alto Impacto (HIPS) é usado principalmente como estrutura de suporte solúvel em conjunto com ABS em impressoras de dupla extrusão. O HIPS dissolve-se em limoneno e apenas o ABS permanece sem marcas de suporte. O ABS é o único filamento que não é danificado pelo limoneno. O HIPS também pode ser usado como filamento solo, é leve e mais forte que o PLA e produz menos warping que o ABS.
PVA
O Álcool Polivinílico (PVA) é um filamento usado como suporte para impressões complexas em impressoras 3D de dupla extrusão. Dissolve-se em água morna, podendo ser combinado com muitos filamentos, ao contrário do HIPS que só suporta ABS. O PVA é altamente sensível à umidade, por isso deve ser armazenado em recipientes herméticos para manter o carretel utilizável a longo prazo.
Flexível (TPE, TPU, TPC)
Filamentos flexíveis (TPE, TPU, TPC) têm propriedades semelhantes à borracha, sendo muito elásticos e podendo dobrar e esticar facilmente sem quebrar. Estes filamentos são macios e duráveis, pois têm alta resistência a impactos. Extrusoras Bowden podem ter dificuldade em imprimir filamento flexível porque este pode grudar e danificar o tubo PTFE (confira nosso artigo).
Fibra de Carbono
A fibra de carbono é usada para reforçar outros filamentos e melhorar as propriedades do material. Filamentos infundidos com fibra de carbono mostram maior resistência e rigidez. O resultado é um material forte e leve, perfeito para aplicações estruturais. Estas fibras são muito abrasivas e danificam rapidamente bocais de latão, por isso considere usar um bocal de material duro para estes filamentos.
Polipropileno
O Polipropileno (PP) é um filamento resistente e durável. Tem forte resistência ao calor e produz acabamentos superficiais lisos. O problema do Polipropileno é que é notoriamente difícil de imprimir, pois é propenso a warping severo e, além disso, tem má adesão entre camadas.
Policarbonato
O Policarbonato (PC) é um dos filamentos 3D mais fortes; este filamento é muito forte, durável e ainda flexível. O PC também tem muito boa resistência ao calor e a impactos, tornando-o uma opção sólida para ambientes agressivos. A maioria das impressoras de nível consumidor precisará atualizar o hotend para imprimir com PC, pois requer temperaturas de impressão muito altas. O filamento PC é higroscópico, por isso precisa ser mantido em espaços secos para preservar a integridade do carretel.
Filamento Condutivo
O filamento condutivo é capaz de conduzir eletricidade. Este tipo de filamento é usado para circuitos de baixa voltagem. Na maioria dos casos, PLA ou ABS é o material base usado no filamento condutivo, mas não são os únicos. Dependendo do fabricante, estes filamentos apresentam diferentes valores de resistividade.
Filamento Magnético
Filamentos magnéticos são filamentos base PLA ou ABS infundidos com pó de ferro. O resultado é um filamento que age como metal e é atraído por campos magnéticos. É um filamento abrasivo e um bocal de aço endurecido deve ser usado (confira nosso artigo sobre o tema).
Filamento de Madeira
Filamentos de madeira são tipicamente filamentos base PLA combinados com fibras de madeira que parecem e sentem como madeira. Este filamento composto é menos flexível e mais fraco que a versão normal de PLA. Além disso, os bocais podem sofrer danos ao imprimir este material (confira nosso artigo sobre o tema).
Termos Relacionados a Materiais
Temperatura de Transição Vítrea (Tg)
A temperatura de transição vítrea (Tg) é a temperatura na qual um material passa de um estado sólido duro para um estado mole e pegajoso. Materiais com Tg baixa, como o PLA, são mais fáceis de manipular, pois não requerem altas temperaturas para processar. Da mesma forma, materiais com Tg alta poderão suportar condições adversas, pois são mais difíceis de deformar (artigo completo). É medida em °C ou °F.
Resistência à Tração
A resistência à tração indica quanta tensão um material pode suportar antes de quebrar. Sempre que imprimir peças para fins de resistência e durabilidade, escolha filamentos com alta resistência à tração, como policarbonato (se sua impressora permitir). Geralmente é medida em Pascals.
Condutividade
Condutividade refere-se à propriedade ou capacidade de um material conduzir ou transmitir calor ou eletricidade. Geralmente medida em Siemens por metro.
Elasticidade
Elasticidade é a capacidade de um objeto físico deformar-se quando força suficiente é aplicada e depois retornar ao seu tamanho e forma originais quando essa força é removida.
Resistência à Fadiga
A resistência à fadiga indica quanta tensão um material pode suportar para um dado número de ciclos sem quebrar. É medida como o número de ciclos de tração-compressão.
Viscosidade
Viscosidade refere-se à resistência de um fluido a mudar de forma, ou seja, mede a resistência de um fluido a fluir. Por exemplo, a água tem viscosidade menor que o mel. Geralmente expressa em centipoise (cP), equivalente a 1 mPa por segundo.
Higroscopicidade
Um material higroscópico absorve umidade do ambiente circundante. Quando esses materiais absorvem moléculas de água, podem mudar fisicamente, alterando suas propriedades. Pode ser medido comparando o volume de um objeto em estados seco e umidificado.
Peças da Impressora 3D
Placa Controladora
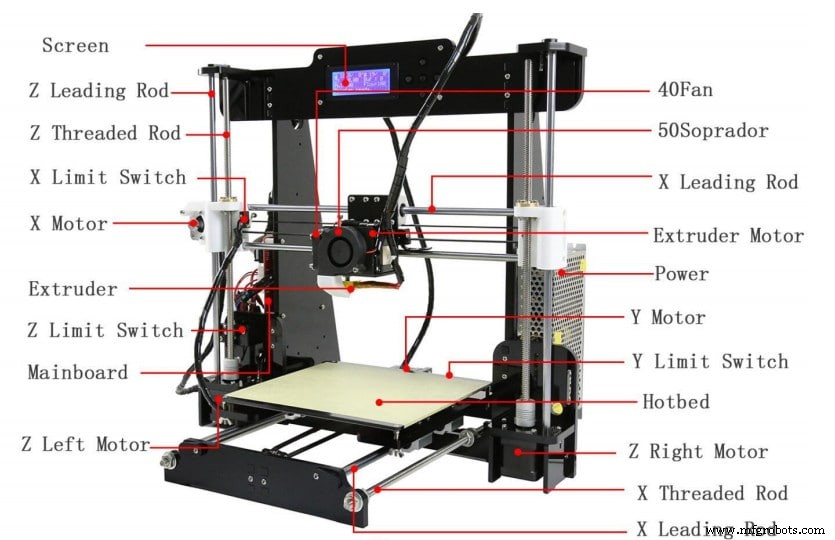
A placa controladora é o "cérebro" da sua impressora 3D. Ela gerencia todas as funções e requisitos eletrônicos de uma impressora 3D. Estas placas de circuito impresso (PCI) recebem o G-code do fatiador e os traduzem em comandos para os motores e componentes de aquecimento da impressora 3D.
Extrusora
A extrusora é a parte da impressora 3D que lida com o movimento e processamento do filamento para depositá-lo em camadas sucessivas e formar o objeto 3D. A extrusora é composta por 2 elementos: o cold end (extremidade fria) e o hot end (extremidade quente).
Cold End
O cold end é a parte da impressora 3D onde o filamento é alimentado. Lá, as engrenagens de tração agarram o filamento e o empurram para o hot end. Em extrusoras direct-drive, o cold end fica diretamente acima do hot end. Já em configurações Bowden, as engrenagens de tração geralmente são montadas na estrutura da impressora.
Hot End
O hot end é a parte da impressora 3D onde o filamento é derretido e depois depositado em camadas sucessivas na mesa de impressão. O filamento é empurrado através de um tubo não condutor de calor para o bloco aquecedor, onde derrete e é então empurrado para fora pelo bocal.
Bocal
O bocal é rosqueado no bloco aquecedor e é a última parte do hot end pela qual o filamento passa antes de ser depositado na mesa de impressão. Bocais vêm em diferentes diâmetros e materiais, sendo o latão o mais comum e 0,4 mm o diâmetro mais popular. Evite bocais de latão sempre que imprimir com filamentos abrasivos, pois podem danificar-se rapidamente.
Tubo Bowden
Em uma configuração Bowden, as engrenagens de tração geralmente são montadas na estrutura da impressora. A partir daí, o filamento é empurrado através de um tubo Bowden para o hot end. O tubo Bowden é geralmente feito de plástico PTFE, que é resistente ao calor e protege o filamento.
Bloco Aquecedor
O bloco aquecedor é uma parte do hot end e funciona como condutor térmico. O cartucho aquecedor aquece o bloco aquecedor, que então aquece o bocal. Blocos aquecedores são geralmente feitos de alumínio, pois é um excelente condutor térmico.
Cartucho Aquecedor
O cartucho aquecedor é o elemento responsável por gerar calor em uma impressora 3D. São inseridos no bloco aquecedor e produzem calor a partir da corrente elétrica. O calor viaja através do bloco aquecedor até os bocais, onde o filamento derrete.
Termistor
O termistor é inserido no bloco aquecedor e informa à impressora 3D quão quente o bloco está. Isso é importante porque diferentes tipos de filamento requerem diferentes temperaturas de impressão para derreter com sucesso.
Ventoinha de Resfriamento
A ventoinha de resfriamento é uma parte do hot end e, em conjunto com o dissipador de calor, ajuda a dissipar o calor. Sem a ventoinha de resfriamento, o calor produzido por altas temperaturas de impressão poderia viajar para fora do hot end e derreter o filamento antes da hora. Se o filamento derreter antes de entrar no hot end, você provavelmente terá que lidar com entupimentos.
Ventoinhas de Camada
A ventoinha de camada é importante para imprimir com sucesso alguns filamentos. Fica localizada perto do bocal e visa resfriar o filamento quando sai na mesa de impressão. Assim, ajudamos o filamento derretido a solidificar mais rápido e evitar deformações.
Fins de Curso (Endstops)
Os fins de curso dizem à sua impressora 3D até onde ela pode mover o bocal nos eixos X, Y, Z. Os fins de curso são responsáveis por evitar descarrilamentos e bloqueios em um dado eixo. Os mais comuns são interruptores mecânicos, mas também existem ópticos e magnéticos.
Mesa de Impressão
A mesa de impressão é a superfície onde a impressora 3D imprime. Idealmente, fornece uma superfície perfeitamente plana para o bocal extrudar. A mesa de impressão também dá à primeira camada uma superfície aderente para evitar que o filamento se descole. Dependendo do material da mesa, você pode precisar aplicar algum adesivo para garantir que o filamento grude nela. Mesas de vidro são as mais usadas, mas existem outros materiais com diferentes propriedades.
Motores dos Eixos X, Y, Z
Os motores dos eixos são responsáveis por mover o bocal da impressora 3D através dos diferentes eixos. Para uma impressão bem-sucedida, os motores dos eixos precisam mover corretamente o hot end. Qualquer mau funcionamento nos motores dos eixos diminuirá a qualidade e velocidade de impressão.
Termos de Solução de Problemas
Warping
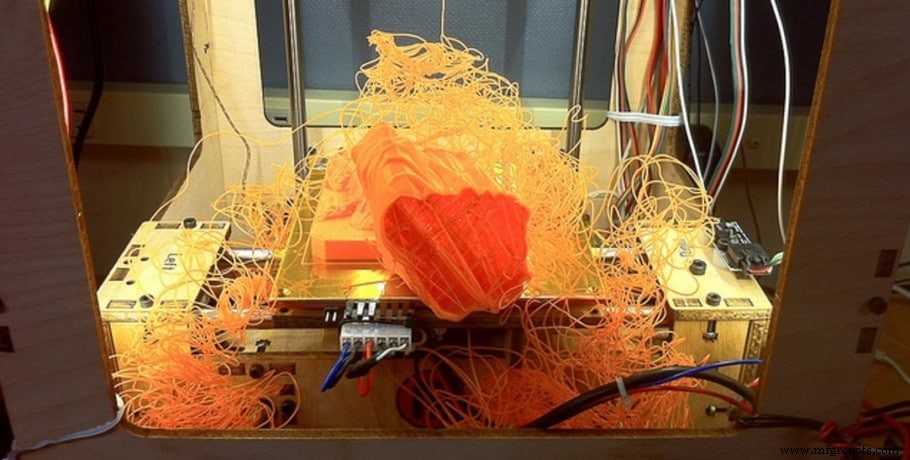
Você tem um problema de warping sempre que vê o filamento curvando-se para longe da mesa de impressão durante a impressão 3D. O warping ocorre quando o filamento esfria de forma desigual, pois o plástico contrai ao esfriar. Se o filamento contrair demais, ele levantará e separará da mesa de impressão. Para prevenir warping, certifique-se de que o filamento tenha boa adesão à mesa de impressão. Alguns filamentos são mais propensos a warping e requerem o uso de mesa aquecida para evitá-lo.
Heat Creep (Rastejamento de Calor)
Heat creep refere-se a um problema na impressão 3D onde o calor viaja para cima fora da zona de fusão e começa a amolecer e enfraquecer o filamento antes da hora. Este problema faz com que a extrusora funcione mal e pode levar a entupimentos. Para evitar heat creep, tente baixar as temperaturas de impressão e certifique-se de que as ventoinhas de resfriamento estão funcionando.
Bridging (Ponteamento)
Bridging na impressão 3D é essencialmente uma extrusão de filamento suspensa no ar que conecta duas colunas. Quando uma impressora falha em fazer a ponte de um pequeno vão, há um problema de bridging. Problemas de bridging são bastante comuns; para resolver, tente aumentar a velocidade da ventoinha de camada, diminuir a temperatura e a velocidade de impressão (artigo relacionado).
Precisão Dimensional
Sempre que seu objeto impresso sai com tamanhos diferentes dos originalmente planejados, você está lidando com problemas de precisão dimensional. O quão bem um objeto impresso corresponde ao tamanho e especificações do arquivo original depende de muitas coisas. Antes de apertar cintas e ajustar o firmware, imprima um cubo de teste para ver quão precisa sua impressora é. O ABS é conhecido por encolher até 8% ao esfriar.
Ghosting ou Ringing (Fantasma ou Anel)
Ghosting, ringing, rippling, echoing — todos estes termos referem-se à presença indesejada de linhas ou características duplicadas na superfície de objetos impressos em 3D. Isso é causado por mudanças rápidas de velocidade e direção na extrusora, resultando em vibrações. Para prevenir, reduza a velocidade de impressão e diminua as configurações de aceleração e jerk (artigo completo sobre como resolver).
Super-Extrusão
Sempre que a impressora 3D está extrudando mais filamento do que o software acha que está, chama-se super-extrusão. A super-extrusão causa impressões de má qualidade e pode arruinar totalmente um objeto impresso. Possíveis correções: baixar a temperatura de impressão, diminuir a taxa de fluxo de extrusão e certificar-se de que o fatiador tem a configuração correta de diâmetro do filamento (artigo completo sobre como resolver).
Sub-Extrusão
Sempre que a impressora 3D está extrudando menos filamento do que o software acha que está, chama-se sub-extrusão. A sub-extrusão enfraquece a estrutura do objeto impresso em 3D. Se você vê que as camadas do seu modelo estão muito finas ou têm buracos ou lacunas, provavelmente está experimentando sub-extrusão. Para corrigir, verifique se o software tem o diâmetro correto do filamento e aumente a temperatura de impressão e a taxa de fluxo de extrusão (artigo de solução de problemas relacionado).
Adesão à Mesa
Adesão à mesa refere-se a quão aderente sua mesa de impressão é. Para uma impressão bem-sucedida, é importante que o filamento grude na mesa de impressão. Má adesão à mesa pode levar a warping, entre outros problemas de impressão. Para prevenir problemas de adesão, certifique-se de que a mesa está nivelada e limpa. Se o problema persistir, bastões de cola e sprays de cabelo podem fornecer muita adesão extra para a mesa.
Separação de Camadas
A separação de camadas tem a ver com as ligações entre camadas. Para uma impressão bem-sucedida, cada camada precisa aderir adequadamente à que está por baixo. Má adesão entre camadas pode resultar em impressões drasticamente defeituosas. A separação de camadas é fácil de detectar, pois você verá lacunas entre as camadas. Confira nosso artigo sobre causas e soluções deste problema.
Extrusora Entupida
Uma extrusora entupida significa que sua impressora 3D não consegue mais extrudar o filamento corretamente. Geralmente é causada por uma obstrução dentro do bocal. Para prevenir entupimentos, certifique-se de ter a temperatura de impressão correta para seu filamento e que ele está limpo. Também verifique se o bocal não está muito perto da mesa de impressão, pois às vezes não há espaço suficiente para extrusão (como consertar uma extrusora entupida).
Lacunas (Gaps)
Lacunas são um problema comum na impressão 3D. Você pode ter lacunas entre linhas na primeira e última camada ou entre camadas. Diferentes soluções se aplicam dependendo de onde estão as lacunas (como corrigir lacunas).
Bolhas e Zits
Bolhas e zits são pequenos caroços na superfície externa de um objeto impresso em 3D. Acontecem no ponto onde a extrusora termina de imprimir uma seção da casca externa e começa a imprimir uma nova. Para prevenir bolhas e zits, certifique-se de ter configurações ideais de retração e coasting no fatiador.
Infill Fraco
O infill fornece suporte para a estrutura de um objeto impresso em 3D. Um infill fraco significa que a impressão pode quebrar facilmente. Para evitar, use um padrão de infill forte. Se o problema persistir, diminua a velocidade de impressão e aumente a porcentagem de infill (artigo completo).
Stringing (Fios)
Quando a extrusora se move pelo espaço aberto para uma nova localização para imprimir, algum filamento pode vazar do bocal e grudar no objeto impresso. Este problema chama-se stringing e faz suas impressões parecerem que têm teias de aranha. Para prevenir stringing, baixe a temperatura de impressão e verifique se tem configurações adequadas de retração (artigo completo).
Deslocamento de Camadas (Layer Shifting)
O deslocamento de camadas é um erro na impressão 3D onde a impressora falha e posiciona mal as camadas. As camadas são posicionadas incorretamente umas em relação às outras, isso pode acontecer gradualmente ou como um grande deslocamento. Pode ocorrer devido a velocidade excessiva, problemas mecânicos ou elétricos.
Superaquecimento
O superaquecimento é um problema na impressão 3D onde o filamento é extrudado a alta temperatura e não consegue esfriar a tempo para manter a forma desejada. Pode ser corrigido com temperaturas de impressão adequadas e ventoinhas de camada.
Pé de Elefante (Elephant's Foot)
Pé de elefante descreve uma deficiência na impressão 3D onde a primeira camada de um objeto impresso é ligeiramente maior que o resto. Às vezes, o peso das camadas superiores causa pressão suficiente para abaulhar a primeira camada se esta não tiver esfriado completamente. Pode ser corrigido nivelando a mesa de impressão, reduzindo a temperatura da mesa aquecida ou adicionando uma raft ao modelo (artigo relacionado).
Tecnologias de Impressão 3D
Estereolitografia (SLA)
A Estereolitografia (SLA) é uma tecnologia popular de impressão 3D. Esta tecnologia usa um laser para endurecer uma resina fotossensível em um método camada por camada. A SLA é um dos métodos de impressão 3D mais precisos, pois fornece detalhes de alta qualidade, tolerâncias dimensionais apertadas e acabamentos superficiais lisos. A desvantagem é que a SLA é geralmente mais lenta, as resinas são frágeis e os componentes são caros. Para impressões mais fortes, pós-processamento com cura UV é recomendado (artigo relacionado).
Processamento Digital de Luz (DLP)
O Processamento Digital de Luz (DLP) é uma técnica de impressão 3D que emprega a luz de uma tela de projetor especializada para solidificar resina fotossensível. O DLP cria uma camada inteira de cada vez, o que o torna mais rápido que a SLA. Para atingir a forma desejada, um dispositivo de micromirror digital (DMD) localizado entre a fonte de luz e a resina direciona a luz e cria o padrão de uma camada.
Modelagem por Deposição Fundida (FDM)
A Modelagem por Deposição Fundida (FDM) é o método de manufatura aditiva mais popular. Envolve alimentar a impressora 3D com um filamento termoplástico que é aquecido além de sua temperatura de transição vítrea. Então, o filamento derretido é extrudado na mesa de impressão de forma camada por camada. Impressoras FDM são mais baratas que as de resina e podem usar uma ampla variedade de materiais para imprimir (artigo relacionado).
Sinterização Seletiva a Laser (SLS)
A Sinterização Seletiva a Laser (SLS) é um método de manufatura aditiva rápido. Esta tecnologia cria objetos 3D sinterizando partículas finas de pó de polímero. Após um rolo espalhar uma camada fina de pó na mesa de impressão, um laser aquece o material e o funde. Quando uma camada termina de imprimir, a mesa é baixada e outra camada de pó é depositada para o processo continuar. Este método não requer suportes porque o próprio pó serve como suporte. Uma vez terminada a impressão, você precisa remover o pó não sinterizado do modelo.
Fusão Seletiva a Laser (SLM)
A Fusão Seletiva a Laser (SLM) é outra técnica rápida de manufatura aditiva. No SLM, um laser é usado para derreter e fundir o pó metálico. Um rolo espalha o pó metálico na mesa de impressão e, à medida que o laser termina de imprimir as camadas, a mesa é baixada e o processo se repete. Diferente do SLS, o SLM requer suportes para overhangs, pois o material é mais pesado.
Fusão por Feixe de Elétrons (EBM)
A Fusão por Feixe de Elétrons (EBM) é uma tecnologia de manufatura aditiva usada para imprimir peças metálicas. O processo de impressão ocorre em uma câmara de vácuo onde um feixe de elétrons de alta energia funde o pó metálico para criar, camada por camada, as peças desejadas. Esta técnica é muito rápida e permite a construção de objetos complexos e altamente resistentes. Máquinas e materiais EBM são caros, por isso esta tecnologia é usada principalmente por indústrias de alto valor.
Manufatura de Objetos Laminados (LOM)
A Manufatura de Objetos Laminados (LOM) é um processo rápido de manufatura aditiva que cria modelos usando laminados de papel, plástico ou metal. O material é sucessivamente colado usando calor e pressão, e a forma desejada do objeto é cortada com um cortador a laser.
Software de Impressão 3D
Software CAD Popular para Impressão 3D
Blender
O Blender é um software gratuito e de código aberto que suporta a totalidade do pipeline 3D. É um programa incrível para design artístico, onde você se preocupa mais com a aparência natural de formas realistas do que com precisão dimensional. Por ser de código aberto, desenvolvedores Python podem usar a API do Blender para criar suas próprias ferramentas (análise completa).
ZBrush
O ZBrush é o rei da escultura digital, pois tem uma seleção imensa e refinada de pincéis de escultura. Este software pode lidar com uma contagem de polígonos muito alta, permitindo que designers criem modelos incrivelmente detalhados. Uma assinatura paga é necessária para usar o programa (análise completa).
SketchUp
O SketchUp é um software de design assistido por computador 3D baseado no navegador, com versões gratuita e paga. É um ótimo software para iniciantes interessados em construção e design de interiores, pois é um dos programas de modelagem 3D CAD mais fáceis para começar no mundo do design 3D (análise completa).
Fusion360
O Fusion360 é um software CAD 3D baseado na nuvem para design de produtos e manufatura. É melhor usado para modelagem precisa, por isso é perfeito para impressão 3D funcional onde tolerâncias exatas e ângulos específicos são necessários. Para uso profissional, você precisa pagar uma assinatura, mas é gratuito para necessidades pessoais (análise completa).
FreeCAD
O FreeCAD é um software de modelagem paramétrica 3D gratuito e de código aberto. Este programa destina-se a projetar modelos para fins mecânicos, como peças de reposição precisas e objetos técnicos elaborados. Como o FreeCAD é totalmente paramétrico, não é recomendado para modelar formas orgânicas (análise completa).
SolidWorks
O SolidWorks é um software CAD popular considerado um padrão da indústria para engenharia. Foca no design paramétrico, então modelagem orgânica não é muito prática com este programa. O SolidWorks foi desenvolvido principalmente para construir objetos mecânicos que integram mecanismos e montagens. Uma licença paga é necessária para usar este software (análise completa).
Tinkercad
O Tinkercad é um software de design 3D gratuito baseado no navegador. É uma ótima ferramenta para introduzir crianças às maravilhas da modelagem 3D, pois é bastante fácil entender os conceitos básicos com ele. No Tinkercad, você projeta usando um catálogo predefinido de formas, o que limita suas opções, mas ainda pode criar modelos incríveis com eles (análise completa).
Fatiadores (Slicers) Populares para Impressão 3D
Cura
O Cura é um aplicativo de fatiamento para impressoras 3D muito popular, gratuito e de código aberto. É um fatiador simples e acessível tanto para iniciantes quanto para especialistas. Iniciantes logo descobrirão como é fácil usar este software com sua interface amigável e clara, e configurações pré-definidas recomendadas. Para especialistas, existem mais de 400 configurações que você pode ajustar para obter os resultados desejados (comparação de fatiadores).
Simplify3D
O Simplify3D é um programa de fatiamento 3D pago. Devido ao seu custo, é usado principalmente por profissionais para fins comerciais. O Simplify3D dá aos usuários a oportunidade de trabalhar com múltiplos processos. Você pode definir parâmetros diferentes para diferentes objetos na mesa de impressão e até diferentes alturas de camada para o mesmo modelo. Além disso, o Simplify3D é um fatiador rápido e pode importar arquivos massivos e exibi-los rapidamente (comparação de fatiadores).
KISSlicer
O KISSlicer é um aplicativo de fatiamento para impressoras 3D com versão gratuita e paga. A maioria dos makers achará que a versão gratuita satisfaz suas necessidades, mas alguns podem querer configurações mais avançadas encontradas na versão Pro, como opções de dupla extrusão. Este fatiador é fácil de usar e ainda tem muitos recursos avançados de fatiamento para impressões de qualidade.
Slic3r
O Slic3r é um excelente software de fatiamento gratuito e de código aberto para impressoras 3D. Este fatiador é mais adequado para especialistas, pois tem muitas configurações e recursos experimentais. O Slic3r é um programa completo que pode lidar com qualquer coisa que você jogue nele, podendo até ser usado para impressões SLA.
OctoPrint
O OctoPrint é um aplicativo gratuito e de código aberto para controle remoto de impressora 3D. Com um dispositivo com WiFi, como um Raspberry Pi, conectado à impressora 3D, você obtém controle total sobre suas impressões via navegador web ou dispositivo portátil. Além disso, o OctoPrint pode fatiar arquivos STL, pois tem o CuraEngine integrado.
PrusaSlicer
O PrusaSlicer é um software gratuito e de código aberto baseado no Slic3r. Este programa fornece três modos de uso: iniciante, avançado e especialista. Estes modos, em conjunto com a interface de usuário clara e simples, tornam o software amigável. Este software rico em recursos pode ser usado tanto para impressoras FDM quanto de resina (comparação de fatiadores).
Formatos de Arquivo
STL
STL é o formato de arquivo mais usado na impressão 3D. Quando o processo de modelagem termina, o objeto é salvo como arquivo STL, que armazena as informações sobre o modelo 3D como uma malha de triângulos tessalados.
A maioria das impressoras 3D não interpreta STLs diretamente, então o arquivo é convertido em G-code antes da impressão. Arquivos STL contêm apenas informações sobre a geometria de superfície de um modelo 3D. Não há informações sobre cor, textura, nem verifica a estabilidade geométrica do objeto, o que pode levar a erros.
G-code
Impressoras 3D (e a maioria das máquinas CNC) leem G-code para obter instruções sobre como imprimir um modelo. O G-code fornece em sequência todos os comandos (movimentos de extrusão, temperatura, ventoinhas, velocidade, etc.) que a impressora 3D executará para imprimir o modelo desejado.
OBJ
OBJ é outro formato de arquivo popular usado para salvar um projeto quando o processo de modelagem termina. O OBJ pode armazenar a geometria de superfície, cor e textura de um modelo. Com OBJ, você pode obter superfícies mais lisas, pois pode usar diferentes tipos de polígonos.
AMF
O AMF foi criado para substituir o STL como principal formato de arquivo na impressão 3D. Projetado para ser mais rápido, o AMF tem suporte nativo para especificações de arquivo como geometria de superfície, cor, material e orientação. No entanto, o AMF não é universalmente suportado na indústria de impressão 3D.
3MF
O 3MF é um formato de arquivo de código aberto para manufatura aditiva que está ganhando popularidade na indústria de impressão 3D. O 3MF é altamente preciso e pode armazenar dados de manufatura, como configurações do fatiador, além de todas as informações relevantes sobre um modelo (geometria de superfície, cor e textura). Estes arquivos geralmente são livres de erros e prontos para imprimir.
VRML e X3D
VRML e seu sucessor X3D são formatos de arquivo padrão usados para representar objetos de mundos 3D interativos na web. Geometria de superfície, cor e textura podem ser especificadas dentro destes arquivos. Alguns fatiadores podem ler estes formatos diretamente.
DWG
DWG (desenho) é um formato de arquivo binário proprietário que contém todos os dados sobre um projeto CAD. DWG é o formato nativo para vários softwares CAD e é usado principalmente por engenheiros, designers e arquitetos.
F3D
F3D é o formato de arquivo nativo usado pelo Fusion360 para armazenar arquivos locais de modelos, designs e assets.
DXF
DXF é um formato de arquivo de dados CAD desenvolvido pela Autodesk. O DXF foi criado para permitir interoperabilidade de dados entre AutoCAD e outros softwares.
STEP
O formato de arquivo STEP é usado para interoperabilidade entre todos os programas CAD. Este formato de código aberto pode descrever precisamente qualquer forma empregando representações matemáticas de geometria 3D (NURBS).
SAT
Arquivos SAT armazenam dados de geometria 3D dentro de um formato de arquivo de texto padrão. O formato é suportado por muitos softwares CAD 3D, podendo ser usado para interoperabilidade e é salvo no formato de modelagem sólida ACIS da Spatial.
X3G
X3G é um formato de arquivo de caminho de ferramenta desenvolvido pela MakerBot. É uma alternativa simplificada e eficiente do G-code que é mais fácil para as impressoras MakerBot manipularem.
Confira Nossa Seção de Produtos Recomendados
Criamos uma seção de produtos recomendados que permitirá remover as suposições e reduzir o tempo gasto pesquisando qual impressora, filamento ou upgrades comprar, pois sabemos que isso pode ser uma tarefa assustadora e que geralmente leva a muita confusão.
Selecionamos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Os filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, então você sabe que qualquer um que escolher funcionará como pretendido.
impressao 3D
- ULTEM e PEEK: Dominando Materiais de Impressão 3D de Alto Desempenho
- 6 Estratégias Comprovadas para Reduzir Custos de Impressão 3D
- Maximizando Eficiência: Como Nesting Impulsiona Desempenho da Impressão 3D de Polímeros
- Produção Interna: A Fuse 1 Constrói Suas Próprias Peças
- Revelando a História: Como a Impressão 3D Transforma Arqueologia e Paleontologia
- Impressão 3D: Empoderando Comunidades no Mundo em Desenvolvimento
- Desmistificando Mitos da Impressão 3D: O que a Tecnologia Realmente Pode Fazer
- Como a Impressão 3D Transformará a Manufatura na Próxima Década
- Como a Impressão 3D Está Revolucionando a Manufatura Moderna
- Glossário Ambiental Essencial: Termos-Chave Explicados