



Impressão 3D de Metal 2024: Guia Completo de Tecnologias, Aplicações e Benefícios de Negócio
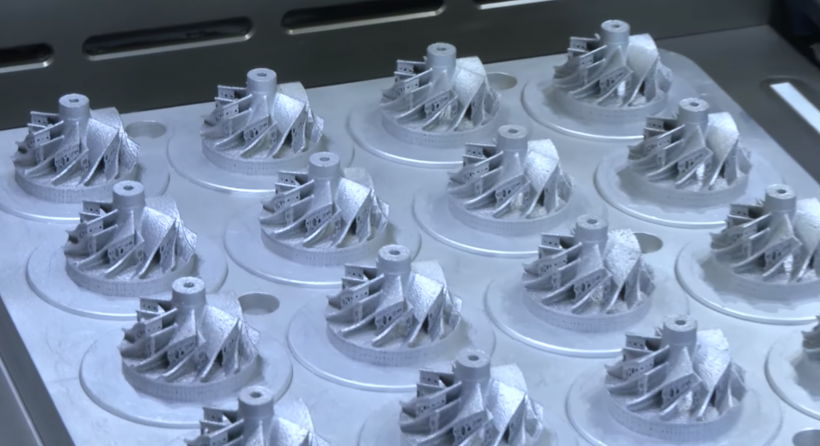
A impressão 3D de metal avança rapidamente em todas as frentes. Novos materiais, velocidades de construção mais altas e maior precisão estão desbloqueando aplicações industriais antes impossíveis. Ainda, navegar pelas tecnologias disponíveis e integrá-las a fluxos de trabalho existentes permanece desafio para muitas empresas.
Este guia fornece visão clara, orientada por especialistas, da impressão 3D de metal, cobrindo tecnologias líderes, benefícios e limitações, materiais-chave, máquinas e aplicações práticas. Também aborda business case, desafios comuns e etapas essenciais de pós-processamento.
Tecnologias de Impressão 3D de Metal
Todos processos de manufatura aditiva de metal compartilham princípio central: construir peças camada a camada. Principais famílias:
- Fusão de Leito de Pó (Powder Bed Fusion)
- Deposição Direta de Energia (Direct Energy Deposition - DED)
- Metal Binder Jetting
- Laminação Ultrassônica de Chapas (Ultrasonic Sheet Lamination)
Fusão de Leito de Pó (PBF)
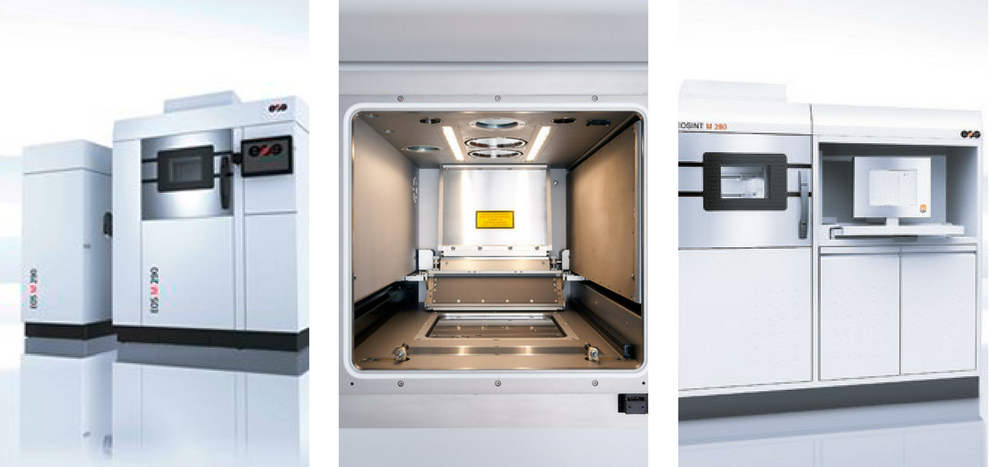
PBF é a tecnologia de AM de metal mais madura. Usa camada fina de pó metálico espalhada sobre plataforma de construção e a funde seletivamente com laser (SLM/DMLS) ou feixe de elétrons (EBM).
Principais processos PBF:
- Selective Laser Melting / Direct Metal Laser Sintering (SLM/DMLS) — baseada em laser, alta resolução, adequada para ampla gama de ligas. DMLS tem maior base instalada mundialmente, segundo IDTechEx.
- Electron Beam Melting (EBM) — baseada em vácuo, superligas de alta temperatura (ex.: Ti-6Al-4V, Inconel 718) ideais para componentes de turbinas aeroespaciais. EBM oferece excelente densidade, mas resolução ligeiramente menor que SLM devido a camadas mais espessas.
Todas peças PBF requerem pós-processamento para atingir precisão dimensional final e propriedades mecânicas. Etapas típicas: alívio de tensão, prensagem isostática a quente (HIP) e acabamento superficial.
Deposição Direta de Energia (DED)
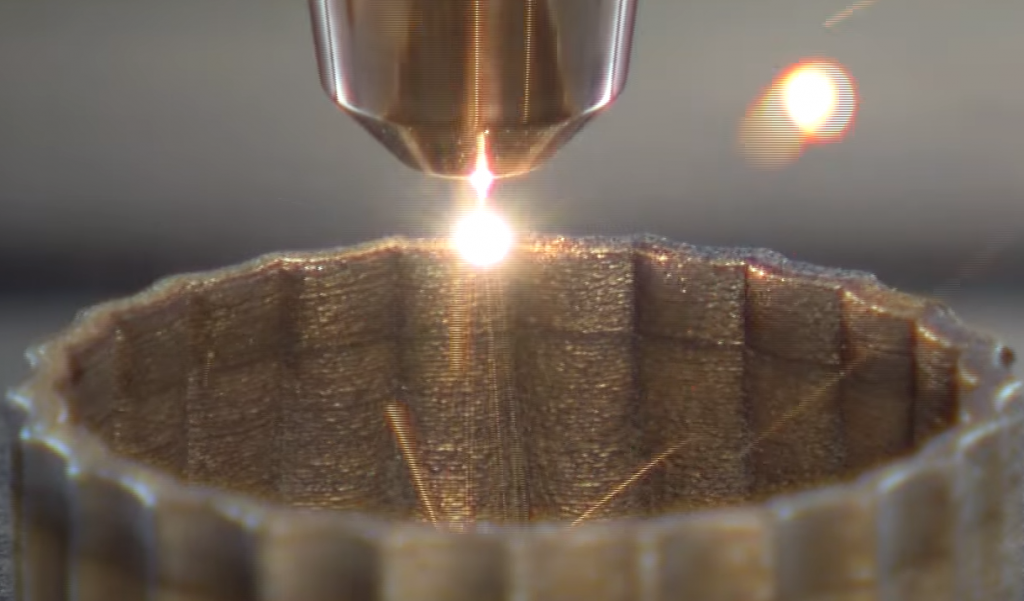
DED funde matéria-prima metálica (pó ou arame) diretamente sobre substrato usando laser ou feixe de elétrons. Oferece altas taxas de deposição e pode construir peças muito grandes — sistema EBAM da Sciaky produz componentes >6 m.
DED destaca-se no reparo de peças danificadas (ex.: pás de turbina, ferramentas de injeção) difíceis de consertar com usinagem convencional.
Metal Binder Jetting
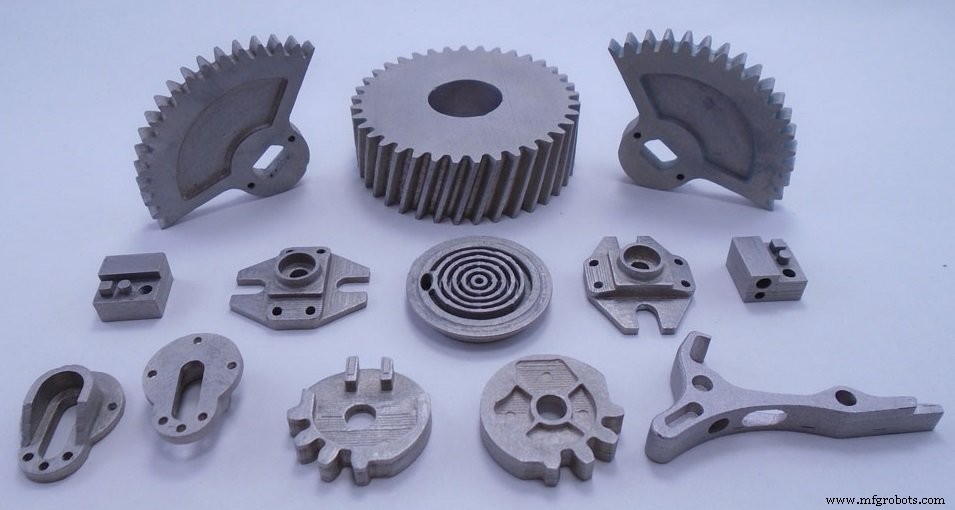
Binder Jetting deposita ligante líquido sobre camadas de pó metálico, que são então sinterizadas. É custo-efetivo, oferece altos volumes de construção e pode usar múltiplos cabeçotes para velocidade. Porém, peças são intrinsecamente porosas e requerem pós-processamento substancial (cura, sinterização, infiltração) para atingir resistência funcional.
Laminação Ultrassônica de Chapas
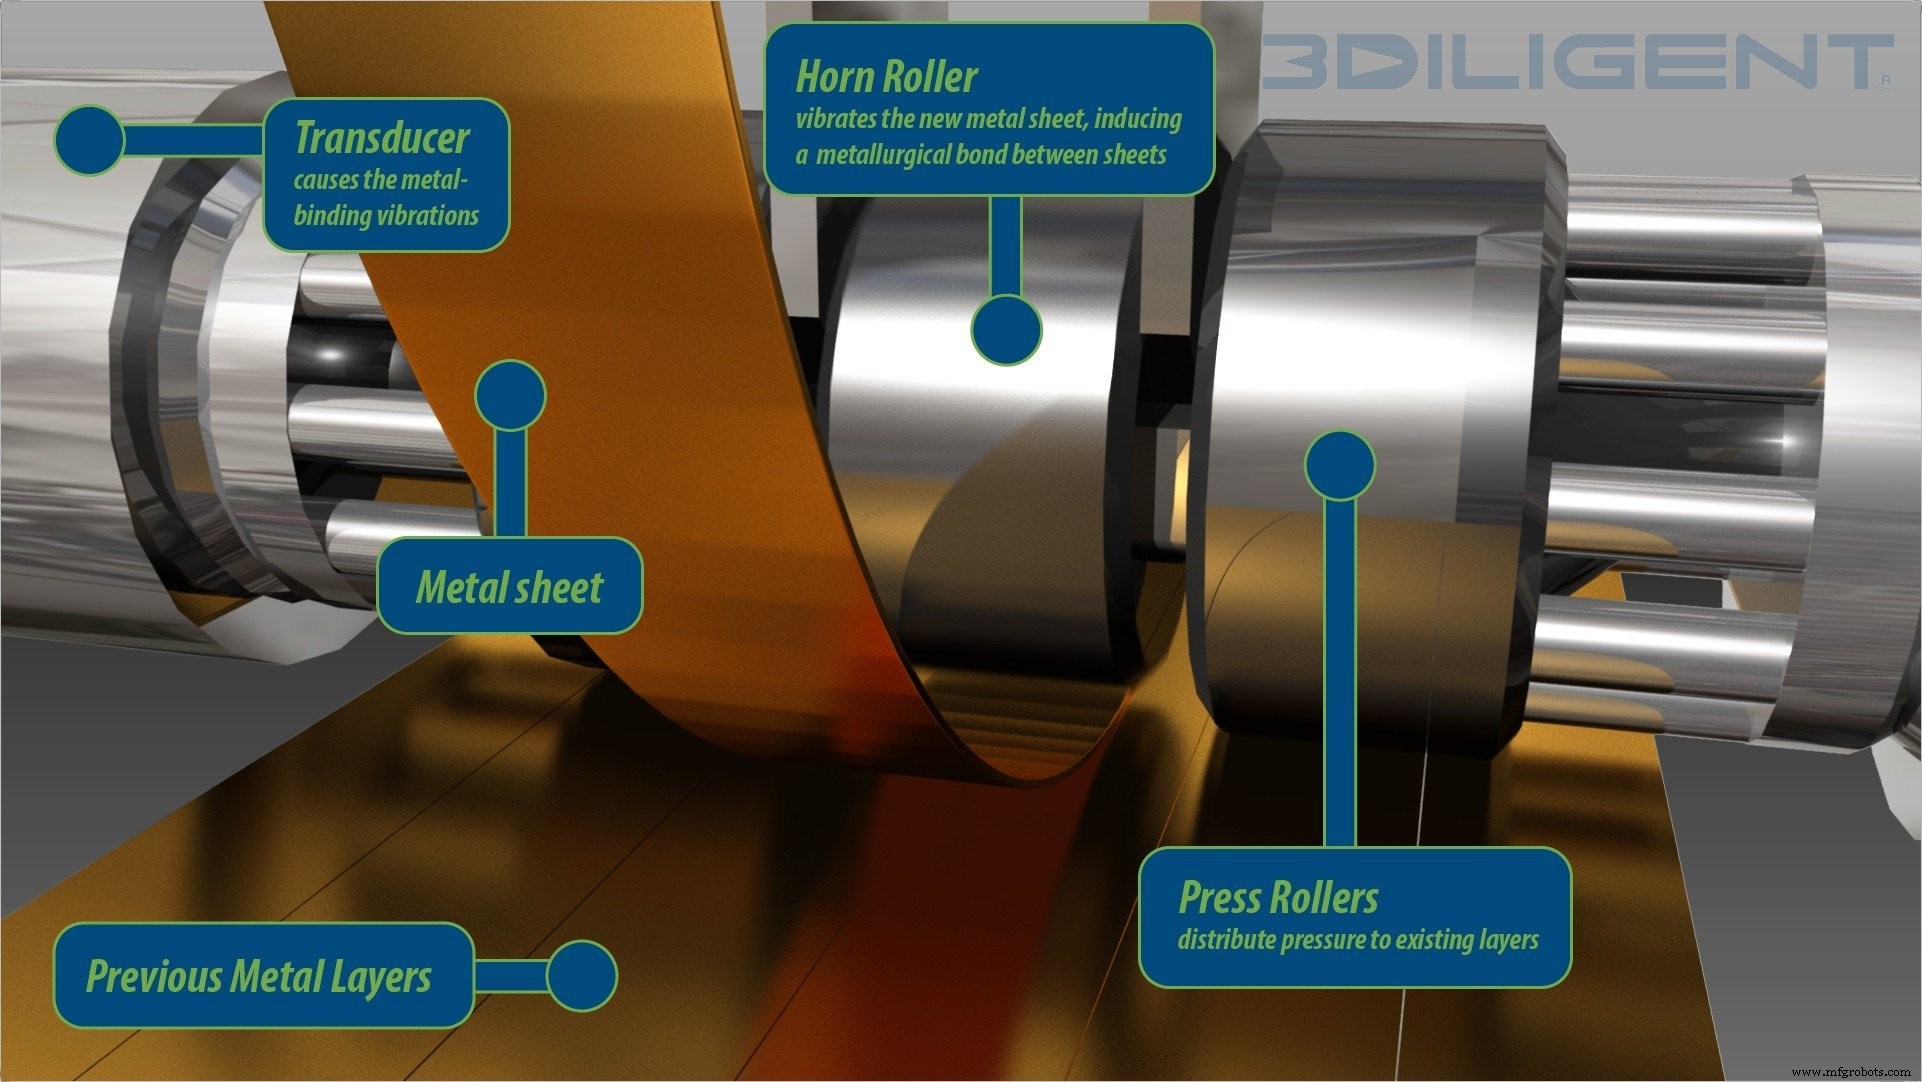
Laminação UL solda folhas finas de metal com vibrações ultrassônicas sob pressão, seguido por fresamento CNC. Processo de baixa temperatura preserva propriedades do material e pode fundir metais dissimilares, ideal para peças com eletrônicos embarcados.
Processos Emergentes
Inovações recentes prometem maior velocidade e menor custo:
- Impressão Metálica Baseada em Extrusão — ex.: Markforged Metal X, Desktop Metal Studio. Usam filamentos metálicos em ligante plástico, depois desligam e sinterizam. Alternativa mais barata a sistemas de leito de pó.
- Material Jetting (NanoParticle Jetting®) — abordagem inkjet da XJet deposita nanopartículas metálicas, sinterizadas pós-impressão. Adequado para prototipagem funcional e peças pequeno-médio.
- HP Metal Jet — alavanca binder jetting com ligante látex proprietário e pós MIM, atingindo até 50× produtividade do binder jetting tradicional.
- Joule Printing (Digital Alloys) — usa alimentação de arame com alta corrente para fundir arame metálico on-the-fly, permitindo peças near-net-shape com suporte mínimo.
- MELD Manufacturing — processo de estado sólido que deforma metal sob pressão sem fundir, gerando peças totalmente densas, resistentes à corrosão, sem tratamento térmico.
Materiais e Panorama de Máquinas
AM metálica tipicamente usa pós ou arames de alta qualidade que atendem requisitos rigorosos de tamanho e morfologia de partícula. Ligas comuns incluem alumínio, titânio, aço inoxidável, cobalto-cromo, ligas de níquel e metais refratários especiais. Lista completa e aplicações típicas na tabela abaixo.
| Material | Descrição |
|---|---|
| Alumínio (AlSi10Mg, AlSi12, etc.) | Leve, excelente ligação, alta resistência à corrosão, adequado para componentes automotivos e aeroespaciais. |
| Titânio (Ti-6Al-4V, Ti-6Al-4V ELI) | Excepcional biocompatibilidade, alta resistência-peso, usado em automobilismo, aviação e implantes médicos. |
| Aço Inoxidável (316L, 17-4PH) | Alta dureza, soldabilidade e resistência à corrosão; amplamente usado em aeroespacial, óleo & gás e dispositivos médicos. |
| Cobalto-Cromo (CoCrMo) | Excelente resistência, resistência à temperatura e biocompatibilidade; comum em implantes cirúrgicos e peças de turbina. |
| Ligas de Níquel (Inconel 625/718, Hastelloy X) | Performance superior em alta temperatura; críticas para motores a jato e processamento químico. |
| Metais Refratários (Ta, Nb, W) | Alta dureza, resistência ao desgaste e biocompatibilidade; usados em bocais de mísseis e implantes médicos. |
| Metais Preciosos (Au, Ag, Pt) | Condutivos, dúcteis, para aplicações nicho como joias e coroas dentárias; tipicamente impressos com DMLS/SLM. |
Principais fabricantes fornecem gama de sistemas across famílias tecnológicas. Instantâneo de modelos-chave, volumes de construção e compatibilidade de materiais abaixo.
| Tecnologia | Fabricante | Sistema | Volume Construção (mm) | Materiais |
|---|---|---|---|---|
| SLM/DMLS | 3D Systems | DMP Flex 100 | 100 × 100 × 80 | 17-4PH, CoCr, AlSi12 |
| SLM/DMLS | EOS | EOS M 400 | 400 × 400 × 400 | Alumínio, Ti-6Al-4V, Inconel, Maraging |
| EBM | Arcam (GE Additive) | Arcam EBM A2X | 200 × 200 × 380 | Ti-6Al-4V, Ni-718 |
| DED | Sciaky | EBAM® | 687 × 111 × 1600 | Ti-6Al-4V, Inconel, W, Nb |
| Binder Jetting | HP | Metal Jet | 430 × 320 × 200 | MIM-based stainless steels |
| Extrusão | Markforged | Metal X | 300 × 220 × 180 | Aço inoxidável, Ti-6Al-4V, Inconel |
Aplicações Industriais
Impressão 3D de metal transformou setores-chave:
- Aeroespacial: bicos de combustível, pás de turbina, componentes estruturais. Bico LEAP impresso da GE Aviation é 25% mais leve e 15% mais eficiente em combustível que contraparte tradicional.
- Automotivo: suportes leves, coletores de escape customizados, peças de reposição sob demanda. Suporte de teto impresso da BMW para i8 Roadster é 44% mais leve que versão fundida.
- Médico & Odontológico: implantes específicos-paciente, substituições de quadril/joelho, scaffolds cranianos. Implantes de titânio impressos da Lima Corporate beneficiaram quase 100.000 pacientes.
- Bens Industriais: inserts de ferramentas com resfriamento conformal, núcleos de molde de injeção, mancais de alta velocidade. GW Plastics relata até 30% economia de tempo de ciclo com moldes impressos.
Business Case para Impressão 3D de Metal
AM metálica oferece:
- Economia de custo e tempo: elimina ferramentas, reduz lead times de meses para dias, consolida montagens.
- Eficiência de material: <5% sucata vs. até 95% desperdício em fresamento CNC.
- Liberdade de design: lattices complexos, canais internos, geometrias leves que melhoram performance.
- Viabilidade baixo volume: produção sob demanda de peças de reposição, reduzindo estoque e custos logísticos.
Desafios e Considerações
- Custo de capital: máquinas high-end variam de US$ 250k a US$ 1M+.
- Complexidade técnica: requer operadores qualificados e pós-processamento robusto.
- Controle de qualidade de peças: repetibilidade depende de design, parâmetros de processo e consistência do pós-processamento.
Essenciais de Pós-Processamento
Etapas-chave para atingir peças funcionais:
- Alívio de tensão: aquecimento em atmosfera inerte para reduzir tensão residual.
- Prensagem Isostática a Quente (HIP): densifica peças, elimina porosidade, iguala propriedades de ligas forjadas.
- Remoção de pó: limpeza mecânica ou automatizada de pó residual.
- Remoção de suportes: usinagem CNC ou EDM a fio, projetados com acessibilidade em mente.
- Acabamento superficial: usinagem, jateamento ou polimento para atender tolerâncias e requisitos estéticos.
Design para AM Metálico
Sucesso depende de design cuidadoso:
- Espessura de parede: mínimo 0,4 mm; use lattices para seções espessas.
- Suportes: minimize, mas garanta acessibilidade; overhangs <45° requerem suporte.
- Overhangs: limite comprimentos não suportados a 0,5 mm; considere filetes ou chanfros.
- Orientação: oriente superfícies críticas para cima para melhorar acabamento; use orientação vertical para tubos ocos.
- Canais: evite furos <0,4 mm em processos de leito de pó; inclua furos de escape (2–5 mm) para remoção de pó.
Conclusão
A impressão 3D de metal está evoluindo para tecnologia de manufatura mainstream, oferecendo flexibilidade de design incomparável, eficiência de custo para baixos volumes e capacidade de criar peças antes impossíveis. Avanços contínuos em hardware, materiais e simulação expandirão ainda mais sua adoção across aeroespacial, automotivo, médico e setores industriais.
Recursos Adicionais
Explore entrevistas, visões gerais de tecnologia e estudos de caso para aprofundar seu entendimento de AM metálico.
impressao 3D
- Impressão 3D de Silicone Explicada: Guia para Iniciantes na Produção de Ponta
- Jateamento de Ligante (Binder Jetting) em Impressão 3D: Como Funciona, Benefícios e Melhores Práticas
- Jateamento de Material (Material Jetting) na Impressão 3D: Guia Definitivo de Precisão, Cor e Inovação
- Domine Impressão 3D com TPU: Guia Completo para Peças Flexíveis e Duráveis
- Escolhendo Entre Impressão 3D Interna e Terceirizada: Guia Prático
- Impressão 3D de Metal: 5 Aplicações de Ponta Transformando a Indústria
- Como a Impressão 3D de Metal Está Revolucionando Peças Leves para Aeroespacial e Automotivo
- Estruturas de Suporte na Impressão 3D: Guia Especialista para Design, Uso e Otimização
- Guia Definitivo de Impressão 3D: Do Básico às Técnicas Avançadas
- Guia Especialista para Escolha de Materiais de Impressão 3D para SLS, MJF, FDM, SLA e DLS™