



Dicas Essenciais de Pós-Impressão para Impressão 3D
Para finalizar a série "Dicas para Impressão 3D", o seguinte artigo foca em dicas após a impressão 3D, incluindo como separar a peça da base e limpar o extrusor após usar materiais que contêm fibras, que são propensos a gerar entupimentos, como o PLA-Fibra de Carbono.
1. Separar a peça da base
Quando uma impressão 3D termina, um período de tempo (5-10 minutos) deve ser permitido antes de separar a peça da base e manipulá-la para que ela esfrie suficientemente e esteja abaixo da temperatura de amolecimento. Se isso não for cumprido, a peça será deformada e perderá alguma qualidade de acabamento. Após o tempo indicado, a peça pode ser separada, ajudando, se possível, por uma espátula. Se uma espátula não estiver disponível, espere até que a base esteja em temperatura ambiente ou use uma técnica rudimentar de resfriamento rápido, como inserir a base em um refrigerador ou freezer ou despejar água fria pela base do lado oposto à peça até ouvir um estalo, indicando que a peça já se descolou parcialmente da base e já pode ser separada à mão.
Quando materiais sensíveis a mudanças bruscas de temperatura (ABS ou Náilon) são usados, uma diminuição gradual da temperatura da base deve ser feita após a impressão 3D terminar para evitar deformações na peça. Este processo pode ser feito com programas como o Simplify3D, programando a diminuição da temperatura da base em intervalos de 5 °C até atingir a temperatura ambiente.
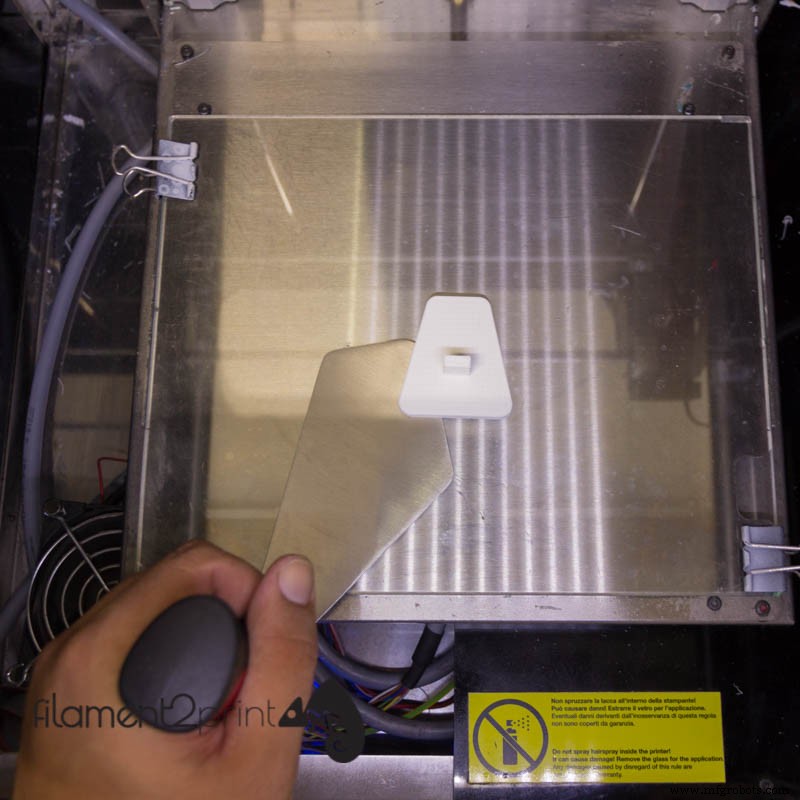
Imagem 1: Espátula BuildTak
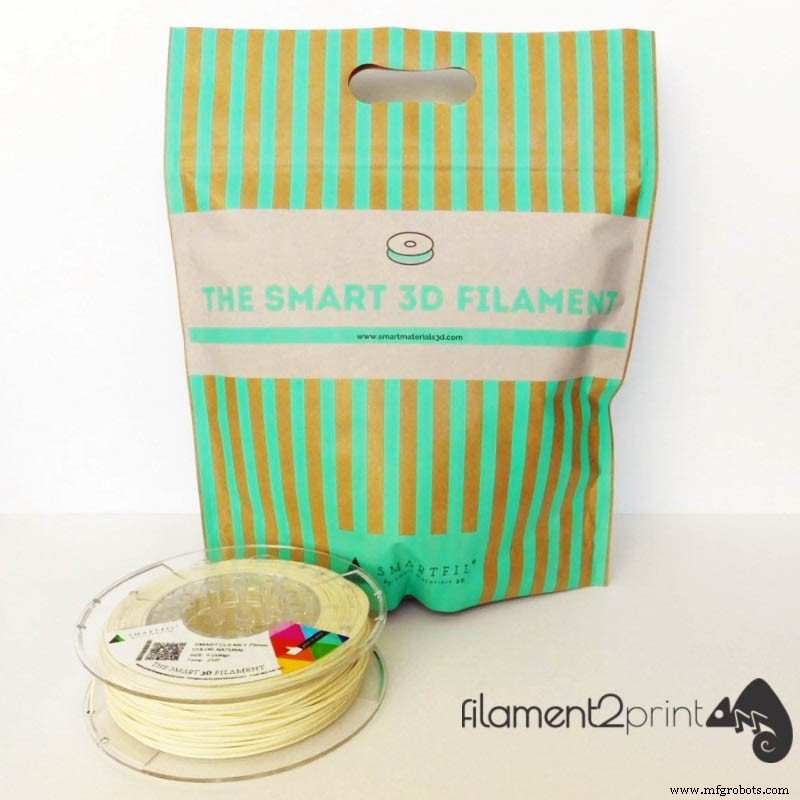
Imagem 2: Filamento de limpeza Smart Clean
2. Limpeza do extrusor
Após usar materiais abrasivos que contêm fibras e são propensos a entupimentos, como PLA-Fibra de Carbono ou Náilon-Fibra de Carbono CF15, o usuário deve limpar o interior do extrusor para que não solidifiquem os detritos destes filamentos e não haja entupimentos futuros. Para isso, o filamento de limpeza Smart Clean pode ser usado, um material que é usado a 10 °C mais que a temperatura do filamento da última impressão 3D, por um pouco mais de 1 metro ou até que o filamento saia do bico livre de detritos do material da impressão 3D anterior. Esta operação evita que entupimentos ocorram e aumenta a vida do extrusor.
3. Limpeza da base
Muitas impressoras 3D têm uma base de vidro ou outro tipo de base onde spray é pulverizado (3DLac ou DimaFix) que ajuda a aderência da peça durante várias impressões. Após vários usos, o spray deve ser pulverizado novamente, mas não antes de lavar a base com água (melhor fria) e com sabão. Simplesmente aplicando um pouco de sabão na base, um pouco de água e esfregando com a mão, é mais que suficiente para limpar a base. Finalmente, seque com papel e verifique que não há vestígios de spray na base.
4. Verificar as dimensões e acabamento da peça
Após remover a peça da base da impressora, uma verificação geral das dimensões e acabamento deve ser realizada para garantir que a impressora 3D está operando corretamente. Com um paquímetro, deve-se medir as dimensões externas da peça e os vazios internos, se houver; se estes não estiverem corretos, a calibração da impressora 3D, principalmente a base e os passos dos motores, deve ser verificada. Se o acabamento superficial não for bom, provavelmente é culpa da temperatura de impressão usada não ser correta ou que o extrusor (ou bico) está sujo ou em mau estado.
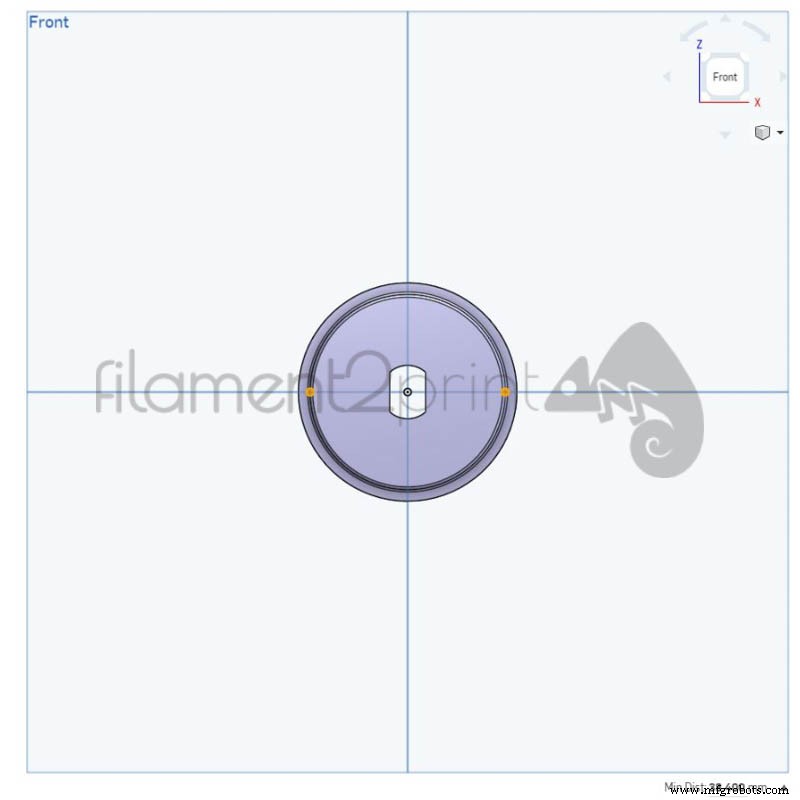
Imagem 3: Medição de diâmetro teórico
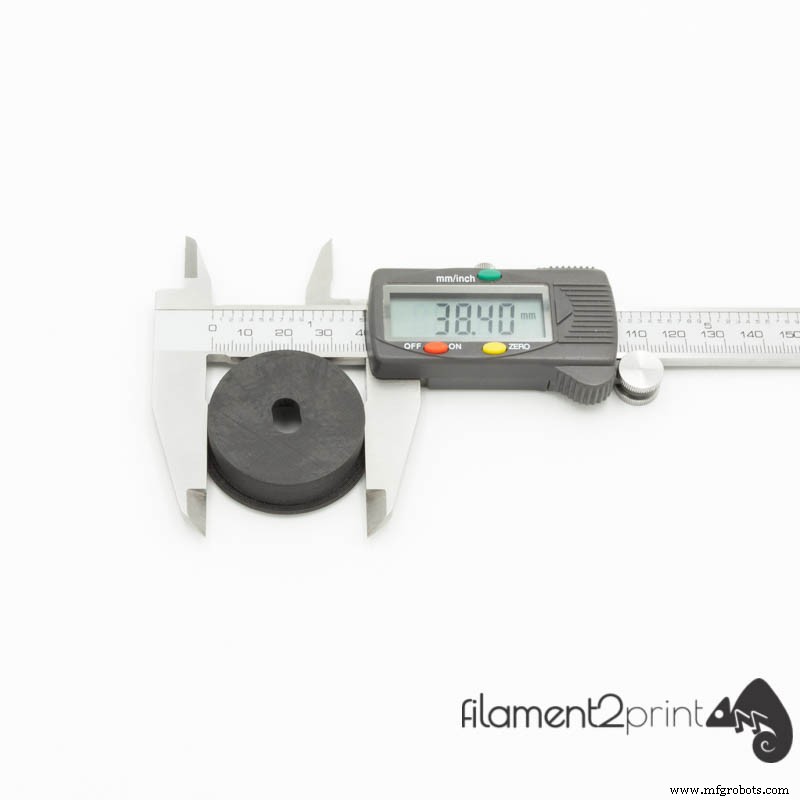
Imagem 4: Medição de diâmetro real
5. Acabamento superficial
Ao fazer peças que precisam de um excelente acabamento superficial, algumas das técnicas de acabamento, como aplicação de acetona ou vapor de acetona (válido apenas para peças feitas de ABS) ou aplicação de algum produto de acabamento como revestimento de resina epóxi (XTC), que, além disso, permitem lixar ou pintar posteriormente e assim obter um acabamento praticamente liso para que as camadas na peça não sejam apreciadas.
Vídeo 1: Acabamento superficial com XTC
Este artigo conclui a série de "Dicas para impressão 3D", que expôs os problemas mais comuns antes, durante e após a impressão 3D FDM/FFF e explicou as principais soluções para evitá-las ou resolvê-las.
impressao 3D
- Revolucionando as Viagens Espaciais com Materiais de Próxima Geração Impressos em 3D
- Como a Impressão 3D Revoluciona a Fundição em Areia: Um Guia Prático
- 4 Princípios Fundamentais de Design para Impressão 3D Bem‑Sucedida
- Destaque de Aplicação: Impressão 3D Revoluciona Design e Produção de Mancais
- Revolucionar o Calçado: Impressão 3D Impulsiona Inovação, Personalização e Time-to-Market Mais Rápido
- Aproveitando a Impressão 3D no Ensino Superior: Benefícios, Estudos de Caso e Recursos
- Guia Profissional para Impressão 3D de Moldes Duráveis
- 10 Materiais Mais Resistentes para Impressão 3D: Durabilidade Extrema
- Dicas de Design Especializadas para Sucesso na Impressão 3D Carbon DLS™
- Otimize Suas Impressões 3D Polyjet: Diretrizes de Design para Precisão e Sucesso Multimaterial