



Guia Especialista de Extrusores e Hotends para Impressoras 3D: Tipos, Marcas e Desempenho
Neste artigo abordamos os tipos de extrusores e HotEnds mais comuns na impressão 3D. Esclarecemos que tudo citado resulta de nossa experiência com produtos de marcas líderes, como a E3D Online, especializada em componentes de alta qualidade (extrusores, HotEnds, bicos). Essa nuance é necessária porque, com extrusores e HotEnds de baixa qualidade, as características abaixo podem não se cumprir.
A função principal do extrusor é mover o filamento do carretel ao HotEnd da forma mais precisa e na velocidade adequada. Existem diferentes classificações; analisaremos as principais.
Tipos de extrusores segundo o acionamento
Dois tipos conforme o acionamento: Direto e Bowden. No direto, o filamento vai diretamente da engrenagem do extrusor ao HotEnd; há sistemas onde ambos estão juntos, como o Titan Aero.
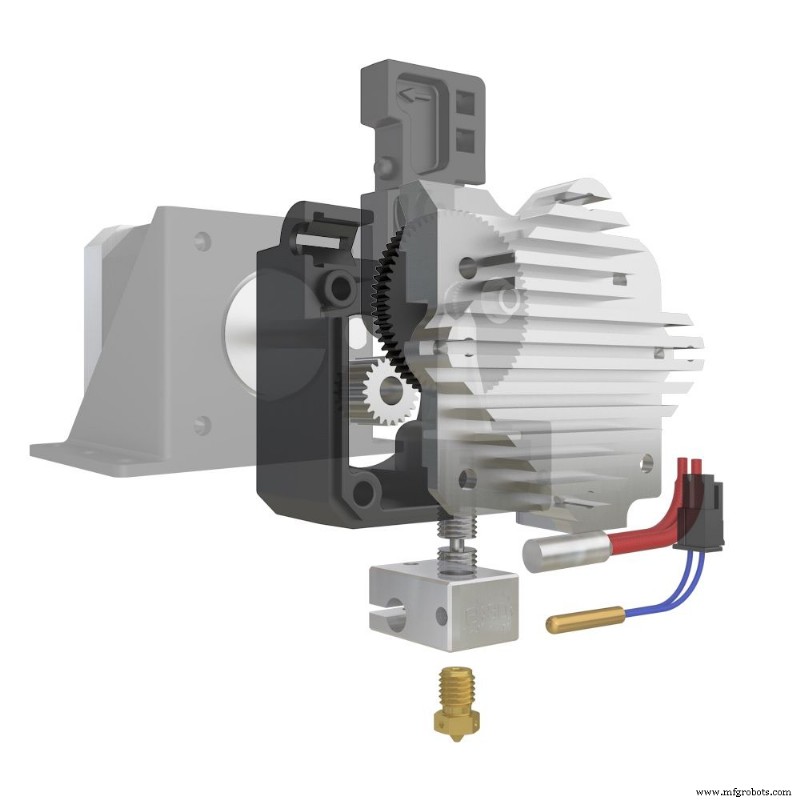
Imagem 1: Extrusor Titan Aero. Fonte: E3D
No Bowden, a conexão com o HotEnd é feita por um tubo PTFE por onde passa o filamento.
Extrusores Diretos
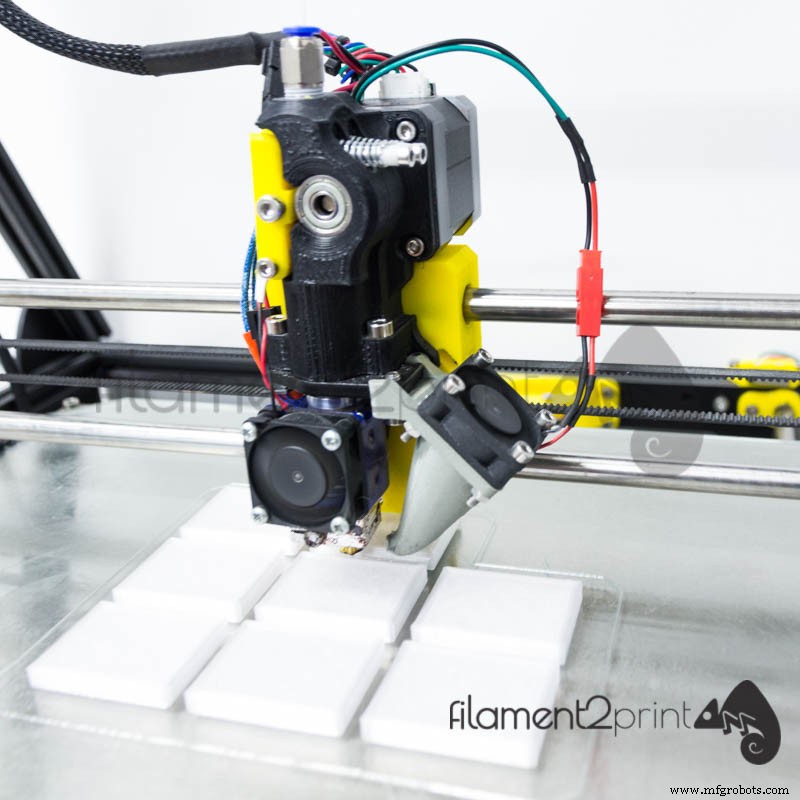
Imagem 2: Extrusores Diretos
Vantagens:
- Imprimem materiais flexíveis (PLA Soft, TPU, TPE/FilaFlex) em 1,75 mm e 2,85 mm.
- Imprimem todo tipo de materiais sem problemas, independentemente da abrasão de certos filamentos. Para materiais abrasivos (ex.: grafeno), recomenda-se o bico Olsson Ruby, de latão com ponta de rubi, vida quase infinita.
- Necessitam comprimentos de retração curtos para boas impressões, reduzindo a probabilidade de entupimento.
Desvantagens:
- Inércia considerável no eixo que move extrusor e HotEnd. Aumenta em impressões de alta velocidade pelo peso do conjunto (extrusor, motor, HotEnd), especialmente com vários extrusores.
- Problemas de temperatura no motor do extrusor. Em impressoras fechadas com câmara aquecida, podem-se atingir temperaturas no motor que afetam o desempenho.
Extrusores Bowden
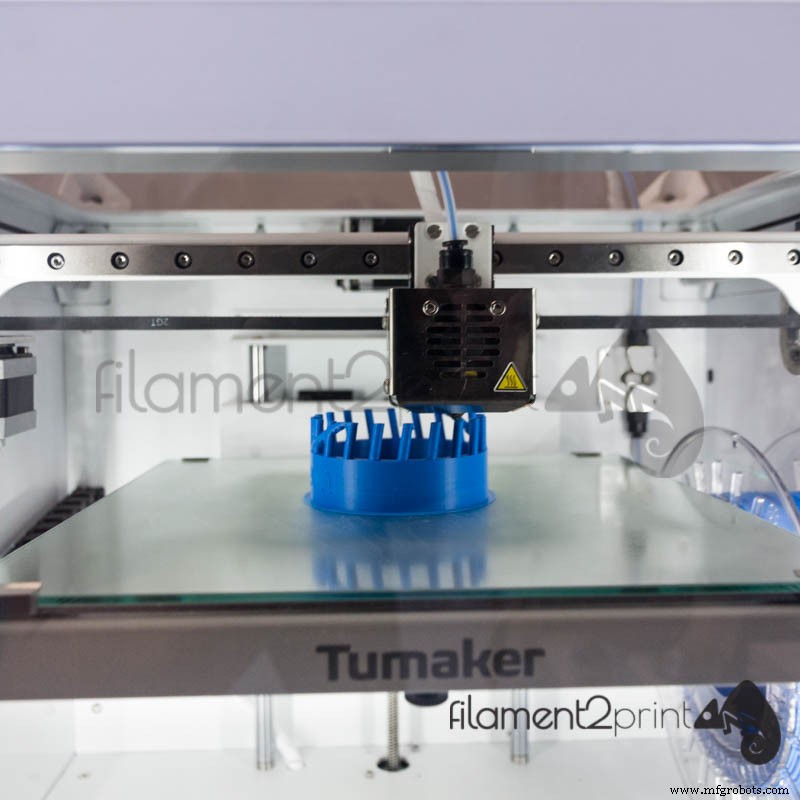
Imagem 3: Extrusor Bowden
Vantagens:
- Baixas inércias no eixo de deslocamento do HotEnd. Como extrusor e motor ficam ancorados ao chassi, as inércias são muito reduzidas, permitindo impressões muito rápidas e de alta qualidade.
- Alto arraste do filamento. A maioria das impressoras com este sistema (BCN Sigmax, 3NTR-A2) tem conjunto de pinhões (redutor) que aumenta o torque de arraste, podendo mover carretéis maiores que o normal.
Desvantagens:
- Problemas para imprimir filamentos flexíveis de 1,75 mm. Por ser flexível, não é possível manter a pressão constante ao longo do tubo PTFE até o HotEnd. Nos sistemas Bowden de 2,85 mm, porém, é possível imprimir flexíveis em baixa velocidade.
Tipos de HotEnd segundo o diâmetro do material
O HotEnd funde o filamento para criar a peça. Configura-se o tipo (V6 ou Volcano) e o bico conforme o diâmetro do material, o tipo de peça, qualidade e acabamento desejados. Classificamos em V6 e Volcano e citamos vantagens e desvantagens.
Vantagens e desvantagens do HotEnd V6
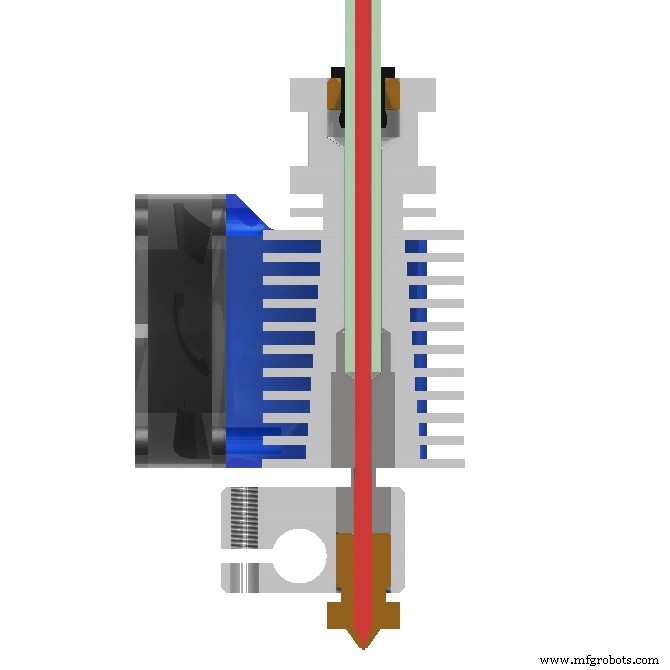
Imagem 4: HotEnd V6 universal 1,75 mm. Fonte: E3D
Vantagens:
- O V6 é o HotEnd mais versátil do mercado, válido para todos os tipos de impressão, inclusive materiais flexíveis (especialmente com filamento 2,85/3 mm). Permite fabricar todo tipo de peças com qualidade de acabamento excepcional.
Desvantagens:
- O diâmetro máximo de bico recomendado é 0,80 mm / 1 mm; para diâmetros maiores, costumam ocorrer problemas de continuidade de fluxo.
Vantagens e desvantagens do HotEnd Volcano
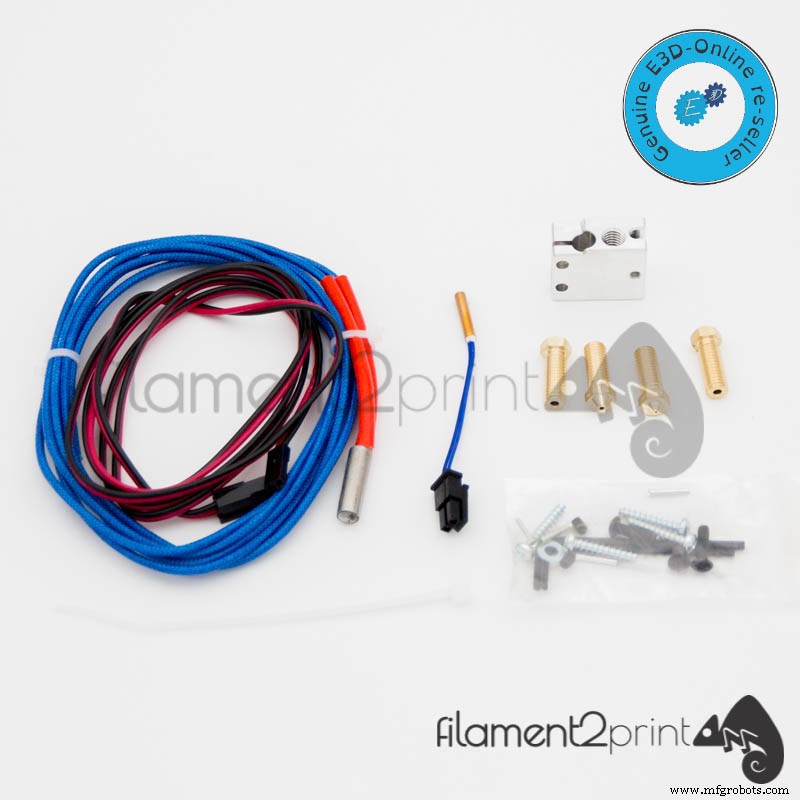
Imagem 5: HotEnd Volcano E3D
Vantagens:
- Graças à posição paralela do cartucho de aquecimento em relação ao bico, obtém-se maior área aquecida, proporcionando grande controle e estabilidade na fusão. Permite bicos de maior diâmetro (1,2 mm), reduzindo tempos de fabricação e possibilitando alturas de camada maiores que no V6.
- Peças mais resistentes. Camadas mais altas com fluxo laminar (sem bolhas) fortalecem as ligações químicas do material, gerando peças mais rígidas e resistentes.
Desvantagens:
- Acabamento superficial de baixo detalhe. Devido às alturas de camada elevadas, as peças apresentam degraus em áreas com superfícies curvas em diferentes alturas.
Alguns fabricantes nomeiam o HotEnd conforme o sistema de extrusão e diâmetro do filamento. A E3D Online usa a designação "universal" para seus HotEnds de 1,75 mm (universal direct e universal bowden), onde o tubo PTFE chega ao interior do Heat Break, canalizando o filamento sem interrupções ao bloco de aquecimento. Para HotEnds de 2,85/3 mm, usa apenas "direct" ou "bowden".
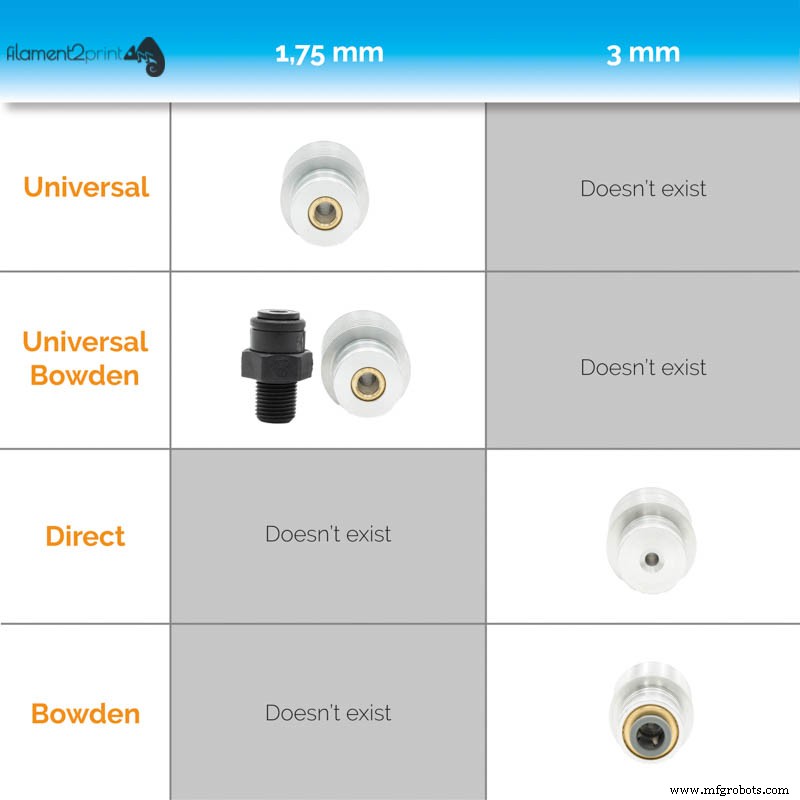
Imagem 6: Tipos de HotEnd E3D
Recomendamos que cada usuário estude seu caso particular com base no tipo de peças e velocidade desejada, mas sempre usando componentes de primeira linha que garantam qualidade em todos os produtos.
impressao 3D
- Biochips: Definição, Tipos e Aplicações na Biotecnologia Moderna
- Domine Variáveis e Tipos de Dados Primitivos em C#: Guia Completo
- Tecido de Fibra de Vidro E-Vidro & C-Vidro: Tipos, Tecelagens e Aplicações de Alto Desempenho com Revestimento PTFE
- Prototipagem Rápida Explicada: Tipos, Processos e Benefícios
- Manufatura Aditiva Explicada: Tipos, Processos e Aplicações
- Soldagem Explicada: Tipos, Técnicas e Guia Passo a Passo
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Entendendo Processos de Manufatura: Definições, Tipos e Componentes-Chave
- Graus de Aço Inoxidável: Tipos, Propriedades e Usos Comuns
- Conheça as Soluções de Freio & Embreagem Stromag para Máquinas Industriais