



Escolha entre Extrusão Direta e Sistema Bowden para Impressão 3D FDM
Um dos elementos mais importantes de uma impressora 3D FDM é o conjunto formado pelo extrusor e o hotend.
O hotend é o elemento destinado a fundir o filamento para que possa fluir através do bico, enquanto impede que o calor seja transmitido para fora da chamada zona quente.
Para isso, os hotends geralmente têm quatro partes:
- O bico ou nozzle: É o elemento através do qual o filamento fundido flui para depositar na peça. O seu diâmetro determina o diâmetro do fio de material extrudido e portanto a resolução da impressora em XY.
- O bloco de aquecimento: É o elemento encarregue de aquecer o bico até à temperatura de impressão e mantê-la estável.
- O heatbreak (quebra-calor): Serve como ponte de quebra térmica. Separa a zona quente da zona fria.
- O dissipador de calor: A sua função é manter a zona fria refrigerada, dissipando o excesso de calor transmitido pelo bloco de aquecimento.
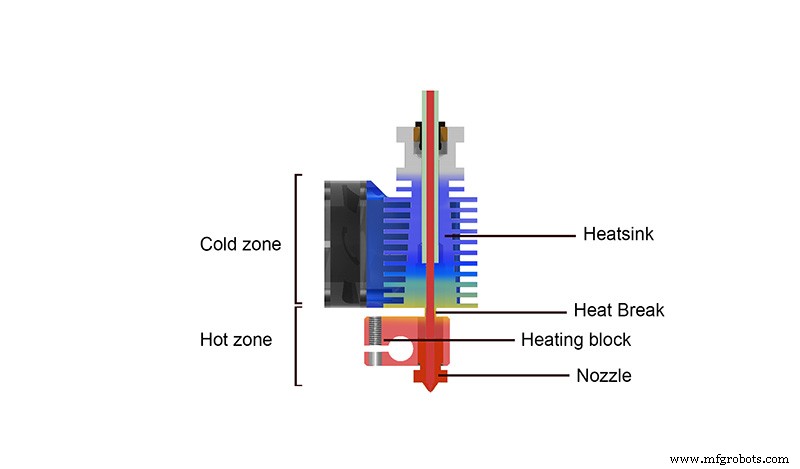
Imagem 1: Temperaturas dentro do hotend. Fonte: E3D.com
Por outro lado, o extrusor é responsável por puxar o filamento para dentro do hotend para que se gere pressão suficiente dentro do hotend para que o material fundido flua constante e homogeneamente através do bico.
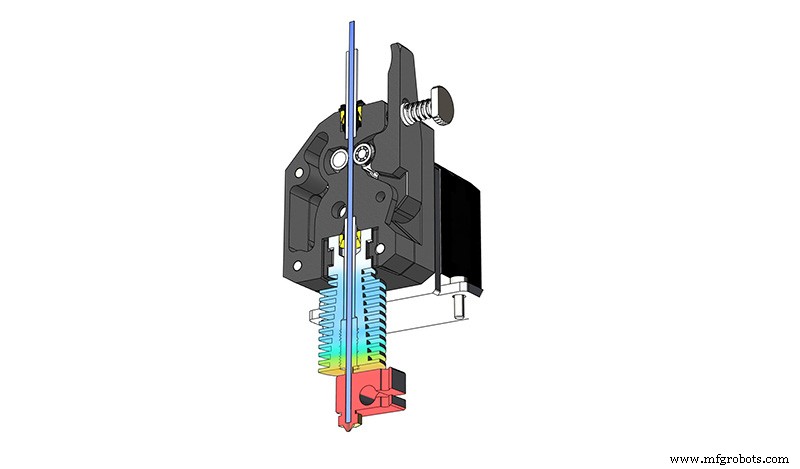
Imagem 2: Extrusor direto. Fonte: E3D.com
Atualmente existem duas formas de combinar o hotend com o extrusor: sistemas de extrusão direta e sistemas Bowden.
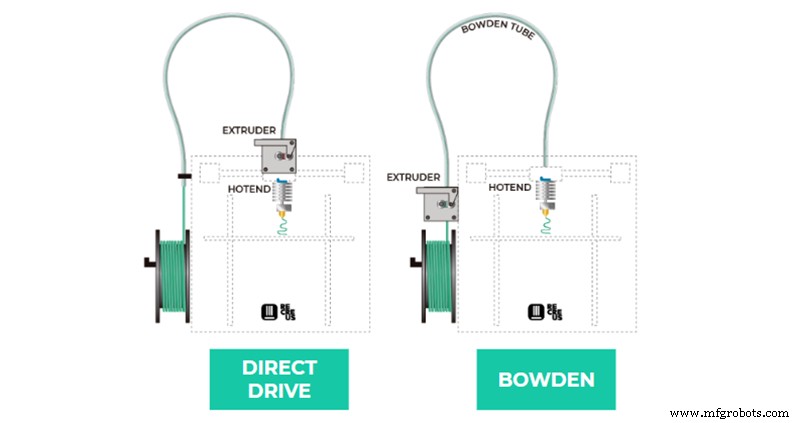
Imagem 3: Esquema de impressora com extrusor direto e bowden. Fonte: Recreus.com
Nos sistemas de extrusão direta, o extrusor e o hotend formam um único elemento, minimizando a distância entre o ponto de tração e o bico.
Nos sistemas de extrusão Bowden, o extrusor está fixo no chassis da impressora 3D e empurra o filamento para o hotend através de um tubo chamado tubo Bowden.
Embora tenha havido muita discussão sobre qual dos dois sistemas é melhor, ambos têm grandes vantagens, bem como algumas desvantagens. A escolha do mais adequado dependerá de vários fatores como o tipo de material que se costuma usar, as velocidades de impressão ou a qualidade do chassis da impressora.
Retrações
Quando o extrusor empurra o filamento em direção ao hotend, o filamento comprime criando a pressão necessária dentro do bico para que o material fundido flua corretamente. No entanto, quando não queremos extrudir material, não basta parar de empurrar o filamento, pois a pressão residual devido à compressão fará com que o material continue a fluir. Por isso, cada vez que o hotend se move para uma nova posição e não é necessário adicionar material, o filamento deve ser retraído a distância necessária para que possa descomprimir e libertar a pressão dentro do bico. Isso é conhecido como retração e é de grande importância no processo de impressão 3D.
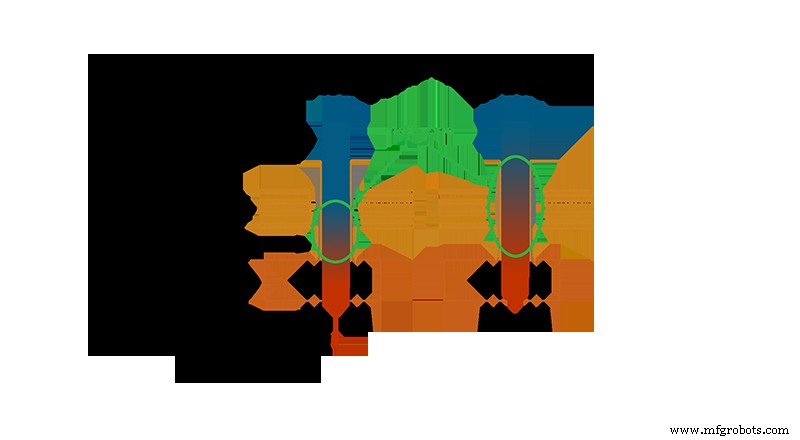
Imagem 4: Esquema da retração. Fonte: sublimelayers.com
Como os plásticos são geralmente materiais não rígidos, quanto maior a distância entre o extrusor e o hotend, maior a compressão do filamento necessária para alcançar pressão adequada no bico. Isso também faz com que a distância de retração necessária para libertar essa pressão seja maior. É por isso que enquanto nos sistemas diretos as distâncias de retração costumam ser entre 0,8 mm e 2 mm, nos sistemas de extrusão Bowden podem atingir valores de 5 ou 6 mm.
Poder usar valores baixos de retração tem vantagens importantes. Por um lado, os tempos de retração são menores, o que em peças que envolvem muitas retrações pode representar uma redução significativa no tempo de impressão. Por outro lado, uma distância de retração baixa minimiza o risco de a parte fundida do filamento atingir a zona fria do hotend, impedindo assim que solidifique e expanda causando um entupimento.
É este último fator que faz com que os extrusores bowden exijam calibração de retração mais complexa e precisa pois há uma margem muito pequena entre um valor de retração demasiado baixo que causa oozing ou stringing e um demasiado alto que causa entupimento.
Filamentos flexíveis
Outra consequência direta da distância entre o extrusor e o hotend é o comportamento dos filamentos flexíveis.
Nos sistemas Bowden, o filamento é guiado do extrusor para o hotend através de um tubo, geralmente Teflon. Embora o diâmetro interno ideal do tubo fosse o mesmo que o do filamento, na prática isso não é viável, tanto devido a pequenas variações de diâmetro por tolerâncias de fabrico como às altas forças de atrito que se gerariam. Por isso todos os tubos Bowden têm alguma folga, e embora com a maioria dos materiais isso não seja um problema, com flexíveis é.
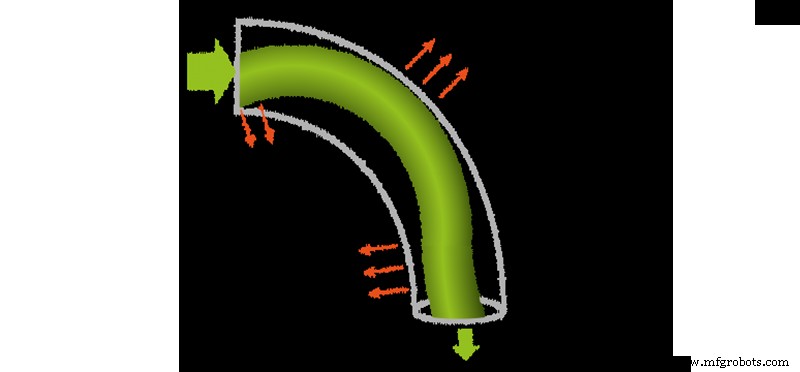
Imagem 5: Flexão do filamento dentro de um tubo Bowden. Fonte: E3D.com
Devido à sua alta flexibilidade, materiais como TPU e TPE tendem a fletir dentro do tubo Bowden, desviando as forças de tração do extrusor para as paredes do tubo. Isto torna muito difícil alcançar pressão constante no bico para garantir extrusão correta.
Além disso, em materiais flexíveis, a compressão do filamento necessária para alcançar a pressão adequada no bico é muito maior que no caso de outros materiais como PLA, o que em muitos casos causa a necessidade de usar distâncias de retração excessivamente altas.
Apesar de tudo isto, com alguma experiência, esses materiais flexíveis de maior dureza podem ser impressos em sistemas Bowden, especialmente quando usados em formato 2,85 mm ou 3 mm, evitando o uso de retrações e usando um tubo Bowden de alta qualidade e diâmetro apertado como o Capricorn XS.
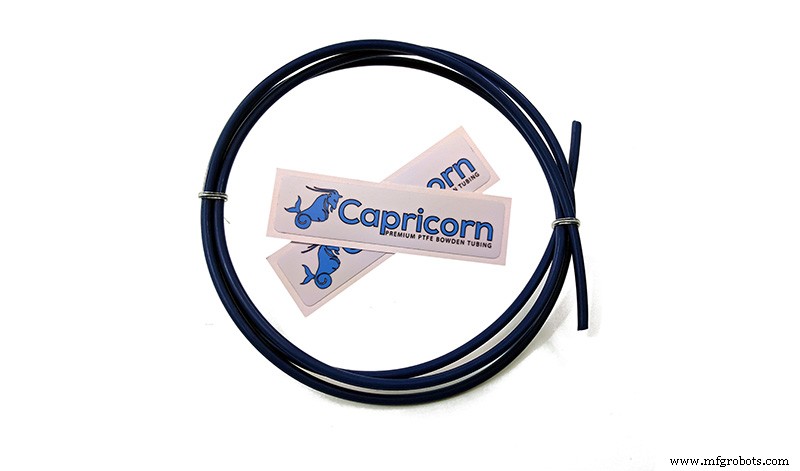
Imagem 6: Tubo Bowden Capricorn XS. Fonte: Captubes.com
Sem dúvida, o sistema ideal para trabalhar com materiais flexíveis é a extrusão direta. O curto caminho entre o extrusor e o hotend minimiza a compressão do filamento e permite que seja mais apertado, impedindo que fletam no interior. Os chamados extrusores compactos, como o Titan Aero ou especialmente o E3D Hemera, tornam possível usar todo o tipo de materiais flexíveis de forma simples e com alta qualidade de impressão.
Inércias
Apesar de tanto em termos de retração como no uso de filamentos flexíveis, os sistemas de extrusão direta serem vencedores, existe uma característica em que os sistemas Bowden se destacam e que para certas aplicações pode ser de grande importância: inércias.
Um dos parâmetros básicos de impressão é a velocidade. E embora muitas impressoras permitam usar velocidades até 80 ou 100 mm/s, existe uma velocidade limite além da qual é impossível imprimir sem sacrificar qualidade da peça. Isto porque o hotend não pode mover-se a velocidade constante, mas cada vez que muda de direção deve desacelerar até uma certa velocidade de mudança de direção e depois acelerar novamente.
Isto deve-se à primeira lei de Newton. Devido à massa que o hotend tem, ao mover-se tem uma certa força inercial, maior quanto maior a sua massa ou velocidade. Ao fazer uma mudança de direção, a força inercial transmite-se ao resto da impressora causando vibrações e uma perda significativa de precisão. Para evitar isso, antes de mudar de direção, é necessário reduzir a velocidade para um valor que dependerá principalmente da rigidez da estrutura da impressora e do peso do hotend. Uma estrutura menos robusta e leve implicará usar velocidades de mudança de direção mais baixas e curvas de aceleração e desaceleração mais lentas, pois a sua capacidade de absorver inércias será menor, o que implicará velocidades mais baixas e tempos de impressão mais longos. A única forma de reduzir a inércia é reduzir velocidade ou peso.
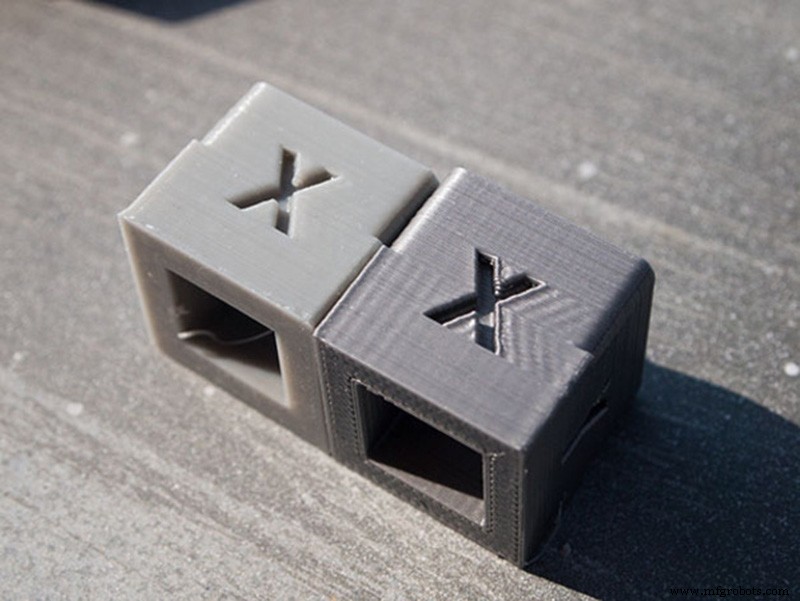
Imagem 7: Efeito das vibrações causadas pela inércia na qualidade de impressão. Fonte: 2Dprinterwiki.com
E é aqui que os sistemas Bowden jogam com vantagem. Ao fixar o extrusor, que é a parte mais pesada, e mover apenas o hotend, a inércia reduz-se enormemente. Isso permite que impressoras 3D com sistemas Bowden usem velocidades de impressão significativamente mais altas que as com sistema direto, sem sacrificar qualidade de impressão.
Escolha entre sistema Bowden e direto.
A escolha entre sistema direto e Bowden dependerá basicamente de se a velocidade de impressão tem prioridade ou a versatilidade e facilidade de usar novos materiais.
Se procura produzir o maior número de peças no menor tempo e em geral só se usam poucos materiais e materiais rígidos como PLA ou PETG, uma impressora com sistema Bowden será a melhor solução.
Por outro lado, se a prioridade é usar materiais técnicos e elásticos e obter a melhor qualidade possível ao custo de sacrificar velocidade de impressão, um sistema de extrusão direta será a opção ideal.
impressao 3D
- Como a Computação em Nuvem Fortalece Operações Militares e de Defesa
- Sistemas Embarcados e Integração de Sistemas: Arquitetura e Conectividade Modernas
- Sistemas de Limpeza e Lavagem de Peças iFP: Otimize a Produção e Reduza Resíduos
- Extrusão Explicada: Processo, Tipos e Aplicações Práticas
- Extrusão de Alumínio: Das Raízes Históricas às Inovações Futuras
- Sistemas SCADA e Indústria 4.0: Revolucionando o Controle Remoto de Processos
- Barras Condutoras e Sistemas Profissionais para Guindastes: Entrega de Energia Confiável
- Liga 10 (C17500) – TF00: Desempenho em Forjamento e Extrusão
- Liga 3 (C17510) – Alta Condutividade, Resistência Moderada para Forjamento e Extrusão pela Materion
- Liga 3 (C17510) – Solução Premium de Forjamento e Extrusão TF00