



Software de Metrologia Automatizado Impulsiona a Manufatura Inteligente
Já faz um tempo que Scott Lowen saiu da escola, mas ele ainda realiza "projetos científicos". É assim que Lowen chama, brincando, um projeto de prova de conceito para medir uma peça e usar os dados resultantes para determinar correções que são enviadas automaticamente a um centro de torneamento, fresadora ou outra máquina-ferramenta.
Embora o projeto científico contínuo de Lowen na Zeiss Industrial Quality Solutions, em Wixom, Michigan, onde ele é gerente de produto para software e acessórios, possa não ter sustentado totalmente a hipótese de que dados de metrologia podem facilmente produzir correções de usinagem totalmente automatizadas, a Zeiss continua trabalhando em soluções automatizadas. Outras empresas, como a Capture 3D Inc. (uma empresa da Zeiss), Renishaw Inc. e Verisurf Software Inc., possuem soluções que usam dados de metrologia para realizar diversos graus de correções automatizadas com máquinas-ferramenta.
Enquanto isso, o projeto científico contínuo faz parte do trabalho de Lowen.
"O tempo investido para criar os tipos de conexões em um sistema de feedback automatizado supera em muito o retorno de ter esse tipo de feedback automatizado para máquinas-ferramenta", disse ele. "Ainda acreditamos na necessidade de ter um engenheiro para analisar os dados apropriados e criar o feedback ou correção adequada para as máquinas-ferramenta."
Isso pode ser uma boa notícia para a segurança no emprego dos engenheiros de manufatura, mas levanta questões: o processo de medição pode se integrar totalmente à manufatura inteligente? Ou a metrologia ficará restrita aos processos que os fabricantes usavam antes do mundo conectado, orientado por dados e automatizado da nova forma de produzir?
Ações Corretivas Automáticas
A Renishaw, em West Dundee, Illinois, tem um produto em fase de lançamento suave: o Renishaw Central é uma plataforma de dados de manufatura para informações incluindo status de máquina, alertas e resultados de medição de sondas de máquina-ferramenta, ajustadores de ferramenta, sistemas de medição Equator e CMMs.
A plataforma possui uma interface de programação de aplicativos que permite aos usuários interrogar as informações e alimentá-las em outros sistemas de software, como planejamento de recursos empresariais ou um painel personalizado.
"Acho que a grande melhoria que estamos vendo [nossos clientes fazerem] é pegar esses dados de medição para gerar ações corretivas automáticas pré-configuradas, seja um deslocamento de ferramenta, deslocamento de peça, etc.", disse Brandon Golab, gerente de software de máquina-ferramenta da Renishaw. "Os usuários do nosso sistema configuram como reagir às medições e para qual máquina desejam comunicar a ação corretiva."
Isso é possibilitado por um aprimoramento de produto chamado controle inteligente de processo, que é uma série de protocolos de comunicação que permitem ao cliente ditar como deseja tratar cenários de medição. Isso, por sua vez, pode criar deslocamentos e ajustes inteligentes no processo de manufatura ou nas máquinas-ferramenta, se necessário.
O Renishaw Central também possui uma função de visualização que fornece painéis padrão para exibir status de máquina e resultados de medição. Também pode ser usado para análise de dados históricos.
Durante o lançamento suave, a plataforma é configurada para uma máquina-ferramenta para cada dispositivo de medição, mas Golab disse que não prevê limite para quantas máquinas o Renishaw Central pode interagir.
"Além do Renishaw Central, também temos vários produtos que permitiriam à própria máquina-ferramenta não apenas coletar os dados, mas realizar feedback de manufatura em malha fechada dentro de uma única arquitetura de máquina", disse ele.
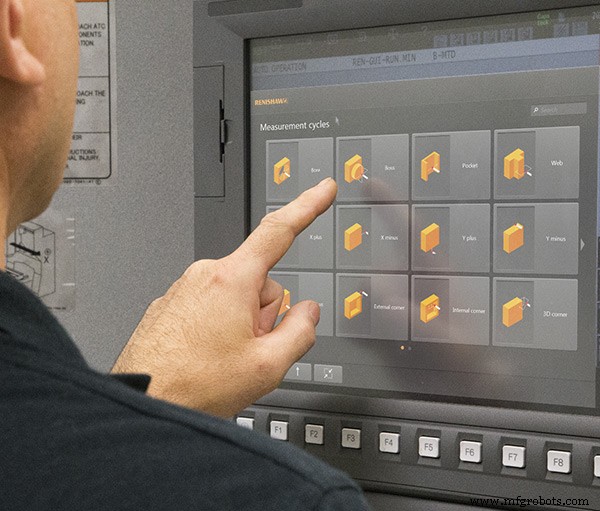
Projetado para operadores novos ou menos experientes está o Set and Inspect com Program Builder, usado na máquina, e uma solução off-line, o Productivity+. O Set and Inspect é usado para tarefas como preparação de peças, validação de peça, verificação de carga de fixador e corte-medição-corte (onde o operador faz uma passada de semi-acabamento, mede o resultado e depois faz uma passada de acabamento baseada nos dados de medição). "Tudo isso pode ser configurado com esses softwares", disse Golab. O Set and Inspect também pode ser usado com o software Reporter da Renishaw para enviar os dados de volta ao Renishaw Central.
"O Productivity+ usa modelos CAD para gerar programas semelhantes aos que o Inspection+ da Renishaw faz, mas como é orientado por CAD, é mais fácil para o programador", disse Golab. "Mas é muito semelhante ao Inspection+ no que pode ser feito com dados no nível individual da máquina." O Inspection+ é o software de metrologia baseado em macros da Renishaw para usuários mais experientes que podem escrever G-code que roda no nível do controlador CNC.
A tecnologia de medição da Renishaw pode até ser usada para falha preditiva. Para isso, os dados do Productivity+ são combinados com o sensor Sprint da empresa, que mede milhares de pontos por segundo para avaliar a condição da superfície de uma peça.
"À medida que a ferramenta se desgasta, normalmente se vê uma ondulação [na superfície da peça]", disse Golab. "Como esta é uma medição direta do desempenho da ferramenta, pode ser um indicador melhor de desgaste da ferramenta do que métodos indiretos, como carga do fuso."
Transferindo Decisões para o Projetista
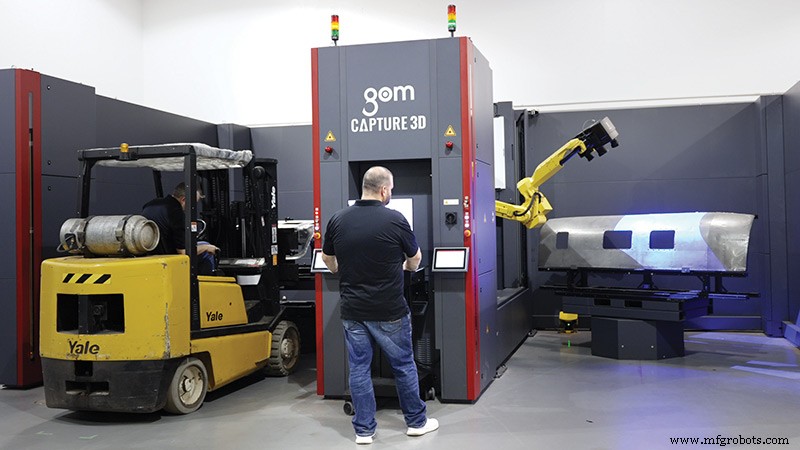
A manufatura em malha fechada também é familiar para Rick White, gerente geral da Capture 3D, em Santa Ana, Califórnia, mas mais especificamente com uma técnica de malha fechada chamada usinagem adaptativa. "Ela cria um malha fechada em um centro de usinagem CNC baseada nos resultados dos dados de escaneamento", disse ele. "[O software de usinagem adaptativa] descobre o que fazer para chegar ao modelo CAD e cria automaticamente um novo caminho para a máquina corrigir o que precisa ser corrigido. Isso é feito em tempo real, sem intervenção humana."
White era CEO da Capture 3D, a principal parceira nos EUA para soluções de medição 3D sem contato da GOM, até outubro de 2021, quando a empresa foi adquirida pela Zeiss.
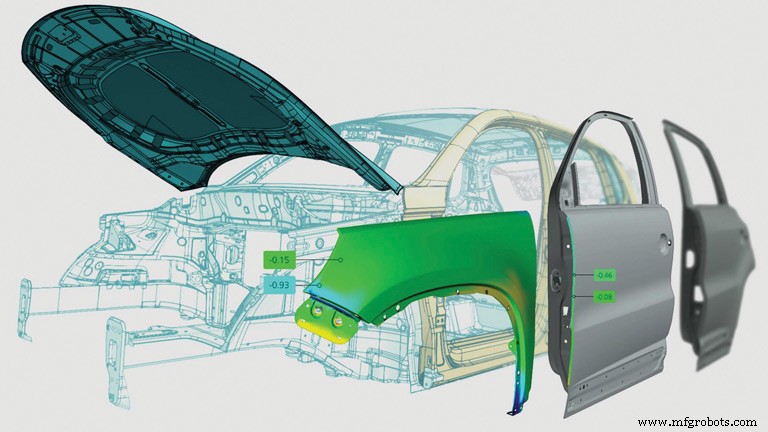
Além de seu uso na usinagem adaptativa, os dados da tecnologia de escaneamento 3D de campo total ATOS da Capture 3D também podem alimentar a análise de montagem digital com software GOM. "Nossos clientes aeroespaciais e automotivos tiveram bom sucesso usando nossa tecnologia para montar digitalmente peças de todo o mundo para garantir ajuste, alinhamento e especificações antes de qualquer envio físico", disse White. "Isso ajuda as empresas a corrigir problemas ou preparar mudanças mais rapidamente, reduzindo custos para um lançamento de produto mais ágil."
Por exemplo, depois que um OEM automotivo recebe os dados de metrologia das peças de fixação de suas fábricas, fornecedores e fornecedores de nível 1 — não importa onde estejam —, eles podem determinar em um processo digital colaborativo se os componentes se ajustarão à montagem usando um modelo digital do body-in-white. Além disso, os dados de campo total fornecem milhões de pontos de dados precisos para um gêmeo digital. "E a parte bonita é que realmente funciona e é bastante bem-sucedido", disse White.
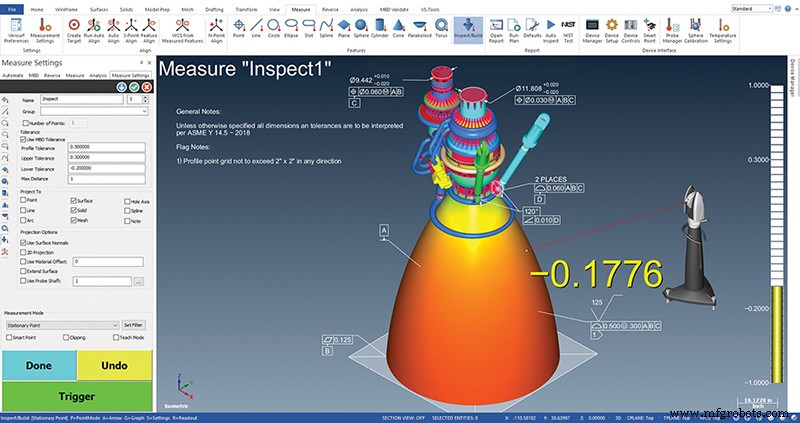
Outra técnica que aproveita o fluxo de dados usada por alguns fabricantes é a definição baseada em modelo (MBD). "O que [MBD] significa é que a medição de chamadas, processos, variâncias e GD&T [dimensionamento e tolerância geométrica] fazem parte do modelo CAD desde o início, e junto com PMI [informação de manufatura do produto] são importados para o software GOM", disse White. "À medida que os projetistas desenham as peças, eles também colocam as informações sobre as tolerâncias da peça. E então um sistema de metrologia tem essa informação. Ele sabe o que inspecionar e sabe como determinar quais componentes estão dentro e fora de tolerância."
Isso transfere as decisões sobre o que medir de um inspetor que está downstream no processo para o projetista. A crença é que os projetistas podem saber essa informação melhor do que ninguém porque sua perspectiva é mais global. Eles estão projetando peças para trabalhar juntas, e as tolerâncias dentro da mesma peça não são universais.
"O MBD requer uma padronização universal para ser lido corretamente dentro do software de metrologia", disse White. "Esperamos que o [formato] QIF seja essa ponte", disse ele, referindo-se ao Quality Information Framework, uma estrutura XML unificada para compartilhamento digital de informações de qualidade. Ele observou que "algumas organizações estão avançando mais rápido que outras; no entanto, vemos uma tendência geral de alta e é aí que vemos o futuro."
O Consórcio de Padrões de Metrologia Digital (DMSC) criou o QIF para atender à necessidade crucial de um padrão de metrologia digital para ajudar a avançar a metrologia dimensional, explicou White. O DMSC anunciou que o padrão de metrologia QIF 3.0 foi colhido, aprovado e publicado pela ISO como o novo Padrão ISO 23952:2020 em agosto de 2020, segundo o site do consórcio.
"Estamos a bordo para padronizar um formato que faça sentido para todos", disse White. "Embora não possamos responder em nome dos principais fabricantes de software CAD, é provável que eles precisem usá-lo se se tornar o padrão."
Adicionando MBD a Malhas Escaneadas
"A Boeing exige [MBD]; todas as grandes empresas aeroespaciais exigem", disse Ernie Husted, presidente e CEO da Verisurf, em Anaheim, Califórnia. Ele chamou o MBD de economizador de tempo e dinheiro. "Muitas das empresas de nível 1 não estão acostumadas a lidar com isso — estão acostumadas com desenhos.
"Somente nos últimos anos todas as grandes empresas de CAD o implementaram como recurso padrão. Então agora eles podem tolerar o modelo com as tolerâncias GD&T apropriadas e enviar esse arquivo para seus fornecedores e não precisam mais de desenhos."
Se o modelo CAD tem informação MBD, o software Verisurf pode usar os dados embutidos para automatizar o plano de inspeção com qualquer CMM, braço, rastreador ou scanner, disse Husted. "Existe um processo onde você pode ajustar deslocamentos de ferramenta se estiver fazendo sondagem de máquina-ferramenta", disse Husted. "Com ferramentas na máquina, você tem compensação de corte e compensação de desgaste da ferramenta e quando uma ferramenta se desgasta você pode ajustar o deslocamento para usinar uma feição maior ou menor dependendo se é uma feição interna ou externa. Então você pode direcionar ajustes automáticos para desgaste de ferramenta, mas quando uma ferramenta quebra você precisa substituí-la."
O usuário também pode escrever aplicações especiais com o kit de desenvolvimento de software da Verisurf para ajudar a tomar decisões. Por exemplo, se uma peça está fora de tolerância, o aplicativo pode ajudar a implementar uma troca de ferramenta se houver ferramentas extras no carrossel da máquina-ferramenta. Rotinas também podem ser escritas para controlar robôs para inspeção em processo ou outros processos automatizados.
Usuários do software Verisurf também podem adicionar MBD em malhas escaneadas se não houver modelo CAD. "Então quando você escaneia a peça, eu posso realmente clicar em uma superfície de uma malha e extrair uma espessura", disse ele. Em novembro de 2021, Renishaw e Verisurf firmaram um acordo que permite que empresas na América do Norte acessem o software CMM Verisurf pela Renishaw.
O Engenheiro de Manufatura Sabe Melhor
Lowen, da Zeiss, alertou que, embora a automação esteja progredindo rapidamente, os fabricantes ainda precisam de valiosa contribuição humana no processo.
"[Na nossa] experiência, existem muitas variáveis de engenharia da vida real que tornam muito difícil automatizar", disse Lowen. "Determinamos que você ainda precisa de um engenheiro de manufatura com o cérebro humano para dizer: 'OK, aqui está o porquê desta forma estar fora de tolerância, aqui está o que realmente deu errado, e aqui está o que temos que fazer para corrigir'."
O desgaste da ferramenta é uma das razões mais simples de entender, mas raramente é a razão pela qual uma dimensão está fora de tolerância, disse ele. Se o desgaste da ferramenta fosse a única razão pela qual uma dimensão está fora de tolerância, Lowen concorda que poderia ser automatizado. Mas a realidade é que há uma dúzia de outras razões pelas quais uma peça não corresponde às especificações, disse ele.
"Talvez o fixador de fixação esteja distorcendo a peça ou não a prendendo com força suficiente. Talvez uma ferramenta esteja se deflectando de forma inconsistente durante o corte em um eixo ou o material de estoque esteja fora de tolerância", disse ele. "Seja o que for, é para isso que os engenheiros vão para a escola: ... como fazer peças melhores."
Dificultando ainda mais qualquer retorno para projetar uma solução automatizada está a tendência atual dos fabricantes de terem séries menores com mais diversidade de peças.
"Você pode abordar um fornecedor automotivo e dizer: 'Você está fazendo esta peça pelos próximos sete anos, vamos projetar isso'", disse ele. "'Vamos investir o tempo porque você vai fazer um bilhão de peças deste formato.' Mas muitos de nossos clientes fazem lotes pequenos."
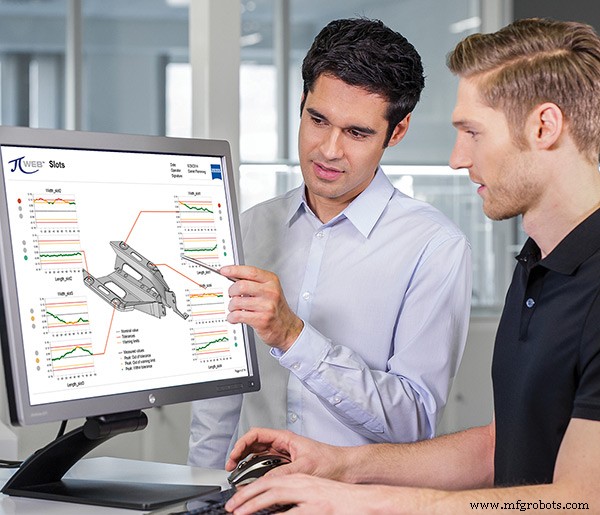
A Zeiss oferece o tipo de solução de engenharia que Lowen usou em seu exemplo hipotético de fornecedor automotivo. Mas para aqueles com séries menores de peças mais diversas, e outros, a empresa tem o PiWeb, uma ferramenta de engenharia que ajuda engenheiros de manufatura a analisar e determinar não apenas quais peças estão fora de tolerância, mas dá a eles ferramentas para determinar o porquê.
"Se uma peça está fora de tolerância, engenheiros de manufatura geralmente são os mais preparados para começar a hipotetizar por que a peça está fora de tolerância e o que eles precisam é de evidências para apoiar uma hipótese", disse Lowen. "O PiWeb permite que eles busquem em um banco de dados de peças e olhem especificamente para quais máquinas-ferramenta, datas e horários ou números de lote para filtrar e ver tendências estatísticas. E então o PiWeb dá a eles ótimas ferramentas visuais — não apenas dos dados, mas das próprias peças mostrando as dimensões e as coordenadas para que eles saibam qual eixo da máquina-ferramenta pode precisar ser corrigido." O PiWeb obtém dados diretamente do Calypso, software de metrologia da Zeiss. No entanto, se os dados vêm de outro software de metrologia, o PiWeb pode ler formatos de arquivo comuns, incluindo QDAS, DMO ou QIF, disse Lowen.
Lowen entende que a indústria precisa avançar para soluções mais automatizadas com dados de medição e correção automatizada de máquinas-ferramenta. Estas serão mais amplamente aceitas à medida que se tornarem mais fáceis e rápidas de implementar, disse ele. Para isso, Lowen e seus colegas certamente realizarão mais "projetos científicos".
Sistema de controle de automação
- Hospitais Inteligentes do Futuro: O Papel Crítico de Software Inteligente
- Manufatura Orientada por Dados: Superando Desafios na Adoção de IoT, Indústria 4.0 e Fábrica Inteligente
- Modernizando Fábricas Legadas: Guia Prático para Construir Fábricas Inteligentes
- Metrologia Remota: Dominando Coleta de Dados para Manufatura de Precisão
- Elevando a Metrologia na Oficina: Serviços Walk-Up para Inspeção Precisa de Peças
- Fábricas Digitais: Manufatura Inteligente para a Indústria 4.0
- Integração Perfeita de Dados de Medição de QC em Sistemas de Manufatura para OEE Aprimorado
- Litmus e Oden Lançam Soluções IIoT Integradas para Manufatura Inteligente
- Coleta de Dados: A Pedra Angular do Sucesso na Manufatura Inteligente
- Como a IA Está Impulsionando Novos Empregos na Manufatura e Preenchendo Lacunas na Força de Trabalho