



Moldagem em Areia Verde: Processo Completo e Técnicas
Neste artigo, discutiremos o que é moldagem em areia verde, suas vantagens e desvantagens, e os métodos utilizados.
Molde de Areia Verde
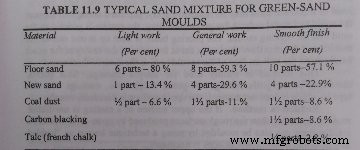
Moldes de areia verde são preparados com areias de moldagem naturais ou com misturas de areia de sílica, argila aglomerante e água. Estes materiais são misturados minuciosamente em proporções que conferem as propriedades desejadas para o tipo de trabalho. Misturas típicas de areia para moldagem em areia verde são apresentadas na tabela abaixo.
Fabricação do Molde de Areia Verde
Para fazer o molde de areia verde, a areia deve ser devidamente temperada antes de ser usada. Se a areia estiver muito seca, adiciona-se água; se muito úmida, adiciona-se areia seca até atingir a tempera adequada. Para verificar a tempera, pega-se um punhado de areia na mão, pressiona-se e solta-se a pressão, quebrando a areia em duas seções. As seções devem manter sua forma e as bordas da quebra devem ser nítidas e firmes.
A superfície do molde que entra em contato com o metal fundido forma a parte mais importante nos moldes de areia verde. Para dar à peça fundida uma superfície limpa e brilhante e evitar que a areia queime na face do molde, aplica-se uma camada de areia de face (facing sand) ao redor do modelo.
Misturas de areia de face para fundição de ferro geralmente contêm carvão betuminoso finamente moído, conhecido como sea-coal, e areia nova, além de areia de moldagem usada. Uma parte em volume de sea-coal para dez partes de areia de moldagem é uma proporção comum para moldes de fundição de ferro. O sea-coal auxilia na prevenção da fusão da areia nas superfícies das peças fundidas, enquanto a areia nova aumenta a ligação na mistura de face, evitando o corte das superfícies de areia pelo metal líquido.
É prática comum revestir as superfícies dos moldes de areia com material refratário para produzir uma pele lisa nas peças fundidas. Os materiais normalmente usados são grafite, coque, carvão, carbono de gás, plumbago, chumbo preto, sílica, mica e talco.
Estes materiais podem ser divididos em dois grupos: os materiais carbonáceos, conhecidos como blackings, e os demais, designados como revestimentos minerais. Podem ser aplicados úmidos ou secos. Para uso úmido, emprega-se algum adesivo — argila, goma e outras substâncias misturadas com água. Blackings ou revestimentos minerais usados secos são polvilhados sobre a face do molde.
Vantagens da Moldagem em Areia Verde
- A moldagem em areia verde é o método menos caro de produzir um molde.
- Há menos distorção do que em moldes de areia seca, pois não é necessário cozimento.
- Flasks (caixas de moldagem) ficam prontos para reuso em tempo mínimo.
- Precisão dimensional é boa através da linha de partição.
- Há menor risco de trinca a quente (hot tearing) da peça fundida do que em outros tipos de molde.
Desvantagens da Moldagem em Areia Verde
- O controle da areia é mais crítico do que em moldes de areia seca.
- A erosão do molde é mais comum na produção de peças fundidas grandes.
- O acabamento superficial deteriora-se à medida que o peso da peça fundida aumenta.
- A precisão dimensional diminui à medida que o peso da peça fundida aumenta.
Métodos de Moldagem em Areia Verde
Os principais métodos de moldagem em areia verde são:
- Método de areia aberta (Open-sand method)
- Método em leito (Bedded-in method)
- Método de virar (Turn-over method)
1. Método de Areia Aberta
Método de areia aberta: É a forma mais simples de moldagem em areia verde, particularmente adequada para modelos sólidos. Todo o molde é feito no chão da fundição ou em um leito de areia acima do nível do chão para conveniência no trabalho e vazamento. Não é necessária caixa de moldagem e a superfície superior do molde fica aberta ao ar. A areia no chão da fundição é solta e perfeitamente nivelada para obter espessura uniforme da peça fundida.
Como não há cabeça de metal, a areia pode ser apiloada levemente, apenas o suficiente para suportar o peso do metal. Após nivelamento adequado, o modelo é pressionado no leito de areia para fazer o molde. A bacia de vazamento é construída em uma extremidade do molde, e o canal de transbordo é cortado nas laterais da cavidade na altura exata da face inferior do molde para dar a espessura desejada.
Este método é usado principalmente para fundidos simples, chapas de piso, caixas de moldagem, grades, corrimões e portões, pesos, ou seja, peças fundidas com topos planos nos quais não importa se a superfície superior é decididamente rugosa.
2. Método em Leito (Bedded-in Method)
Método em leito: Neste método, o modelo é pressionado ou martelado para assentá-lo na areia do chão da fundição ou em um drag (caixa inferior) parcialmente cheio de areia para formar a cavidade do molde. Para garantir que a areia seja devidamente compactada, é necessário apiloar cuidadosamente a areia próxima ao modelo. Como verificação, o modelo pode ser retirado e a superfície da cavidade testada para pontos moles. Todos os pontos moles devem ser preenchidos com areia extra e o modelo novamente pressionado para baixo até obter uma cavidade de molde devidamente apiloada.
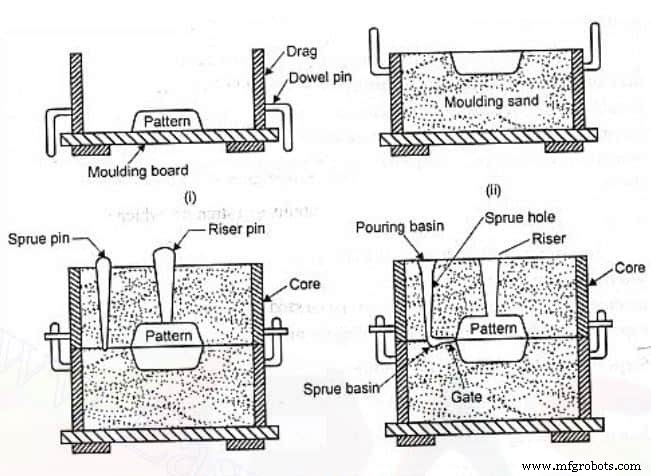
Após a junta ter sido alisada e areia de partição espalhada, um cope (caixa superior) é colocado sobre o modelo. O cope é apiloado, canais de alimentação e respiros são cortados, e a caixa cope é levantada, deixando o modelo sólido no chão ou no drag, conforme o caso. O modelo é retirado, as superfícies de ambas as partes do molde são acabadas e a caixa cope é recolocada em sua posição correta para completar o molde.
3. Método de Virar (Turn-over Method)
Método de virar: Este método é muito usado e o mais adequado para modelos bipartidos (split patterns) assim como para modelos sólidos. Uma metade do modelo é colocada com seu lado plano sobre uma prancha de moldagem, e um drag é apiloado e virado. Agora é possível colocar a outra metade do modelo e uma caixa cope na posição adequada. Após apiloar, o cope é levantado e as duas metades do modelo são sacudidas e retiradas separadamente. O cope é então recolocado sobre o drag para montar o molde.
Este foi tudo sobre Moldagem em Areia Verde, cobrindo vantagens, desvantagens e métodos de moldagem em areia verde. Espero que tenha gostado do artigo. Deixe seu feedback na seção de comentários abaixo.
Tecnologia industrial
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Principais Propriedades da Areia de Moldar: Permeabilidade, Coesão, Aderência, Plasticidade e Mais
- Fundição em Areia: Processo, Características e Aplicações Industriais
- Tipos de Areia para Moldagem: Propriedades e Aplicações Industriais
- Propriedades Essenciais da Areia de Moldagem para Fundição de Alta Temperatura
- Fundição em Areia Verde vs. Areia Resinada: Qual Processo Entrega Melhor Qualidade e Eficiência de Custo?
- Escolhendo Fundição em Areia Resinada: Quando e Por Que é o Processo Certo
- Máquinas e Métodos de Fresagem CNC: Precisão e Automação
- Visão Abrangente das Técnicas de Fabricação de Aço
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas