



Forno Cupola: Partes, Operação e Aplicações Explicadas
Neste artigo, abordaremos o forno cupola, suas partes, diagrama, zonas internas e operação. O objetivo principal do forno cupola é produzir ferro com a composição, temperatura e propriedades desejadas na taxa requerida, da maneira mais econômica possível. Além disso, este forno apresenta vantagens distintas em relação a outros tipos, como simplicidade de operação, continuidade de produção e maior rendimento aliado a um alto grau de eficiência.
Tipos de Fornos de Fusão
Diversos tipos de fornos de fusão são utilizados em fundições, dependendo da quantidade de metal a ser fundida por vez e da natureza do trabalho realizado. Apenas o forno cupola — usado em fundições para fundir e refinar ferro-gusa junto com sucata — será descrito a seguir.
Partes do Forno Cupola
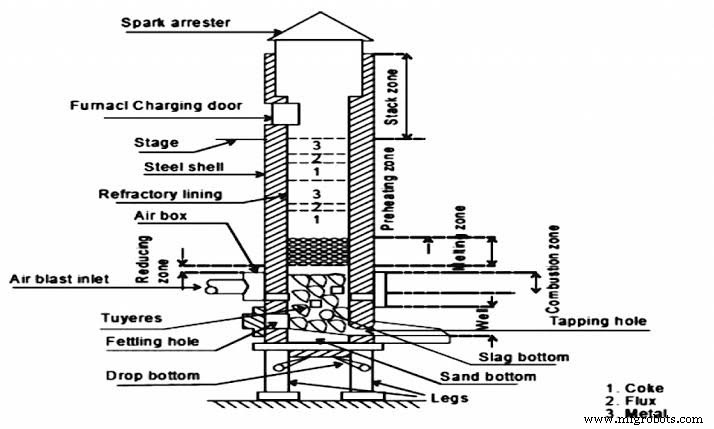
O forno cupola consiste em um cilindro vertical de chapa de aço, com 6 a 12 mm de espessura, revestido internamente com tijolos refratários ácidos ou argila de apiloamento ácida. Os tijolos refratários ou a argila são compostos por óxido de silício (SiO₂) e alumina (Al₂O₃). O revestimento é geralmente mais espesso na região inferior, onde as temperaturas são mais elevadas.
A carcaça é montada sobre uma base de alvenaria ou colunas de aço. Na disposição com colunas de aço — usada na maioria das cupolas modernas —, o fundo da carcaça possui portas basculantes pelas quais resíduos (coque, escória, etc.) são descarregados ao final da fusão. Em cupolas de fundo basculante, o fundo de trabalho é construído com areia de moldagem, que cobre as portas basculantes.
Este fundo inclina-se em direção ao orifício de vazamento do metal, situado no ponto mais baixo na frente da cupola. Oposto a este orifício de vazamento, e ligeiramente acima dele, encontra-se outro orifício, chamado orifício de escória, que permite a remoção da escória.
Um volume constante de ar para combustão é obtido de um soprador motorizado. O ar é conduzido do soprador através de um tubo — chamado tubo de vento (entrada de ar) — primeiro para uma camisa circular ao redor da carcaça, denominada caixa de vento (windbox), e depois para o forno através de várias aberturas chamadas tuíeres, localizadas a uma altura de 450 a 500 mm acima do fundo de trabalho ou leito da cupola.
Estas tuíeres são geralmente 4, 6 ou 8, dependendo do tamanho da cupola, e podem ser dispostas em uma ou mais fileiras. A área total das tuíeres deve ser cerca de um quinto a um sexto da área da seção transversal interna da cupola no nível das tuíeres. Geralmente, as tuíeres têm dimensões de 50×150 mm ou 100×300 mm. Tuíeres auxiliares são às vezes fornecidas para aumentar a eficiência de fusão.
Uma válvula no tubo de ar controla o suprimento de ar. Dependendo do tamanho do forno, do tipo de ferro fundido e da compactação da carga, a pressão do ar pode variar de 250 a 400 mm de coluna d'água para fornos pequenos e médios, e de 400 a 850 mm para fornos de grande porte.
Às vezes, instala-se um medidor de vazão para conhecer o volume de ar que passa. A quantidade de ar necessária para fundir uma tonelada de ferro depende da qualidade do coque e da relação coque/ferro. A prática mostra que são necessários cerca de 800 a 900 m³ de ar para fundir uma tonelada de ferro em forno cupola, assumindo uma razão ferro/coque de 10:1. Para razões menores, volumes maiores de ar serão necessários.
Uma porta de carga é fornecida para alimentar o forno com metal, coque e fundente, situada a 3 a 6 m acima das tuíeres, conforme o tamanho da cupola. Uma grande plataforma geralmente circunda a cupola no nível de cerca de 300 mm abaixo da base da porta de carga.
A carcaça geralmente se estende por 4,5 a 6 m acima da porta de carga, formando uma chaminé. No topo do forno, um capuz cônico chamado prendedor de faíscas impede que faíscas escapem para o exterior. O prendedor resfria as faíscas e permite que apenas a fumaça escape pela abertura. Às vezes, a cupola pode ser equipada com coletor, filtro e precipitador para minimizar a poluição atmosférica.
Zonas no Forno Cupola
Com base nas reações de combustão, todo o eixo da cupola pode ser dividido nas seguintes zonas:
Zona do Cadinho (Crucible Zone)
Localiza-se entre o topo do leito de areia e a base das tuíeres. O ferro fundido acumula-se aqui. Também é chamada de poço ou lar.
Zona de Combustão ou Oxidante
Situa-se normalmente 150 a 300 mm acima do topo das tuíeres. Todo o oxigênio do ar de sopro é consumido aqui devido à combustão real que ocorre nesta zona. Muito calor é liberado e fornecido daqui para as outras zonas.
Calor também é gerado pela oxidação do silício e manganês. Devido a este alto calor, a temperatura atinge 1.550° a 1.850°C, e gotas fundidas de ferro fundido vertem para o lar. As reações químicas que ocorrem nesta zona são:
C + O₂ → CO₂ + Calor

Si + O₂ → SiO₂ + Calor

2 Mn + O₂ → 2 MnO₂ + Calor
Zona Redutora
Estende-se do topo da zona de combustão até o topo do leito de coque. Nesta zona, ocorre a redução de CO₂ a CO e a temperatura cai para cerca de 1.200°C no leito de coque. Devido à atmosfera redutora, a carga é protegida de qualquer influência oxidante. A reação que ocorre nesta zona é:
CO₂ + C (coque) → 2 CO - Calor
Zona de Fusão
Inicia-se na primeira camada de carga metálica acima do leito de coque e estende-se até uma altura de 900 mm. A temperatura mais alta é desenvolvida nesta zona para a combustão completa do coque e o ferro é fundido aqui. A temperatura nesta zona é de cerca de 1.600°C. Uma captação considerável de carbono pelo metal fundido também ocorre nesta zona, segundo as reações:
3 Fe + 2 CO → Fe₃C + CO₂
Zona de Pré-aquecimento ou de Carga
Inicia-se acima da zona de fusão e estende-se até a base da porta de carga. Contém a carga da cupola em camadas alternadas de coque, fundente e metal, que são pré-aquecidas a uma temperatura de cerca de 1.100°C antes de chegar à zona de fusão.
Zona da Chaminé (Stack Zone)
Estende-se da zona de pré-aquecimento até o topo da cupola. Transporta os gases gerados no forno para a atmosfera.
Capacidade do Forno Cupola
A produção de um forno cupola é definida como as toneladas de metal fundido obtidas por hora de operação. As capacidades variam de 1 a 15 toneladas (ou mais) de ferro fundido por hora. O tamanho depende não apenas da área da seção transversal, mas também da intensidade de consumo de coque.
Por intensidade de consumo de coque entende-se as toneladas de coque queimadas por m² de área da seção transversal da cupola por unidade de tempo. Observou-se que 14 cm² de área do plano da cupola queimam cerca de 1 kg de coque por hora. O diâmetro varia de 1 a 2 m, com altura de 3 a 5 vezes o diâmetro.
Operação do Forno Cupola
Os diferentes passos envolvidos na operação do forno cupola são:
1. Preparação da Cupola
A primeira operação é limpar a escória e resíduos no revestimento e ao redor das tuíeres da corrida anterior. Quaisquer pontos ruins ou tijolos quebrados são reparados com mistura de argila de fogo e areia de sílica ou ganister. A preparação do fundo de areia começa logo após a conclusão do reparo do revestimento.
As portas do fundo são levantadas e mantidas nessa posição por suportes metálicos. A areia do fundo é introduzida pela porta de carga e apiloada bem ao redor do revestimento e na interseção das portas basculantes. Esta camada é construída até uma altura de 100 a 200 mm acima da porta de ferro fundido.
A superfície do fundo de areia é inclinada de todas as direções para o orifício de vazamento, de modo que o metal fundido possa ser drenado completamente a qualquer momento. Uma abertura de cerca de 35 mm de diâmetro é prevista para remoção da escória, e o orifício de vazamento é formado em torno de um modelo de madeira de cerca de 20 mm de diâmetro. A cupola deve ser completamente seca antes da ignição.
2. Ignição da Cupola
Na ignição, um fogo de lenha é aceso no fundo de areia. Isso deve ser feito 2,5 a 3 horas antes de o metal fundido ser necessário. Sobre a lenha acesa, constrói-se um leito de coque. Quando a lenha está queimando bem, o coque é despejado no poço em várias porções, certificando-se de que o coque também comece a queimar.
O coque é adicionado até um nível ligeiramente acima das tuíeres e o ar de sopro é ligado em uma taxa inferior à normal para inflamar o coque. Assim que manchas vermelhas começam a aparecer sobre o topo do leito de combustível, coque adicional é introduzido para atingir uma altura de 700 a 800 mm acima da fileira superior de tuíeres.
O leito de coque deve estar completamente quente antes de ser finalizado na sua altura final. A altura do leito de coque é determinada usando uma vara de medição preparada para indicar a distância do batente da porta de carga até o topo do leito de coque. A camada de coque repousando no fundo de areia antes de iniciar a fusão é chamada de carga de fundo. A quantidade de coque no leito depende da pressão do ar fornecida à cupola.
A altura da carga de fundo ou leito de coque é muito importante para a operação; afeta a temperatura, a taxa de fusão e a composição química. Mantidas as demais condições iguais, um leito baixo produzirá metal mais frio do que um alto.
3. Carregamento da Cupola
Assim que o leito de coque atinge a altura correta e é inflamado uniformemente, camadas alternadas de ferro-gusa, coque e fundente (calcário) são carregadas pela porta de carga até encher a cupola. Sucata adequada também é adicionada junto com o ferro-gusa para controlar a composição química do ferro produzido. A proporção desta sucata é ordinariamente de 25 a 50% do peso total do metal vazado.
Quando se usa considerável sucata de aço junto com ferro-gusa, uma pequena quantidade, digamos 2 a 4% de ferromanganês, é usada como desoxidante. O peso da carga metálica deve ser de 10 a 15% da produção horária da cupola. O objetivo de adicionar fundente é remover impurezas no ferro, proteger o ferro da oxidação, reduzir o ponto de fusão da escória e aumentar sua fluidez para fácil descarte. Além de calcário, fluorita e cinza de soda também são às vezes usados como materiais fundentes.
A quantidade de calcário necessária pode ser de 30 a 40 kg por tonelada de ferro fundido ou 25% em peso do coque carregado. A razão entre o metal fundido e o coque carregado depende de muitos fatores, não sendo possível dar recomendações definitivas. A Tabela 11.11 serve apenas como guia e mostra a boa prática média na indústria. Mais comumente, mantém-se 10:1. Isso significa que 1 tonelada de coque é necessária para fundir 10 toneladas de ferro.
4. Maceração do Ferro (Soaking)
Após a cupola ser completamente carregada até a porta de carga, a carga deve macerar no calor por cerca de 45 minutos. A carga aquece lentamente, pois o ar de sopro é mantido em uma taxa inferior à normal (praticamente fechado) durante este tempo. Isso faz com que o ferro seja macerado.
5. Ar de Sopro (Air Blast)
No final do período de maceração, o sopro total é ligado. Antes de ligar o sopro, as aberturas das tuíeres e o orifício de vazamento são mantidos fechados. Após o sopro estar ligado por alguns minutos, digamos cerca de 10 minutos, o metal fundido começa a se acumular no lar. Quando o metal na cupola começa a fundir, a taxa de carregamento deve ser igual à taxa de fusão, de modo que o forno permaneça cheio durante toda a operação. No final da fusão, o carregamento é interrompido, mas o sopro é mantido até que todo o metal tenha fundido.
6. Vazamento e Escorificação
O primeiro vazamento pode ser feito 40 a 50 minutos após o ar de sopro total ser ligado. Durante este período, metal suficiente é coletado no lar acima do leito de areia. Quando a escória se acumula no poço, o orifício de escória é aberto e a escória é escoada, preferencialmente para uma vagoneta para fácil remoção. O metal fundido é coletado em panelas e levado aos moldes para vazamento. O mesmo procedimento é repetido até que todo o metal seja fundido e a operação termine.
7. Fechamento da Cupola
Quando a operação termina, o sopro é desligado e o suporte sob a porta do fundo é derrubado, de modo que as placas do fundo se abrem. Isso permite que os restos da cupola caiam no chão ou em um balde. Eles são então resfriados e removidos de debaixo da cupola.
Geralmente, as cupolas operam continuamente como os altos-fornos, mas são trabalhadas apenas pelos períodos necessários. Em muitas fundições, o período de fusão não excede 4 horas, mas as cupolas podem operar continuamente por 10 horas ou mais.
Eficiência do Forno Cupola
A eficiência térmica ou de fusão de uma cupola em porcentagem é expressa como:
(Calor utilizado no pré-aquecimento, fusão e superaquecimento) / (Calor potencial no coque + calor da oxidação de Fe, Si, Mn + calor no ar de sopro) × 100
A eficiência varia de 30 a 50%, dependendo de:
- Taxa de coque ou razão coque, expressa como o inverso da razão metal-combustível em porcentagem;
- Taxa de sopro;
- Tamanho médio do coque.
Requisitos de Ar para Forno Cupola
Para combustão completa do combustível na cupola, são necessários cerca de 8,4 m³ de ar por kg de coque em pressão e temperatura atmosféricas normais. Se a razão metal/coque for 10:1 (considerada satisfatória), o coque necessário por tonelada de ferro será 1000/10 kg = 100 kg. Assim, o volume de ar requerido por tonelada fundida é:
8,4 × 100 = 840 m³
Para permitir vazamentos, etc., o ar fornecido é geralmente um pouco em excesso, ou seja, cerca de 900 m³ por tonelada de ferro.
Dimensões do Forno Cupola
As dimensões principais são selecionadas com base em dados empíricos. A área da seção transversal A da cupola depende da produção horária projetada e é determinada pela fórmula:
A = π d²/4 = Q/Q₁ m²
Onde d = diâmetro interno da cupola (m), Q = produção projetada (toneladas/hora), Q₁ = produção específica por m² de área transversal (toneladas/hora). Como regra, Q₁ = 6 a 8 toneladas/hora.
A altura útil da cupola (distância do eixo das tuíeres principais à borda inferior da porta de carga) depende do diâmetro e é projetada segundo a razão H:d = 3 a 5.
A altura do forno cupola afeta diretamente a taxa de fusão, o consumo de combustível e a temperatura e qualidade do metal fundido. Se for muito alta, o coque pode ser esmagado conforme a carga desce; se for muito baixa, o metal não é aquecido suficientemente, a tiragem é reduzida e a produção diminui.
O diâmetro interno determina a quantidade de coque consumida e a quantidade de ferro fundida por unidade de tempo. Verificou-se que 14 cm² de área do plano da cupola queimam cerca de 1 kg de coque por hora. Assim, uma cupola com capacidade de 3 toneladas/hora requer (3×100) = 300 kg de coque/hora, assumindo razão metal-combustível 10:1. A área da cupola será (14×300) = 4.200 cm². O diâmetro interno será:
√(4200 × 4 / π) ≈ 73 cm
Cargas da Cupola
Se produtos de qualidade uniforme são desejados, deve-se dar cuidadosa consideração à carga da cupola. Geralmente, vários graus de ferro-gusa e sucata estão disponíveis. Para atingir a composição desejada do metal fundido, esses graus precisam ser ajustados e controlados. Como os vários elementos no metal sofrem mudanças químicas durante a re-fusão, deve-se prever perdas ou ganhos ao compor a carga. A perda ou ganho dos vários elementos é a seguinte:
1. Carbono:
O metal fundido capta carbono ao passar pelo coque incandescente do leito. Com condições de fusão controladas, pode-se esperar um ganho de 0,15%. Embora o teor de carbono aumente por absorção do coque, ocorre uma pequena perda por oxidação.
2. Silício:
O silício sofre alguma perda por oxidação conforme as gotas de ferro fundido gotejam passando pelas tuíeres. A perda pode ser de 10% do silício presente na carga.
3. Manganês:
O manganês também tende a perder-se junto com o silício durante a fusão. A perda pode ser de 15 a 20% do manganês presente na carga.
4. Enxofre:
O enxofre é captado do coque, sucata e fundente, etc. Geralmente, assume-se um ganho no teor de enxofre de cerca de 0,03 a 0,05%.
5. Fósforo:
Praticamente não há perda ou ganho no teor de fósforo.
6. Ferro:
O próprio ferro também tende a oxidar-se e perder-se, mas a perda, que é bastante pequena, pode ser assumida em cerca de 3 a 4%.
Isso foi tudo sobre o forno cupola, suas zonas, operações e partes. Espero que tenha gostado do artigo. Por favor, deixe seu feedback nos comentários abaixo.
Tecnologia industrial
- Sensor de Posição do Acelerador: Como Funciona e Por Que É Importante
- Sensor RVG: Como Funciona e Por Que Está Transformando a Imagem Odontológica
- Sensor de Pulso: Como Funciona e Principais Aplicações para Makers
- Entendendo Sensores RTD: Princípios, Precisão e Principais Aplicações
- Entendendo a Impressão 3D: Princípios, Tipos e Principais Aplicações
- Forno Cubilô (Cupola): Projeto, Operação, Benefícios e Aplicações em Fundições
- Usinagem por Jato Abrasivo (AJM): Componentes, Mecânica e Usos Práticos
- Usinagem por Jato de Água (WJM): Princípios, Aplicações e Benefícios
- Módulo Bluetooth HC-06: Pinagem, Características, Aplicações e Funcionamento
- Fundição sob Pressão (Die Casting): Princípio de Funcionamento, Tipos e Aplicações Industriais