



Entendendo o Corte de Engrenagens: Tipos e Processos Explicados
Olá, espero que você esteja bem. Neste artigo, discutiremos Quais são os diferentes tipos de Processos de Corte de Engrenagens? em detalhes. Primeiro, veremos a Introdução, um pouco de história, e então estudaremos todos os vários tipos de processos de Corte de Engrenagens.
Vamos começar com a introdução primeiro,
Introdução ao Corte de Engrenagens:
Uma engrenagem é um constituinte vital de maquinaria. É um elemento duro e rígido cujo único propósito é transmitir potência ou movimento ou ambos de um eixo da máquina para outro.
É uma roda em branco redonda com um número contável de dentes ao longo de sua periferia. As engrenagens passam por condições de serviço rigorosas. É importante projetar uma engrenagem como robusta, confiável, altamente eficiente e econômica para atender às demandas extensivas nos campos de maquinaria.
Os detalhes no design de engrenagens tornam sua fabricação especial. A fabricação de engrenagem é um trabalho exclusivamente preciso. Projetos de engrenagens permaneceram padrão ao longo dos séculos em todo o mundo.
O corte de engrenagens é realizado em máquinas especiais que são apenas projetadas para cortar engrenagens e nada mais. Ao longo dos anos, ainda existe uma fresadora não desatualizada que pode realizar operações multiuso além de corte de engrenagens, mas não adequada para produção em larga escala de engrenagens.
História do Corte de Engrenagens:
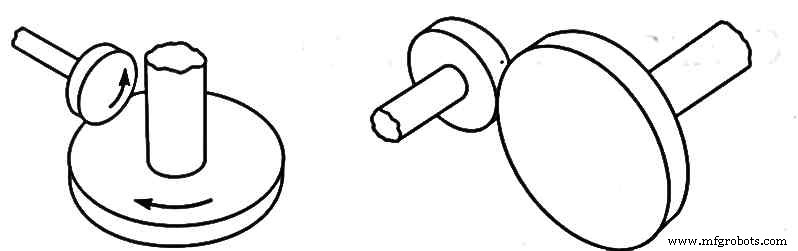
Na antiguidade, rodas em branco redondas eram usadas para transmitir movimento e potência. As rodas de atrito tinham um design simples como mostrado na fig. 1.0.
As rodas eram discos redondos simples fixados nas extremidades de cada eixo. A transmissão de potência era alcançada rolando a face de um eixo sobre a face do outro.
As partes acasaladas rotacionavam uma à outra pelo atrito produzido entre elas. Mais tarde, como uma invenção em 1897, Herman Pfuater inventou a máquina que pode cortar engrenagens o que levou uma base para rodas dentadas chamadas de engrenagens.
A técnica de corte de engrenagens tem sido praticada desde então até agora.
Métodos para Fabricar Engrenagens:
Na geração de automação, engrenagens estão sendo fabricadas por três métodos principais.
- Fundição
- Conformação
- Remoção de metal
1. Fundição (Casting):
Engrenagens podem ser produzidas por vários processos de fundição; o mais comum e econômico é fundição em areia. Engrenagens de grande tamanho e módulos podem ser fabricadas a baixo custo.
Estas engrenagens são geralmente rugosas e imprecisas e assim são suas aplicações onde ruído operacional e precisão de movimento são tolerados. Fundição em areia é adequada para peças únicas ou pequenos lotes. Engrenagens feitas por fundição de precisão (investment casting) têm um grau maior de precisão dimensional com bom acabamento de superfície.
Estas podem ser fabricadas usando materiais fortes para suportar grandes cargas comparadas a engrenagens feitas por fundição em areia.
Moldagem por injeção também produz engrenagens de termoplásticos que podem ser usadas para baixas cargas com maior precisão e movimento.
Moldagem em casca (shell molding) também é usada às vezes para produzir pequenas engrenagens porque é a menos cara. No entanto, fundição não atende aos requisitos de produção em massa de engrenagens.
2º método é processo de conformação,
2. Conformação (Forming):
Fabricação de engrenagens pelo método de conformação traz o processo de conformação por rolos, extrusão e trefilação a frio em ação.
2.1 Conformação por Rolos (Roll forming):
Neste processo, um branco de engrenagem é montado em um eixo e forçado a rolar contra matrizes de rolamento. Várias voltas são dadas. Esta pressão do molde sobre a roda em branco torna o sólido em roda dentada.
Engrenagens feitas por este processo têm maior resistência e excelente precisão. Conformação por rolos é realizada tanto a quente quanto a frio dependendo da aplicação.
As engrenagens produzidas por este método não precisam de operação de acabamento. Este método também economiza muito material mas a maquinaria usada para este método de fabricação de engrenagens é altamente cara.
A vantagem notável deste método é que a engrenagem se torna mais forte tanto em tração quanto em compressão devido à tensão plástica produzida na roda e nos dentes durante o processo de rolamento.
2.2 Extrusão e Trefilação a Frio:
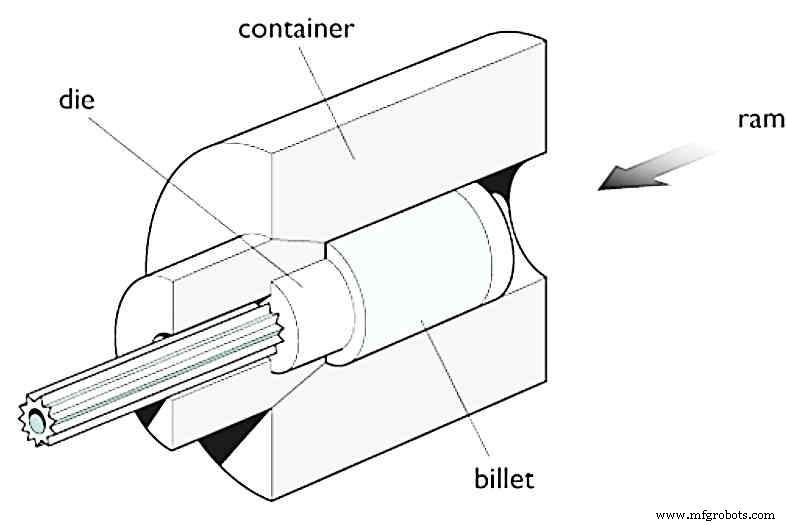
Extrusão é o melhor método para fazer pequenas engrenagens de dimensões precisas.
Neste método de fabricação, uma barra é trefilada a frio através de uma matriz de conformação para criar engrenagens em toda a superfície da barra ao longo de seu comprimento como mostrado na fig. 1.1. Então comprimentos menores são cortados do comprimento entalhado da barra.
Cada pequeno comprimento é igual à espessura da engrenagem requerida. Apenas retificação de acabamento é requerida para completar o trabalho. Anteriormente, alumínio, latão, bronze e ligas de magnésio eram extrudados.
Mas agora barras de aço até 60mm de diâmetro estão sendo extrudadas no comércio de fabricação. Engrenagens produzidas por este método são mais comumente usadas em relógios, impressoras, máquinas de escrever, etc.
3. Remoção de Metal (Metal removal):
Como o próprio nome nos diz, neste método rodas em branco são usinadas para remover metal da peça de trabalho para produzir dentes de engrenagem ao longo de sua periferia.
Sob este método de corte de engrenagens, os métodos principais são:
- Perfilagem ou Método de Fresa de Forma.
- Método de Geração.
3.1 Corte de Engrenagens por Perfilagem ou Método de Fresa de Forma:
Neste método, uma fresa é usada para remover metal da roda em branco. Em muitos casos, a fresa tem a mesma espessura do espaço entre cada dente da engrenagem. Para operar, uma ferramenta de corte de ponto único é usada para plaina e máquina de plaina.
Enquanto, em uma fresadora, uma ferramenta multidentada redonda é usada para perfilar engrenagens na peça de trabalho. Este método requer uma fresa especial para cada diferente perfil de engrenagem a ser fabricado e não é adequado para produções de grande volume.
Vários métodos para cortar engrenagens sob este método estão listados:
- Corte de engrenagens em uma fresadora com fresa de disco formada ou fresa de topo.
- Corte de engrenagens em plaina ou máquina de plaina com ferramenta de forma de ponto único.
- Corte de engrenagens em uma máquina de brochamento.
- Corte de engrenagens com lâminas de ferramenta de forma pelo processo de velocidade de cisalhamento.
3.1.1 Corte de Engrenagens em uma Fresadora com uma Fresa de Disco Formada:
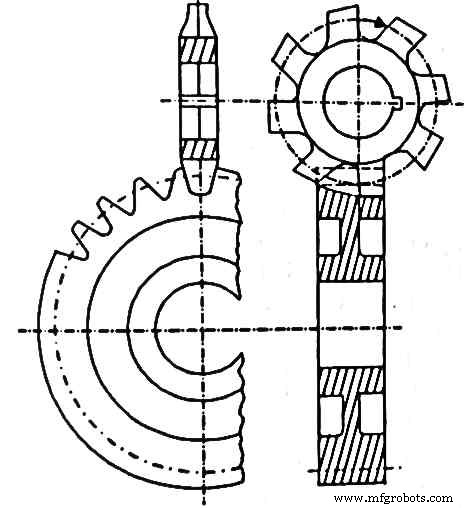
Engrenagem reta pode ser facilmente fabricada em uma fresadora universal. Neste princípio de corte de engrenagens, a roda em branco sólida é montada no mandril conectado à cabeça divisora. A fresa é montada no arbor.
O eixo da fresa é sempre perpendicular ao eixo da roda em branco como mostrado na fig 1.2. Em seguida, o eixo vertical da roda em branco é devidamente combinado com o eixo horizontal da fresa.
A mesa é então movida para cima usando uma manivela de movimento vertical até que a ponta da fresa apenas toque a periferia da roda em branco da engrenagem. Os movimentos de indexação são pré-calculados e determinados de acordo.
Então o joelho é levantado com a altura requerida, ou seja, igual à profundidade dos dentes, e o zero vertical é definido. Simultaneamente a potência é dada à fresa.
Em uma única passada, um dente é terminado, e a mesa é trazida de volta à sua posição inicial. Este movimento vertical pode ser menor se a engrenagem for cortada em duas ou mais passadas. A roda em branco é então indexada para o próximo dente.
O mesmo ciclo de operações é repetido até que o número requerido de dentes seja cortado ao longo da periferia da roda em branco da engrenagem.
Para a fabricação de engrenagens helicoidais ou parafusos sem-fim em uma fresadora universal, um acessório de fresamento espiral é usado.
O ângulo de hélice é obtido pelo uso do acessório para ajustar a fresa e a roda em branco em uma inclinação uma à outra. No corte de engrenagens helicoidais, um conjunto de duas fresas é usado.
Uma para desbaste e a outra para acabamento. Estas engrenagens também são cortadas pela mesma sequência de operações discutida acima.
Para fabricar pinhão de passo grande, fresas de topo são empregadas no lugar de fresa tipo disco. A fresa de topo é montada no fuso da fresadora através de um mandril.
Produzir engrenagens em uma fresadora é um dos métodos mais simples e econômicos. Engrenagens de tipo reta, cônica e helicoidal, e também cremalheiras podem ser feitas pelo método de fresamento de engrenagens.
A qualidade da engrenagem produzida não pode ser considerada precisa já que o movimento de indexação não é preciso.
3.1.2 Corte de Engrenagens em Plainade ou Plaina com Ferramenta de Forma de Ponto Único.
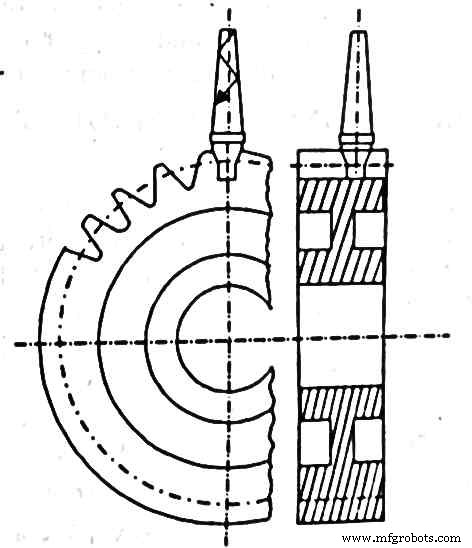
Engrenagens também podem ser fabricadas em plaina, plaina de mesa, ou máquinas de ranhurar. Neste método de fabricação, uma ferramenta de forma de ponto único é usada para riscar dentes na roda em branco como mostrado na fig 1.3.
Em todas estas máquinas, a roda em branco da engrenagem é montada em um mandril localizado entre o contraponto e a cabeça divisora. A cabeça divisora da fresadora pode ser diretamente aparafusada na mesa destas máquinas. Em pequenas produções, a roda em branco é diretamente montada no mandril como mostrado na fig. 1.4.
A ferramenta é firmemente montada na cabeça de ferramenta. Em cada uma destas máquinas, o corte de engrenagem é alcançado por reciprocando a ferramenta contra a peça de trabalho ou por reciprocando a roda em branco da engrenagem passando pela ferramenta de corte de ponto único.
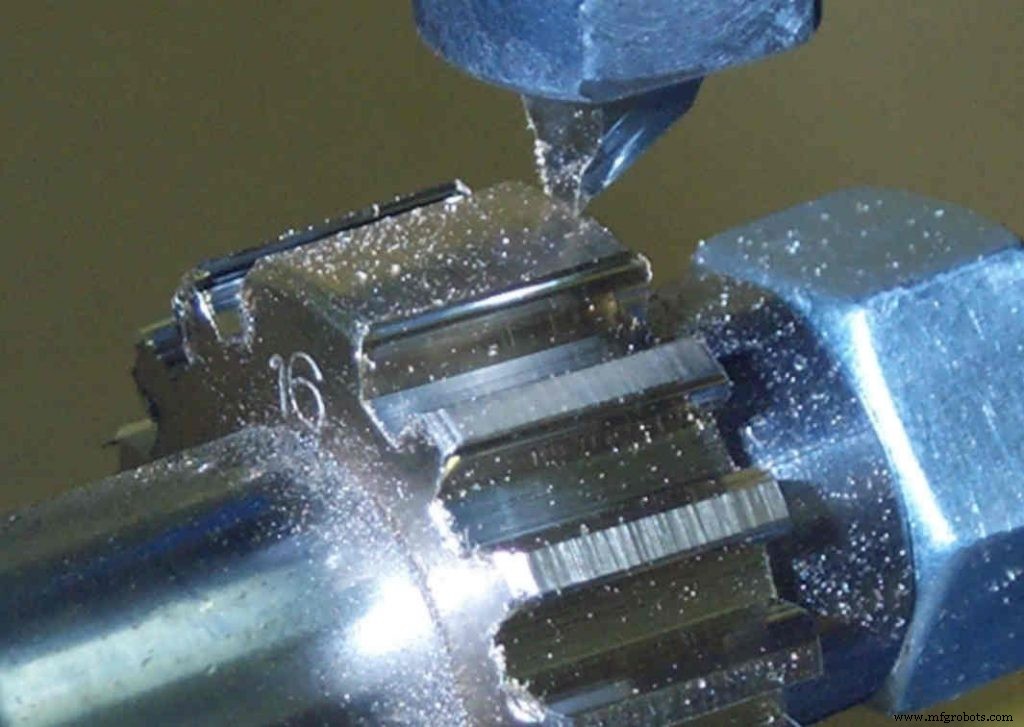
No caso de ambas plaina e ranhuradora, a roda em branco da engrenagem permanece estacionária no mandril e no dispositivo respectivamente, enquanto a ferramenta de corte de ponto único reciproca passando pela peça de trabalho. A ferramenta é fixada no ariete da máquina em ambos os casos como mostrado na fig. 1.4.
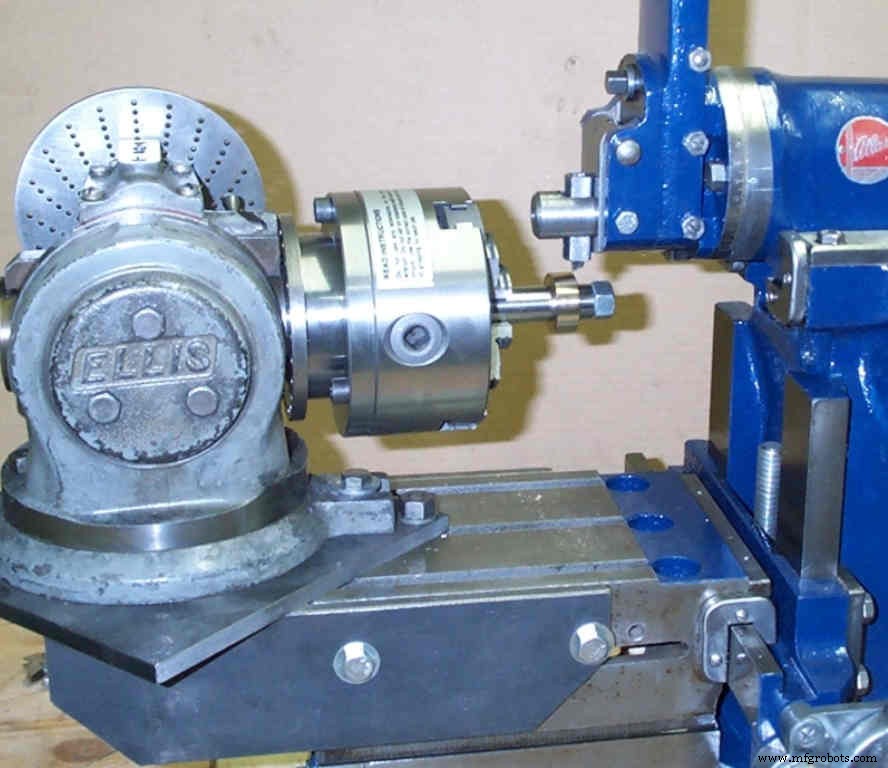
No caso da plaina de mesa, a ferramenta de corte de ponto único permanece estática enquanto a mesa segurando a roda em branco reciproca passando pela ferramenta. A profundidade dos dentes é ajustada pelo movimento da cabeça de ferramenta ao longo do eixo vertical. Após cortar cada dente, a roda é rotacionada em uma direção por indexação.
Assim, o novo dente é cortado repetindo as operações de reciprocando a ferramenta ou a roda em branco. Esta sequência é repetida até que o número requerido de dentes seja fabricado ao longo da periferia da roda em branco.
Este método de corte de engrenagem é eficiente e econômico, mas a principal desvantagem é, o método não é adequado para produção em larga escala devido às suas ações de corte lentas. Portanto, este método não é amplamente usado para fabricação de engrenagens.
Comparação de corte de engrenagens em plaina vs plaina de mesa vs ranhuradora:
| Máquina plaina | Máquina plaina de mesa | Máquina ranhuradora |
| Roda em branco da engrenagem permanece estacionária | Ferramenta permanece estacionária | Roda em branco da engrenagem permanece estacionária |
| Ferramenta reciproca passando pela roda em branco | A roda em branco reciproca passando pela ferramenta | Ferramenta reciproca passando pela roda em branco |
| A roda em branco é montada no mandril | A roda em branco é fixada na mesa de trabalho | A roda em branco é fixada em um dispositivo |
| Menor profundidade de corte | Maior profundidade de corte | Menor profundidade de corte |
3.1.3 Corte de Engrenagens em Máquina de Brochamento com Fresa Formada:
Brochamento é uma operação de usinagem realizada em máquinas de brochamento. A ferramenta que é usada para operação de brochamento é chamada 'brocha'. Este é um processo muito rápido, aqui, a brocha de uma espessura da engrenagem é empurrada ou puxada passando pela superfície interna ou externa da peça de trabalho como mostrado na fig. 1.5.
Este processo tem a capacidade de produzir engrenagens em uma única passada seja interna ou externa. Este método é econômico e rápido com um excelente acabamento de superfície.
A única limitação deste método é que não pode ser adotado para produções de pequena escala devido ao seu ferramental caro.
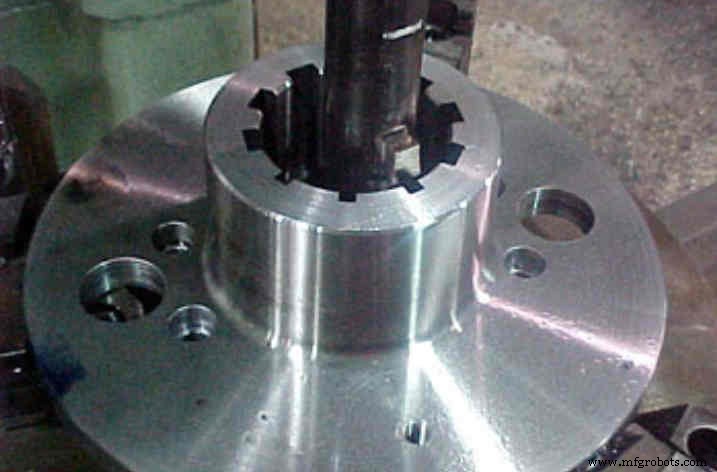
3.1.4 Corte de Engrenagens com Lâminas de Ferramenta de Forma pelo Processo de Velocidade de Cisalhamento:
Como o próprio título do método diz, este é um processo rápido. O corte de todos os dentes em uma única passada ou duas a três passadas torna este método exclusivamente rápido.
Este método é similar à técnica de brochamento, mas aqui, em vez de uma ferramenta de corte de ponto único, um número de ferramentas de corte são arranjadas radialmente de acordo com o número requerido de dentes a serem cortados na periferia do branco.
O processo produz engrenagens em superfícies internas e externas. Para cortar engrenagens externas, a ferramenta radial é montada ao redor de uma cabeça oca. Para cada curso, a ferramenta é alimentada com uma profundidade de corte incremental.
Um folga é fornecida ao longo de cada curso de retorno da ferramenta. Este método pode ser adotado para cortar engrenagens retas internas e externas, estrias, dentes de embreagem, e engrenagens especiais em grande quantidade.
Comparação de corte de engrenagens pelo processo de brochamento e processo de velocidade de cisalhamento:
| Método de brochamento | Método de velocidade de cisalhamento |
| Apenas uma ferramenta de ponto único é usada | Múltiplas ferramentas das mesmas dimensões são usadas |
| Ferramenta de brochamento é usada | Ferramenta de forma radial é usada |
| Um dente é cortado por uma passada | Todos os dentes são cortados por uma passada |
| Processo rápido | Processo mais rápido |
| Custo comparativamente baixo | Ferramental comparativamente alto custo |
3.2 Geração de Engrenagens (Gear generation):
Nesta era automatizada, o maior número de engrenagens está sendo fabricado pelo 'Processo de Geração de Engrenagens'. Os processos básicos e importantes de geração de engrenagens são:
- Corte de engrenagens pelo processo de plaina.
- Corte de engrenagens pelo processo de plaina de cremalheira.
- O processo de fresamento por hobbing (engrenagem por hob).
3.2.1. Corte de Engrenagens pelo Processo de Plaina (Shaper process):
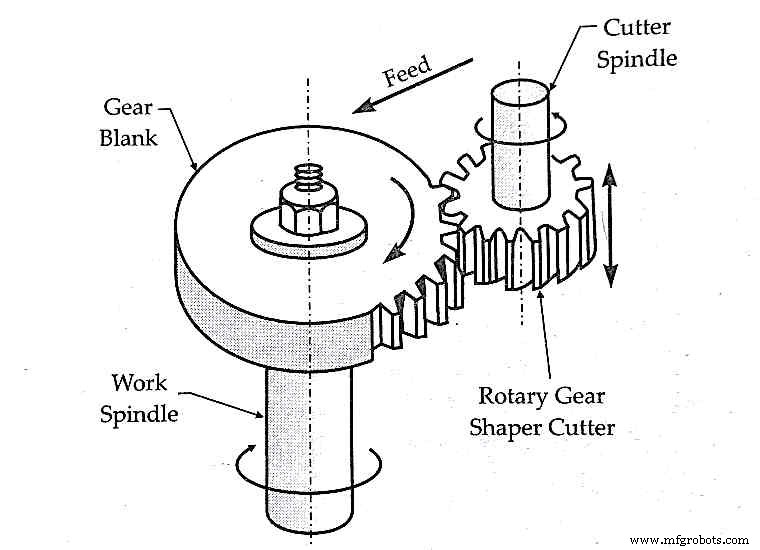
A operação de plaina de engrenagens pode ser realizada em dois métodos diferentes. Um é o método 'fresa rotativa de plaina de engrenagens' e o outro é o método 'fresa de plaina tipo cremalheira'. O princípio básico de corte de engrenagens é o mesmo para ambos os processos.
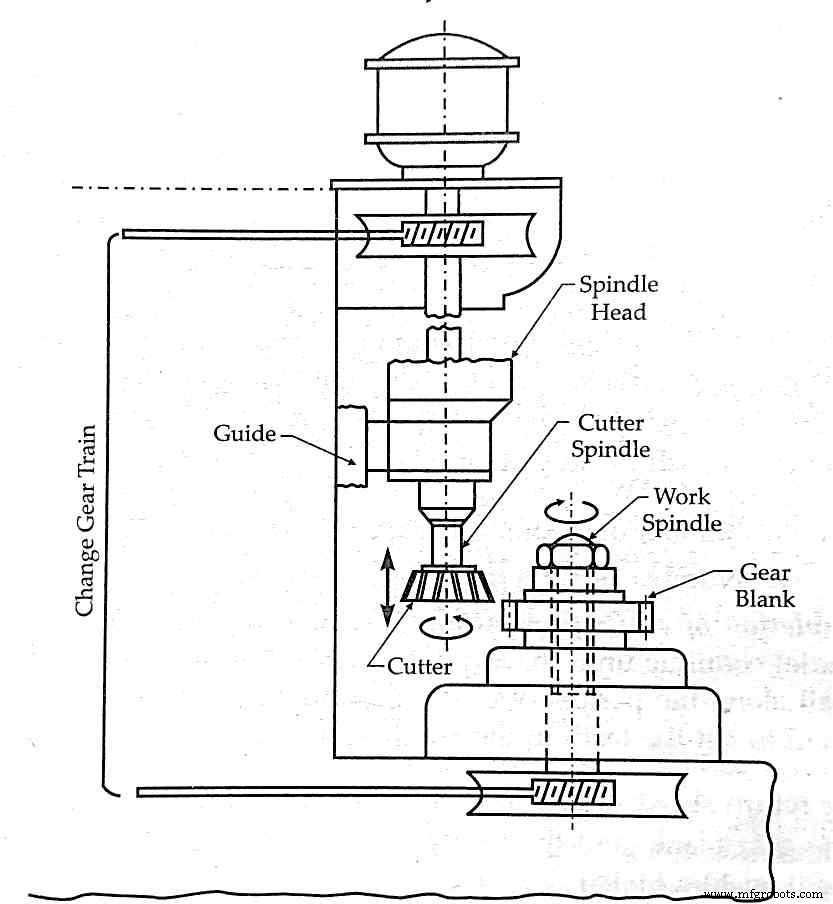
Neste processo, a roda em branco da engrenagem é aparafusada no eixo do fuso enquanto a fresa é montada em um arbor curto. O arbor desta máquina tem dois eixos de movimento. Um movimento vertical ou reciprocante e o segundo é rotativo.
Aqui, uma fresa em forma de pinhão é usada para riscar o metal da roda em branco. A fresa é projetada com uma folga na face e lados do dente.
Para cortar o dente, a fresa é reciprocada ao longo do eixo vertical em contato com a roda em branco assim o metal da roda em branco é removido. O movimento linear descendente da fresa no qual o metal é cortado é chamado movimento de corte e o movimento linear ascendente da fresa para retirar esta última é chamado curso de retorno.
Nenhum metal é removido em cursos de retorno. Junto com cada corte, uma velocidade relativa de rotação é dada à fresa e à roda em branco. A rotação relativa lenta entre eles é chamada avanço de indexação.
Os trens de engrenagens conectados entre o eixo do arbor e o eixo do fuso rotacionam a fresa e a roda em branco lentamente em direções opostas uma à outra para alcançar o movimento de indexação como ilustrado na fig 1.6.
A indexação e a ação reciprocante da fresa são continuadas até que o número requerido de dentes seja cortado na roda em branco.
No caso de fresa rotativa de plaina de engrenagens, a fresa usada para decorar engrenagens ao longo da periferia da roda em branco é um pinhão rotativo como ilustrado na fig.1.7.
O dente na fresa é do mesmo número a ser cortado na roda em branco. Este método é amplamente usado para gerar engrenagens por causa de sua maior produção e a capacidade de cortar todos os tipos de engrenagens exceto parafusos sem-fim e coroas de sem-fim.
O corte de plaina de engrenagens rotativo também pode ser adaptado para cortar engrenagens internas com o mesmo princípio de funcionamento. Máquinas de plaina de engrenagens rotativas estão amplamente disponíveis em ambos os tipos de fuso vertical e horizontal.
Geralmente, máquinas de plaina de engrenagens rotativas horizontais têm dois arbors poderosos. Cada um reciproca para dentro e para fora um em direção ao outro.
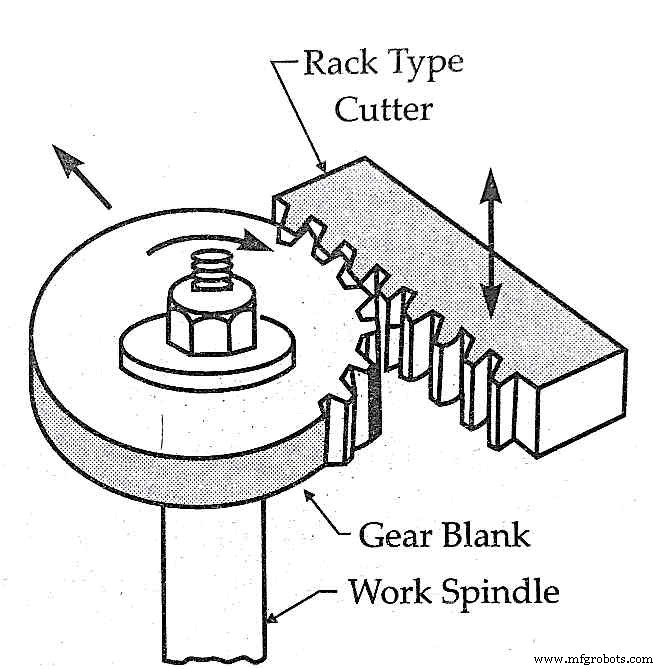
No método fresa de plaina tipo cremalheira, uma fresa tipo cremalheira é usada para remover metal da roda em branco e fazer dentes. O princípio de funcionamento é o mesmo que o princípio básico de fresa de plaina de engrenagens.
Envolve a rotação da roda em branco da engrenagem enquanto a fresa tipo cremalheira reciproca ao longo do eixo vertical como exemplificado na fig. 1.8.
A maior limitação deste método de geração tipo cremalheira é que a usinagem tem que ser pausada toda vez que o comprimento total da cremalheira, ou seja, todos os dentes da fresa são utilizados para redefinir a posição para o primeiro dente da fresa. Enquanto a maior vantagem é que, qualquer engrenagem de qualquer número de dentes pode ser feita.
3.2.2 Corte de Engrenagens pelo Processo de Plaina de Cremalheira (Rack planing process):
Este processo é principalmente usado para fazer engrenagens de dentes involutos. Engrenagens retas e helicoidais são os tipos de engrenagens que podem ser fabricadas por este método.
As engrenagens por este processo podem ser feitas em duas máquinas diferentes; Sunderland e Maag. Ambas as máquinas funcionam no mesmo princípio de corte enquanto a construção difere.
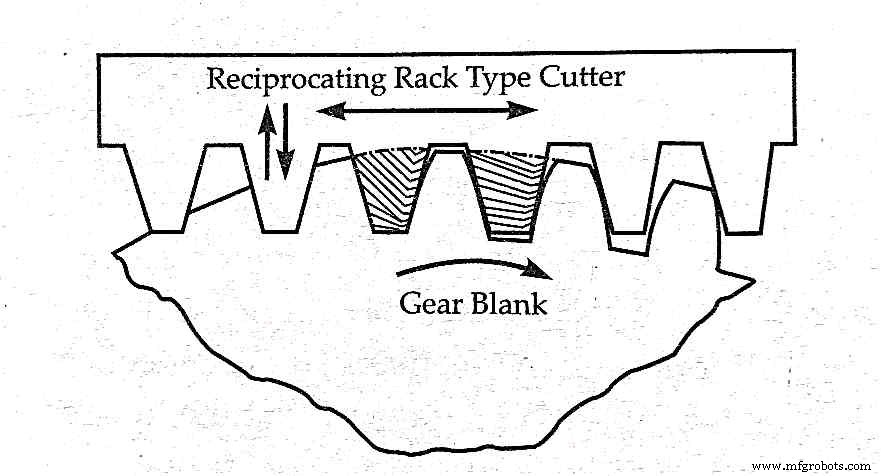
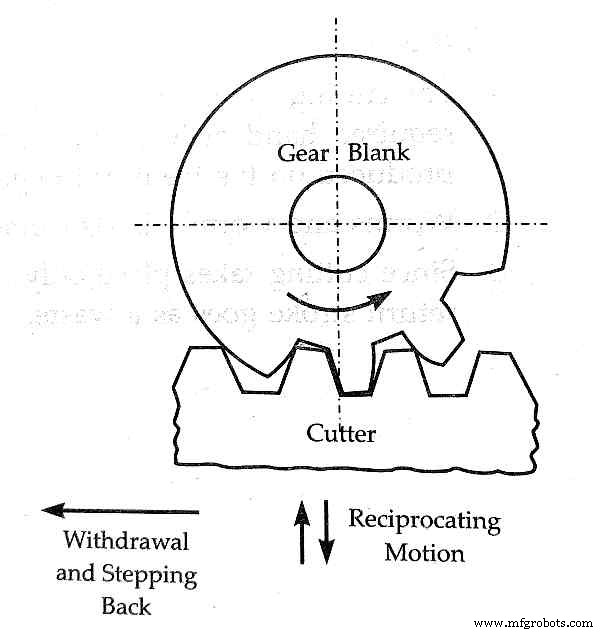
No processo de plaina de cremalheira, a roda em branco é aparafusada no fuso do eixo horizontal, enquanto a fresa tipo cremalheira é aparafusada no arbor. Para cortar dentes involutos na roda em branco, a roda em branco é mantida estática enquanto a fresa reciproca em direções de avanço e retorno.
A fresa risca dois dentes completos e dois dentes parciais como mostrado na fig1.9. e 1.10.
Uma pequena quantidade de metal é removida em cada curso de avanço e retorno. Este tipo de risca imprópria de dentes gera dentes de perfil involuto. A roda em branco é então gradualmente alimentada em direção à fresa tipo cremalheira, este movimento faz os dentes da fresa penetrarem a periferia da roda em branco.
À medida que penetram no branco, um avanço rotativo lento ou avanço de indexação é dado à roda em branco, isto resulta na geração de dentes. O princípio de geração de dentes de perfil involuto é como mostrado na fig. 1.9.
A mesma sequência de operações é repetida até que o número requerido de dentes seja feito na periferia da roda em branco.
3.2.3 Corte de Engrenagens no Processo Sunderland:
Este processo é nomeado após seu inventor 'Sunderland'. O processo funciona no mesmo princípio discutido acima, o processo de plaina de cremalheira. Em adição, aqui, neste processo, a fresa também se move junto com a roda em branco e então subitamente se retira, e retrocede por uma quantidade igual a uma distância de passo.
Este movimento acontece após a profundidade requerida do dente ser alcançada. Um arranjo de trem de engrenagens é feito para sincronizar o movimento da fresa e a rotação do branco.
Uma vez que a fresa está de volta em sua posição, a mesma ação reciprocante é repetida seguida pela indexação do branco e o movimento da ferramenta com retirada súbita.
O princípio esquemático de funcionamento do processo Sunderland é exemplificado na fig 1.10. e 1.11.
Neste método de geração de engrenagens, o operador é livre para ajustar a velocidade reciprocante da fresa dependendo do material.
3.2.4 Corte de Engrenagens no Processo Maag:
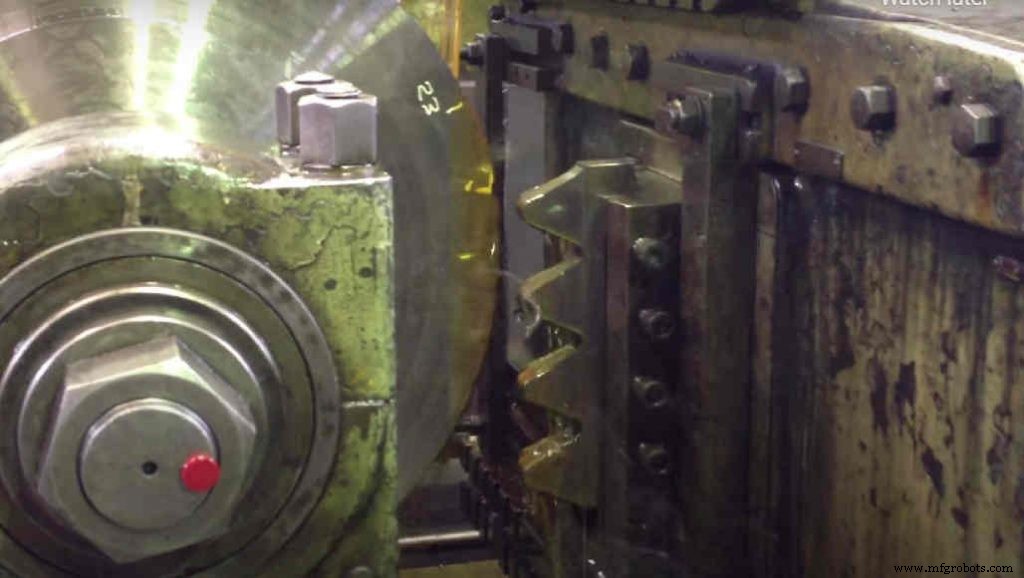
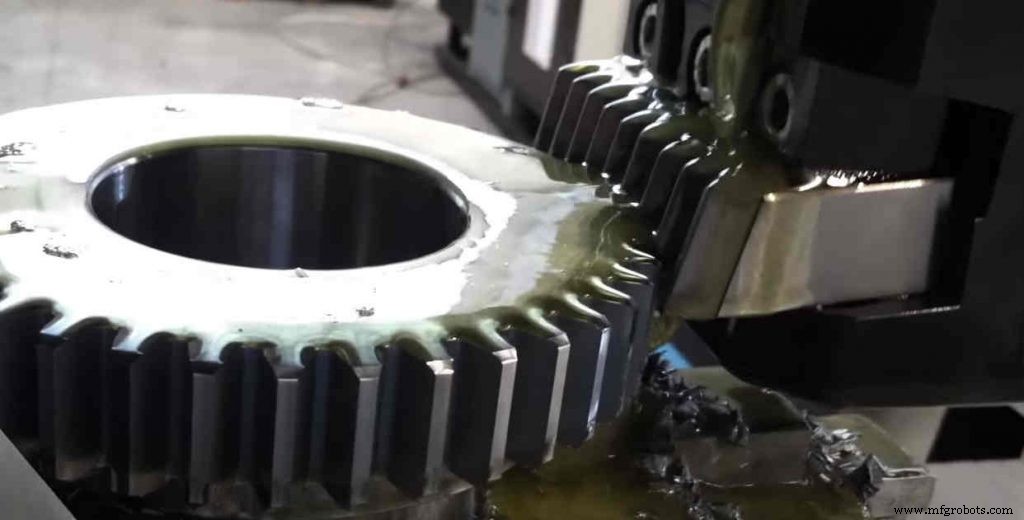
Neste processo, a roda em branco é montada na mesa de trabalho com seu eixo sendo vertical enquanto a fresa tipo cremalheira é montada em um deslizante. O deslizante é livre para fazer reciprocções ao longo de seu eixo.
O processo Maag também funciona no princípio de plaina de cremalheira. Em adição, a fresa pode ser ajustada a qualquer inclinação no plano vertical, assim a fresa pode cortar engrenagens em qualquer direção desejada. Uma imagem industrial é mostrada na fig 1.12.
3.3.1 Processo de Fresamento por Hobbing (Gear Hobbing) ou Corte de Engrenagens em uma Máquina de Hobbing:
Neste processo, a roda em branco da engrenagem é rotacionada contra uma fresa rolante chamada hob. Um hob é uma ferramenta que parece um verme mas carrega várias flautas retas cortadas ao redor.
O hob é montado no arbor enquanto a roda em branco é montada no fuso. O fuso tem a liberdade de mover-se na direção vertical assim como rotacionar ao redor de seu eixo central como exemplificado na fig 1.13.
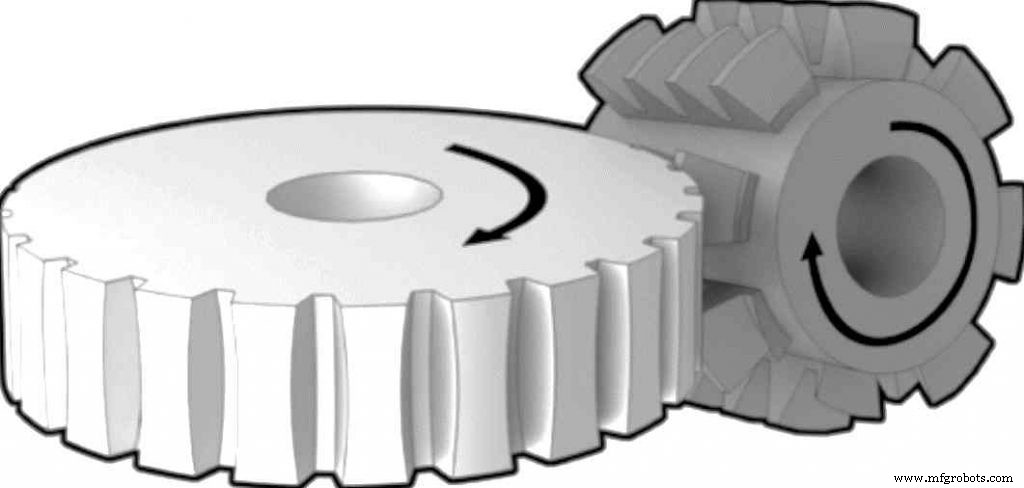
Este processo é principalmente usado para produzir engrenagens involutas de todos os tipos. Nesta operação, o hob é dado uma velocidade adequada para rotacionar. Simultaneamente, o branco também é feito revolver ao redor de seu eixo por um arranjo de trem de engrenagens.
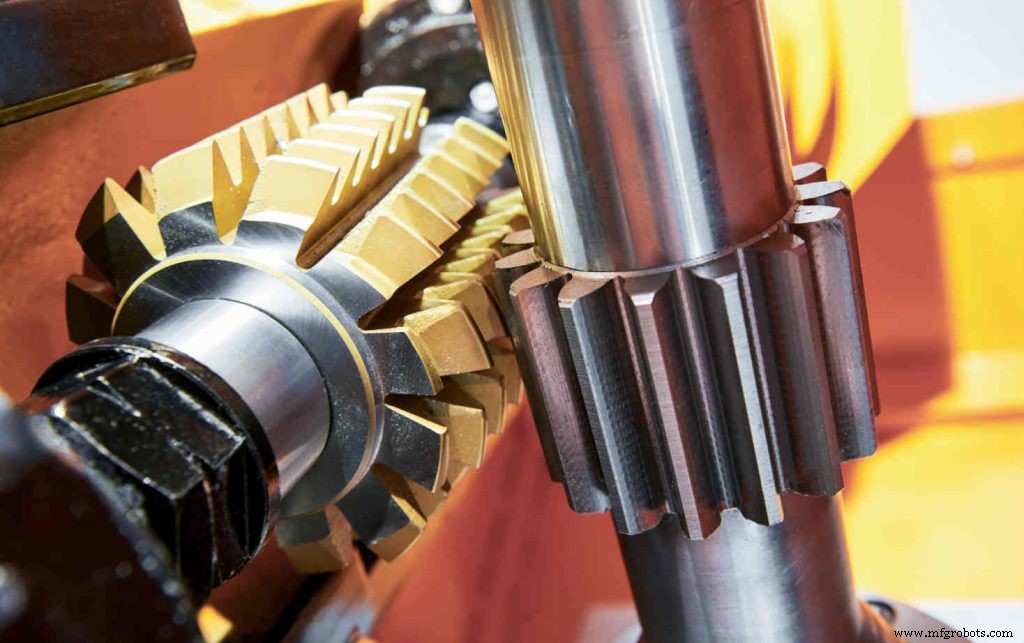
Os dentes de corte do hob risca o metal do branco. Dentes de profundidade uniforme são cortados para cada rotação completa do branco. Uma vez que o branco termina sua rotação, a profundidade dos dentes é aumentada e o hobbing é repetido.
Esta sequência de operações é repetida até que a profundidade de corte desejada seja alcançada. O branco também é movido para cima e para baixo para produzir cortes de profundidade uniforme junto com a espessura da roda.
Uma imagem industrial de hobbing de engrenagens é mostrada na fig. 1.14.
Este processo pode produzir engrenagens em várias rodas em branco ao mesmo tempo montando todas as rodas uma sobre a outra.
O hobbing é continuamente operado no conjunto de rodas em branco até que as engrenagens sejam produzidas em todas as rodas. Para cortar engrenagens helicoidais, o eixo do fuso da roda em branco é inclinado para um ângulo adequado.
Método de hobbing de engrenagens é amplamente usado ao redor do mundo por causa de sua capacidade de produzir um vasto número de engrenagens de qualquer tipo em menos tempo. A única limitação do hobbing de engrenagens é que não pode produzir engrenagens internas.
Por que o processo de hobbing de engrenagens é amplamente usado?
- Este método é econômico comparado a outros processos de geração.
- Este é um processo mais rápido e contínuo.
- Todos os tipos de engrenagens podem ser produzidos.
- Dimensões precisas são alcançadas.
- Vários brancos podem ser usinados ao mesmo tempo montando-os todos um sobre o outro.
- Qualquer número de dentes pode ser cortado usando o mesmo hob.
As engrenagens produzidas por todos os processos de fundição, conformação, corte e geração são enviadas para escareamento, brunimento, retificação e acabamento antes de serem instaladas em qualquer maquinaria.
Tecnologia industrial
- Entendendo Anti-Aliasing: 6 Tipos e Métodos para Suavizar Imagens Digitais
- Formação de Cavacos Explicada: Tipos de Cavacos no Corte de Metais
- Explorando Processos de Usinagem Essenciais para Manufatura de Precisão
- Guia Completo de Técnicas de Dobra de Tubos
- Tipos de Trabalhadores de Manutenção: Funções, Responsabilidades e Cor do Colarinho Explicadas
- Entendendo a Velocidade de Engrenagens: Como Tamanho e RPM Moldam a Transferência de Potência
- Explorando as Diversas Técnicas de Soldagem: Tipos e Aplicações
- Entendendo os Vários Tipos de Prototipagem: Guia para Fundadores
- Entendendo Redução por Engrenagens Planetárias: Soluções Compactas de Alto Torque
- Redutores de Engrenagens Retas Explicados: Design, Função e Aplicações Industriais