



Extrusão Explicada: Tipos e Aplicações na Fabricação de Metais
O processo de extrusão é um dos tipos de processos de conformação em volume no qual o metal de trabalho é forçado ou comprimido através de um furo de matriz para obter uma forma transversal seccional requerida.
Em termos simples, extrusão é procedimento de conformação de metal que envolve forçar metal através de furo de matriz sob pressão aumentada para comprimir sua seção transversal.
Desde a evolução do processo, o mundo tornou-se dependente da extrusão para produzir barras, tubos e perfis de qualquer forma, ocos ou sólidos.
Como a operação envolve empurrar/puxar o lingote através da matriz, as forças necessárias são bastante grandes. Extrusão a quente é o método mais comum porque a resistência à deformação do metal é baixa em altas temperaturas, enquanto extrusão a frio é geralmente realizada apenas em metais macios.
História
Embora o conceito de extrusão derive do processo de conformação, registra-se que em 1797, o engenheiro Joseph Bramah patenteou o processo.
O ensaio envolveu pré-aquecimento do metal e forçá-lo através de cavidade de matriz para fazer tubo do lingote. Usou êmbolo manual.
Bramah então inventou o processo hidráulico após a invenção da extrusão. Thomas Burr combinou tecnologia de prensa hidráulica e técnica básica de extrusão para produzir tubo (oco). Patenteado em 1820.
A tecnologia tornou-se necessidade básica no mundo em crescimento, mas não funcionava em metais duros. Em 1894, Thomas Burr introduziu extrusão com ligas de cobre e latão, trazendo evolução na técnica.
Desde a invenção, o processo evoluiu para variedade de técnicas capazes de produzir ampla gama de produtos com estruturas complexas ao menor custo possível.
Classificação ou Tipos de Processo de Extrusão
Diferentes tipos de processos de extrusão:
- Extrusão a quente (Hot extrusion)
- Extrusão a frio (Cold extrusion)
- Extrusão morna (Warm extrusion)
- Extrusão por atrito (Friction extrusion)
- Microextrusão (Micro extrusion)
- Extrusão direta (Direct extrusion)
- Extrusão indireta (Indirect extrusion)
- Extrusão hidrostática (Hydrostatic extrusion)
- Extrusão por impacto (Impact extrusion)
#1. Processo de Extrusão a Quente
No processo de extrusão a quente, o lingote é trabalhado acima de sua temperatura de recristalização. Este trabalho a quente mantém a peça de endurecimento por trabalho e facilita o êmbolo empurrá-la através da matriz.
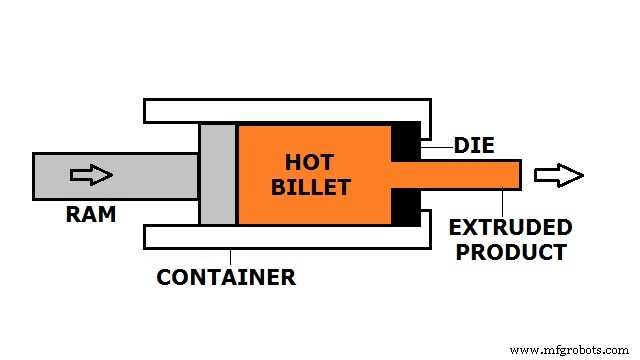
Extrusões a quente geralmente em prensas hidráulicas horizontais. Pressão varia de 30 MPa a 700 MPa. Para manter alta pressão, lubrificação empregada. Óleo ou grafite em extrusões baixa temperatura; pó de vidro em altas temperaturas.
Lingote aquecido entre 0.5 Tm a 0.75 Tm para operação de qualidade.
Temperaturas de extrusão a quente de materiais comuns:
| Material | Temperatura (°C) |
| Alumínio | 350 a 500 |
| Cobre | 600 a 1100 |
| Magnésio | 350 a 450 |
| Níquel | 1000 a 1200 |
| Aço | 1200 a 1300 |
| Titânio | 700 a 1200 |
| PVC | 180 |
| Nylon | 290 |
Vantagens da Extrusão a Quente:
- Deformação controlável conforme requisitos.
- Lingote não sujeito a endurecimento por trabalho.
- Menores forças de prensagem.
- Materiais com trincas prematuras também trabalháveis.
Desvantagens da Extrusão a Quente:
- Acabamento superficial ruim.
- Precisão dimensional comprometida.
- Menor vida do container.
- Possibilidade de oxidação superficial.
#2. Extrusão a Frio
Processo de conformar metal golpeando-o com slug. Golpe realizado com punção ou êmbolo em cavidade fechada. Êmbolo força metal através da cavidade da matriz transformando lingote sólido em forma sólida.
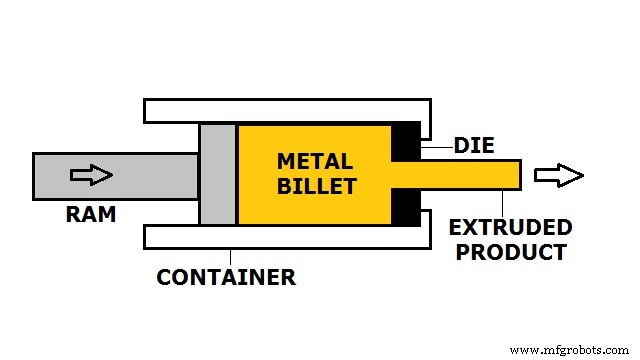
Peça submetida a deformação à temperatura ambiente ou ligeiramente acima. Para forças muito altas, usa-se prensa hidráulica potente. Pressão até 3000 MPa.
Vantagens:
- Sem oxidação.
- Resistência melhorada do produto.
- Tolerâncias mais fechadas.
- Acabamento superficial melhorado.
- Dureza melhorada.
Desvantagens:
- Forças maiores requeridas.
- Mais potência para operar.
- Materiais não dúcteis não trabalháveis.
- Endurecimento por deformação do material extrudado é limitação.
#3. Processo de Extrusão Morna
Extrusão morna: lingote extrudado acima da temperatura ambiente e abaixo da temperatura de recristalização do material. Usada onde material deve ser impedido de mudanças microestruturais durante extrusão.
Importante para equilíbrio adequado entre forças requeridas e ductilidade. Temperatura de qualquer metal: 424°C a 975°C.
Vantagens do Processo Morno:
- Resistência melhorada.
- Dureza do produto melhorada.
- Ausência de oxidação.
- Tolerâncias muito fechadas alcançáveis.
Desvantagens:
- Materiais não dúcteis não extrudáveis.
- Equipamento de aquecimento adicional necessário.
#4. Extrusão por Atrito
Na técnica de extrusão por atrito, lingote e container são forçados a girar em sentidos opostos enquanto simultaneamente o lingote é empurrado através da cavidade da matriz para produzir material desejado.
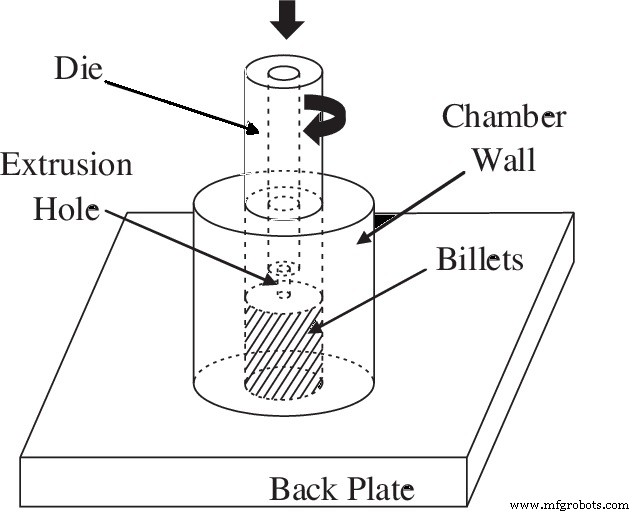
Processo influenciado pela velocidade relativa de rotação entre lingote e matriz. Movimento relativo de rotação tem implicação significativa.
Primeiro: gera grande número de tensões de cisalhamento causando deformação plástica do lingote. Segundo: grande quantidade de calor gerada durante movimento relativo, não requer pré-aquecimento, processo mais eficiente.
Pode gerar fio, barras, tubos e geometrias não circulares substancialmente consolidados diretamente de várias cargas precursoras: pó metálico, lascas, resíduos de usinagem (cavacos), lingote sólido.
Vantagens da Extrusão por Atrito:
- Sem aquecimento requerido.
- Geração de tensões de cisalhamento resulta em resistência à fadiga melhorada.
- Qualquer material como lingote = processo econômico.
- Baixa entrada de energia.
- Melhor resistência à corrosão.
Desvantagens:
- Oxidação esperada.
- Configuração inicial alta.
- Maquinário complexo.
#5. Processo de Microextrusão
Pela nomenclatura, lida com produção de produtos na faixa submilimétrica.
Similar à extrusão macro, lingote forçado através de orifício da matriz para gerar forma esperada. Saída passa por quadrado de 1mm.
Microextrusão direta (forward) e indireta (backward) são as duas técnicas fundamentais para produzir microelementos.
Direta: êmbolo impulsiona lingote para frente, ambos mesma direção. Indireta: êmbolo e lingote movem-se em direções opostas.
Amplamente usada em componentes para dispositivos médicos reabsorvíveis e implantáveis: stents reabsorvíveis, sistemas de liberação controlada de fármacos.
Na área mecânica: fabricação de microengrenagens, micro tubos, etc.
Vantagens da Microextrusão:
- Seções transversais muito complexas possíveis.
- Elementos minúsculos produzidos.
- Tolerâncias geométricas melhoradas.
Desvantagens:
- Criar matriz e container pequenos para necessidades é desafio.
- Trabalhador qualificado necessário.
#6. Extrusão Direta ou Avançada
Lingote metálico colocado no container com furo de matriz conformado. Êmbolo impulsiona lingote através do furo da matriz; produto fabricado.
Direção do fluxo de metal = direção do movimento do êmbolo.
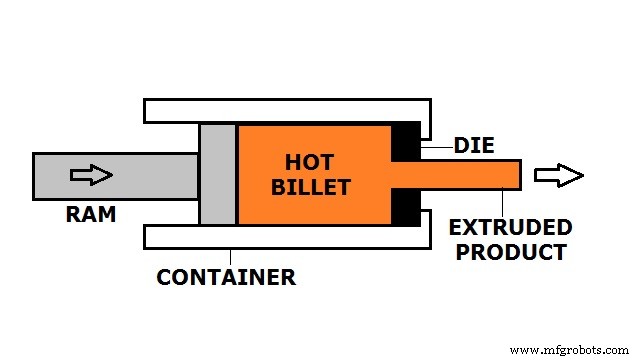
À medida que lingote forçado para abertura da matriz, grande atrito entre superfície do lingote e paredes do container. Atrito exige aumento significativo da força do êmbolo, consumindo mais potência.
Extrusão de metais quebradiços (tungstênio, ligas de titânio) difícil: fraturam durante processo. Forças de tração induzem micro-trincas rápidas, resultando em fraturas.
Camada de óxido na superfície do lingote intensifica atrito; potencial para causar falhas no produto extrudado.
Para superar: bloco dummy entre êmbolo e lingote para mitigar atrito.
Exemplos: tubos, latas, copos, microengrenagens, eixos, outros produtos extrudados.
Parte do lingote sempre permanece no final de cada extrusão. Chamada remexendo (butt). Removida cortando logo após saída da matriz.
Vantagens da Extrusão Direta:
- Capaz de extrudar peças mais longas.
- Propriedades mecânicas melhoradas.
- Bom acabamento superficial.
- Extrusões a frio e quente possíveis.
- Operação contínua.
Desvantagens da Extrusão Direta:
- Metais quebradiços não extrudáveis.
- Grande força e alta potência requeridas.
- Possibilidade de oxidação.
#7. Extrusão Indireta ou Retroativa
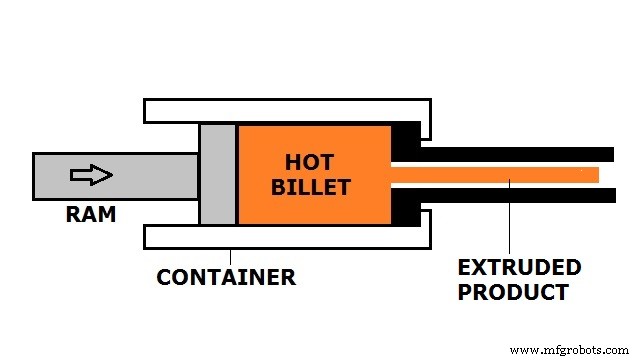
Matriz permanece estacionária; lingote e container movem-se em conjunto. Matriz montada no êmbolo, não no container.
Metal flui através do furo da matriz no lado do êmbolo em direção oposta ao movimento do êmbolo enquanto comprimido.
Quando lingote comprimido, material passa entre mandril e abertura da matriz.
Sem movimento relativo entre lingote e container, sem atrito. Eleva processo sobre extrusão direta: força do êmbolo menor.
Para manter matriz estacionária, "haste" (stem) mais longa que container. Resistência da coluna da haste determina comprimento final/máximo de extrusão.
Como lingote move-se com container, todas forças de atrito eliminadas.
Vantagens da Extrusão Indireta:
- Menor força de extrusão requerida.
- Seções transversais menores extrudáveis.
- Redução de atrito em 30%.
- Velocidade de operação aumentada.
- Desgaste muito pouco registrado.
- Falhas de extrusão ou zonas de grão grosso menos prováveis: fluxo de metal mais consistente.
Desvantagens da Extrusão Indireta:
- Seção transversal do material extrudado limitada pelo tamanho da haste.
- Possibilidade de tensões residuais pós-extrusão.
- Impurezas e defeitos afetam acabamento e comprometem produto.
#8. Extrusão Hidrostática
Lingote cercado por fluido no container, empurrado contra lingote pelo movimento avançado do êmbolo. Sem atrito no container por causa do fluido; muito pouco atrito no furo da matriz.
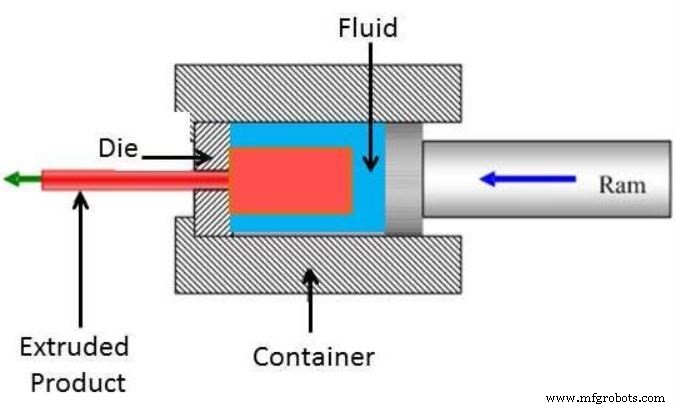
Lingote não perturbado ao preencher furo do container: submetido a pressão hidrostática uniforme. Resulta em lingote com grande razão comprimento/diâmetro, até bobinas de fio extrudadas sem falha ou seção transversal irregular.
Diferença principal vs. extrusão direta: sem contato direto entre container e lingote na extrusão hidrostática.
Trabalho em alta temperatura requer fluidos e processos especializados.
Material submetido a pressão hidrostática sem atrito: ductilidade aumenta. Método usável em metais quebradiços demais para extrusão típica.
Abordagem para metais dúcteis permite altas razões de redução.
Vantagens:
- Produtos extrudados com excelente polimento superficial e precisão dimensional.
- Sem questão de atrito.
- Requisitos de força minimizados.
- Sem resíduo de lingote no processo.
- Fluxo de material uniforme.
Desvantagens:
- Alta temperatura: fluidos e procedimentos especiais.
- Cada lingote preparado e afilado em uma extremidade antes do trabalho.
- Difícil conter o fluido.
#9. Extrusão por Impacto
Outro método principal para produzir perfis extrudados metálicos. Diferente da extrusão tradicional que requer altas temperaturas para amolecer material, extrusão por impacto frequentemente usa lingotes frios. Extrudados em alta pressão e eficiência.
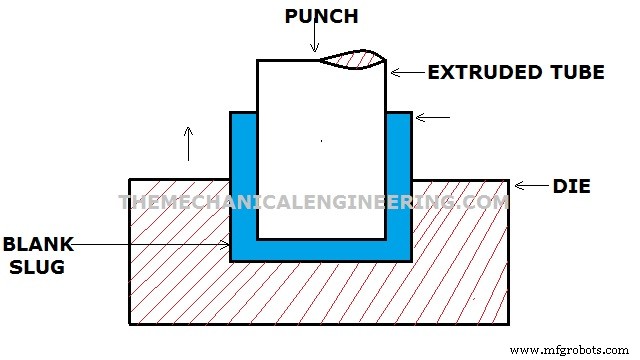
Slug lubrificado colocado em cavidade da matriz e golpeado com punção em curso único durante operação convencional. Metal flui de volta ao redor do punção através de folga entre matriz e punção.
Funciona melhor com materiais macios: chumbo, alumínio, estanho.
Sempre em estado frio. Processo retroativo de impacto permite paredes muito finas. Ex: tubos de pasta de dente, caixas de bateria.
Taxa mais rápida, cursos mais curtos. Em vez de pressão, pressão de impacto empregada para extrudar lingote através da matriz. Impacto pode ser direto, retroativo ou combinação.
Vantagens:
- Grande redução de tamanho.
- Processo rápido. Tempo de usinagem reduzido até 90%.
- Taxa de produção aumentada.
- Integridade de tolerância aumentada.
- Economia de matéria-prima até 90%.
Desvantagens:
- Força compressiva muito alta requerida.
- Tamanho do lingote é limitação.
Fatores que Afetam a Força de Extrusão
- Temperatura de trabalho.
- Design do equipamento, horizontal ou vertical.
- Tipo de extrusão.
- Razão de extrusão.
- Quantidade de deformação.
- Parâmetros de atrito.
Aplicações do Processo de Extrusão
- Amplamente usada na produção de tubos e canos ocos. Também para objetos plásticos.
- Produção de frames, portas, janelas na indústria automotiva.
- Metal alumínio em trabalho estrutural em muitas indústrias.
Tecnologia industrial
- Broca Explicada: Processo, Mecanismo e Principais Tipos
- Forjamento Explicado: Processo, Tipos e Materiais
- Extrusão Explicada: Processo, Tipos e Aplicações Práticas
- Guia Completo de Técnicas de Dobra de Tubos
- Tipos de Trabalhadores de Manutenção: Funções, Responsabilidades e Cor do Colarinho Explicadas
- Explorando as Diversas Técnicas de Soldagem: Tipos e Aplicações
- Entendendo os Vários Tipos de Prototipagem: Guia para Fundadores
- Explorando os Quatro Tipos Principais de Processos de Manufatura
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Principais Técnicas de Conformação de Chapas Metálicas para Engenharia Moderna