



Guia Especializado para Usinagem de Precisão de Peças Pequenas: Ferramentas, Técnicas e Segredos de Produtividade
Torneamento de peças pequenas significa tolerâncias apertadas, velocidades extremas do fuso e materiais difíceis de usinar. Aqui está o que os especialistas dizem sobre maximizar a produtividade neste ambiente exigente.
Algumas pessoas dizem que o mundo está ficando menor. Elas podem estar certas, mas a menos que trabalhem para um fabricante médico, aeroespacial ou automotivo, podem não perceber o quão pequeno ele se tornou.
Essas e outras indústrias de alta tecnologia continuam a encaixar mais funcionalidade em espaços cada vez menores, e isso significa que as peças usinadas que entram em implantes médicos, dispositivos eletrônicos e gadgets complexos semelhantes também devem encolher de tamanho.
Nem os materiais estão ficando mais fáceis de cortar. Existem os titânios super-resistentes e superligas à base de níquel usadas para fazer peças aeroespaciais, sem mencionar os cobalto-cromos, platina e numerosos metais proprietários comuns na manufatura médica.
E embora os minúsculos conectores e pinos de cobre ou latão necessários para os automóveis cada vez mais equipados com sensores de hoje não sejam muito duros para as ferramentas de corte, qualquer peça que exija um microscópio para inspeção vem com seus próprios desafios únicos.
Obtenha uma PEGADA (GRIP)
"Nesta arena, as ferramentas requerem uma aresta muito afiada, devem ser de corte livre, e você precisa ter bom controle de cavacos." Isso é segundo Clay East, gerente nacional de produto para a linha de ferramentas GRIP da Iscar Metals Inc.
Ele se refere especificamente ao torneamento CNC estilo suíço, embora as recomendações que ele e os outros especialistas citados neste artigo se apliquem igualmente bem a tornos alimentados por bobina, máquinas de transferência rotativa e máquinas de parafusos multi-fuso.
Ironicamente, pelo menos alguns dos obstáculos aqui são devidos à escassez de trabalhadores qualificados. East e os outros citados neste artigo sugerem que os torneiros hoje são frequentemente encarregados de operar múltiplas máquinas — até 10 ou até 15 de uma vez, em algumas oficinas — o que significa que os processos devem ser previsíveis e livres de problemas. No mundo de peças pequenas, grande parte disso pode ser alcançada com as ferramentas de corte afiadas e quebra-cavacos descritas, mas tais ferramentas também devem ser fáceis de usar.
"Uma das muitas coisas que abordamos ao projetar ferramentas para a indústria suíça é o mecanismo de fixação", diz ele. "Em vez de retirar o parafuso completamente para indexar o inserto, fizemos de forma que o operador possa dar três a três voltas e meia. Isso torna muito mais rápido trocar um inserto, e elimina o problema que qualquer operador suíço conhece — deixar cair o parafuso na bandeja de cavacos e perder tempo valioso de máquina procurando por ele."
Quebre-os
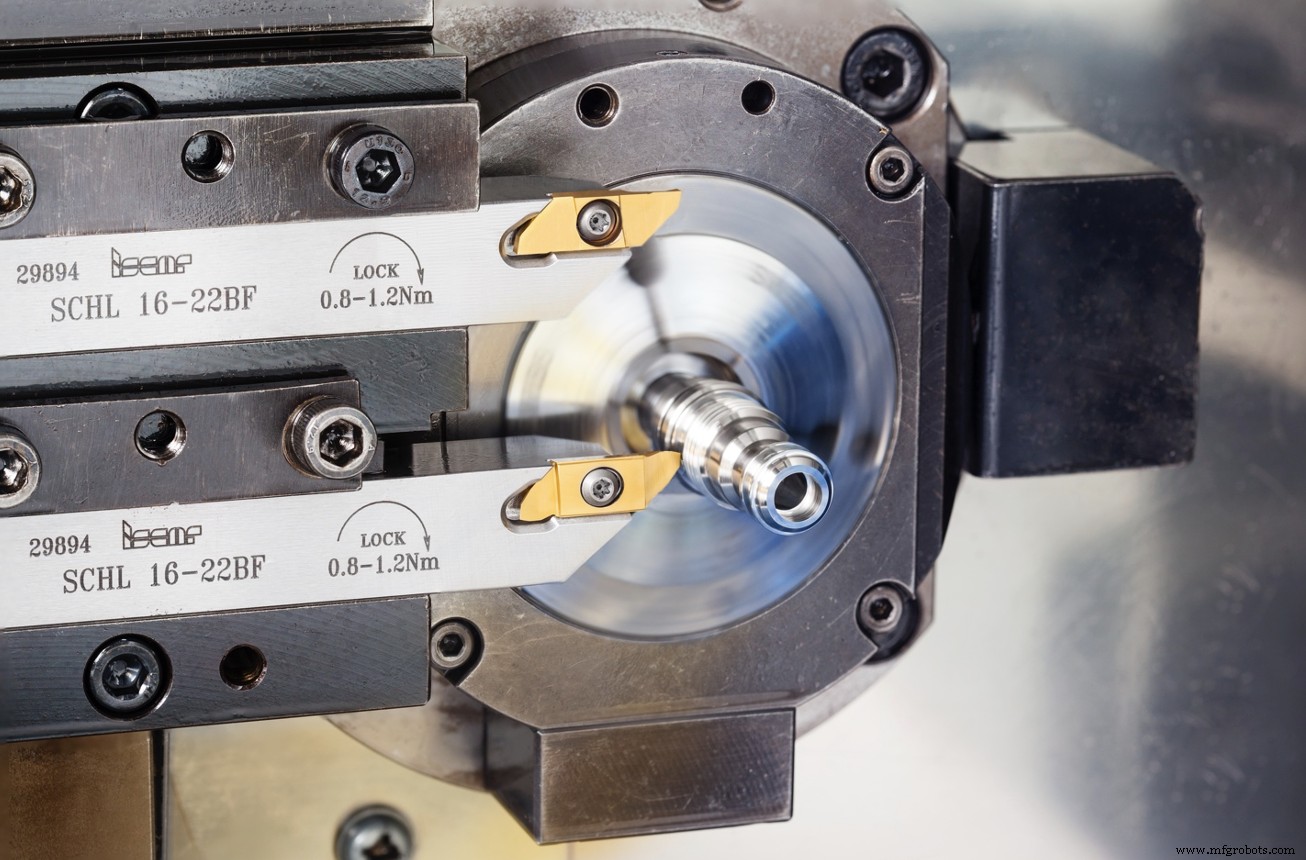
East diz que é difícil produzir insertos capazes de quebrar cavacos nas taxas de avanço e profundidades de corte relativamente leves encontradas no torneamento estilo suíço, especialmente dados os materiais fibrosos como titânio e 17-4 PH comuns nestas máquinas. Esse desafio tornou-se mais fácil graças às modernas ferramentas de design usadas pela Iscar e outras, e é por isso que as oficinas devem reavaliar continuamente sua escolha de ferramentas de corte (veja a barra lateral).
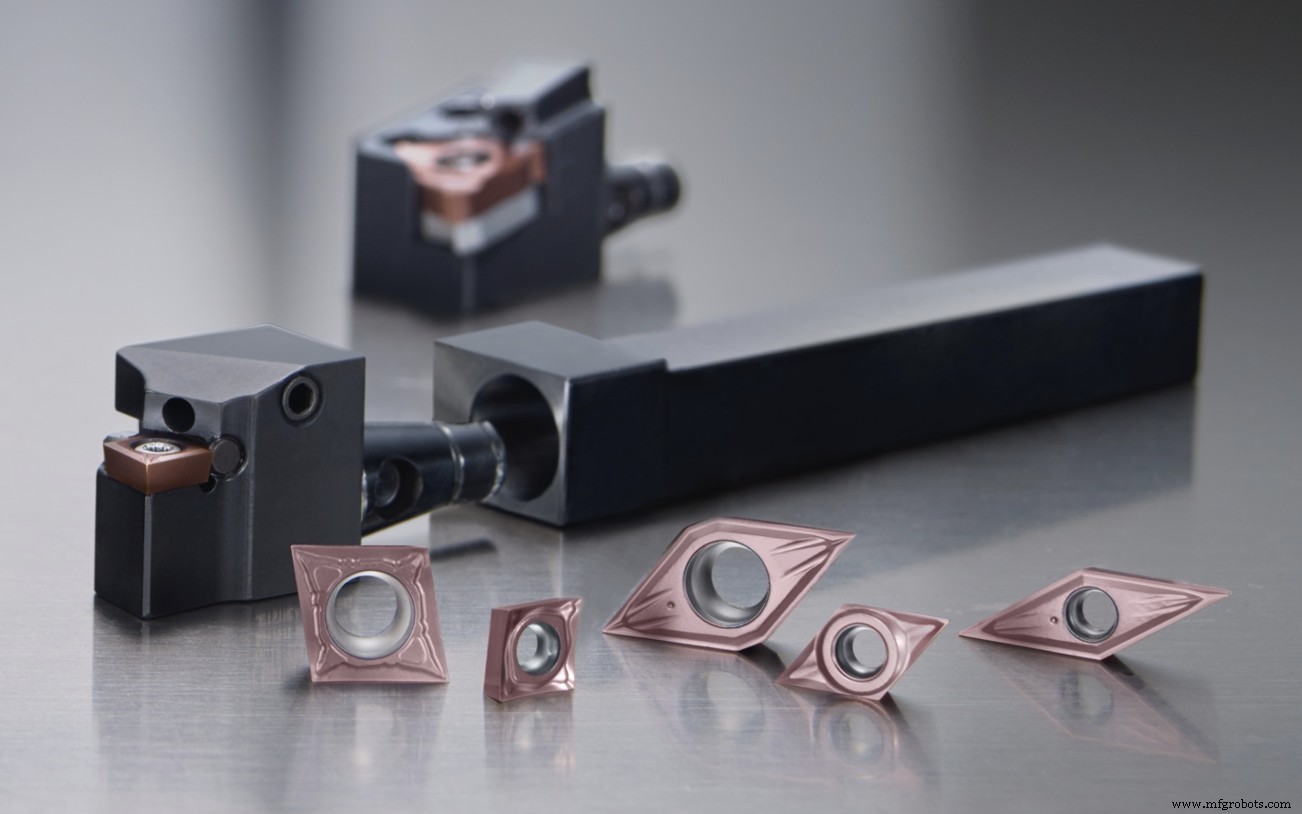
O gerente do centro técnico da Kyocera Precision Tools, Brian Wilshire, concorda com a necessidade de ferramentas de corte de alta qualidade estilo suíço, mas observa que uma tecnologia de controle de cavacos introduzida há alguns anos pelos principais fabricantes de máquinas-ferramenta CNC criou um novo problema: encruamento em ligas à base de níquel e aços inoxidáveis austeníticos (série 300).
"Alguns dos tornos estilo suíço mais novos têm um recurso que oscila a ferramenta para frente e para trás ligeiramente em uma frequência muito alta", diz ele. "Isso faz um ótimo trabalho quebrando os cavacos, mas tende a encurtar um pouco a vida útil da ferramenta. Descobrimos que usar um grau mais tenaz com um revestimento resistente ao desgaste é bastante eficaz nestes caminhos de ferramenta oscilantes."
Wilshire também recomenda que as oficinas usem o maior raio de ponta da ferramenta possível para maximizar a taxa de avanço e obter o melhor acabamento superficial possível, mas observa que isso pode criar problemas em certas aplicações.
Por exemplo, um torneiro usando um inserto com raio de ponta de 0,008" +/- 0,002" para torneiar uma peça com raio de canto interno máximo de 0,010" pode exceder essa tolerância logo de cara, diz ele. "Começamos a oferecer insertos com tolerância apenas no lado negativo do raio de canto para eliminar essa possibilidade", acrescenta.
Mantenha a Temperatura
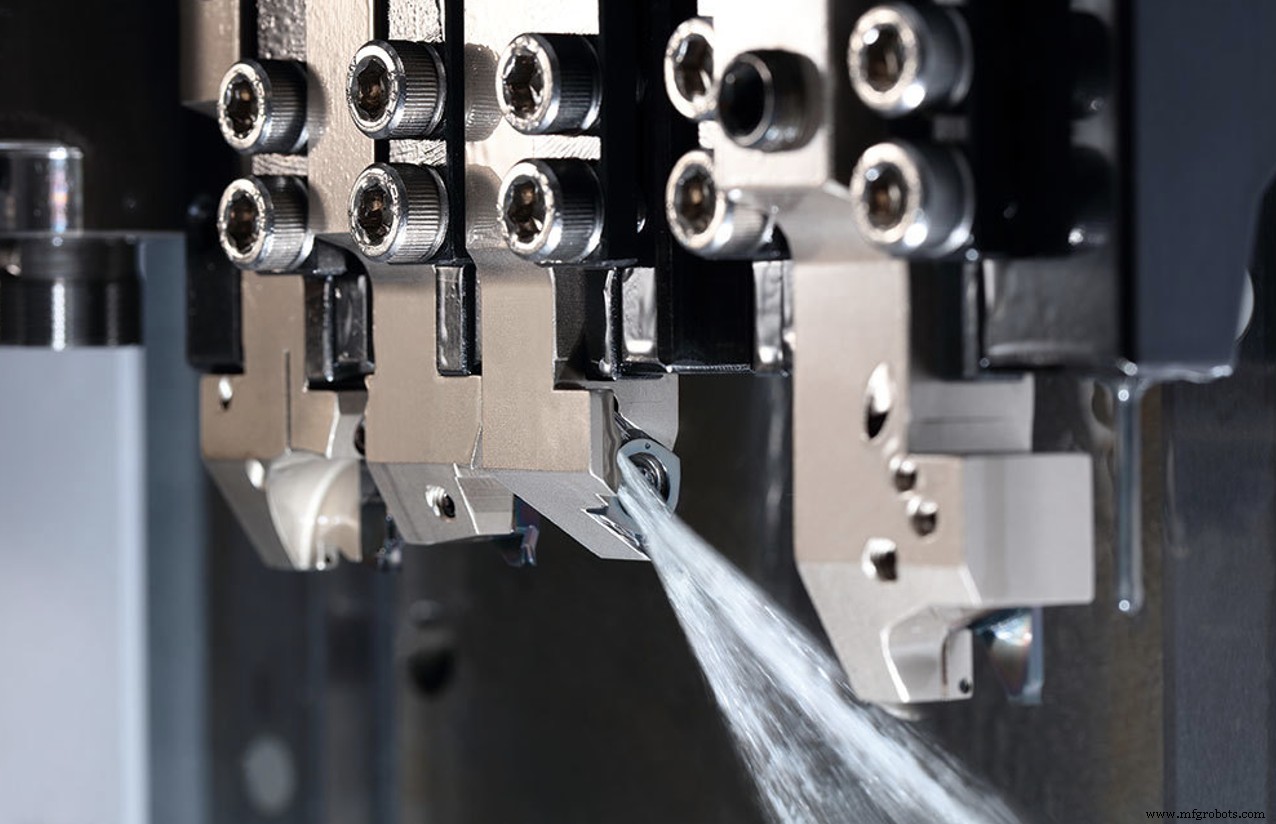
A Kyocera e a Iscar abordaram outra adição relativamente recente aos tornos estilo suíço — refrigeração através da ferramenta. Em vez das linhas flexíveis e mangueiras plásticas que levam tempo para configurar e são facilmente puxadas para fora de posição por um cavaco fibroso, as empresas introduziram porta-ferramentas com canais de refrigeração integrados e orifícios capazes de lidar com a refrigeração de alta pressão (HPC) encontrada em um número crescente de máquinas-ferramenta CNC.
A Seco Tools também, diz Abhay Chaubal, gerente de produto para a América do Norte.
"O desafio com qualquer máquina-ferramenta é maximizar a utilização, e isso significa reduzir tempos de configuração e troca de ferramentas", diz ele. "Agora oferecemos porta-ferramentas que não apenas eliminam o incômodo tradicional das linhas de refrigeração com refrigeração através da ferramenta, mas também têm uma cabeça modular de troca rápida que permite ao operador trocar insertos fora da máquina mantendo a precisão."
Eric Gardner, especialista em aplicações da América do Norte na Seco Tools, observa que a maioria dos tornos CNC estilo suíço vendidos hoje têm capacidades de fresamento, obrigatórias para muitas peças pequenas devido às dificuldades de fixação e ao custo de operações secundárias. Isso dá a programadores e torneiros a oportunidade de aplicar técnicas de fresamento de alta velocidade na plataforma estilo suíço.
Seja Específico
"Recomendo que as oficinas adotem estratégias de fresamento de alta velocidade e trocoidal sempre que possível, mesmo em peças pequenas", diz Gardner. "Trabalhamos com um cliente médico recentemente em uma operação de canal que reduziu significativamente seu tempo de ciclo com fresamento dinâmico, e aumentou a vida útil da ferramenta de 200 para mais de 2.000 peças por ferramenta."
Como seus concorrentes, Gardner e Chaubal sugerem também que oficinas de usinagem — independentemente do tamanho da peça — avaliem ferramentas de corte específicas para o material. Esta recomendação é especialmente relevante para aqueles que cortam os difíceis metais aeroespaciais e de grau médico já mencionados, e para os trabalhos de longa duração comuns em máquinas estilo suíço.
"O maior obstáculo aqui para muitos fabricantes aeroespaciais e médicos é a dificuldade em modificar um processo validado", diz Chaubal. "É por isso que gostamos de trabalhar de perto com clientes no início do desenvolvimento do processo, para garantir que eles estão usando os melhores caminhos de ferramenta, ferramentas de corte e porta-ferramentas disponíveis."
Maneiras Antigas? Provavelmente Não as Melhores
Surpreendentemente, o trabalho de fazer ferramentas de corte altamente eficazes ficou mais fácil ao longo dos anos. Em vez de confiar em conhecimento tribal e incontáveis cortes de teste para otimizar novos designs, fabricantes de ferramentas de corte agora utilizam software de análise de elementos finitos (FEA) para analisar a física da remoção de metal no nível microscópico para determinar quais quebra-cavacos, preparações de aresta e tratamentos de superfície funcionarão melhor para qualquer material ou aplicação. O resultado? Ferramentas de corte agora desempenham em um nível mais alto do que nunca.
Ainda assim, muitos vendedores e especialistas em aplicações de ferramentas de corte compartilham histórias de oficinas antigas que ou afiam suas ferramentas de corte internamente ou usam tecnologia desatualizada, serenas no conhecimento de que seus métodos são os melhores, e que ferramentas modernas apenas aumentam despesas. Nada poderia estar mais longe da verdade. Considere o quanto a tecnologia de todos os tipos melhorou na última década ou mais; ferramentas de corte progrediram da mesma forma, e é por isso que oficinas de usinagem de todos os tipos devem avaliar novos produtos rotineiramente, especialmente aquelas envolvidas em usinagem de peças pequenas e outros trabalhos desafiadores.
Não é necessariamente fácil. Além de lidar com mentalidades de "sempre fizemos assim", a gerência deve alocar tempo para pesquisa e testes, muitas vezes contando com suas pessoas mais experientes para fazê-lo. Investimentos em ferramentas devem ser feitos, trabalhos reprogramados, e devido ao aumento de produtividade que certamente resultará, ajustes em processos downstream são frequentemente necessários para acomodar gargalos em movimento. Apesar do incômodo, os benefícios superam em muito quaisquer interrupções temporárias. Talvez seja hora de abraçar a vanguarda do corte.
Que dicas ou técnicas você pode compartilhar sobre torneamento de peças pequenas? Deixe-nos saber nos comentários abaixo.
Tecnologia industrial
- Usinagem de Alumínio Explicada: Ferramentas, Técnicas e Operações
- Dominando Operações de Usinagem: Ferramentas e Técnicas Essenciais
- Tecnologias de Usinagem de Precisão: Avançando em Precisão e Eficiência
- Ferramentas Essenciais de Medição de Precisão para Usinagem de Peças Mecânicas
- Por Que a Lubrificação Adequada é Crítica para a Usinagem de Precisão de Peças Mecânicas
- Por Que o Aço é Perfeito para Usinagem Personalizada: Revelando as Propriedades Superiores do Material
- Certificação NADCAP: Elevando a Qualidade e Confiança na Usinagem de Precisão
- Escolhendo Serviços de Usinagem CNC Confiáveis para Suas Necessidades de Produção
- Ferramentas de Medição de Precisão: Aproveitando Metrologia Digital para Controle de Qualidade Baseado em Dados
- Ferramentas de Corte de Alto Desempenho para Usinagem de Precisão