



Soluções Avançadas de Usinagem de Precisão para a Indústria Médica
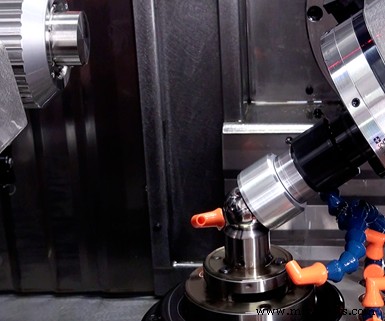
Atender aos rigorosos requisitos de acabamento de qualidade de peças médicas pode apresentar desafios que nem toda máquina está preparada para enfrentar.
À medida que a demanda por avanços na medicina continua a acelerar, impulsionada principalmente pelo aumento da idade média da população, fabricantes no espaço médico são desafiados a acompanhar o ritmo. Embora esses fabricantes possam ser naturalmente atraídos por máquinas recém-desenvolvidas para atender às necessidades dos clientes por produção mais eficiente de peças complexas, eles não devem se surpreender com os resultados que podem obter de uma máquina que já provou seu valor ao longo do tempo.
Fabricando Máquinas para Peças Médicas
A Bumotec é uma fabricante de centros de usinagem, tornos-fresadoras e máquinas de transferência. Ela faz parte do Grupo Starrag — uma empresa pública de 1.800 funcionários baseada na Suíça, mas com instalações de manufatura lá, bem como na França, Alemanha e Reino Unido. O escritório de vendas nos EUA, com cerca de 35 funcionários, está localizado em Hebron, Kentucky, desde 2001.
A Bumotec é uma das oito empresas principais do grupo, com forte foco em peças médicas e micromecânicas. Foi inicialmente desenvolvida para atender a indústria de relógios e eventualmente expandiu seu escopo para peças similares em outras indústrias. Seja alta mistura/baixo volume ou produção em série, as peças são tipicamente de alto valor e envolvem formas pequenas e complexas.
O torno-fresa de alta precisão FTLs191-RP da Bumotec (s191, para abreviar), a máquina carro-chefe de longa data da empresa, é projetado para entregar peças acabadas a partir de tarugo e provou ser bem-sucedido em peças médicas e micromecânicas, bem como semicondutores, munições e outros componentes micro complexos, como os da indústria de relógios. Esta é uma análise de como a máquina ganhou popularidade na produção de peças de cabeça femoral para vários fabricantes médicos.
Produzindo Peças "Da Barra à Caixa"
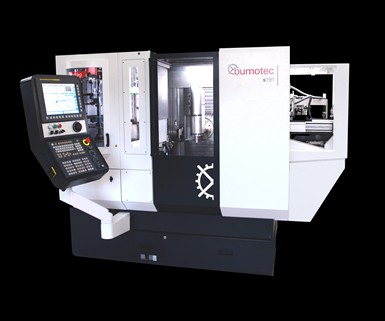
O torno-fresa FTLs191-RP entrega peças médicas e micromecânicas de alta precisão da barra à caixa em uma única manipulação.
O s191 foi desenvolvido há 15 anos para lidar com formas complexas que incluem acabamento retificado ou tolerância dimensional a quatro casas decimais — peças de alto valor. É comumente usado com materiais difíceis como titânio, Waspaloy, cerâmica, vidro, quartzo, Inconel e aço inoxidável. A máquina vem de série com um empurrador de barra, mas, nos EUA, é mais comumente configurada com alimentador de barra e transportador de cavacos. Um carregador de paletes também pode ser usado.
Um dos benefícios da máquina que tende a se destacar é a unidade de retomada, um subfuso completo que opera como uma estação de virada, permitindo usinagem na posição horizontal ou vertical.
Embora seja uma máquina de sete eixos (com usinagem simultânea de cinco eixos), está disponível exclusivamente com o controle Fanuc 31i-B5 como solução para simplificar sua operação. A empresa vê a máquina como global, então tornou o controle FANUC padrão nesta máquina por causa de sua familiaridade internacional, bem como sua capacidade de lidar com cada eixo de movimento na produção de peças de precisão.
O motor linear, máquina de torque de acionamento direto, possui 25 hp no eixo C principal, 15 hp no eixo B, e 12 hp na retomada (usa fusos de esferas em dois lugares para segurança OSHA, mas apenas para posicionamento e não nos eixos de usinagem). O fuso de retomada está alinhado com o eixo C e apresenta força quase igual. Mas, uma vez que recebe a peça do eixo C, pode ser reorientado para trabalhar a peça verticalmente.
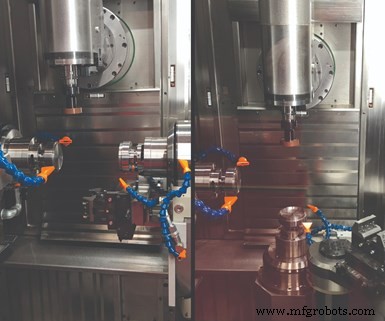
A máquina possui uma unidade de retomada — um subfuso completo que opera como uma estação de virada, permitindo usinagem na posição horizontal ou vertical.
Outra opção é um torno de duas garras montado ao lado do fuso oposto que também pode ser usado para segurar a peça. Se o fuso oposto não for necessário para torneamento, o torno pode pegar a peça do corte, reorientá-la e segurá-la para trabalho de fresamento.
A maioria das máquinas, sendo baseadas em pinças, são vendidas como soluções de fresamento alimentadas por barra, mas podem ser configuradas para tarugos brutos também. Podem trabalhar com diâmetros de barra de 32 mm a 65 mm. A Bumotec trabalha em estreita colaboração com Hainbuch e outros fornecedores para soluções de troca rápida que eliminam a necessidade de fabricar e carregar fixadores. A configuração rápida e troca permitem que a máquina se encaixe bem em ambientes de protótipo de alta mistura, baixo volume.
A flexibilidade fornecida pelo sistema baseado em pinças, e a capacidade de produzir peças "da barra à caixa", como a empresa promove, atendem às necessidades dos clientes, muitos dos quais têm acreditação médica ISO e/ou FDA. Eles exigem a capacidade de mostrar um processo estabelecido que seja transferível e repetível em múltiplas máquinas, o que é obtido com precisão consistente, da configuração à troca, em uma única plataforma.
A máquina também possui recursos de medição no trocador de ferramentas.
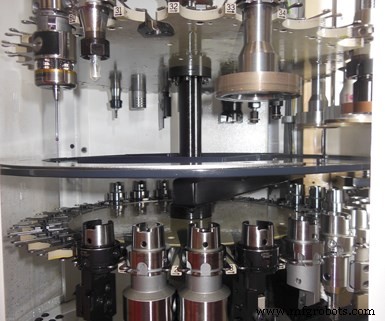
O trocador de ferramentas pode acomodar até três níveis, com 30 ferramentas por nível.
Incorporando tecnologia Renishaw, a sonda óptica OMP400 mede a peça, e a sonda de ajuste de ferramenta por contato TS27R verifica quebra de ferramenta em comprimento e diâmetro. É uma máquina compacta, mas oferece boa rigidez a 10.000 libras. Velocidade padrão do fuso é 30.000 rpm, com opção de 40.000 rpm, e os acionamentos lineares oferecem aceleração de 1,2 G. Usando estilo bolo de casamento, carrossel de 3 níveis, o trocador de ferramentas pode acomodar 90 ferramentas (30 por bandeja).
Como Usinar uma Cabeça Femoral
Embora o s191 seja usado para uma gama de peças complexas para várias indústrias, uma aplicação demonstra bem suas capacidades completas. Durante a cirurgia de substituição de quadril (realizada para aliviar dor artrítica ou às vezes como tratamento para fraturas de quadril), a cabeça femoral — a bola na extremidade superior do fêmur (osso da coxa) — é substituída por uma prótese. A Bumotec se especializa em adaptações de máquina para processos como a produção da cabeça femoral e encontrou um bom nicho de mercado para fornecedores médicos que requerem estas peças.
Segundo a empresa, o processo turnkey que desenvolveu para estas peças é diferente de como eram produzidas no passado. Aproveita a unidade de retomada para manipular a peça na zona de trabalho, levando-a da barra ao produto acabado, incluindo torneamento, fresamento, retificação e superacabamento. A família de peças de cabeça femoral inclui três tamanhos diferentes, produzidos a partir de barra de cobalto-cromo. Diâmetros de tarugo e pinças diferentes são usados para acomodar os variados tamanhos de peças, mas o programa e as ferramentas permanecem os mesmos. Rodas de retificação também podem ser ajustadas, de 28 mm a 35 mm.
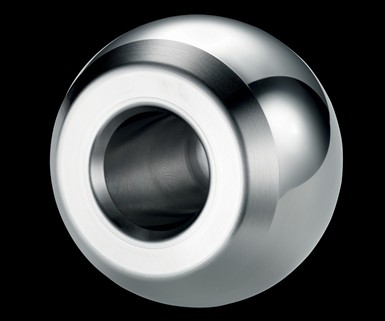
A cabeça femoral, feita de barra de cobalto-cromo, requer torneamento, fresamento, retificação e superacabamento.
Durante a produção da peça, a estação um, o fuso principal, lida com o ID, a face e as etapas iniciais do OD. O subfuso então recebe a peça com uma pinça Ottet, uma marca de pinça projetada principalmente para peças de parede fina que permite fixação tanto no ID quanto no OD. Para a operação de corte da cabeça femoral, ela fixa expandindo no ID. Neste estágio, a esfera da peça é cortada, começando na posição horizontal (para melhor evacuação de cavacos), então rotacionada para vertical. Três diferentes granulometrias de rodas de retificação são aplicadas, e então polimento e trabalho de superacabamento completam a peça na máquina.
O acabamento na peça é de 4 mícrons, e leva cerca de 12 minutos para completar. O verdadeiro valor da máquina está em sua natureza autônoma na produção de peças como a cabeça femoral. O programa já está escrito. Uma vez que as barras são carregadas, a máquina requer pouca supervisão. Desde que material esteja disponível e ferramentas frescas sejam mantidas no trocador, a máquina pode continuar produzindo indefinidamente. O trocador de ferramentas está localizado fora da zona de trabalho, então ferramentas podem ser trocadas em qualquer estágio do processo.
Com a máquina trabalhando sem supervisão, o operador pode ser redirecionado para fazer outra coisa durante o dia. Ele ou ela pode estar operando três ou quatro das máquinas ao mesmo tempo ou pode estar envolvido em outros projetos. A máquina turnkey pode entregar um processo robusto e repetível que precisa de pouco monitoramento. Quando chega ao chão de fábrica, já está fabricando peças imediatamente, e o processo bem definido pode ser facilmente transferido para outros locais para repetibilidade do processo.
Carregamento Paletizado
No showroom da Bumotec, o s191 está configurado com um paletizador em vez de alimentador de barra para a produção da cabeça femoral. Dez paletes são carregados por vez, cada um com 20 a 30 peças (dependendo dos tamanhos das peças). O eixo B é usado tanto para usinagem quanto para manipulação de peças. Usando um porta-ferramenta HSK 40, o eixo B realiza operações de torneamento e fresamento durante o processo de usinagem. Mas, uma vez que a peça está completa, ele troca a ferramenta atual por uma garra de duas garras Schunk. O palete retorna à zona de trabalho, e o eixo B agarra a bola e a carrega de volta no palete. O foco é tirar as pessoas da máquina e permitir que o processo cuide de si mesmo.
Equipamento industrial
- Roteadores CNC 3D: Acelerando Precisão na Fabricação de Calçados
- Usinagem CNC: Chave para Precisão na Fabricação de Equipamentos Médicos
- Busch Precision Expande para Usinagem de Componentes de Grande Escala
- Domine a Usinagem Médica de Precisão: 8 Técnicas Essenciais para Titânio, Cobalto-Cromo e Aço Inoxidável
- Guia Especializado para Engenheiros: Seleção Eficiente de Peças de Máquinas Confiáveis
- Como a Carbon DLS Transforma a Manufatura Médica
- Usinagem de Metal de Precisão: Guia Completo para Fabricação Exata
- Usinagem de Precisão Explicada: Terminologia e Técnicas Essenciais
- Usinagem de Precisão: Práticas de Rastreabilidade para Excelência na Produção
- Como a Maquinação CNC Melhora o Desempenho de Equipamentos de Mineração