



Usinagem Rápida e Segura de Titânio para Aeroespacial com Ferramentas Xpress da Walter
Walter está melhorando a usinagem de titânio com ferramentas especiais
A linha Xpress da especialista Walter, baseada em Tübingen, para a indústria aeroespacial é feita sob medida para os requisitos exigentes da indústria aeroespacial. Em particular, suas ferramentas de metal duro sólido com dimensões específicas do cliente estão disponíveis para entrega dentro de duas a no máximo três semanas. Um revestimento de ferramenta inovador e tecnologia de ferramenta garantem que a vida útil da ferramenta seja mais que dobrada em alguns casos.
Na indústria aeroespacial, as coisas são feitas um pouco diferente em comparação a outros setores. O peso desempenha um papel fundamental, e cada grama a menos conta. É, em última análise, o peso de um produto que determina sua rentabilidade, em vez de preços de peças e componentes. Não é de admirar então que o titânio esteja desfrutando de crescimento e popularidade consideráveis neste setor. Isso é especialmente verdadeiro para componentes estruturais para os quais alta resistência também importa. Exemplos típicos são portas e arredores de molduras de portas, suportes de trem de pouso, montantes de trem de pouso ou trilhos de flaps de pouso. O titânio também é resistente à corrosão e temperatura.
No entanto, fabricantes de aeronaves para aviação civil em particular estão se encontrando cada vez mais sujeitos às pressões de um fabricante em série, como é familiar, por exemplo, da indústria automotiva. Até agora, Boeing, Airbus, e em menor extensão Bombardier, têm compartilhado o mercado principalmente entre si. Enquanto isso, novos concorrentes da China e Rússia estão se preparando para entrar no mercado. A pressão para a manufatura se tornar o mais custo-efetiva possível está, portanto, aumentando. A Walter está fazendo uma contribuição importante a este respeito com a linha Xpress Aeroespacial.
Desenvolvimento Adicional dos Sistemas de Ferramentas
O desafio: O titânio é mais difícil de usinar que o alumínio, que tem sido amplamente usado até agora. Sua alta reatividade química leva a cavacos se fundindo na aresta de corte durante a usinagem. A baixa condutividade térmica do material permite que as temperaturas na aresta de corte subam significativamente. Os cavacos resultantes são frequentemente extremamente duros e abrasivos. O módulo de elasticidade mínimo leva facilmente à flexão da peça. Junto com a solidificação do material na zona de aresta, isso reduz a vida útil da aresta da ferramenta mesmo em baixas velocidades de corte.
Os custos de ferramenta também dependem significativamente das demandas colocadas no componente e no material, bem como no processo. Diminuir a espessura da parede pode causar as peças a se tornarem extremamente instáveis, assim um foco importante é a estabilidade da máquina e da fixação. Usar a estratégia correta de refrigerante também tem uma influência significativa na vida útil da ferramenta. A Walter está continuamente desenvolvendo seus sistemas de ferramentas com o objetivo de reduzir tempos de usinagem. Substratos de metal duro, novas tecnologias de revestimento e macro- e micro-geometrias das ferramentas de corte desempenham um papel importante aqui. A estratégia de usinagem pode, no entanto, também ser otimizada ainda mais em colaboração com especialistas CAD/CAM.
Tudo isso torna o corte de alto desempenho (HPC) e corte de alta dinâmica (HDC) para acabamento e desbaste de titânio possíveis hoje. Fresamento dinâmico com o Walter Prototype Ti38 Z6-10 e revestimento inovador novo permite velocidades de corte de até 140 m/min a serem alcançadas. Soluções multi-dentes com até dez dentes permitem que o avanço seja aumentado em até 50 por cento em larguras de contato baixas. Estas soluções de ferramentas de metal duro sólido podem finalmente alcançar um aumento na taxa de remoção de metal de até 50 por cento em comparação com soluções convencionais.
Revestimento Determina Vida Útil da Ferramenta
Um exemplo das tecnologias de substrato e revestimento recém-desenvolvidas é o revestimento baseado em PVD (deposição física de vapor) para ferramentas de metal duro sólido na linha Walter Prototype Ti. Este revestimento aumenta substancialmente a vida útil da ferramenta em comparação com o revestimento ANC convencional (nitreto de alumínio cromo) – em até 100 por cento e mais. Isso significa que a vida útil da ferramenta de uma moldura de janela feita de titânio 3.7164 com resistência à tração de 1250 N/mm² ao semi-acabamento e acabamento usando um Prototype HPC Ti40 foi capaz de ser aumentada em 154% de 175 minutos para 444 minutos. Usando um Prototype HDC Ti38 L para acabamento do contorno externo estendeu a vida útil da ferramenta em 116%. A velocidade foi aumentada em 25% e o volume de usinagem em 23%.
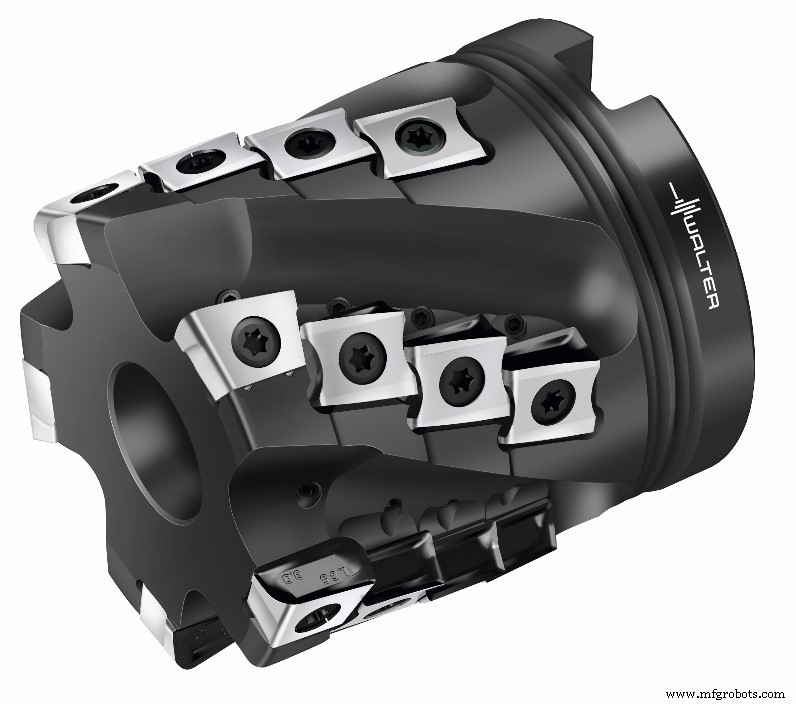
Uma inovação adicional é a tecnologia de revestimento CVD para o material de ferramenta de corte de inserto indexável WSM45X, que é usado, por exemplo, para a fresa porco-espinho Walter BLAXX M3255. O revestimento funciona como um escudo de proteção térmica, facilitando velocidades de corte altas de até 65 m/min e estendendo a vida útil da aresta da ferramenta para até 130 minutos. Isso torna possível dobrar a vida útil da ferramenta de componentes estruturais de titânio, que são tipicamente feitos usando uma mistura de fenda completa e fresamento de subida a uma velocidade de corte de 45 m/min e avanço de 0,12 mm. Uma opção adicional é aumentar a velocidade de corte para 65 m/min com uma vida útil constante da ferramenta de cerca de 60 minutos. Fresamento de acabamento também pode ser realizado com arestas de corte PCD (diamante policristalino), que estão entre os materiais mais duros conhecidos.
Uma estratégia apropriada de refrigerante deve ser implementada neste caso, no entanto, para manter a temperatura de usinagem na aresta de corte abaixo de 600 °C. Em geral, o fluido de corte e a concentração do meio de resfriamento têm uma influência significativa, especialmente na vida útil da ferramenta. É mais importante introduzir o meio de resfriamento o mais diretamente possível na zona de trabalho. Isso é facilitado por canais de refrigerante especiais nas ferramentas. Resfriamento de alta pressão até 70 bar é estado da arte para novas máquinas-ferramenta. Soluções especiais de ferramentas para usinagem criogênica vão ainda mais longe, trabalhando com dióxido de carbono líquido ou nitrogênio, que é ainda mais frio.
De Fornecedor de Ferramentas a Parceiro de Tecnologia
A Walter considera-se um parceiro de processo digital e está, portanto, desenvolvendo ferramentas que estão cada vez mais relacionadas a aplicações no sentido de "soluções de componente". Isso requer uma equipe inteira de especialistas. Habilidades apropriadas de CAD/CAM são um pré-requisito chave para avaliação completa dos processos. A Walter atende às necessidades de seus clientes e oferece ferramentas, soluções e serviços ao longo de todo o processo.
Com relação a este desenvolvimento, a Walter desenvolveu o projeto "Soluções de Componente" em colaboração com o Centro de Pesquisa de Manufatura Avançada na Universidade de Sheffield algum tempo atrás. No decorrer do projeto, estratégias especiais de usinagem foram desenvolvidas para todas as formas de bolso ocorrendo para componentes estruturais, usando os programas CAM comumente usados nas indústrias de aviação e aeroespacial. Esta "caixa de ferramentas" permite que um processo de usinagem adequado seja derivado de forma rápida e eficiente a partir de um modelo 3D de um componente do cliente.
Mais Alta Qualidade no Menor Tempo
"Coisas boas vêm para aqueles que esperam" não soa mais verdade hoje. Mesmo ferramentas de alto desempenho com dimensões especiais específicas do cliente estão sujeitas a imensa pressão de tempo. Desde o início do ano, a Walter tem, portanto, oferecido o serviço Walter Xpress, longamente estabelecido, especialmente para o setor aeroespacial também. Soluções de ferramentas Xpress estão disponíveis para entrega dentro de duas a no máximo três semanas. A velocidade começa no próprio processo de pedido. A solução de software my.Walter permite que o cliente projete a ferramenta online eles mesmos ou junto com um funcionário de serviço de campo treinado. Com "Walter Online Xpress", o cliente recebe uma cotação vinculante incluindo desenho 2D e modelo 3D por e-mail dentro de no máximo uma hora. O próprio pedido, que é frequentemente um gargalo dentro da empresa, também é significativamente acelerado usando gerenciamento de ferramentas Walter.
Tecnologia industrial
- Escalando Operações de Entrega com Segurança para Crescimento Rápido
- Usinagem por Descarga Elétrica (EDM): Mecânica, Princípios e Projeto de Circuitos
- Serviços Premium de Usinagem CNC e Ferramentaria em Portland, Oregon
- Usinagem: Definição, Processos, Ferramentas e Tecnologias Principais
- Otimizando Seleção de Ferramentas e Parâmetros: A Pedra Angular da Excelência em Usinagem
- Domine a Usinagem de Titânio: Selecionando as Melhores Ferramentas de Fresamento para Superligas
- Usinagem Avançada de Titânio e Ligas HRSA: Otimizando Usinabilidade, Refrigerantes e Ferramentas
- Otimizando Furação e Fresamento de Compósitos CFRP na Aeroespacial
- 7 Revestimentos Essenciais para Usinagem CNC Superior
- Guia Completo dos Processos e Técnicas Modernas de Usinagem