



Escolhendo as Ferramentas de Usinagem CNC Certas: Guia Prático
Embora a usinagem CNC ainda pertença à categoria de processamento de corte de metal, tem as suas próprias características. É principalmente realizada como alto grau de automação, longo processo de usinagem contínua, e o tempo gasto na preparação de ferramentas é mais complexo e demorado que a usinagem tradicional. Portanto, há muitas questões que valem a pena pensar na seleção de ferramentas. Este artigo traz-lhe o conhecimento relevante de ferramentas CNC comumente usadas. Acredito que uma boa ferramenta é o primeiro passo para melhorar a eficiência da usinagem CNC.
Material e Revestimento da Ferramenta
Vários materiais de ferramenta atualmente em uso têm as suas características para atender a diferentes requisitos de processamento. As propriedades necessárias de materiais de ferramenta gerais incluem baixo coeficiente de atrito, alta precisão, boa condutividade térmica, tenacidade e resistência ao impacto suficientes.
Os materiais de ferramenta comuns de máquinas-ferramenta CNC tradicionais são aço rápido e metal duro. Contudo, algumas ocasiões especiais como corte de alta velocidade, corte a seco, corte de materiais difíceis de usinar, e torneamento em vez de retificação requerem o uso de materiais superduros, incluindo cerâmicas, CBN, PCBN, diamante, etc. O preço destes materiais superduros é relativamente alto, e o processo e parâmetros de corte não são fáceis de dominar, e têm certos requisitos sobre a rigidez da máquina-ferramenta, e não há muitas aplicações em processamento convencional.
Ferramenta de Material Superduro
Revestimento de superfície da ferramenta é um dos métodos importantes para melhorar o desempenho da ferramenta, que tem sido amplamente usado nos últimos anos. A vida útil da ferramenta com revestimento é dez vezes a de ferramentas sem revestimento. Revestimentos comuns incluem nitreto de titânio TiN, carbonitreto de titânio TiCN, e óxido de alumínio. A figura seguinte mostra que a velocidade de corte de aço rápido e metal duro foi encurtada cem vezes, enquanto o uso de ferramentas revestidas encurtou o tempo de processamento quatro vezes.
Classificação de Ferramentas
Ferramentas CNC comumente usadas são divididas em três tipos de acordo com as suas formas: fresas de topo, fresas de nariz redondo e fresas esféricas. Cada ferramenta tem o seu papel específico.
Fresa de Topo (End Mill)
As fresas de topo de centros de usinagem CNC são também chamadas fresas de fundo plano, que são cercadas por arestas de corte principais e o fundo é uma aresta de corte menor. A aresta externa e a superfície inferior da fresa de topo têm dentes de fresagem para formar a aresta de corte, então pode ser usada para fresar a superfície vertical da peça. A mudança de forma da fresa de topo é muito complexa, e é adequada para todo tipo de processamento como fresagem de plano, ranhura, superfície de contorno, etc. Pode-se dizer que é a fresa mais amplamente usada.
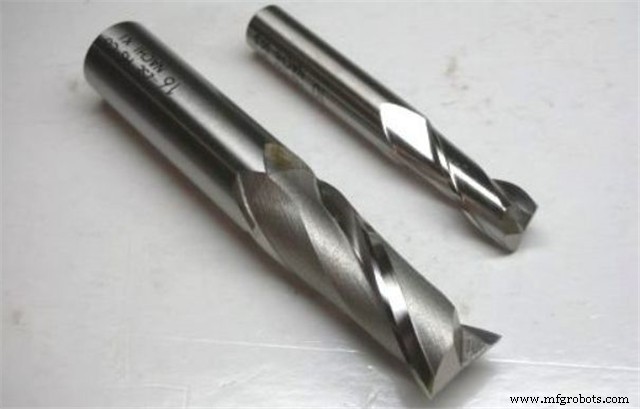
Ao fresar uma peça com forma 2D, como a área em contacto com a peça é a aresta externa e a superfície inferior, é possível usar valores extremamente eficientes tanto para o passo da ferramenta quanto para a profundidade de corte. Contudo, ao cortar o molde de uma peça 3D, a área de contacto com a peça é quase sempre próxima ao ponto agudo. Portanto, a distância entre ferramentas ou a profundidade de corte deve ser reduzida, o que reduz a eficiência de processamento.
Em resumo, fresas de topo são adequadas para peças com forma 2D, mas não para peças com forma 3D.
Fresa Esférica (Ball Knife)
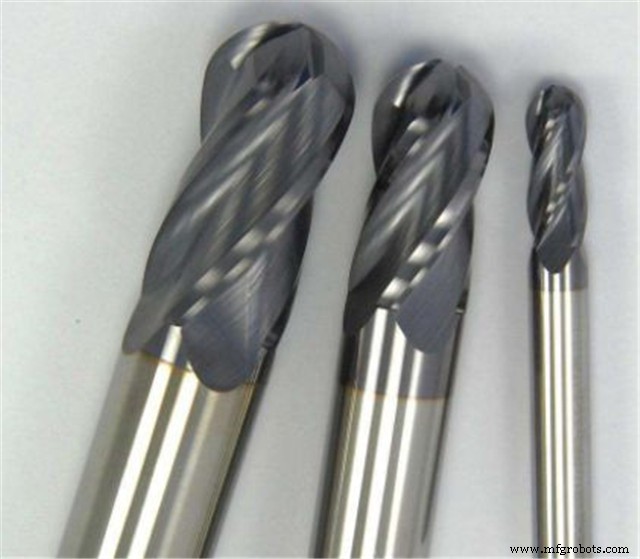
A lâmina com lâmina inferior em forma de bola é uma fresa esférica, também chamada fresa R. Em contraste com fresas de topo, fresas esféricas são ferramentas essenciais para fresar peças 3D. Como o fundo da fresa esférica não tem um ponto agudo como a fresa de topo, mas uma lâmina com ângulo R, a lâmina da fresa esférica é mais estável e não colapsa facilmente.
Na usinagem de moldes, fresas esféricas são usadas principalmente para fresar moldes 3D, especialmente em acabamento e limpeza de cantos. Contudo, a área de contacto entre a fresa esférica e a peça é pequena, e a distância não pode ser aumentada, por isso não é adequada para fresar áreas relativamente planas.
Fresa de Nariz Redondo (Round Nose Knife)
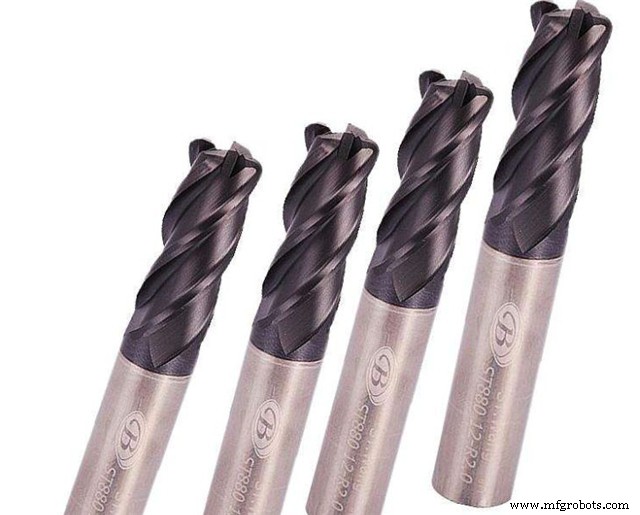
A fresa de nariz redondo de centro de usinagem CNC é também chamada fresa de fundo plano R, que pode ser usada para desbaste, faca plana lisa e faca de contorno de superfície curva lisa. Comparado com fresas de topo e fresas esféricas, fresas de nariz redondo combinam as vantagens das duas e têm melhor eficiência de trabalho. O espaçamento horizontal da fresa de nariz redondo pode ser maior que o da fresa esférica, e tem as mesmas vantagens que a fresa esférica durante o acabamento. Portanto, a fresa de nariz redondo é uma boa escolha para desbaste ou acabamento.
Se a peça for grande, a mudança de superfície for pequena, a área recuada estreita for pequena, e a área relativamente plana for grande, é melhor usar fresa de nariz redondo para processar, e depois usar o método de desbaste secundário para encontrar a área que precisa de processamento subsequente. Mas enfrentando algumas áreas recuadas, a fresa de nariz redondo tem uma área cega da lâmina, e o fenómeno de "topo de aresta" será encontrado.
Problemas Comuns e Soluções
Na operação real, haverá sempre vários problemas. Aqui estão alguns problemas comuns e soluções para todos. Acredito que, à medida que estes problemas são resolvidos, a eficiência de processamento de máquinas-ferramenta será melhorada.
Vibração da Ferramenta
À medida que mais e mais materiais difíceis de processar são usados, a vibração tornou-se um dos obstáculos para melhorar a eficiência de processamento. A ocorrência de vibração afeta diretamente a precisão de usinagem e rugosidade superficial, acelera o desgaste da ferramenta, afeta severamente a vida da ferramenta, e em casos graves, o trabalho de corte não pode continuar.
A vibração da ferramenta requer três condições que existem ao mesmo tempo. O sistema de processo incluindo a ferramenta não é suficientemente rígido, resultando em baixa frequência natural. Uma força de excitação externa suficientemente grande é gerada durante o corte. A frequência da força de excitação externa é a mesma que a frequência natural do sistema de processo. Ressonância.
A ideia de resolver vibração da ferramenta divide-se em três partes. A primeira é reduzir a força de corte ao mínimo. Para reduzir a força de corte, use o menor arco de ponta possível. Aumente o ângulo de ataque da ferramenta. Substitua lâminas prensadas por lâminas retificadas. Reduza a profundidade de corte, velocidade e aumente o avanço. Use ângulo de entrada de 90 graus para eixo alongado. Para fresas com hastes delgadas, insertos redondos são mais propícios à redução de vibração.
A segunda é maximizar a rigidez estática do sistema de ferramenta ou dispositivo de fixação e peça.
A terceira é criar outra vibração dentro da barra de ferramenta para perturbar a frequência de vibração da força de corte externamente excitada, eliminando assim a vibração da ferramenta.
Desgaste da Lâmina
Durante o processo de usinagem, as faces frontal e traseira da ferramenta frequentemente desgastam-se demasiado rapidamente. Entre eles, deve haver diferentes métodos de resposta de acordo com diferentes condições de dano da lâmina.
1. Desgaste excessivo da face de flanco leva a superfície rugosa e más dimensões de processamento
Razões para este cenário incluem velocidade de corte alta ou má resistência ao desgaste da lâmina. Soluções incluem melhorar métodos para reduzir a velocidade de corte, enquanto aumenta gradualmente a quantidade de corte, usar materiais de lâmina ou revestimentos mais resistentes ao desgaste, e tente usar fresagem descendente em vez de fresagem ascendente.
2. Desgaste de entalhe
Após o entalhe da lâmina ser retificado, pode ser danificado e causar rugosidade superficial e lascamento. As razões incluem taxa de avanço demasiado pequena; o material de fresagem tem tendência a endurecimento por trabalho; a superfície da peça tem carepa, etc. Perante esta situação, é necessário verificar frequentemente o desgaste do entalhe da lâmina com uma unha.
3. Aresta de acumulação ao fresar aço inoxidável e liga resistente ao calor
Fresa pegajosa é também chamada aresta de acumulação, que torna a superfície usinada rugosa e com rebarbas. A queda da aresta de acumulação causará a queda da face de ataque da lâmina e o colapso da aresta de corte, e o lascamento secundário de peças de liga resistente ao calor causará colapso rápido da aresta. As razões para este tipo de situação não são mais que aresta de corte cega, ângulo de ataque negativo, velocidade de corte baixa, espessura de cavaco demasiado fina, e má remoção de cavacos.
O método para resolver a aresta de acumulação baseia-se aproximadamente em "seis passos". O primeiro passo é aumentar a velocidade de corte para aço inoxidável e liga de alumínio. O segundo passo é usar lâminas revestidas fisicamente ou lâminas não revestidas. O terceiro passo é aumentar gradualmente a quantidade de corte para atingir a melhor espessura de cavaco. O quarto passo, prepare refrigerante de alta pressão ou ar suficiente para prevenir cavacos secundários. O quinto passo é usar fresagem descendente em vez de fresagem ascendente. O sexto passo é usar óleo mineral puro para lavar a área de corte a baixa velocidade para liga de titânio resistente ao calor e aço inoxidável de endurecimento por precipitação.
4. Lâmina quebra ou bate na faca
Há muitas razões para este tipo de lascamento de aresta. O material da lâmina é demasiado duro, a geometria da lâmina é demasiado fraca, e a velocidade de corte usada é demasiado baixa, o que pode esmagar a aresta de corte, resultando em material da peça irregular ou corte intermitente.
Face a esta situação, primeiro, verifique se a cunha está quebrada e se o parafuso da lâmina está deformado e precisa ser substituído; segundo, o fator de vibração deve ser eliminado, e material de lâmina com melhor tenacidade deve ser usado, e lâmina com aresta forte deve ser trocada; finalmente, a velocidade de corte deve ser aumentada para eliminar o esmagamento da aresta. (Post Relacionado: Resumo de Problemas de Desgaste de Usinagem e Soluções)
Processo de manufatura
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Como Escolher as Melhores Fresas para Roteador CNC: Dicas de Seleção e Precauções Operacionais
- Domine a Usinagem CNC: Dicas de Especialistas e Melhores Práticas
- Dominando Arredondamentos na Usinagem CNC: Design, Funcionalidade e Qualidade
- Ferramentas de Fresagem CNC de Fundo Plano: Principais Vantagens e Aplicações Práticas
- 5 Indicadores-Chave de que Sua Ferramenta de Usinagem CNC Está Desgastada
- Defeitos Comuns na Usinagem CNC e Medidas de Controle Comprovadas
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Centros de Usinagem CNC HMC Avançados para Eficiência Superior de Produção
- Guia de Especialista para Escolher as Ferramentas de Fresamento Certas para Desempenho Ótimo