



Como Minimizar Tolerâncias Indesejadas na Usinagem CNC
Com o desenvolvimento da tecnologia CNC, a usinagem CNC precisa ser cada vez mais fina, enquanto tolerâncias indesejáveis ainda existem no processo. Como evitá-las ao máximo? O texto a seguir pode resolver.
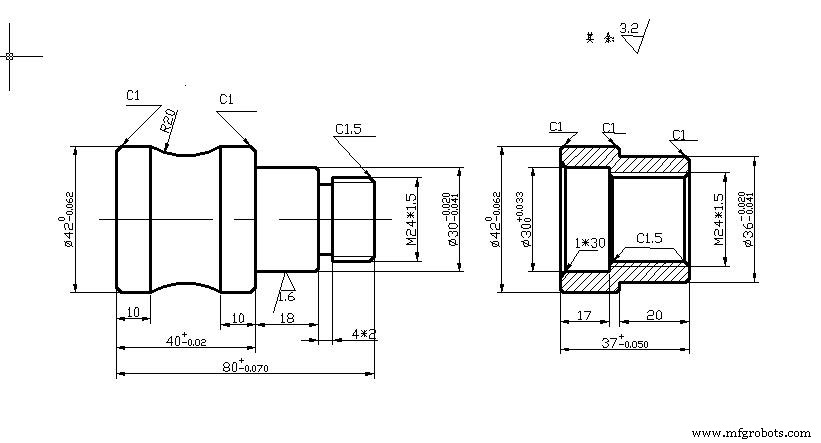
Na usinagem CNC, o termo tolerância é usado em dois contextos: máquinas CNC e projeto para usinagem CNC.
Em uma máquina CNC, tolerância é o certificado de precisão dimensional que a máquina pode atingir. Pode ser altamente precisa pois peças usinadas atingem ±0,0025 mm (um quarto do tamanho de um fio de cabelo). Tolerâncias de diferentes máquinas variam, geralmente especificadas pelos fabricantes, ex.: 0,02 mm é tolerância média típica, enquanto provedores especificam conforme requisitos do cliente.
Tolerância é a faixa aceitável de variação da dimensão de uma peça no projeto e fabricação, desde que todas as funções não sejam afetadas. Diferente da tolerância em usinagem CNC de precisão normal, designers determinam-na através de função, ajuste e forma da peça, chaves para componentes que se encaixam ou interferem. Ex.: comparado a maçaneta de porta, peças de motor elétrico precisam de tolerância mais alta, pois têm muitas características que se encaixam com outros componentes. Tolerância é representada pelo número marcado ao lado da dimensão a que se aplica.
| Faixa de dimensão linear | f (fina) | m (média) | c (grosseira) | v (muito grosseira) |
|---|---|---|---|---|
| 0,5 a 3 | ±0,05 | ±0,1 | ±0,2 | — |
| 3 a 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| 6 a 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| 30 a 120 | ±0,1 | ±0,3 | ±0,8 | ±1,5 |
| 120 a 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| 400 a 1000 | ±0,3 | ±0,8 | ±2,0 | ±4,0 |
| 1000 a 2000 | ±0,5 | ±1,2 | ±3,0 | ±6,0 |
| 2000 a 4000 | — | ±2,0 | ±4,0 | ±8,0 |
Tolerância Padrão Aceitável na Usinagem CNC
Tolerâncias gerais podem ser definidas para medições lineares ou angulares, chanfros ou outras partes arredondadas. Especificam tolerâncias padrão para 4 classes baseadas na faixa de dimensão da peça.
Classes organizadas em gráfico separando limites: muito grosseira (v), grosseira (c), média (m), fina (f). A faixa para cada limite em determinado intervalo baseia-se em Normas Internacionais (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
O Que Causa Tolerância na Usinagem CNC?
7 fatores que podem causar tolerância CNC:
1. Erro de programação
Gerado no software de programação CNC, tipo de erro de interpolação: erro ao aproximar contorno da peça usando linha reta ou segmento de arco, papel importante na precisão.
2. Erro do raio de ponta da ferramenta
Ao usinar furo interno, na transição para círculo externo, o raio de ponta geralmente não afeta tamanho e forma; mas em superfície cônica ou arco, afeta, levando a corte excessivo ou insuficiente.
3. Erro de medição
Afetado pela precisão do instrumento de medição, ou operador não usar método correto,尺寸 medido desvia.
4. Erro de desgaste da ferramenta
Em trabalho contínuo, material da peça e ferramenta estão em alta temperatura e pressão; ponta sofre desgaste, causando erros. No início, desgaste é rápido, depois diminui, até acelerar novamente no final.

5. Erro causado por perda de movimento reverso (backlash)
Erro da máquina causado por folga entre máquinas e deformação elástica entre peças de transmissão.
6. Erro de ajuste de ferramenta (tool setting)
Processo principal no ajuste de ferramenta. Quando ferramenta move para ponto inicial, sistema gera taxa de ajuste de avanço que afeta desvio.
7. Erro do sistema da máquina-ferramenta
Corpo da máquina pode influenciar, resultando em tolerâncias de forma e posição, geralmente não ajustáveis; na unidade servo, dispositivo de acionamento tem erro de reposicionamento repetido durante operação, causado por pulso da máquina. Tamanho do equivalente tem impacto, uniformidade e rota de transmissão também, mas estes dois erros são relativamente pequenos e estáveis, só considerados em usinagem de precisão.
Como Evitar Tolerância Indesejável?
Na operação real, máquinas CNC não processam peças sem erros, mas com melhorias, erros são controlados dentro de faixa razoável.
Primeiro, antes das peças serem processadas por CNC, deve-se escrever programa de usinagem com certa viabilidade. Dois métodos: programação manual e programação auxiliada por computador.
Programação manual
Geralmente só aplicável a programas de peças simples, sem desvio neste elo.
Programação auxiliada por computador
Voltada a programas de peças complexas e alta demanda, mas devido à necessidade de usar software para definir ponto de troca de ferramenta e trajetória, inevitavelmente há problemas, exigindo alto nível de modificação e configurações. Atenção à viabilidade extremamente alta do programa. Aumentar número de nós resolve efetivamente tais problemas.
Tratamento do Raio de Ponta da Ferramenta
Após programação, atenção ao valor do raio de ponta. Não só usar instruções correspondentes no programa, mas também medir o valor do raio de ponta da máquina CNC. Após medição, definir na página de parâmetros. Só assim o valor no comando CNC pode ser usado; caso contrário, valor padrão do sistema é sempre zero. Atenção ao material da ferramenta, verifique frequentemente se peça e porta-ferramenta estão fixados e se comprimento da peça para fora do dispositivo atende padrão.
Depois, ajuste da ferramenta, geralmente usando corte de prova e ajustador. Seleção de ferramentas melhora qualidade e eficiência.
Nossa Tolerância de Usinagem CNC
Tabela de tolerância que nossa usinagem controla:
| Processo | Tolerância |
|---|---|
| Fresamento CNC | ± 0,005" (metal) / ±0,010" (plástico) |
| Torneamento CNC | ± 0,005" (metal) / ±0,010" (plástico) |
| Torno CNC | ± 0,005" (metal) / ±0,010" (plástico) |
| Gravação | ± 0,005" (metal) / ±0,010" (plástico) |
| Acabamento Superficial | 125 RA |
Operação Adequada Não Só Melhora Tolerância CNC Como Economiza Tempo
Comparado a máquinas convencionais, máquinas CNC são muito diferentes. Não é viável aplicar métodos de gestão de máquinas convencionais a CNC. Segundo experiência de fábricas antigas, fábrica com muitas máquinas CNC deve adotar gestão centralizada e layout racional conforme produção. Se possível, usar computador para gestão integrada, gerenciando todas as informações de trabalho unificadamente, compartilhando informação, reduzindo muito tempo de preparação, aumentando produtividade.
Conclusão
Em todo processo de usinagem, erros são inevitáveis, mas com melhorias no método de operação, na produção real, seja em peças de pequenos lotes ou requisitos médios de precisão, tolerâncias muito apertadas ou muito largas só aumentam tempo de usinagem.
Na verdade, tolerâncias únicas não são necessárias em muitas peças CNC, enquanto existem tolerâncias padrão entre diferentes máquinas. Se não tem certeza, use valores padrão como dimensões. A menos que necessário, evite especificar tolerâncias. Na JTR, você obtém aconselhamento profissional de nossa equipe. Não espere para contatar-nos se tiver interesse.
Tecnologia industrial
- 12 Estratégias Comprovadas Para Acelerar O Crescimento Do Seu Negócio De Usinagem CNC
- Usinagem CNC: A Escolha Principal para Sucesso em Prototipagem Rápida
- Dominando a Usinagem CNC: Técnicas Comprovadas para Precisão e Eficiência
- Soluções Avançadas de Usinagem CNC para Cerâmicas
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Usinagem CNC de Precisão Explicada: Processo, Equipamentos e Principais Benefícios
- Usinagem CNC vs Manufatura Aditiva: Escolhendo a Melhor para Protótipos Metálicos
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Dicas Essenciais de Pré-Produção para Criação de Modelos CNC
- Matérias-Primas Essenciais para Usinagem CNC de Precisão