



Dicas Essenciais de Usinagem CNC para Peças Plásticas de Alta Qualidade
A aplicação de usinagem CNC está cada vez mais difundida, e os plásticos estão se tornando cada vez mais populares. Eles são leves, fáceis de processar, e geralmente mais baratos que contrapartes metálicas. Ao mesmo tempo, na indústria de fabricação de máquinas, para atender aos requisitos de retardância a chamas, isolamento e resistência à abrasão, os plásticos são frequentemente usados. Então hoje falaremos sobre algumas dicas para peças plásticas usinadas, desde o design da peça até o processamento da peça e como obter um acabamento perfeito em peças plásticas processadas por CNC.
Dicas no Design de Peças Plásticas
Projetar peças plásticas fabricáveis envolve muitos fatores importantes, que envolvem todas as áreas de design de peças, ferramentas, seleção de materiais e produção. Primeiro, a intenção de design ou uso final deve ser mantida em mente, e as peças devem ser construídas em torno de requisitos funcionais. Considere reduzir peso, eliminar etapas de fabricação e montagem, melhorar componentes estruturais, reduzir custos e levar produtos ao mercado mais rápido. Para alcançar com sucesso os objetivos de design de peças plásticas no processo de produção, os seguintes fatores importantes precisam ser considerados.
1. Considerações de Material
Os fabricantes geralmente escolhem graus de plástico familiares de aplicações similares, ou confiam em recomendações de fornecedores. A resina selecionada desta forma pode ser suficiente, mas raramente é a melhor. A seleção de plástico é uma tarefa complexa, envolvendo muitas considerações, como: temperatura, resistência química, resistência ao calor, inflamabilidade, e propriedades elétricas e mecânicas como padrões governamentais e privados, cooperação de plásticos e todas as etapas de montagem e outros fatores.
2. Raio
O raio deve sempre levar em conta a espessura da peça - eliminando a possibilidade de áreas de alto estresse e possível fratura da peça. A regra geral é que a espessura nos cantos deve estar dentro da faixa de 0,9 vezes a espessura nominal da peça a 1,2 da espessura nominal.
3. Espessura da Parede
Projetar peças para ter a mesma espessura de parede pode ajudar a evitar muitos defeitos de peças que ocorrem durante o processo de fabricação. Quando o plástico derrete, ele fluirá para a área de resistência. Se a espessura da sua peça for consistentemente inconsistente, o derretimento pode fluir para a área mais espessa primeiro. Quando isso acontece, a área fina pode não ser preenchida corretamente. Além disso, áreas mais espessas tendem a resfriar mais lentamente, e há risco de vazios ou defeitos de retração. Projetar peças com cantos arredondados também ajudará a preencher as peças corretamente durante o processo de moldagem.
4. Retração da Peça
A retração que ocorre durante a fabricação de peças plásticas pode representar 20% do volume. Materiais cristalinos e semi-cristalinos são mais propensos à retração térmica. Sabe-se que a retração de materiais amorfos é pequena. Aqui estão algumas maneiras fáceis de evitar problemas de retração de moldagem:
Ajuste a fórmula e ajuste o design do molde de acordo com a taxa de retração esperada para obter o tamanho necessário. Otimize parâmetros de processamento, como temperatura de moldagem, temperatura de fusão, velocidade/pressão/tempo de injeção, tempo de resfriamento.
Dicas para Usinagem de Plástico
Não existem máquinas CNC de plástico. Na verdade, todas as máquinas-ferramenta usadas para cortar plásticos são ferramentas de usinagem de metal. Sua rigidez precisa e potência de saída permitem que elas processem facilmente até plásticos endurecidos.
1. Efeito Térmico
Como os plásticos têm maior sensibilidade ao calor que os metais, a maioria dos materiais ficará pegajosa devido ao aquecimento quando ferramentas de corte são usadas para processamento.
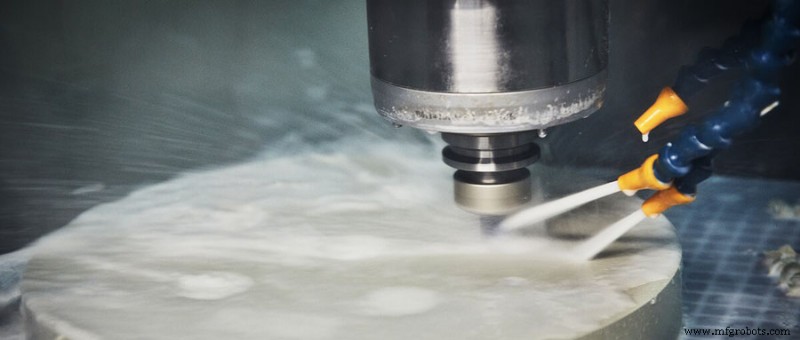
- Ao derramar o refrigerante na ferramenta com grande vazão, use o tubo de ar comprimido para soprar os cavacos e a ferramenta na área de corte. Isso não apenas reduz a temperatura da área de corte, mas também evita que detritos plásticos grudem na ferramenta de corte.
- Aumente o ângulo frontal e o ângulo de folga da ferramenta de corte, e mantenha a nitidez da ferramenta de corte, reduza o calor de atrito, e previna deformação plástica e geração de calor.
- Aumente adequadamente a velocidade de avanço da ferramenta na superfície da peça, selecione 200-300 m/min, e então selecione a taxa de avanço 0,05-0,2 mm/rev.
- Combinar a cabeça da ferramenta com carboneto cimentado de cobalto-cromo-tungstênio e carboneto cimentado pode melhorar a produtividade e o desempenho de processamento.
2. A Influência de Força e Deformação
A expansão térmica causada pelo calor de corte da peça pode causar empenamento e torção da peça. A resiliência exercida pela deformação da peça na ferramenta e no fixador geralmente causa quebra da ferramenta e ruptura do fixador. Para prevenir esses fenômenos, as seguintes medidas foram tomadas:
- Por favor, use uma plaina ou fresa de pequeno diâmetro para fresamento empilhado e alternado ao processar a superfície plana de peças de chapa fina que são fáceis de empenar. Ao usinar formas, por favor, use peças com múltiplos métodos de processamento: coloque múltiplas peças no meio, fixe-as para cima e para baixo com uma chapa metálica fina, e então processe-as ao mesmo tempo. Após a conclusão do processamento, a peça é removida após resfriar completamente, o material plástico endurece, o tamanho da peça é estável, e não ocorre empenamento ou deformação.
- Para peças mais espessas, para evitar que a ferramenta quebre devido à resiliência da peça e o fixador quebre quando a forma está sendo processada, o método de corte intermitente é usado para usinar o contorno externo através do plainamento para cima e para baixo e ranhura para cima e para baixo. Dependendo da forma da peça, torneamento, alargamento, conformação e ranhura podem substituir fresamento e furação. Quando fresamento e furação são inevitáveis, o diâmetro da fresa deve ser o menor possível enquanto garante a resistência.
3. Parâmetros de Corte
O principal problema a que você precisa prestar atenção é atrito excessivo e deformação plástica da peça, não corte. Para evitar o segundo problema, sempre mantenha a ferramenta afiada e congele-a se o material usado não for forte o suficiente. Os plásticos ficam duros e quebradiços em baixas temperaturas.
Para evitar que o cavaco derreta na peça usinada CNC, você precisa manter a ferramenta em movimento e impedir que ela fique em uma posição por muito tempo. Remova o cavaco o mais rápido possível. Portanto, o avanço usado para processamento de plástico deve ser grande. Quando a velocidade de avanço é alta, a velocidade do fuso também deve ser rápida. A velocidade estimada aproximada é cerca de 3 vezes a velocidade de avanço do alumínio, e tem uma velocidade de corte correspondente.
Dicas para Alcançar Acabamento Perfeito em Peças Plásticas
Um problema comum no processamento CNC de termoplásticos é a extração de material. Este é o problema mais comum em plásticos escuros. Como resolver este problema e alcançar acabamento perfeito em produtos plásticos de engenharia? Para evitar que o material plástico seja puxado para fora, o processamento correto é a chave. As seguintes dicas podem garantir processamento bem-sucedido e alcançar acabamento superficial liso no plástico.
1. Geometria da Ferramenta
Certifique-se de usar uma ferramenta de corte com a geometria correta para que a ferramenta corte o material corretamente. Diferente do processamento CNC de metal, plásticos de engenharia exigem que a forma da ferramenta seja positiva ou neutra. Muitos números positivos farão a ferramenta cavar no material e produzir um efeito de extração.
2. Fixação/Aparelhamento Correto
Fixar firmemente as peças ou fixadores é outro passo crítico para usinagem bem-sucedida. Fixação inadequada pode causar vibração entre a peça CNC e a ferramenta, o que pode fazer a ferramenta cavar ou se afastar ao mover na superfície da peça. A fixação correta garantirá o contato correto entre a superfície da peça e a ferramenta para obter o acabamento desejado.
3. A Velocidade de Avanço e Velocidade da Ferramenta Corretas
A taxa de avanço recomendada e as configurações de velocidade da ferramenta variam por material e material. Garantir que o equipamento de corte esteja definido para a taxa de processamento apropriada também pode estender a vida da ferramenta sem sacrificar a velocidade de produção ou eficiência.
Processo de manufatura
- Como a Indústria 4.0 Está Revolucionando a Usinagem CNC
- 12 Estratégias Comprovadas Para Acelerar O Crescimento Do Seu Negócio De Usinagem CNC
- Braços Robóticos na Usinagem CNC: Aumentando Eficiência e Rentabilidade
- Reduza Custos de Usinagem CNC Sem Comprometer Qualidade
- Soluções Avançadas de Usinagem CNC para Cerâmicas
- Usinagem CNC de Precisão na Produção Moderna de Smartphones
- Desbloqueie a Eficiência Máxima: Usinagem CNC de Plástico para Produção de Peças
- Usinagem CNC de Protótipos: Produção Eficiente de Pequenos Lotes para Inovação Industrial
- Aumente a Eficiência do Seu CNC 5 Eixos: 4 Dicas Comprovadas de Especialistas
- Como Minimizar Tolerâncias Indesejadas na Usinagem CNC