



5 Dicas Essenciais para Evitar Quebra de Fio em Máquinas EDM de Corte Rápido por Fio
Atualmente, o fio eletrodo EDM de fio usado em máquinas-ferramenta de corte rápido por fio domésticas incluem fio de molibdênio, fio de tungstênio, fio de tungstênio e molibdênio, etc. Devido ao alto preço do fio de tungstênio, o fio de molibdênio é principalmente usado para operações de produção. O mecanismo de transporte de fio controla a velocidade média de transporte de fio em cerca de 8 m/s e é instalado no tambor de armazenamento de fio da máquina-ferramenta para reciprocidade e circulação. Você sabe por que o fio se quebraria? E como resolver esses problemas? Este artigo dirá por que, e listei cinco soluções para isso.
Por Que o Fio Se Quebra?
Devido ao pequeno diâmetro do fio eletrodo (o diâmetro mínimo do fio de molibdênio puro pode atingir 0,04 mm), devido ao efeito de polaridade da usinagem elétrica durante o processamento, enquanto o material da peça é erodido em uma grande faixa, o próprio fio de molibdênio também é perdido, e o diâmetro se tornará cada vez menor. Pequeno, acoplado com a fragilidade do fio de molibdênio, é fácil quebrar se estiver ligeiramente preso, especialmente quando as peças finas são deformadas ou a grande espessura é processada, o fio de molibdênio é beliscado e quebrado.
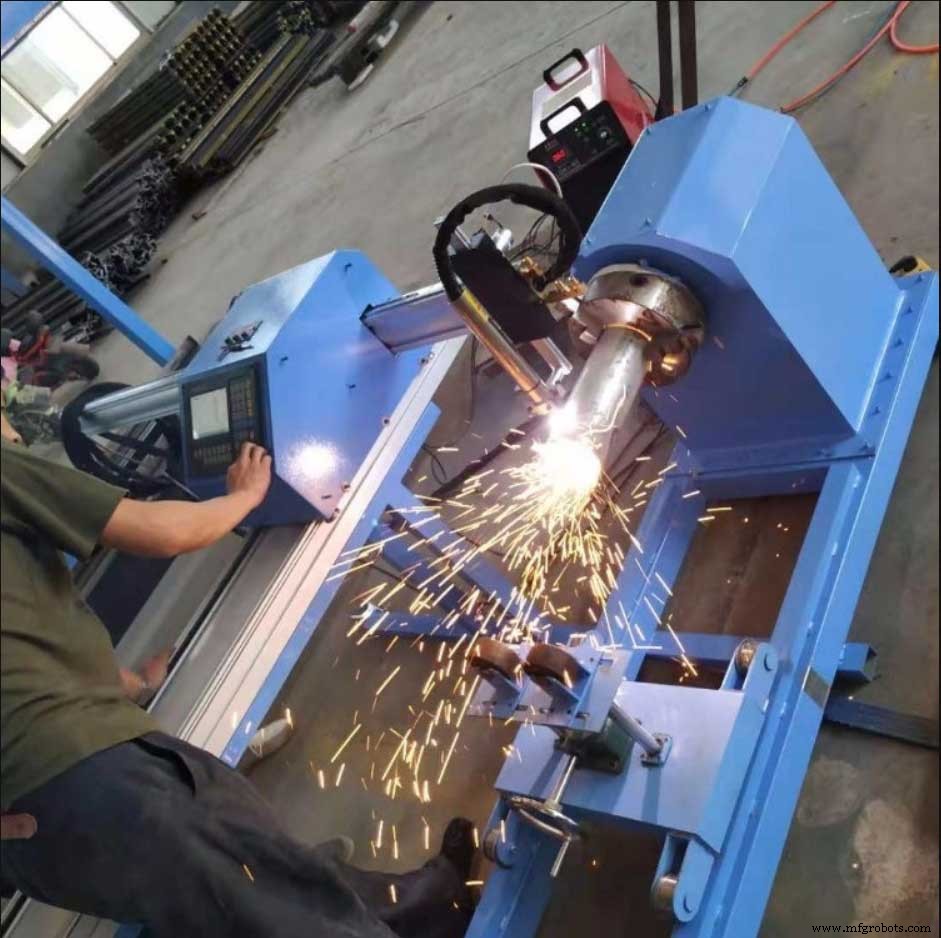
O fenômeno de interrupção do fio durante o processamento afeta a eficiência de processamento, reduz a renda econômica e afeta a qualidade de processamento das peças devido aos diferentes caminhos de processamento gerados pelo segundo processamento de inicialização, o que tornará seriamente as peças processadas como sucata. Resultando em aumento de custos empresariais. Neste artigo, de acordo com a operação real de máquinas-ferramenta de corte rápido por fio domésticas, as razões para quebra de fio e as soluções são simplesmente resumidas.
Aqui Estão 5 Soluções para Resolver e Prevenir Quebra de Fio
- Selecione o Fio Sabiamente
Atualmente, existem muitos tipos de fios eletrodos produzidos e vendidos no mercado doméstico, e existem muitos tipos de fios de molibdênio. De acordo com as características da velocidade de alimentação rápida do fio, fio de molibdênio e fio de tungstênio são os mais adequados, e o fio de cobre não é adequado. Devido ao alto preço do fio de tungstênio e ao alto custo de produção, o fio de molibdênio é a primeira escolha para a maioria dos usuários selecionar fio de molibdênio sob a permissão das condições de processamento. O fio de molibdênio selecionado é de má qualidade, ou fio de molibdênio falso e inferior é fácil de quebrar durante o uso, principalmente porque os produtos falsificados e inferiores têm baixa resistência à tração, má estabilidade e grande perda.
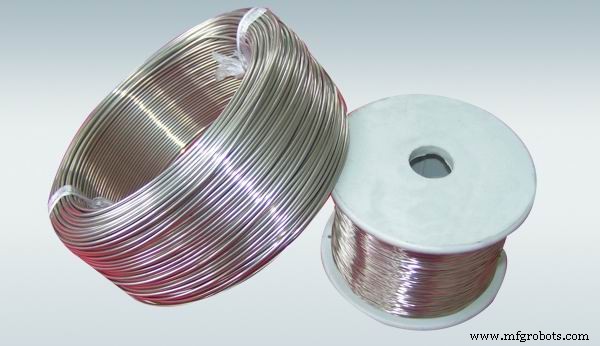
Após usar por um período de tempo, o diâmetro do fio de molibdênio cairá acentuadamente, tornará mais fino e menor, concentração de tensão, ou uso de processamento de alta potência de alta frequência, etc., resultando em quebra de fio, e a precisão de corte não é alta, resultando em aumento na taxa de sucata, o que afeta a produção da empresa. Portanto, recomenda-se que os usuários escolham produtos qualificados com excelente qualidade produzidos por fabricantes regulares para garantir eficiência de processamento e qualidade do produto e melhorar a eficiência de produção.
- Ajuste a Tensão do Fio
Após o fio de molibdênio ser instalado pela primeira vez durante o uso, devido à tensão diferente de cada círculo enrolado no tambor de armazenamento de fio, a tensão tende a ser estável após o mecanismo de transporte de fio mover o fio para frente e para trás. Neste momento, a tensão do fio de molibdênio na posição de processamento será relativamente frouxa. Se o fio de molibdênio for colocado em uso pela primeira vez, a tensão do fio de molibdênio na área de processamento será insuficiente, o que causará listras ou padrões de tábua de lavar durante o processamento, o que afetará a qualidade de processamento do produto.
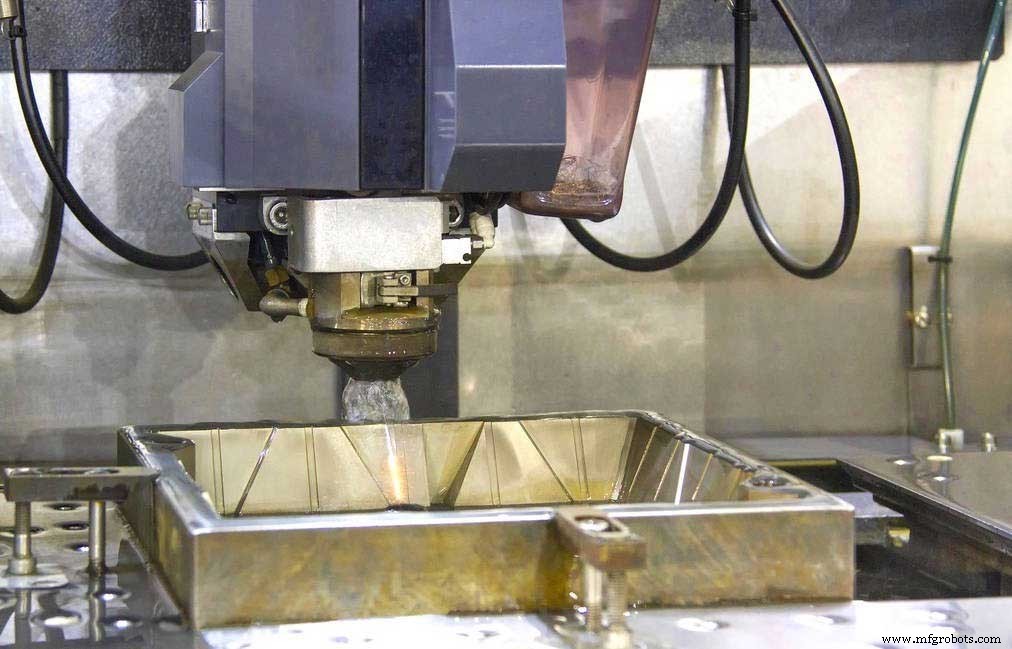
A tensão é mantida estável para garantir a qualidade de processamento do produto. Após o fio de molibdênio ser processado e usado por um período de tempo, devido à perda do próprio fio eletrodo, o diâmetro do fio se tornará menor, e o alongamento do fio eletrodo fará o fio de molibdênio alongar, resultando na tensão do fio eletrodo na área de processamento muito frouxa. Se o fio estiver muito frouxo, vibrará durante o processamento, o que não só causará o fio de molibdênio pular para fora do sulco da polia guia e cortar a polia guia, mas também afetará a qualidade de processamento das peças devido à vibração do fio eletrodo, então o fio eletrodo deve ser apertado após um período de uso. Claro, quanto mais apertado o fio de molibdênio, melhor. Se for ajustado muito apertado, a tensão será concentrada durante o processamento do fio de molibdênio, e se for esticado muito apertado, o fio quebrará facilmente.
- Altere a Velocidade pelo Mecanismo de Transporte de Fio
O mecanismo de transporte de fio é uma parte importante da máquina de corte rápido por fio. Sua principal função é impulsionar o fio eletrodo a mover-se a uma certa velocidade linear e manter a tensão do fio de molibdênio uniforme na área de processamento para completar a tarefa de processamento predeterminada. A baixa precisão de transmissão do sistema de transporte de fio também afetará a qualidade de processamento do produto e até quebrará o fio. Devido à alta velocidade do fio do mecanismo de transporte de fio, para reduzir a inércia e ser limitado pela estrutura, o diâmetro e o tamanho axial do cilindro de armazenamento de fio não devem ser muito grandes.
Para melhorar a eficiência de processamento durante o processamento, o tempo de trabalho auxiliar deve ser minimizado para ser rápido. Portanto, o cilindro de armazenamento de fio deve reduzir o momento de inércia o máximo possível, e a parede do cilindro deve ser o mais fina e uniforme possível. Após a montagem, o runout radial do tambor de armazenamento de fio deve ser menor que 0,01 mm, e equilíbrio dinâmico é necessário para manter a precisão da máquina-ferramenta. O motor aciona o mecanismo de transporte de fio para realizar a rotação de alta velocidade e movimento de reversão frequente do tambor de armazenamento de fio.
O acoplamento entre o motor e o tambor de armazenamento de fio suporta um grande momento de cisalhamento e é facilmente cortado, por isso é recomendado usar um eixo mais grosso e um acoplamento elástico ou um acoplamento elástico integral para melhorar a eficiência do sistema de transporte de fio. Precisão de transmissão. Além disso, a estrutura do mecanismo de transporte de fio deve ter rigidez suficiente, e deformação e vibração não podem ocorrer durante o transporte de fio de alta velocidade. Deve haver bom isolamento entre a roda guia, a estrutura e a base para evitar que o rolamento da roda guia seja danificado por descarga de faísca. A polia guia, bloco condutor e batente da estrutura do mecanismo de transporte de fio são peças vulneráveis, que frequentemente esfregam contra o fio de molibdênio para produzir algumas fendas finas, que são fáceis de quebrar o fio de molibdênio, então deve ser verificado, mantido e substituído regularmente (o bloco condutor retangular pode ser girado em todos os lados para reduzir custos).
- Escolha o Melhor Método de Processo para Você
Geralmente existem dois tipos de métodos de processamento de corte por fio: aberto e fechado. De acordo com diferentes requisitos de processamento, pode ser selecionado flexivelmente. Seleção inadequada também terá certo impacto no processamento. Para peças de contorno externo que não requerem alta precisão de processamento, o tipo aberto é geralmente usado, que é cortado diretamente do branco, o que é simples e economiza trabalho. No entanto, não é adequado para processar peças finas porque as peças finas são as mais propensas a serem deformadas devido à deformação de tensão durante o processo de corte, e o fio de fixação quebrará o fio de molibdênio. Portanto, o processamento de peças finas deve ser corte fechado. Furos de processo são perfurados do interior do branco para processamento de rosqueamento, o que pode evitar ao máximo a influência do fio quebrado causado pela tensão e deformação da peça na qualidade de processamento.
Para materiais processados que não passaram por tratamento térmico, recomenda-se realizar têmpera de baixa temperatura antes do corte para eliminar a tensão interna das peças processadas. Se a tensão interna da peça não for eliminada, a peça rachará durante o corte, o que deformará a fenda de processamento e removerá o fio de molibdênio. Beliscar, quebrar. Cortar material de alumínio desgastará muito o bloco condutor e cortará fendas estreitas. Durante o processamento, como as fendas estreitas afetarão a precisão do fio do fio de molibdênio, o padrão de tábua de lavar aparecerá facilmente, o que afetará seriamente a qualidade das peças. Portanto, ao cortar alumínio, o bloco condutor deve ser substituído frequentemente. Como o fluido de trabalho para corte de alumínio também contém muitos produtos de corrosão de alumínio, que afeta o processamento, o fluido de trabalho após corte de alumínio também deve ser reconfigurado e substituído.
- Aprenda Bem Sobre os Parâmetros Elétricos Desejados
Se os parâmetros elétricos usados no corte por fio forem impróprios, o fio também quebrará porque o processo de corte por fio usa corrente de pulso, que é uma descarga errante. A razão entre a largura do pulso e o intervalo do pulso da usinagem por descarga deve ser 1:2-6. Não é científico o suficiente exceder esta faixa. Se a razão for muito pequena para atender ao tempo de descarga dos produtos de eletro-corrosão, descarga contínua ou descarga de arco na mesma posição causará quebra de fio. Se a razão for muito grande, o tempo de remoção de cavacos será muito longo. A velocidade é lenta, o que afeta a eficiência de processamento.
Portanto, o corte por fio geralmente seleciona parâmetros elétricos razoáveis de acordo com a espessura da peça, seleciona parâmetros de pulso menores para peças finas, e seleciona parâmetros elétricos de nível mais alto à medida que a espessura da peça aumenta. Na operação real, também é necessário observar se o ponteiro do voltímetro e amperímetro é estável. Se for instável, ajuste o intervalo do pulso apropriadamente de acordo com as condições de processamento até que o ponteiro indique estabilidade. Se ainda não funcionar, verifique se a velocidade de rastreamento de conversão de frequência está muito apertada e ajuste apropriadamente.
Conclusão
Devido a diferentes fatores como qualidade do equipamento, ambiente de trabalho e condições de processamento, há muitos fios de molibdênio quebrados em máquinas-ferramenta de corte rápido por fio. Este artigo analisa brevemente as causas comuns de quebra de fio em máquinas-ferramenta de corte rápido por fio e fornece soluções de referência. Ainda há muitas razões para fios quebrados no processo de trabalho real devido a métodos de processo e materiais de processamento, que precisam ser continuamente resumidas e melhoradas no processo de produção.
Tecnologia industrial
- Checklist Abrangente de Segurança IoT: Proteja Seus Dados Contra Comprometimento
- Prevenção de Quedas de Energia: 5 Estratégias Essenciais para Proteger seu Negócio
- Por Que Corte a Jato d'Água? Principais Benefícios para Fabricação Metálica de Precisão
- Como o Corte a Jato de Água Aumenta a Precisão em Implantes Médicos
- 7 Estratégias Comprovadas para Eliminar Acidentes com Equipamentos Pesados em Canteiros de Obras
- Fio de Molibdênio de Alto Desempenho: Recozido e Eletropolido para Propriedades Térmicas e Mecânicas Superiores
- Principais Diferenças entre Corte a Fio EDM e Erosão por Cavidade (Die Sinking) Explicadas
- Corte a Fio EDM: Prós, Contras e Como Escolher
- Corte a Fio vs Erosão por Cavidade: Dominando a Usinagem por Descarga Elétrica (EDM)
- Corte por Fio EDM: Princípios, Benefícios e Aplicações Industriais