



Fatores-Chave para Projeto Superior de Pads QFN em PCB
Com o desenvolvimento de tecnologias de encapsulamento de componentes eletrônicos em direção a miniatura, leve e alto desempenho, tem sido uma tendência de desenvolvimento de componentes eletrônicos aumentar a densidade de função do componente e diminuir o espaçamento entre terminais de entrada e saída, o que é melhor exibido pela tecnologia de montagem automática caracterizada por SMT (tecnologia de montagem em superfície). A fim de implementar montagem em superfície de componentes, o primeiro passo é fabricar pads correspondentes no PCB para que PCB estruturado possa ser obtido. Então, tecnologia de impressão de stencil é aplicada para cobrir pasta de solda na superfície dos pads do PCB. Finalmente, aquecimento é realizado para transformar pasta de solda em líquido que é formado em ponte líquida entre pinos de componentes e pad do PCB. Sob a influência de máscara de solda no PCB, pasta de solda derretida é limitada na área de pad de solda correspondente a fim de proibir ponte entre juntas de solda para que a montagem automática de chip no PCB seja implementada. De acordo com diferentes tipos de encapsulamento, pads de solda circulares e retangulares são majoritariamente selecionados, ou seja, encapsulamento BGA (ball grid array) e QFN (quad flat no-lead). Se você quiser saber mais sobre BGA, apenas QUATRO passos são suficientes.
Wiki QFN
Comparado com outros componentes com diferentes tipos de encapsulamentos, o encapsulamento QFN é projetado para ser soldado diretamente no PCB ou substrato FPC. É capaz de oferecer melhor dissipação de calor devido aos seus pads metálicos expostos na parte inferior. Além disso, o encapsulamento QFN apresenta excelente desempenho elétrico, já que seus pinos são mais curtos que os de componentes com encapsulamento estendido. Portanto, é de grande significância projetar pads QFN no PCB para que alta confiabilidade e desempenho do PCB possam ser mantidos e garantidos.
Ângulo de Molhagem
Como o tamanho dos pinos QFN e o espaçamento entre pinos são relativamente pequenos, ponte de junta de solda ou pseudo-soldagem pode ser causada devido à quantidade precisa de revestimento de pasta de estanho. Então, projeto razoável no tamanho do pad do PCB baseado na espessura do stencil (h₀) é grandemente útil para a taxa de sucesso da soldagem. Suponha que o ângulo de molhagem da solda no pad de solda (θₐ) seja 30° e o ângulo de molhagem da solda na máscara de solda (θᵣ) seja 160°. Se a rugosidade da superfície do pad for negligenciada, o ângulo de molhagem pode ser considerado aproximadamente como ângulo de avanço ou recuo da linha de contato trifásica. De acordo com a técnica prática de soldagem de componentes QFN, controle razoável em curvas de temperatura de soldagem de refluxo sob condição ideal com solda totalmente derretida e superfície do pad molhada é capaz de garantir tanto a eficiência de soldagem quanto ajudar componentes a atingir equilíbrio de soldagem de montagem automática. Se o pad for razoavelmente projetado, o estado ideal das juntas de solda não apenas atende ao requisito de desempenho elétrico do PCB e conexão mecânica, mas também evita a falha de juntas de solda como ponte e pseudo-soldagem. Nesse sentido, o estado das juntas de solda tem que atender às seguintes fórmulas:
a. Quando juntas de solda dentro do QFN estão completamente distribuídas no pad do PCB, θₐ ≤ θⱼ(Zᵤ) ≤ θᵣ, θⱼ(0)=30°, x₃(0)=x₄(0)=Dₓ₄
b. Quando estanho fora do QFN está crescendo no pad lateral,
(1) θⱼ(Zᵤ)=θₛ₃+90°, θ₄(0)=30°, θ₃(0)=30°,
(2) x₃(0)=x₄(0)=Dₓ₄(0), x₃(Zᵤ)=0.
Projeto de Pad
Nesta fórmula, θₛ₃ é igual a θₐ, ambos sendo o ângulo de molhagem do estanho de solda no pad lateral.
Na direção vertical, equação de equilíbrio estático de líquido de ponte é:
P_d L_y(x₃(0)-x₄(0)+L_x)+W_z-[T(x₃(0)-x₄(0)+L_x)(sen θ₂(0)+sen θ₁(0))+T L_y(sen θ₃(0)+sen θ₄(0))]-ρ g V₀=0
A intensidade de pressão no fundo das juntas de solda (P_d) é:
P_d=[T(x₃(0)-x₄(0)+L_x)(sen θ₂(0)+sen θ₁(0))+T L_y(sen θ₃(0)+sen θ₄(0))+ρ g V₀-W_z]/[L_y(x₃(0)-x₄(0)+L_x)]
Nestas fórmulas, ρ refere-se à densidade do líquido de estanho de solda; T refere-se à tensão superficial do líquido da junta de solda; x₃(0) e x₄(0) referem-se ao deslizamento das duas extremidades das juntas de solda líquidas no pad inferior líquido; θ₁(0) e θ₂(0) referem-se aos ângulos de contato em ambos os lados formados pela interface líquido-gás em ambos os lados das juntas de solda e superfície do pad inferior, enquanto θ₃(0) e θ₄(0) referem-se aos ângulos de contato em ambas as extremidades formados pela interface líquido-gás em ambos os lados; V₀ refere-se ao volume da junta de solda; W_z refere-se à força aplicada do pad na extremidade do chip e junta de solda na direção vertical.
Sob o limite das fórmulas (1) e (2), curvas de quadro de juntas de solda podem tornar condições de contorno equivalentes na extremidade superior das juntas de solda às condições iniciais baseadas no método efetivo de soluções para valor inicial. Como a solução para valor inicial é incapaz de atender ao requisito que z é igual a 0, ela é transformada em uma questão equivalente em termos de minimização de função objetivo que é exibida na Equação (3).
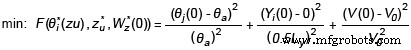
Esta função objetivo minimizada pode ser aplicada para determinar o tamanho ideal de projeto do pad Dₓ₄.
Além disso, características geométricas do ângulo de envoltório de estanho do pad do PCB têm que ser levadas em consideração. Nesse sentido, o tamanho de expansão do pad deve aderir à equação abaixo:
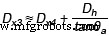
Nesta equação, Dₕ refere-se à espessura do pad lateral exposto fora do chip. Através da otimização de variáveis implícitas, o requisito de erro esperado é atendido pela função objetivo e o tamanho de projeto dos pads interno e externo (Dₓ₄ & Dₓ₃) pode ser calculado com a necessidade do valor lateral na extremidade inferior atendida.
Este método garante que um pad adequado para QFN possa ser bem projetado a fim de atingir o alto desempenho elétrico de ambos este componente e PCB. Então, com capacidade de montagem profissional e qualificada, a PCBCart é capaz de transformar seu projeto ideal em realidade.
Recursos Úteis
- Introdução à Tecnologia Via-in-Pad (VIP)
- Requisito de Projeto de PCBs SMT Parte Um: Projeto de Pad de Ligação de Alguns Componentes Ordinários
- Requisito de Projeto de PCBs SMT Parte Dois: Configurações de Conexão Pad-Trilha, Vias, Ponto de Teste, Máscara de Solda e Silkscreen
- Requisito de Projeto de Stencil em Componentes QFN para Desempenho Ótimo de PCBA
- Serviço Completo de Fabricação de PCB da PCBCart - Múltiplas Opções de Valor Agregado
- Serviço Avançado de Montagem de PCB da PCBCart - A Partir de 1 Peça
Tecnologia industrial
- Escolhendo o Software de Layout de PCI Certo: Comparação e Recomendações de Especialistas
- Design de PCB de Alta Tensão: Materiais, Segurança e Melhores Práticas
- Fabricação de PCB na Era do 5G: Tendências e Desafios
- Dicas Essenciais para uma Montagem de PCB Bem-Sucedida
- Guia de Resposta Rápida para Defeitos Comuns em PCB
- Estratégias-Chave de Projeto de Impedância para PCBs Flex-Rígidos
- Otimizando Design de PCB para Circuitos RF e EMC na Era 4G
- Diretrizes Essenciais de Design de PCB para Smartphones Modernos
- Garanta Sucesso na Primeira Tentativa no Projeto EMC de PCB
- Três Estratégias-Chave de Projeto para EMC Ótimo em PCBs de Laptop