



Dominando a Fresadora: Velocidades, Avanços e Técnicas de Rosqueamento
Objetivos
Após esta unidade, você será capaz de:
- Identificar e selecionar configurações e operações de fresadora vertical para diversas tarefas de usinagem.
- Selecionar velocidade de corte adequada para diferentes materiais.
- Calcular velocidades de corte e avanços para operações de fresamento de topo.
- Explicar como configurar corretamente para rosqueamento com avanço automático (power feed tapping).
Velocidade de Corte (Cutting Speed)
Velocidade de corte é a velocidade na aresta externa da ferramenta enquanto corta, também chamada velocidade superficial (surface speed). Velocidade superficial, metragem superficial e área superficial estão diretamente relacionadas. Se duas ferramentas de tamanhos diferentes giram no mesmo RPM, a maior tem maior velocidade superficial. Medida em pés por minuto (SFM - Surface Feet per Minute). Todas ferramentas de corte operam no princípio da metragem superficial. Velocidades de corte dependem principalmente do material da peça e da ferramenta. A dureza do material da peça influencia muito: quanto mais duro, menor a velocidade recomendada; mais mole, maior a velocidade (Figura 1).
A dureza do material da ferramenta também influencia: ferramenta mais dura permite velocidade maior; mais mole, velocidade menor (Figura 2).
Tabela 1: Velocidades de Corte para Tipos de Material (SFM)
| Tipo de Material | Velocidade de Corte (SFM) |
|---|---|
| Aço Baixo Carbono | 40-140 |
| Aço Médio Carbono | 70-120 |
| Aço Alto Carbono | 65-100 |
| Aço de Livre Usinagem | 100-150 |
| Aço Inox C1 302, 304 | 60 |
| Aço Inox C1 310, 316 | 70 |
| Aço Inox C1 410 | 100 |
| Aço Inox C1 416 | 140 |
| Aço Inox C1 17-4, pH | 50 |
| Aço Liga SAE 4130, 4140 | 70 |
| Aço Liga SAE 4030 | 90 |
| Aço Ferramenta | 40-70 |
| Ferro Fundido Regular | 80-120 |
| Ferro Fundido Duro | 5-30 |
| Ferro Fundido Cinzento | 50-80 |
| Ligas de Alumínio | 300-400 |
| Liga Níquel Monel 400 | 40-60 |
| Liga Níquel Monel K500 | 30-60 |
| Liga Níquel Inconel | 5-10 |
| Ligas Base Cobalto | 5-10 |
| Liga Titânio | 20-60 |
| Titânio Não Ligado | 35-55 |
| Cobre | 100-500 |
| Bronze Regular | 90-150 |
| Bronze Duro | 30-70 |
| Zircônio | 70-90 |
| Latão e Alumínio | 200-350 |
| Não Metálicos Livres de Silício | 100-300 |
| Não Metálicos Contendo Silício | 30-70 |
Velocidade do Fuso (Spindle Speed - RPM)
Determinada a SFM para material e ferramenta, calcula-se o RPM, dependente da velocidade de corte e diâmetro da ferramenta.
Fórmula: RPM = (CS × 4) / D
- RPM = Rotações por minuto.
- CS = Velocidade da fresa em SFM.
- D = Diâmetro da ferramenta em polegadas.
Avanço na Fresagem (Milling Feed)
O avanço (feed) é a distância em polegadas por minuto que a peça avança contra a fresa. Nas fresadoras do LBCC, o avanço é independente da velocidade do fuso, permitindo avanços maiores para fresas grandes girando lentamente.
O avanço depende de:
- Profundidade e largura do corte.
- Tipo de fresa.
- Afiação da fresa.
- Material da peça.
- Resistência e uniformidade da peça.
- Acabamento requerido.
- Precisão requerida.
- Potência e rigidez da máquina, dispositivo de fixação e configuração de ferramentas.
Avanço por Dente (Feed per Tooth)
É a quantidade de material removida por cada dente da fresa ao girar e avançar. Cada dente avança igualmente, produzindo cavacos de espessura igual. Essa espessura (avanço por dente), junto com número de dentes, baseia a taxa de avanço.
A taxa de avanço ideal (IPM - Inches Per Minute) é calculada por:
IPM = F × N × RPM
- IPM = Taxa de avanço em pol/min.
- F = Avanço por dente.
- N = Número de dentes.
- RPM = Rotações por minuto.
Exemplo
Avanços para fresas de topo em fresadoras verticais variam de 0,001 a 0,002 pol/dente para fresas pequenas em aço, a 0,010 pol/dente para fresas grandes em alumínio. Velocidade de corte para aço doce = 90 SFM. RPM para fresa de topo HSS 3/8" (0,375"), 2 dentes:
RPM = 90 × 4 / 0,375 = 960 RPM
Selecionando avanço de 0,002 pol/dente:
IPM = 0,002 × 2 × 960 = 3,84 IPM
Avanço da Máquina (Machine Feed)
Movimento da máquina que faz a ferramenta cortar na ou ao longo da superfície da peça. Geralmente medido em milésimos de polegada. Expresso de formas ligeiramente diferentes em vários tipos de máquinas. Em furadeiras com avanço automático, avança a broca uma quantidade por revolução do fuso (IPR - Inches Per Revolution).
Procedimentos de Rosqueamento (Tapping)
Boas Práticas
Uso de Guias de Rosca (Tap Guides)
Guias de rosca são essenciais para roscas retas e utilizáveis. No torno ou fresadora, a rosca (tap) já está reta e centralizada. Ao alinhar manualmente, tenha cuidado: guia de 90° é muito mais preciso que o olho humano.
Uso de Óleo
Ao furar e rosquear, óleo é crucial. Evita chiado, suaviza corte, limpa cavacos, evita superaquecimento da broca/rosca e peça.
Picotamento (Pecking)
Ajuda a evitar superaquecimento e quebra de brocas/roscas. Envolve furar/rosquear parcialmente, retrair para remover cavacos e resfriar. Prática comum: girar manivela uma volta completa e meia volta para trás. Sempre que recuar, remova cavacos e adicione óleo.
Procedimento de Rosqueamento Manual
- Selecione tamanho da broca na tabela. Ao escolher tamanho da rosca, esta tabela é a primeira referência.
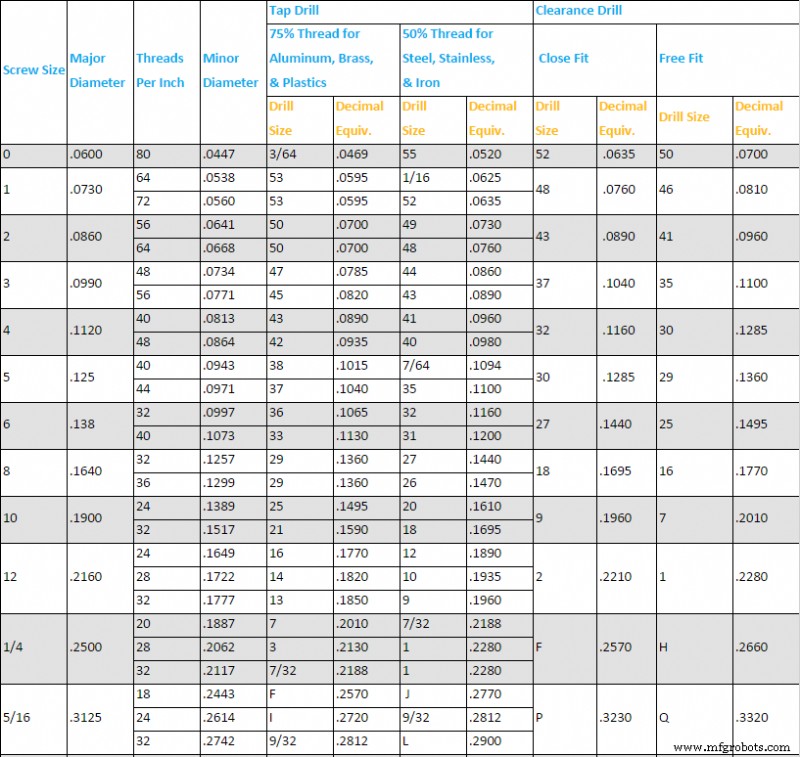
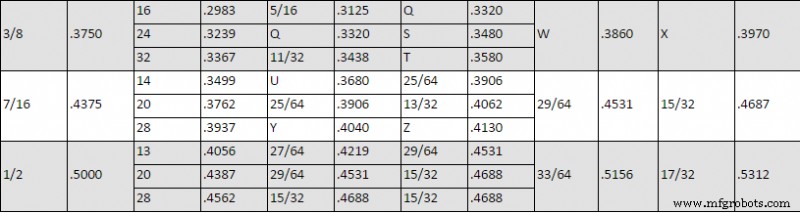
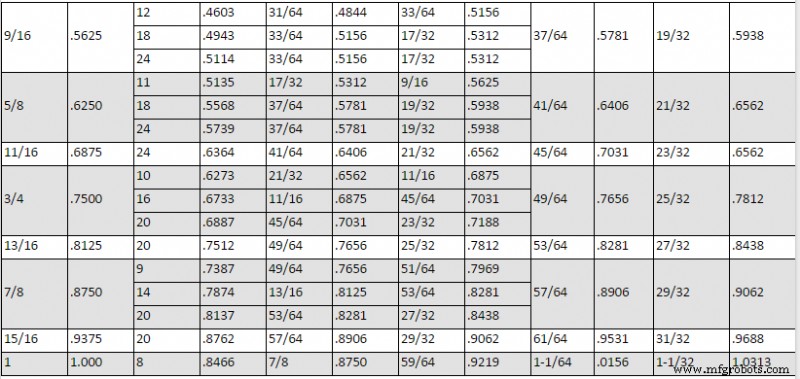
- Se necessário, adicione chanfro ao furo antes de rosquear. Chanfros e contra-alívio (countersinks) são características adicionais às vezes desejadas para parafusos. Para melhores resultados, velocidade do fuso entre 150 e 250 RPM.
- Obtenha um guia de rosca. O furo está pronto. Use roscas e blocos-guia perto das fresadoras manuais. Blocos têm vários furos para diferentes tamanhos. Selecione o mais próximo do tamanho da rosca e coloque sobre o furo furado.
- Rosqueie. Rosqueie com picotamento (peck tap) usando chaves de rosca (tap wrenches). Aplique pressão suave girando a chave uma volta completa para dentro, depois meia volta para fora. Repita até profundidade desejada.
- Finalize a rosca. Se a rosca não avançar mais ou profundidade atingida, libere pressão; provavelmente atingiu o fundo. Remova a rosca. Mais pressão provavelmente a quebrará. Quanto menor a rosca, maior probabilidade de quebra.
Procedimento de Rosqueamento com Avanço Automático (Fresadora Vertical)
- Semelhante ao manual, mas usa a fresadora vertical para rosquear a peça.
- Antes de ligar, mude a fresadora para marcha baixa (low gear).
- Libere a trava do fuso (quill lock) e desça o fuso ao máximo. Garante espaço para rosquear à profundidade desejada.
- Ligue fuso no sentido HORÁRIO (FORWARD) e ajuste velocidade para 60 RPM.
- Avance a rosca. Quando ela "morder" o material, alimentar-se-á automaticamente no furo.
- Ao atingir profundidade, inverta rapidamente a chave de direção do fuso de frente para ré. Isso inverte a rosca e a remove do furo. Movimento fluido evita danos à rosca e ao furo roscado.
- Desligue a máquina.
- Limpe o furo roscado, a rosca e a máquina antes de sair.
TESTE DA UNIDADE
- Explique velocidades de corte para materiais mais duros e mais moles.
- Qual a velocidade de corte para Aço Ferramenta e Alumínio?
- Calcule RPM para fresa de topo HSS 1/2" para usinar alumínio.
- Calcule taxa de avanço para ferramenta de 3 dentes. Use RPM da questão 3.
- Calcule RPM para fresa de topo HSS 3/4" para usinar bronze.
- Calcule taxa de avanço para fresa de topo de metal duro (carbide) 1/2", 2 dentes, para usinar aço baixo carbono.
- Qual o propósito do picotamento (pecking) ao furar ou rosquear?
- Selecione broca adequada para rosca 5/16 – 24.
- Por que fluidos de corte são usados?
- Descreva a diferença entre rosqueamento manual e com avanço automático.
Tecnologia industrial
- Por Que o Corte a Jato de Água é a Escolha Superior para Peças de Borracha e Plástico
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Corte a Plasma Explicado: Como Funciona e Principais Benefícios
- Operações de Torno e Ferramentas de Corte: Dominando a Usinagem de Precisão
- Dominando o Corte e Desbaste de Alumínio: Supere os Desafios Comuns
- Aumente a Eficiência de Corte CNC: Fluidos Sintéticos para Velocidades e Avanços Mais Altos
- Maximize a Vida Útil da Ferramenta e Aumente a Produtividade: 5 Estratégias Comprovadas
- Superando Desafios de Corte com Compostos de Matriz Mista e Reforçados com Fibra
- Dominar a Compensação de Taper para Corte por Jato de Água Superior
- Corte por EDM a Fio: Benefícios, Desvantagens e Melhores Aplicações