



Unidade 1: Dominando o Alinhamento do Cabeçote da Fresadora e Configuração de Precisão
Objetivos
Após completar esta unidade, você será capaz de:
- Descrever como alinhar (tramar) o cabeçote da fresadora.
- Explicar como alinhar a morsa (indicar a morsa).
- Explicar o uso de pinças de mola (spring collets).
- Descrever a diferença entre fresamento de subida (climb) e convencional.
- Explicar como usar um localizador de aresta (edge finder).
- Descrever como configurar corretamente a caixa de mudanças rápidas (quick change gearbox).
- Descrever como esquadriar o material (squaring stock).
- Descrever o fresamento de face (face milling).
- Descrever fixação avançada de peças (advanced workholding).
Ferramentas para Alinhamento (Tramming)
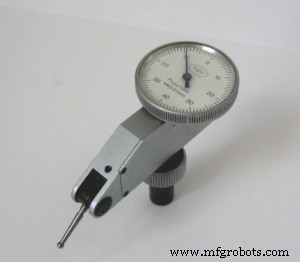
Um relógio comparador (dial indicator) é uma ferramenta de precisão para medir mínimas deflexões entre duas superfícies. No alinhamento, um relógio fixado ao mandril determina a orientação do cabeçote em relação à mesa. A mesma chave usada para apertar/afrouxar o fuso (quill) ajusta os parafusos do cabeçote.
Alinhamento do Cabeçote (Tramming)
O tramamento garante que o cabeçote seja perpendicular aos eixos X e Y da mesa. Isso assegura que ferramentas de corte e superfícies de fresamento sejam perpendiculares à mesa, evitando padrões irregulares.
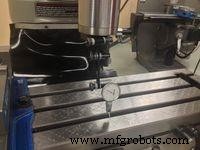
O cabeçote de uma fresadora vertical pode inclinar-se frente-trás e lateralmente. Ocasionalmente esses ajustes sofrem deriva. O cabeçote deve ser verificado e ajustado periodicamente, garantindo que o fuso esteja perpendicular à mesa.
- Remova a morsa da mesa.
- Fixe um relógio comparador ao fuso e desloque-o 6 polegadas do eixo do fuso. A haste do relógio deve apontar para baixo.
- Eleve a mesa até contactar o relógio, obtendo pré-carga de 0,005 a 0,010 pol.
- Posicione o relógio para visualização e zere o mostrador.
- Gire o fuso manualmente observando o relógio.
- Se a leitura permanecer zero, o fuso está alinhado.
- Se não for zero, continue o tramamento conforme abaixo.
Processo de Tramamento no Eixo X
- Para tramar no eixo X (direção esquerda-direita do banco), afrouxe os seis parafusos (três de cada lado) com a chave da fresadora.
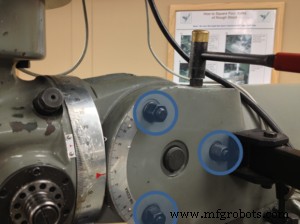
- Após afrouxar, reaperta-os manualmente mais 1/4 de volta com a chave.
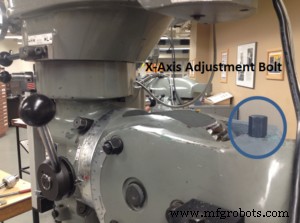
- O parafuso de ajuste que move o cabeçote para cima/baixo no eixo X fica na parte traseira da fresadora.
- Dois transferidores indicam alinhamento geral. A seta vermelha no transferidor maior deve alinhar com o zero no transferidor curvo no corpo da máquina. Isso é apenas guia geral; a leitura do relógio é necessária para precisão.
- Posicione o relógio na parte traseira da mesa. Zere-o (pré-carregado 0,005" a 0,010"). Meça em superfície íntegra da mesa; pode ser necessário deslocar a mesa para evitar fendas (slots).
- Com o relógio zerado e fuso em ponto morto, gire o fuso 180° para que o relógio fique na frente da mesa. Segure a braçadeira acoplada ao fuso (para não alterar configuração vertical do relógio).
- Observe a direção que o relógio gira para determinar direção do ajuste do cabeçote. Movimento horário = ajustar cabeçote para cima; anti-horário = ajustar para baixo.
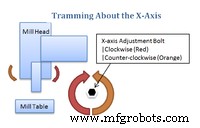
- O diagrama mostra como o movimento do parafuso correlaciona ao movimento do cabeçote. Ajuste para que a diferença entre leituras traseira e frontal seja metade. Ex: se traseira 0 e frontal 0,010", ajuste para 0,005".
- Após primeiro ajuste, zere novamente o relógio (recomenda-se mesma posição). Repita até diferença ≤ 0,002 pol.
- Quando satisfeito, reaperta os parafusos afrouxados, apertando uniformemente em rotação para evitar mudança de alinhamento. Reverifique medida entre frente e traseira.
Processo de Tramamento no Eixo Y
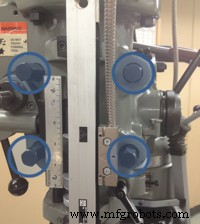
- Para tramar no eixo Y, afrouxe os quatro parafusos na frente da fresadora para permitir movimento do cabeçote. Afrouxe e reaperta até pouco além do aperto manual (cerca de 1/4 volta com chave adequada).
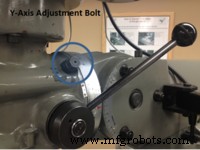
- O parafuso de ajuste para mover o cabeçote esquerda/direita no eixo Y é mostrado abaixo. Girando no sentido horário/anti-horário move o cabeçote.
- A seta indicadora nos transferidores para tramar no eixo Y está em uma placa separada em contato com o transferidor vertical. Esta seta e o zero no transferidor vertical servem para estimar ponto inicial.
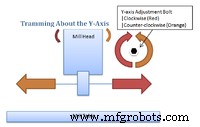
- A figura mostra como o parafuso de ajuste no eixo Y afeta o cabeçote. Use o mesmo processo do eixo X, mas use pontos esquerda e direita do cabeçote como referência (em vez de frente/trás).
- Após ajustes, aperte os parafusos do cabeçote e re-verifique medidas nos eixos X e Y. O tramamento em qualquer direção pode ter sido alterado pelo reaperto. Garanta que todas medidas estejam dentro de 0,002 pol. Se fora de tolerância, repita o processo.
Alinhamento da Morsa (Indicating the Vise)
- A maioria das peças é presa em morsa fixada à mesa.
- É importante alinhar a morsa com os eixos de avanço da máquina para usinar alinhados às arestas do material.
- Fixe a morsa na mesa com parafusos T, apertando levemente, ainda permitindo ajuste.
- Instale relógio comparador no fuso da máquina com haste voltada para longe do operador.
- Abaixe o fuso e posicione a mesa até que a mordaça fixa da morsa toque o indicador. Continue até registrar meia volta.
- Zere o mostrador do relógio.
- Percorra a face da morsa com o avanço transversal (cross feed).
- O indicador permanecerá em zero se a morsa estiver esquadriada.
- Se não permanecer zero, realinhe a morsa batendo levemente com martelo macio até o indicador marcar metade do valor anterior.
- Repita até o relógio mostrar zero em todo percurso de um lado ao outro da morsa.
- Aperte os parafusos T firmemente, sem alterar orientação da morsa. Reverifique alinhamento.
Tipos de Fresas (Milling Cutters)
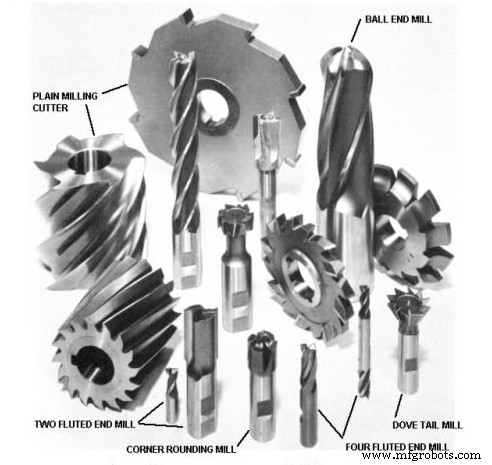
- Fresas com haste maciça (solid shaft) são usadas em fresadoras verticais.
- Fresas com furo de chaveta (keyed holes) são usadas em fresadoras horizontais.
- Fresas de topo (end mills) cortam bolsões (pockets), chavetas (keyways) e ranhuras (slots).
- Fresas de topo de dois dentes (two fluted) podem penetrar na peça como broca.
- 2-3 dentes para alumínio; 4 dentes melhor para aço inoxidável. Mais dentes = melhor corte, mas preço maior.
- Fresas de topo com >2 dentes não devem ser usadas para penetração (plunge).
- Filetes (fillets) podem ser produzidos com fresas de topo esférico (ball end mills).
- Múltiplas características como arestas arredondadas podem ser feitas por fresas de forma (formed milling cutters).
Pinças de Mola (Spring Collets)
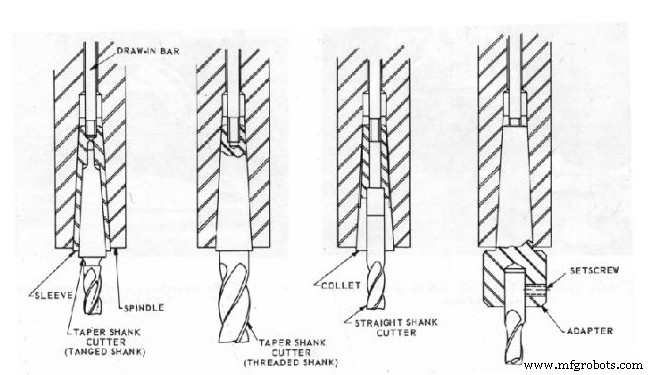
- Para remover ferramenta, trave o fuso (quill) na posição mais alta.
- Afrouxe a porca de tração (drawbar) com chave enquanto usa o freio.
- Certifique-se que as roscas da porca permaneçam engatadas na pinça. Se não, a fresa cairá e poderá danificar-se quando a pinça for liberada do fuso.
- Para liberar a pinça do fuso, bata na extremidade da porca de tração.
- Finalmente, desparafuse a porca da pinça.
- Para instalar outra fresa, coloque-a em pinça compatível com a haste.
- Insira a pinça no fuso alinhando a chaveta (keyway) com a chave no fuso.
- Inicie rosqueamento da porca na pinça segurando a fresa com uma mão. Depois, use chave para apertar a porca engatando o freio.
Fresamento de Subida (Climb) vs. Convencional (Conventional)
Conhecer a diferença é crucial. Usar o procedimento errado pode quebrar fresas e estragar peças.
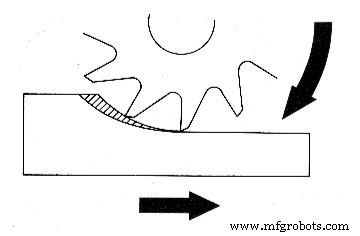
Fresamento Convencional
- A peça avança contra a rotação da fresa.
- Preferido para desbaste (roughing).
- Requer menos força que o de subida.
- Não requer eliminador de folga (backlash eliminator) nem guias de mesa apertados.
- Recomendado para fundições e aço laminado a quente.
- Também recomendado para superfícies duras resultantes de carepa ou areia.
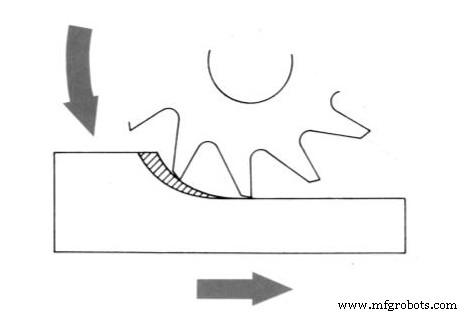
Fresamento de Subida (Climb Milling)
- A peça avança com a rotação da fresa.
- Resulta em melhor acabamento. Cavacos não entram na peça, não danificando acabamento.
- Fixadores custam menos. Força da fresa empurra peça para baixo, permitindo dispositivos simples.
- Espessura do cavaco diminui perto da aresta, menor chance de quebra, especialmente em materiais frágeis.
- Aumenta vida da ferramenta em até 50% (cavacos acumulam atrás da ferramenta).
- Cavacos removidos mais facilmente (caem atrás da fresa).
- Reduz potência necessária em 20% (uso de ângulo de ataque maior).
- Não recomendado se peça não puder ser presa firmemente ou máquina não suportar altas forças.
- Não usar para fundições e aço laminado a quente.
- Pode puxar peça para dentro da fresa e longe do fixador, quebrando fresa e estragando peça.
Ajuste da Velocidade do Fuso (Spindle Speed)
- A velocidade do fuso muda conforme geometria do trem de força.
- Manivela manual pode ajustar velocidade em máquinas novas.
- Para mudar velocidade, o fuso deve estar girando.
- Velocidade (RPM) mostrada no mostrador.
- Dois escalas no mostrador para faixas baixa e alta.
- Alavanca muda a faixa da máquina.
- Ocasionalmente, leve rotação do fuso é necessária para engrenar marchas corretamente.
Uso do Localizador de Aresta (Edge Finder)
- Arestas da peça devem ser localizadas antes de trabalho de fresa que exija grande precisão. O localizador de aresta ajuda a encontrá-las.
- 800-1200 RPM recomendado.
- Para usar, desloque levemente as duas metades para que oscilem (wobble) ao girar.
- Aproxime lentamente a peça do localizador.
- O localizador se centrará, então perderá concentricidade repentinamente.
- O visor digital (DRO) indica a posição do fuso.
- Diâmetro do localizador é 0,200". Adicionar ou subtrair metade (0,100") dá o centro da ferramenta.
- Se centralizando no canto superior esquerdo: adicione 0,100" ao eixo X e subtraia 0,100" do Y. Se superior direito: subtraia 0,100" de X e de Y.
- Referência Zero da Peça (Part Reference Zero) é quando a fresa está zerada nos eixos X e Y.
- Localizador de aresta pontiagudo é mais fácil, mas menos preciso. Use apenas se precisão não for necessária.
Uso dos Mostradores Micrométricos (Micrometer Dials)
- A maioria dos avanços manuais em fresadoras tem mostradores micrométricos.
- Se o comprimento do avanço é conhecido, o mostrador deve ser ajustado para esse valor (milésimos de polegada).
- Para liberar o mostrador, gire o anel de travamento no sentido anti-horário. Ajuste e reaperta.
- Antes de ajustar, certifique-se que a folga (backlash) do mecanismo de avanço da mesa foi eliminada.
- Máquinas novas costumam ter visores digitais (DRO), preferíveis pois medem posição da mesa diretamente. Com DRO, preocupações com folga são eliminadas.
Esquadriamento do Material (Squaring Stock)
- Para fazer canto quadrado, oriente verticalmente uma aresta já usinada na morsa e prenda levemente.
- Coloque esquadro de mecânico contra a aresta usinada e base da morsa.
- Alinhe a peça com o esquadro batendo levemente com martelo de borracha.
- Aperte firmemente a morsa.
- A aresta superior da peça está pronta para fresar.
Fresamento de Face (Face Milling)
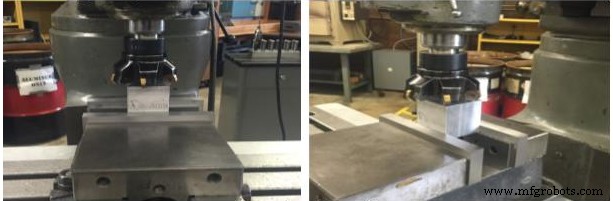
- Frequentemente necessário fresar superfície plana em peça grande. Melhor usando fresa de facear (facing cutter).
- Selecione fresa cerca de 1 polegada mais larga que a peça para terminar o faceamento em uma passada.
Fresamento de Ranhuras (Milling Slots)
- Ranhuras quadradas podem ser cortadas com fresas de topo (end mills).
- Em uma passada, ranhuras podem ser criadas dentro de dois milésimos de polegada (0,002").
- Use fresa de topo menor que a ranhura desejada para mais precisão.
- Meça a ranhura e faça segunda passada para abrir à dimensão desejada.
- Profundidade de corte não deve exceder diâmetro da fresa.
Fixação Avançada (Advanced Workholding)
- Use bloco em V (v-block) para prender material redondo na morsa. Pode ser usado horizontal e verticalmente.
- Prender material redondo em bloco V geralmente danifica o material.
- Blocos de pinça (collet blocks) são feitos para segurar peças redondas.
- Para usinar características em incrementos de 90°, use bloco de pinça quadrado.
- Para incrementos de 60°, use bloco hexagonal.
- Mais fácil configurar peça quando características são perpendiculares ou paralelas às arestas. Mais difícil quando não são. Às vezes, uma placa angular (angle plate) permite fresar em qualquer ângulo desejado.
- Peças que não cabem bem na morsa podem ser fixadas diretamente na mesa com grampos de pressão (hold-down clamps).
- Use paralelas (parallels) para criar folga entre peça e mesa.
- Incline levemente os grampos para baixo na peça.
- Mesas rotativas (rotary tables) podem ser colocadas na mesa para fazer características circulares.
- Permitem rotação da peça.
- Use relógio comparador para controlar precisamente ângulo de rotação.
- Use esfera (ball) para peças de formato irregular. Faça apenas cortes leves para evitar arremessar a peça fora da morsa.
TESTE DA UNIDADE
- Que ferramenta é usada para tramar o cabeçote?
- Explique o processo de tramamento no eixo X.
- Explique o processo de tramamento no eixo Y.
- Qual o propósito de alinhar a morsa?
- Nomeie três tipos de fresas.
- Explique como funciona uma pinça de mola.
- Qual a diferença entre fresamento convencional e de subida?
- Descreva brevemente como centralizar uma mesa rotativa com o fuso da fresadora vertical.
- Descreva brevemente como ajustar a velocidade do fuso na fresadora.
- Que ferramenta é usada para fresar superfícies de peças grandes?
Tecnologia industrial
- O Circuito Integrado 555: Um Marco Atemporal no Design Analógico
- A Fórmula Quadrática: Ferramenta Confiável para Resolver Equações de Segundo Grau
- Dominando o Latch D: Um Circuito de Memória de 1 Bit Limpo
- Entendendo Mill Turn e Turn Mill: Um Guia Detalhado
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Guia de Compra de Fresadoras-Furadeiras: Dicas de Especialista e Principais Características
- Apresentando a Serra de Fita Vertical: Corte de Precisão para Madeira e Metal
- Entendendo o Cabeçote de Mandrilar (Boring Head) de Fresadora
- Como Escolher a Fresadora-Furadeira Ideal para Seus Projetos
- Guia Completo dos Tipos de Fixadores para Aplicações Industriais