



Unidade 5: Dominando Técnicas de Rosqueamento (Tapping)
Objetivos
Após esta unidade, você será capaz de:
- Descrever procedimento de rosqueamento.
- Determinar RPM para rosqueamento.
- Descrever limagem (filing) e polimento.
- Descrever fixação avançada de peças (advanced workholding).
Rosqueamento (Tapping)
Rosqueamento é processo de cortar rosca interna em furo para que parafuso ou bullão possa ser rosqueado. Também usado para fazer roscas em porcas.
Pode ser feito no torno por avanço automático (power feed) ou manual. Independentemente do método, furo deve ser furado com broca de rosquear (tap drill) de tamanho adequado e chanfrado na extremidade.
Procedimentos de Rosqueamento
Boas Práticas
Uso de Guias de Rosca (Tap Guides)
Guias são essenciais para rosca reta e utilizável. No torno ou fresadora, rosca já está reta e centralizada. Alinhando manualmente, cuidado: guia de 90° é muito mais preciso que olho humano.
Uso de Óleo
Ao furar e rosquear, óleo é crucial. Evita chiado, suaviza corte, limpa cavacos, evita superaquecimento de broca/rosca e peça.
Picotamento (Pecking)
Ajuda evitar superaquecimento e quebra de brocas/roscas. Envolve furar/rosquear parcialmente, retrair para remover cavacos e resfriar. Prática comum: girar manivela uma volta completa e meia volta para trás. Sempre que recuar, remova cavacos e adicione óleo entre broca/rosca e peça.
Procedimento de Rosqueamento Manual
- Selecione tamanho da broca na tabela. Ao escolher tamanho da rosca, esta tabela é a primeira referência.
Tamanhos de Brocas para Rosca e Folga (Tap & Clearance Drill Sizes)
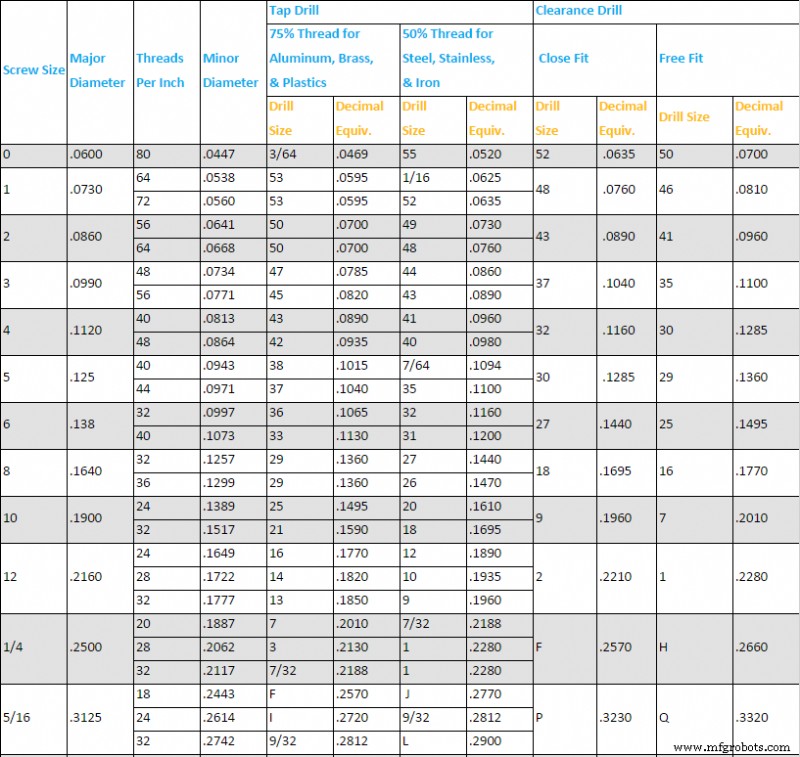
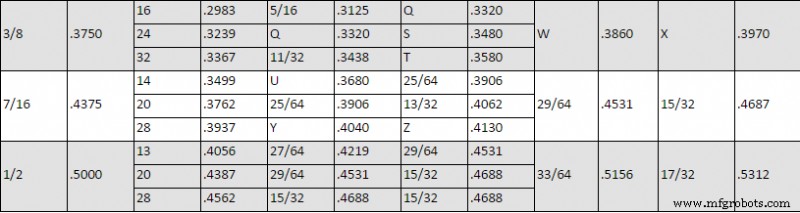
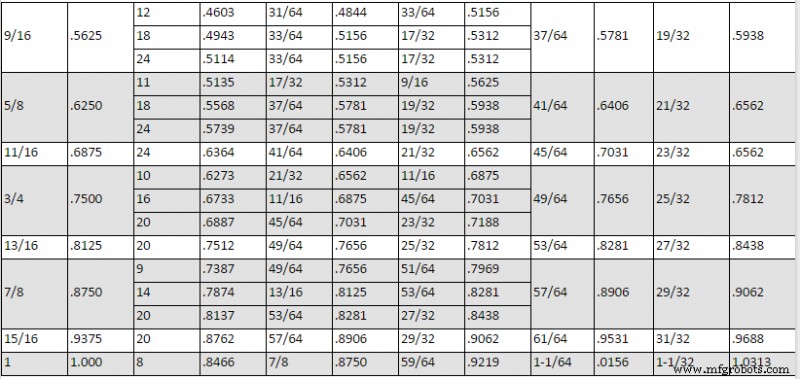
- Se necessário, adicione chanfro ao furo antes de rosquear. Chanfros e contra-alívio (countersinks) são características adicionais às vezes desejadas para parafusos. Para melhores resultados, velocidade do fuso entre 150 e 250 RPM.
- Obtenha guia de rosca. Furo pronto. Use roscas e blocos-guia perto das fresadoras manuais. Blocos têm vários furos para diferentes tamanhos. Selecione o mais próximo do tamanho da rosca e coloque sobre furo furado.
- Rosqueie o bloco (Tap the block). Rosqueie com picotamento (peck tap) usando chaves de rosca (tap wrenches). Aplique pressão suave girando chave uma volta completa para dentro, depois meia volta para fora. Rosqueie com picotamento até profundidade desejada.
- Finalize a rosca. Se rosca não avançar mais ou profundidade atingida, libere pressão; provavelmente atingiu fundo (bottomed out). Remova rosca. Aplicar mais pressão provavelmente quebrará rosca. Quanto menor a rosca, maior probabilidade de quebra.
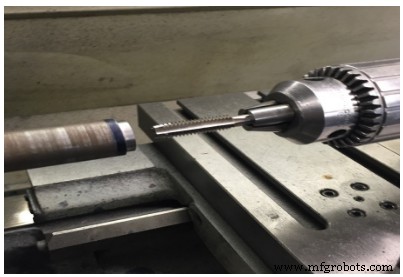
Procedimento de Rosqueamento no Torno
Procedimento:
- Monte peça na morsa.
- Faceie e pontee (center drill).
- Selecione broca de rosquear (tap drill) adequada para rosca a ser usada.
- Exemplo: ¼ – 20 UNC usa broca nº 7.
- Ajuste torno para velocidade adequada e fure com broca de rosquear até profundidade requerida. Use bastante fluido de corte.
- Nota: Peça girará ao rosquear usando potência do torno. Use velocidade de fuso MUITO BAIXA (40 a 60 RPM) e bastante fluido de corte.
- Chanfre borda do furo.
Limagem no Torno (Filing in a Lathe)
Peça deve ser limada no torno apenas para remover pequena quantidade de material, remover queimaduras ou arredondar cantos vivos. Peça deve ser torneada a ~0,002-0,003" da medida final se superfície for limada. Segure cabo da lima na mão esquerda para evitar ferimento ao limar no torno, mantendo braços e mãos longe do mandril giratório.
Procedimento:
- Ajuste velocidade do fuso ~2x a usada para torneamento.
- Monte peça na morsa, lubrifique e ajuste centro morto (dead center) na peça.
- Mova carro o máximo possível para direita e remova porta-ferramenta (se necessário).
- Desengate fuso de rosca (lead screw) e fuso de avanço (feed rod).
- Selecione lima adequada.
- Ligue torno.
- Segure cabo da lima na mão esquerda e apoie ponta da lima com dedos da mão direita.
- Aplique pressão leve e empurre lima para frente em todo seu comprimento. Solte pressão no retorno.
- Mova lima ~metade da largura da lima por golpe e continue limando, 30-40 golpes/min até superfície acabada.
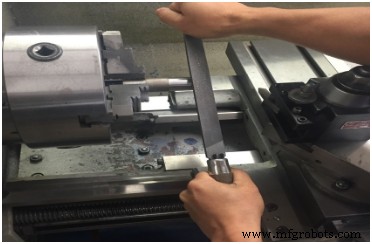
Segurança ao Limar no Torno:
- Enrole mangas.
- Não use lima sem cabo adequado.
- Remova relógios e anéis.
- Não aplique pressão excessiva na lima.
- Limpe lima frequentemente com escova de lima. Esfregue pouco giz nos dentes para evitar entupimento e facilitar limpeza.
Polimento no Torno (Polishing in a Lathe)
Após limagem, acabamento pode ser melhorado polindo com pano abrasivo.
Procedimento:
- Selecione tipo e granulação (grit) de pano abrasivo para acabamento desejado, pedaço ~15-20 cm (6-8") por 2,5 cm (1") largura.
- Ajuste torno para alta velocidade (~800-1000 RPM).
- Desengate fuso de avanço e fuso de rosca.
- Lubrifique e ajuste centro morto.
- Ligue torno.
- Segure pano abrasivo na peça.
- Com mão direita, pressione pano firmemente na peça enquanto segura outra ponta firmemente com mão esquerda.
- Mova pano lentamente para frente e para trás alongo da peça.
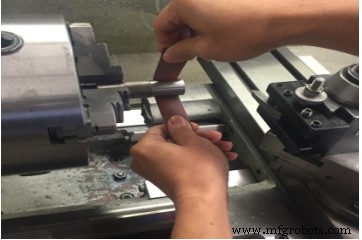
Segurança ao Polir no Torno:
- Enrole mangas.
- Enfie roupas soltas.
Para acabamentos normais, use pano abrasivo 80-100 grit. Para melhores acabamentos, use granulação mais fina.
Fixação Avançada de Peças (Advanced Workholding)
Algumas peças podem ser irregulares, exigindo ferramentas especializadas para segurá-las antes de usinar.
- Peça não pode ser colocada em pinça ou morsa quando usinando todo diâmetro externo.
- Peças com furo passante devem ser prensadas em arvor (arbor) cônico do torno e presas ao arvor, não à peça.
- Se furo muito grande, arvor não suporta suficientemente. Use garras externas para segurar diâmetro interno da peça.
- Peças com geometrias complexas podem precisar ser fixadas em placa de face (faceplate) instalada no fuso.
FIXAÇÃO NO TORNO (LATHE WORKHOLDING): Comparação
A tabela abaixo compara vantagens e desvantagens dos diferentes meios de segurar peça no torno:
| Método | Precisão | Repetibilidade | Conveniência | Observações |
|---|---|---|---|---|
| Pinças (Collets) | Alta | Alta | Alta | Rápido, alta precisão, alta repetibilidade, segura bem, improvável marcar peça, aperto distribuído ampla área. Morsas e pinças caras. Comprimentos limitados. Peça deve ser redonda e ajustar quase exatamente ao tamanho da pinça. |
| Morsa 3 Garras c/ Garras Macias (Soft Jaws) | Alta | Alta | Alta | Para peças maiores, morsas 3 garras c/ garras macias são norma no mundo CNC. |
| Morsa 3 Garras Auto-centrante c/ Garras Duras | Baixa | Baixa | Alta | Comum, barata, simples. Baixa precisão, baixa repetibilidade se remover peça e recolocar. |
| Morsa 4 Garras | Alta | Alta | Média | Pode ser demorado ajustar garras individualmente, mas resulta alta precisão. Segura peças excêntricas para cames/excêntricos. Segura formatos irregulares e barras quadradas/retangulares. |
| Morsa 6 Garras Auto-centrante | Média | Média | Alta | Melhor para paredes finas ou segurar arestas acabadas. Obviamente bom para barras hex. |
| Faceamento em Placa (Faceplate Turning) | Varia c/ Setup | Média | Baixa | Ótimo para formatos irregulares. Envolve grampos como setup de fresa. Pode precisar contrapesos para balancear. |
| Torneamento Entre Centros (Between Centers) | Alta | Alta | Baixa | Grande precisão, permite recolocar peça entre centros com altíssima repetibilidade. |
| Torneamento Face Constante (Constant Face Turning) | Alta | Alta | Alta | Alternativa moderna ao entre centros. Em vez de cães de torno (lathe dogs), incômodos de configurar, sistema face constante usa força hidráulica/outra para segurar e acionar extremidade do fuso. |
| Arvores Expansíveis (Expanding Arbors) | Alta | Alta | Alta | Funcionam de dentro para fora, não de fora para dentro, mas semelhantes a pinças. |
Método descreve técnica/ferramentaria particular.
Precisão quão precisamente peça será segura, ou quão concêntrica girará com fuso antes de cortes.
Repetibilidade quão fácil tirar peça e recolocá-la precisamente novamente.
TESTE DA UNIDADE
- Que tamanho de broca para rosca ½ -20?
- Qual o propósito do chanfro?
- Qual melhor RPM para rosqueamento?
- Que velocidade de fuso ajustamos para limagem?
- Qual o propósito do polimento?
- Qual melhor granulação (grit) de pano abrasivo para acabamentos normais?
- Que tipo de trabalho melhor para morsas de 3 garras?
- Quais características especiais da morsa de 3 garras?
- Explique diferença entre morsa 3 garras e 4 garras.
- Quais vantagens e desvantagens de morsa de pinça (collect chuck)?
Tecnologia industrial
- Dominando Timescale em Verilog: Unidades, Precisão e Timing Preciso de Simulação
- Fresagem de Rosca vs. Rosqueamento: Qual Método de Rosqueamento é Ideal para Suas Peças?
- Dominando Rosqueamento: Insights de Especialistas sobre Rosqueamento com Macho e Fresa de Rosca
- Brocas de Rosquear Explicadas: Como Criam Conexões Rosqueadas Precisas em Metal
- Derivação de Linha (Bridge Tap): Como Afeta Seu Serviço Telefônico e Internet
- Técnicas de Teste de Dureza: Métodos Rockwell e Brinell
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Mastercam Unidade 7: Gestão de Imagens e Criação de Trajetórias de Ferramenta
- Rosqueamento CNC Explicado: Rosqueamento de Precisão para Montagens de Alta Qualidade
- Ciclo de Rosqueamento ECS G84: Configuração e Otimização para Fresadoras