



Unidade 6: Dominando Sistemas de Controle CNC Haas
Objetivo
Após concluir esta unidade, você deverá ser capaz de:
- Identificar o Controle Haas.
- Identificar o Teclado.
- Descrever procedimento Iniciar/Home da Máquina.
- Descrever procedimento Override de Porta.
- Descrever procedimento Carregar Ferramentas.
- Descrever Offset de Comprimento de Ferramenta (TLO) para cada ferramenta.
- Verificar offset zero da peça (XY) usando MDI.
- Descrever ajuste de offset de ferramenta.
- Verificar offset de comprimento de ferramenta usando MDI.
- Descrever procedimento de carregar programa CNC.
- Descrever procedimento de salvar programa CNC.
- Explicar como rodar programa CNC.
- Descrever uso de compensação de diâmetro de corte (CDC).
- Descrever procedimento de desligamento.
Controle Haas
O controle Haas é mostrado nas Figuras 18 e 19. Familiarize-se com a localização de botões e controles. Instruções detalhadas nas páginas seguintes mostram como operar o controle.
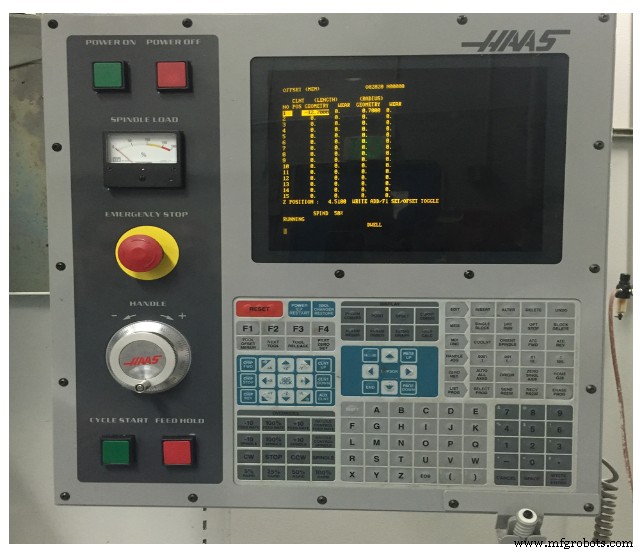
Figura 1. Controle Haas CNC Mill - Teclado Haas
Teclado
Teclas do teclado são agrupadas em oito áreas funcionais:
- Teclas de Função (Function Keys)
- Teclas de Cursor (Cursor Keys)
- Teclas de Display (Display Keys)
- Teclas de Modo (Mode Keys)
- Teclas Numéricas (Numeric Keys)
- Teclas Alfabéticas (Alpha Keys)
- Teclas de Jog (Jog Keys)
- Teclas de Override (Overrides Keys)
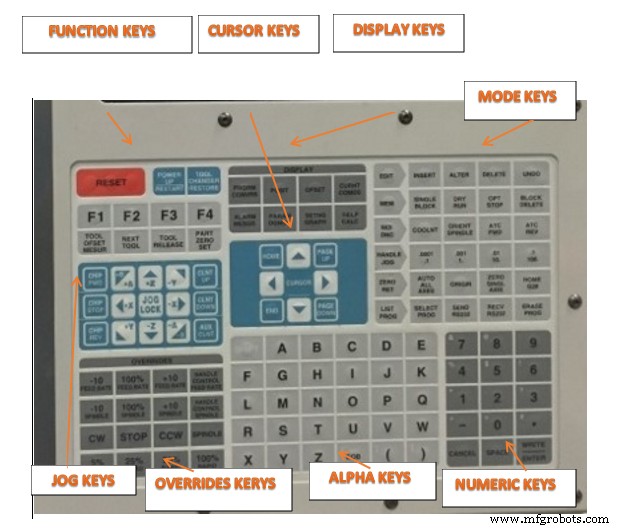
Figura 2. Botões/Teclas do Controle Haas CNC
Iniciar/Home da Máquina (Start/Home Machine)
Checklist:
- Área de Trabalho: Certifique-se que está limpa.
- Disjuntor Principal (Main Breaker): Ligue.
- Suprimento de Ar (Air Supply): Ligue ar na pressão correta (pelo menos 70 PSI para trocador de ferramentas operar).
- LIGAR (POWER ON): Pressione Botão Verde.
- Garanta que Parada de Emergência não está acionada. Se estiver, gire botão vermelho para direita para liberar.
- Aguarde até mensagem "102 SERVOS OFF" aparecer antes de prosseguir.
- RESET.
- Power On Restart (Reinício de Energia).
- Garanta portas fechadas e área de trabalho limpa.
- Permita que todos os eixos façam home antes de prosseguir.
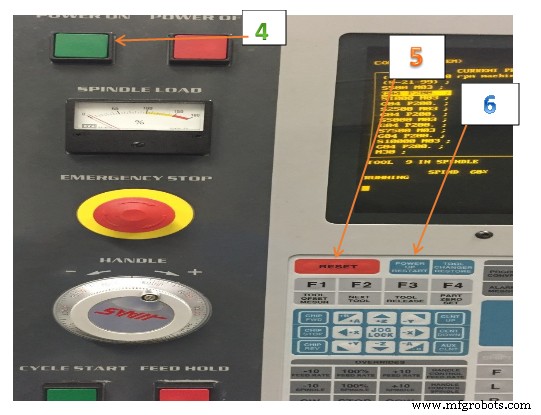
Figura 3. Iniciar/Home Máquina
Override de Porta (Door Override)
- Mem: Selecione e pressione Mem.
- Setting Graph: Selecione e pressione Setting Graph.
- Digite 51.
- Cursor: Pressione seta para baixo e depois seta para direita para desligar.
- Write/Enter: Selecione e pressione Write/Enter.
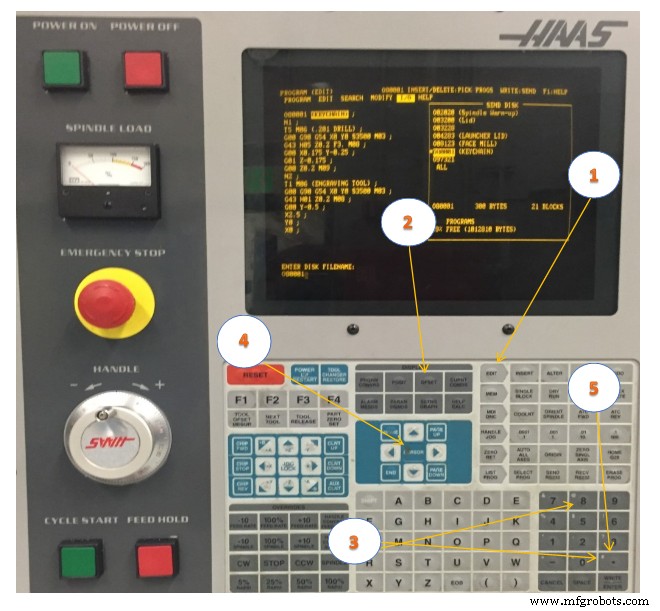
Figura 4. Override de Porta
Carregar Ferramentas (Load Tools)
Checklist:
- Tecla MDI/DNC: Pressione botão MDI/DNC.
- Número da Ferramenta: Ex: para posicionar trocador na T1, pressione T e depois 1.
- ATC FWD: Pressione botão ATC FWD. Carrossel indexará para posição T1.
- Posicionar Ferramenta no Fuso:
- Não segure pelos canais de corte da ferramenta!
- Garanta que cone da ferramenta está limpo.
- Segure porta-ferramenta abaixo do flange-V para evitar beliscar.
- Empurre ferramenta no fuso.
- Garanta que "dogs" (cães) do fuso alinhem com slots do porta-ferramenta.
- Liberação de Ferramenta (Tool Release): Pressione botão Tool Release.
- Máquina soprará ar pelo fuso para limpar detritos.
- Empurre suavemente a ferramenta para cima e solte o botão Tool Release.
- Garanta que ferramenta está firmemente presa pelo fuso antes de soltá-la.
- Repita passos 2-5 até todas ferramentas carregadas.
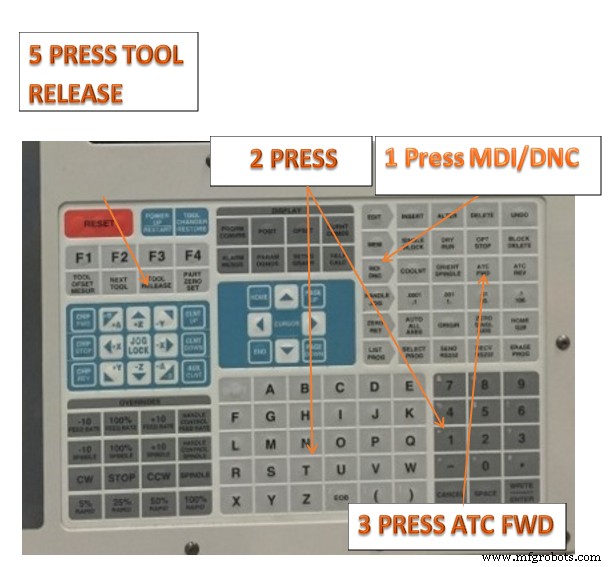
Figura 5. Carregar Ferramentas
Configurando Offsets (Setting Offsets)
Para usinar peça com precisão, o fresador precisa saber onde a peça está localizada na mesa e a distância da ponta das ferramentas ao topo da peça (offset da ferramenta da posição home).
Para inserir offsets manualmente:
- Escolha uma das páginas de offsets.
- Mova cursor para coluna desejada.
- Digite valor de offset desejado.
- Pressione (ENTER) ou (F1). Valor é inserido na coluna.
- Digite valor positivo ou negativo e pressione (ENTER) para somar ao número na coluna; pressione (F1) para substituir o número na coluna.
Modo Jog (Jog Mode)
Modo Jog permite mover eixos da máquina para local desejado. Antes de jogar um eixo, a máquina deve estabelecer sua posição home. O controle faz isso na ligação (power-up).
Para entrar no modo Jog:
- Pressione (HANDLE JOG).
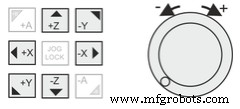
- Pressione eixo desejado (+X, -X, +Y, -Y, +Z, -Z).
- Existem diferentes velocidades de incremento: .0001, .001, .01, .1. Cada clique do volante move o eixo pela distância definida pela taxa de jog atual. Pode-se também usar Manopla Remota Opcional (RJH).
- Pressione e segure botões de jog da manopla ou use controle da manopla para mover eixo.
Definir Offset de Comprimento de Ferramenta (TLO)
Checklist:
- Modo Handle Jog: Selecione botão Handle Jog. Define máquina controlada por volante.
- Incremento Jog: .01. Define incremento para que cada clique mova ferramenta 0,01 pol na direção do jog.
- Direção Jog: Pressione botão Z. Define ferramenta para mover em Z quando volante movido.
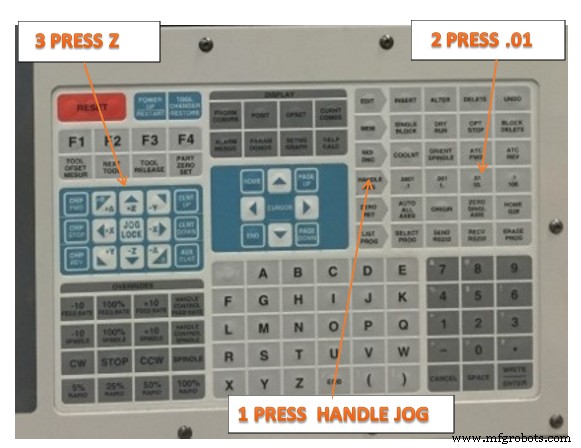
Figura 6. TLO
- Offsets: Selecione e pressione Offset. Página de Offset de Ferramenta exibida.
- Setas Cursor: Alinhe para ferramenta ativa. Use teclas Up-Dn para mover barra destacada no display gráfico sobre valores de offset da ferramenta ativa.
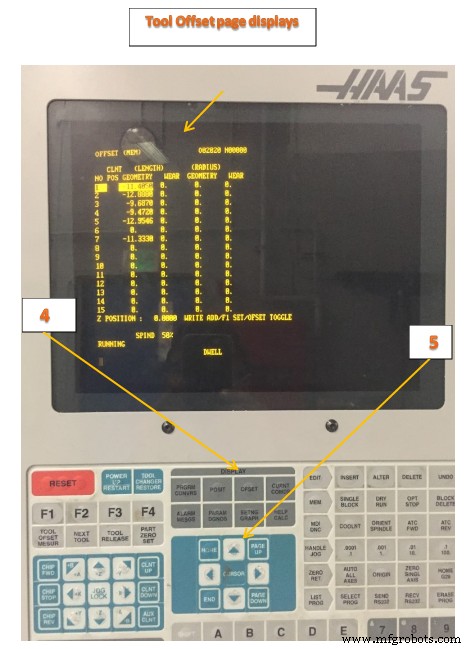
Figura 7. Offset
- Use Bloco 1-2-3 para Definir Comprimento de Ferramenta:
- Jogue para ferramenta ficar abaixo do topo do bloco.
- Aplique leve pressão do bloco contra a ferramenta. Use volante para subir ferramenta até bloco deslizar por baixo.
- Mova bloco para lado e desça ferramenta 0,01 pol abaixo do topo do bloco.
Figura 8
- Incremento Jog: .001. Reduza incremento e use volante para subir ferramenta em incrementos de 0,001 até deslizar sob bloco novamente.
- Tool Offset Measure (Medir Offset Ferramenta): Selecione e pressione. Isso faz controle entrar com posição atual da ferramenta no registrador de offset de comprimento. Certifique-se que número de comprimento atualiza antes de prosseguir.
- Próxima Ferramenta (Next Tool): Selecione e pressione. Isso guarda ferramenta atual e carrega a próxima. Repita passos 1 a 9 até todas ferramentas definidas.
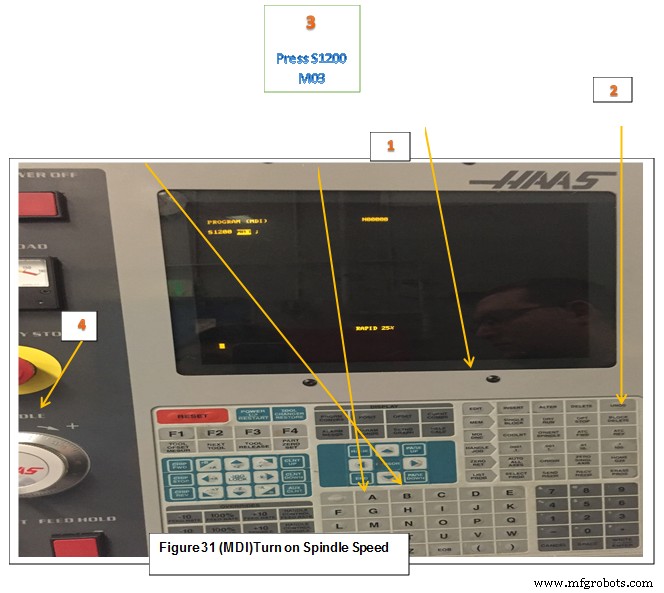
Figura 9. Página Display Offset
NOTA: Ajustar ferramentas requer jog manual com as mãos no envelope de trabalho. Use extrema cautela e observe regras:
- Fuso deve estar desligado.
- Nunca coloque a mão entre ferramenta e peça.
- Garanta eixo e incremento corretos antes de jogar.
- Mova volante lenta e deliberadamente. Mantenha olhos nas mãos e posição da ferramenta sempre.
- Nunca permita outro operar controle enquanto sua mão está na área de trabalho.
Como Acessar MDI
O Modo de Entrada Manual de Dados (MDI - Manual Data Input) é um dos modos que sua máquina CNC pode operar. A ideia é inserir G-Codes ou M-Codes em uma linha que são executados imediatamente – não precisa escrever programa completo quando uma ou duas linhas bastam. MDI oferece muito poder com pouco aprendizado. Você pode até usar comandos MDI para usinar sua peça. Com MDI, CNC pode ser rápido e direto como usinagem manual.
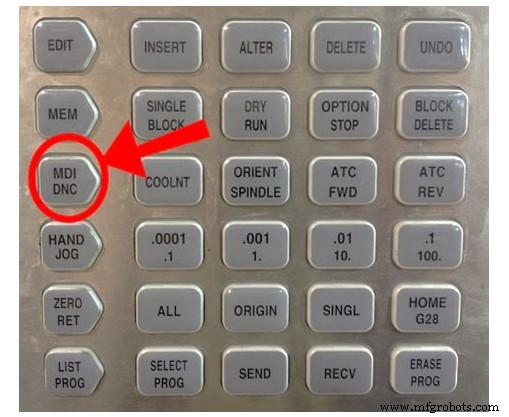
Figura 10. MDI
Pressione tecla MDI no painel de controle para ir ao modo MDI.
Exemplo:
Pressione MDI/DNC
Erase Prog: Selecione e pressione (limpar comandos)
Digite S1200 M03 (Velocidade Fuso 1200 RPM, CW)
Definir Offset Zero da Peça XY (Usando Localizador de Borda - Edge Finder)
Checklist:
- Tecla MDI/DNC: Selecione e pressione MDI/DNC.
- Erase Prog: Selecione e pressione para limpar comandos.
- Ligar Velocidade do Fuso: S1200. Pressione S1200 M03 (Input): Selecione Write/Enter.
- Cycle Start: Selecione. Fuso inicia CW a 1200 RPM.
Figura 11. Ligar Velocidade do Fuso (MDI)
- Handle Jog: Selecione Handle Jog e Incremento Jog: .01.
- Volante Jog: Conforme necessário. Selecione direção e use volante para colocar estilete do edge finder ao lado da borda esquerda da peça.
- Incremento Jog: .001. Mova edge finder lentamente até que ele saia do centro (trip off center) como mostrado abaixo. Isso coloca centro do fuso exatamente a 0,100 pol (2,54 mm) da borda da peça.
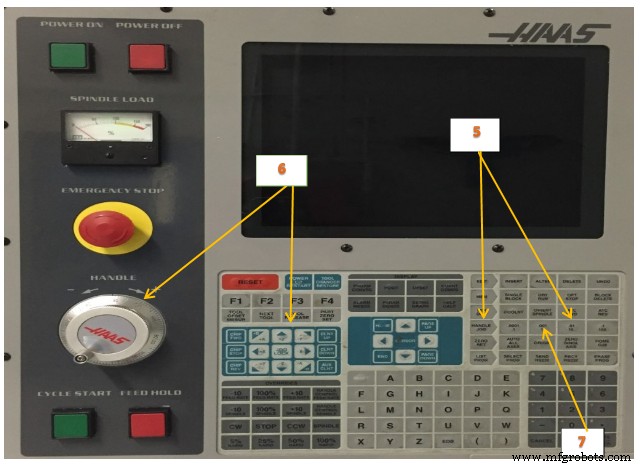
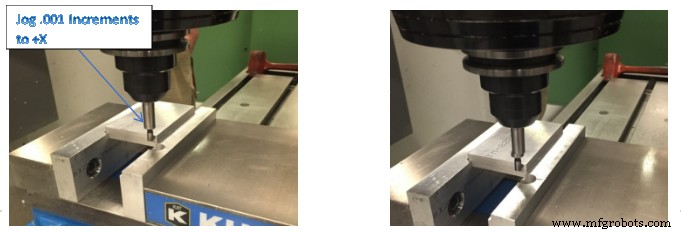
Figura 12. Antes de disparar Figura 13. Depois de disparar
- Volante Jog: Retraia em Z. Suba reto em Z até edge finder ficar acima da peça e volante ler zero no mostrador.
- Volante Jog: Defina direção para +X e gire volante uma volta completa no sentido horário. Como controle está em modo incremento .001, girar exatamente uma volta coloca centro do fuso diretamente sobre borda esquerda da peça.
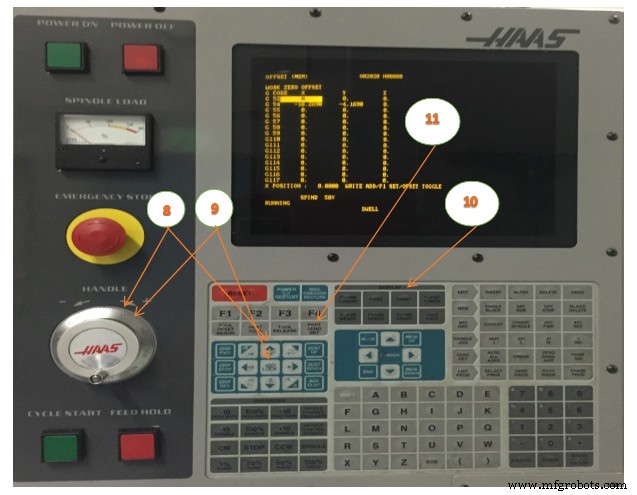
- Página Offset: Selecione e pressione Offset. Selecione botão Offset e PgUp/PgDn até página Work Zero Offset aparecer. Use setas para destacar G54 (ou offset de fixação a ser definido).
- Part Zero Set: Pressione Part Zero Set. Isso define valor G54 X para posição atual do fuso.
- Parada do Fuso: Pressione spindle stop.
- Para definir eixo Y, repita passos 6-11.
Usando MDI para Verificar Offset Zero da Peça
- Tecla MDI/DNC: Selecione e pressione MDI/DNC.
- Erase Prog: Selecione e pressione (limpar comandos).
- Digite
G00 G90 G54 X0 Y0. - Insert: Selecione e pressione Insert.
- Cycle Start: Selecione e pressione Cycle Start.
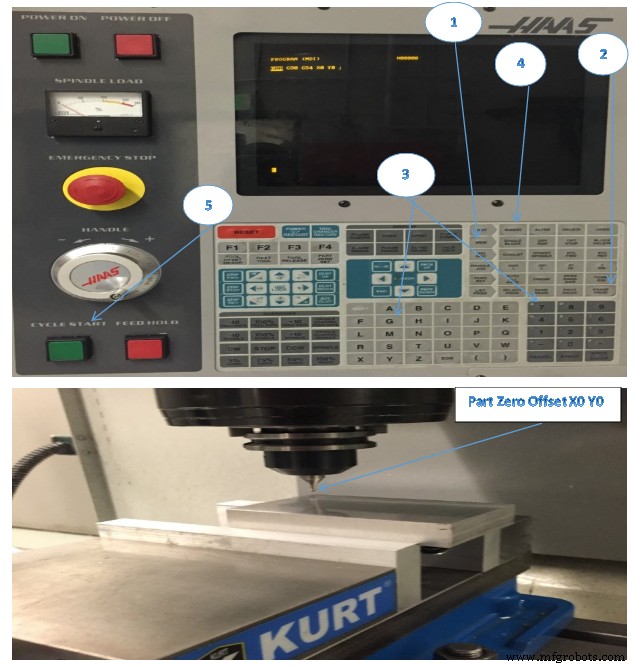
Part Zero Offset X0 Y0 (MDI)
- Para deslocar datum para a DIREITA em relação ao operador, ADICIONE valor ao offset X. Ex: para deslocar X+0.1, digite .1 WRITE/ENTER.
- Para deslocar datum MAIS PERTO do operador, SUBTRAIA valor do offset Y. Ex: para deslocar Y-0.1, digite -.1 WRITE/ENTER.
Definir Offset Zero da Peça XY (Usando Ponteiro Mecânico)
Para usinar peça, o fresador precisa saber onde ela está na mesa. Pode-se usar edge finder, sonda eletrônica, ou outras ferramentas/métodos. Para definir offset zero com ponteiro mecânico:
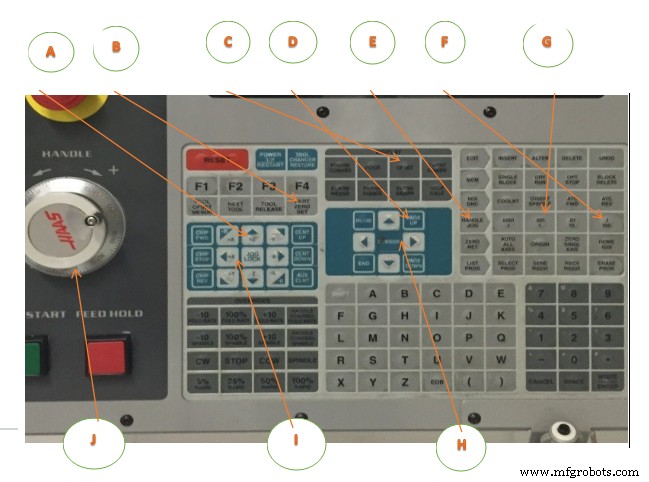
- Coloque material (1) no torno e aperte.
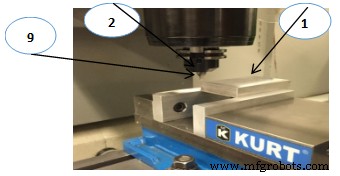
Figura 14. Definir Part Zero XY (Ponteiro Mecânico)
- Carregue ferramenta ponteiro (2) no fuso.
- Pressione (HANDLE JOG) (E).
- Pressione (.1/100.) (F) (Máquina move rápido ao girar volante).
- Pressione (+Z) (A).
- Handle jog (J) eixo Z aproximadamente 1" acima da peça.
- Pressione (.001/1.) (G) (Máquina move lento ao girar volante).
- Handle jog (J) eixo Z aproximadamente 0.2" acima da peça.
- Selecione entre eixos X e Y (I) e handle jog (K) ferramenta para canto superior esquerdo da peça (Ver Figura 36 acima (9).
- Pressione (OFFSET) (C) até painel Active Work Offset ativo.
- Cursor (H) para coluna G54 X-Axis.
- Pressione [PART ZERO SET] (B) para carregar valor na coluna X-Axis. Segunda pressão carrega na coluna Y-Axis.
Definir Offset de Ferramenta (Setting Tool Offset)
Próximo passo é tocar as ferramentas (touch off). Isso define distância da ponta da ferramenta ao topo da peça. Outro nome é Tool Length Offset, designado por H em linha de código. Distância para cada ferramenta entra na Tabela de Offset de Ferramenta.
Definir Offset de Ferramenta. Com eixo Z em posição home, Tool Length Offset é medido da ponta da ferramenta (1) ao topo da peça (2). Ver Figura 15.
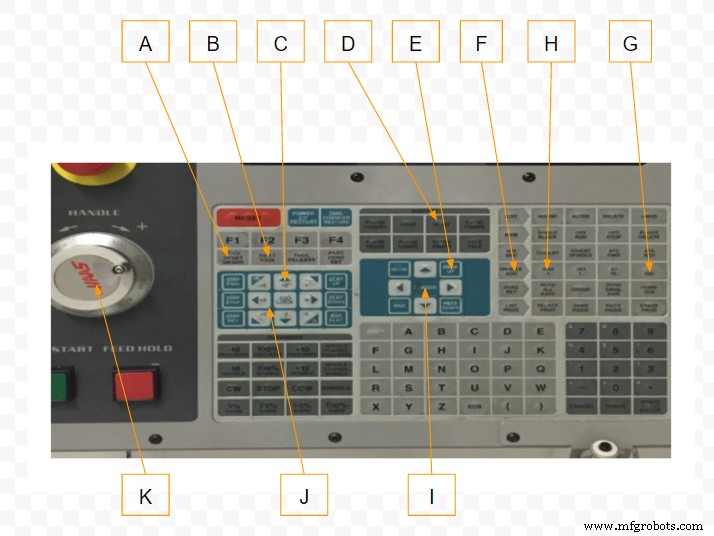
- Carregue ferramenta no fuso (1).
- Pressione (HANDLE JOG) (F).
- Pressione (.1/100.) (G) (Máquina move rápido).
- Selecione entre eixos X e Y (J) e handle jog (K) ferramenta perto do centro da peça.
- Pressione (+Z) (C).
- Handle jog (K) eixo Z aproximadamente 1" acima da peça.
- Pressione (.0001/.1) (H) (Máquina move muito lento).
- Coloque folha de papel entre ferramenta e peça. Mova cuidadosamente ferramenta para topo da peça, o mais perto possível, ainda podendo mover o papel.
- Pressione (OFFSET) (D).
- Pressione (PAGE UP) (E) até exibir janela Program Tool Offsets. Role para ferramenta #1.
- Cursor (I) para Geometry posição #1.
- Pressione [TOOL OFFSET MEASURE] (A).
- Próximo passo faz fuso mover rapidamente no eixo Z.
- Pressione (NEXT TOOL) (B).
- Repita processo de offset para cada ferramenta.
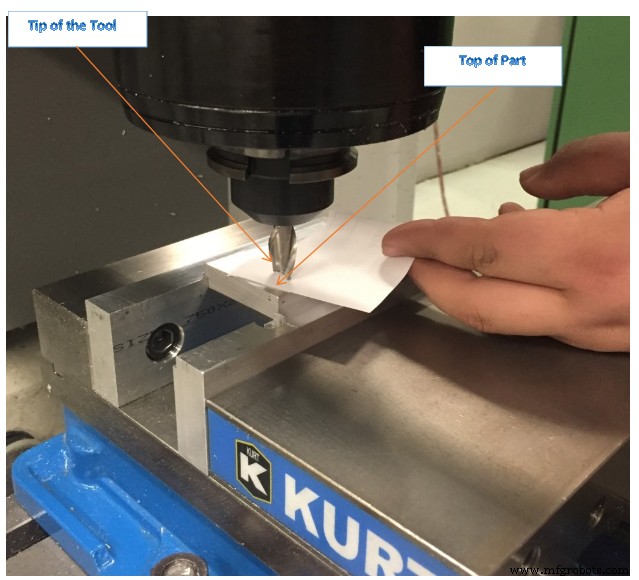
Figura 15. Definir Offset de Ferramenta (folha de papel)
Usando MDI para Verificar Offset de Comprimento de Ferramenta
- Tecla MDI/DNC: Selecione e pressione MDI/DNC.
- Erase Prog: Selecione e pressione (limpar comandos).
- Digite
G00 G90 G43 H01 Z2.00. - Insert: Selecione e pressione Insert.
- Cycle Start: Selecione e pressione Cycle Start.
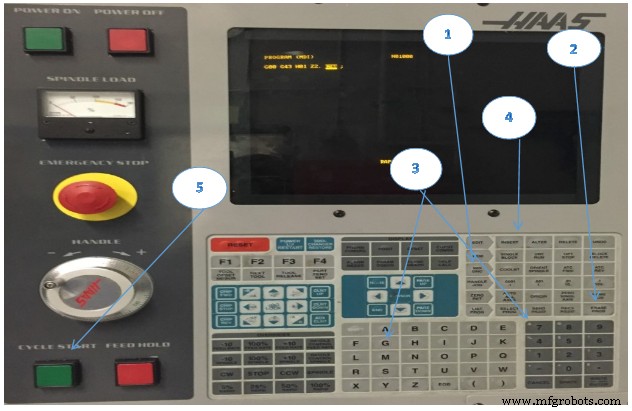
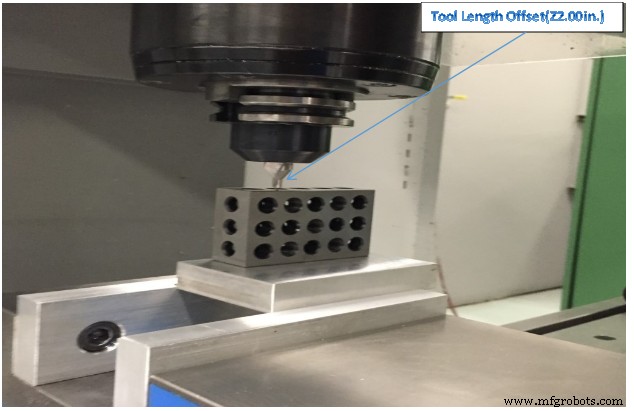
Figura 16. Offset de Comprimento de Ferramenta (2.00 pol acima da peça usando bloco 1-2-3 para verificar)
Carregar Programa CNC (Load CNC Program)
- Edit: Selecione e pressione Edit.
- F1: Selecione e pressione F1.
- Cursor: Pressione seta esquerda para I/O e depois seta baixo para mover barra de destaque para Disk Directory.
- Write/Enter: Selecione e pressione Write/Enter.
- Cursor (Disk Directory): Pressione seta baixo para programa a carregar.
- Write/Enter: Selecione e pressione Write/Enter.
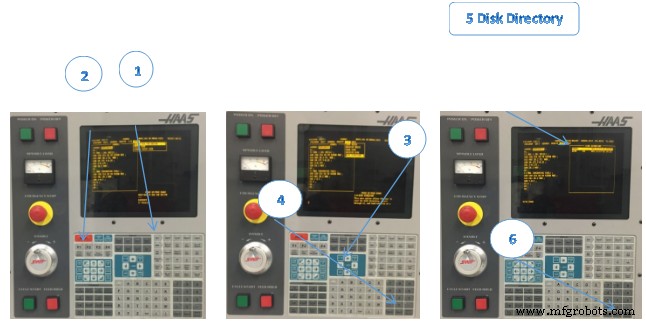
Figura 17. Carregar Programa CNC
Salvar Programa CNC (Save CNC Program)
- Edit: Selecione e pressione Edit.
- F1: Selecione e pressione F1.
- Cursor: Pressione seta esquerda para I/O e depois seta baixo para mover destaque para Send Disk.
- Write/Enter: Selecione e pressione Write/Enter.
- Digite Nome Arquivo Disco: O80001.
- Write/Enter.
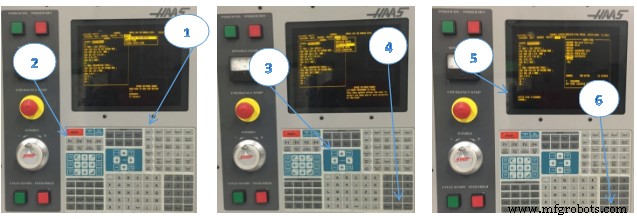 Figura 18. Salvar Programa CNC
Rodar Programa CNC (Run CNC Program)
Este é o processo preferido para rodar novo programa. Uma vez comprovado, todos avanços podem ser 100% e modo bloco único desligado.
Operação Dry Run
A máquina executa todos movimentos exatamente como programados. Não use peça na máquina durante dry run. Função Dry Run verifica programa rapidamente sem cortar peças.
Para selecionar Dry Run:
- Enquanto em modo MEM ou MDI, pressione (DRY RUN).
- Em Dry Run, todos rápidos e avanços rodam na velocidade selecionada com botões de jog speed.
- Dry Run só pode ser ligado/desligado quando programa terminou ou [RESET] pressionado. Dry Run faz todos movimentos X Y Z comandados e trocas de ferramenta solicitadas. Teclas de override podem ajustar velocidades do fuso.
Checklist para Rodar Programa
- Pré-Início:
- Garanta torno/fixação seguro e setup seguro.
- Não deve haver possibilidade de falha no dispositivo de fixação.
- Remova manivelas do torno.
- Limpe área de trabalho de ferramentas ou objetos.
- Feche portas da máquina.
- Ligue Modo Bloco Único (Single Block Mode).
- Pressione botão Rapid Feedrate -10 oito vezes para definir Override de Avanço Rápido a 20% do máximo.
- Início:
- Coloque uma mão no botão Feed Hold e esteja pronto para pressionar se houver problemas.
- Pressione botão Cycle Start.
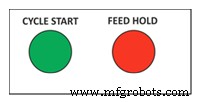
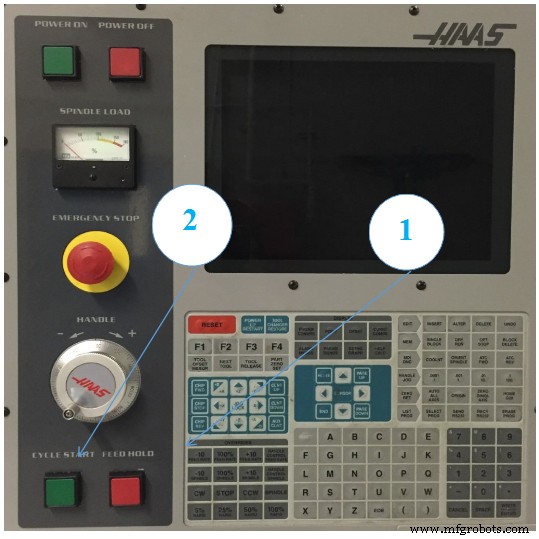
Figura 19. Rodar Programa CNC
Erro comum: definir offset de fixação ou comprimento de ferramenta incorretamente. Ao rodar programa pela primeira vez, coloque máquina em modo bloco único. Reduza avanço rápido a 25%, proceda com cautela. Uma vez que ferramenta está cortando, desligue modo bloco único e deixe programa rodar. Não deixe máquina sem supervisão, mantenha mão no feed hold. Ouça, observe formação de cavaco, esteja pronto para ajustar avanços de corte às condições.
Ajustando Offsets CDC
Operações que usam Compensação de Diâmetro de Corte (CDC: G41/G42) podem ser ajustadas para compensar desgaste e deflexão. Meça característica acabada na peça e compare com valor desejado. Subtraia Real do Alvo e insira diferença no registrador CDC no controle para aquela ferramenta. Exemplo:
(Tamanho Alvo: 2.5000) – (Tamanho Real: 2.5150) = Valor Desgaste: -0.0150
O caminho da ferramenta agora será compensado pela diferença de tamanho. Rodar mesma operação novamente deve resultar na característica exatamente no tamanho alvo.
Compensação de desgaste é usada apenas em passadas de contorno. Não usada para faceamento, fresamento 3D ou ciclos de furação. Selecione opção Wear Compensation no seu software CAD/CAM e, se necessário, defina valor Tool Diameter Wear como acima. Quando usado, valor de desgaste é sempre negativo. Sempre defina Tool Diameter Geometry como zero para todas ferramentas já que CAD/CAM já contabiliza diâmetro programando caminho do centro da ferramenta.
Checklist:
- Página Offset: Selecione e pressione Offset.
- Ajustar Offset Diâmetro: Selecione e Insira Valor.
- Pg Up/Dn para destacar ferramenta a ajustar.
- Digite valor no teclado numérico.
- Exemplo valor Tool Diameter Wear: -0.0150
- Selecione e pressione Write/Enter.
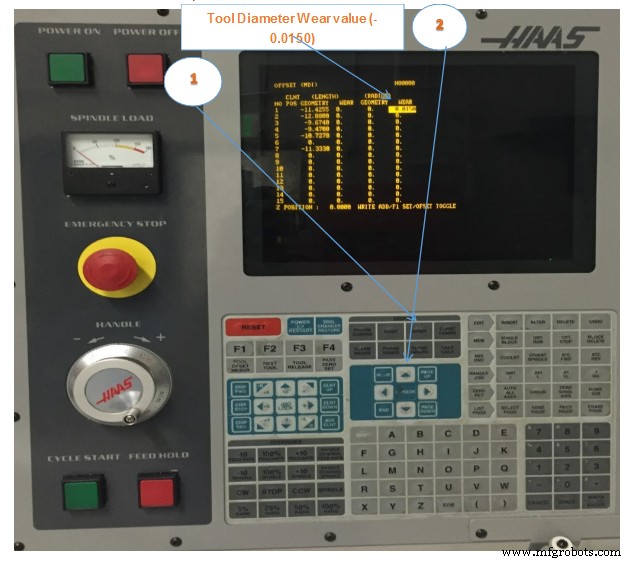
Figura 20. Ajustando Offsets CDC
Desligar Máquina CNC (Shut Down CNC Machine)
Checklist:
- Remover ferramenta do fuso:
- Digite número de posição vazia no carrossel.
- Selecione ATC FWD.
- Jog Máquina para Área Segura: Selecione Jog.
- Botão Desligar: Pressione POWER OFF.
Checklist Pós-Desligamento:
- Limpe fuso com pano macio limpo para remover refrigerante e evitar ferrugem.
- Guarde ferramentas.
- Limpe área de trabalho.
- Sempre deixe máquina, ferramentas e equipamentos na mesma ou melhor condição que encontrou.
É importante limpar a máquina após cada uso para prevenir corrosão, promover ambiente seguro e como cortesia profissional. Reserve 15-30 min no final de cada aula para limpeza. No mínimo, guarde ferramentas não usadas, lave máquina com refrigerante, remova refrigerante parado da mesa, e ligue esteira de cavacos.
Teste da Unidade
- Liste oito áreas funcionais do Teclado HAAS.
- Descreva como fazer Door Override.
- Explique como carregar ferramentas.
- Descreva MDI e dê um exemplo.
- Explique como definir offset zero da peça.
- Descreva usando MDI para verificar offset zero da peça.
- Explique como definir offset de comprimento de ferramenta.
- Descreva usando MDI para verificar offset de comprimento de ferramenta.
- Descreva como salvar programa CNC.
- Explique procedimento de desligamento.
Tecnologia industrial
- Circuitos de Controle: Fundamentos, Aplicações e Melhores Práticas
- Unidade de Controle Explicada: Componentes e Design em CPUs
- MicroMax M‑Max 400 RC: Interface de Relé Robusta para Sistemas de Intertravamento Ferroviário
- Sistema de Controle Siemens 808D para Roteadores CNC: Introdução Completa
- Controle DATRON next©: Revolucionando Eficiência e Precisão em CNC
- Definindo a Ferramenta Ideal de Controlo de Produção: Características-Chave e Melhores Práticas
- Dominando a Furadeira de Coluna: Segurança, Técnicas e Rosqueamento
- Centro de Torneamento Haas CNC: Pré-Ajuste Automático de Ferramentas Eficiente Explicado
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- Zerar Todos os Deslocamentos em Máquinas CNC Haas Usando G-Code G10