



Substituição Eficiente de Barra de Alargamento no Controle CNC EPM: Guia Passo a Passo
Devido a alguns motivos, uma das barras de alargamento em um torno CNC ficou completamente danificada, então substituí a barra danificada por uma nova. Aqui vou narrar todo o processo de substituição da ferramenta.
Eltro Pilot M
Substituí a barra de alargamento em uma das máquinas CNC FMS-5 com controle EPM (Eltro Pilot M) da Gildemeister.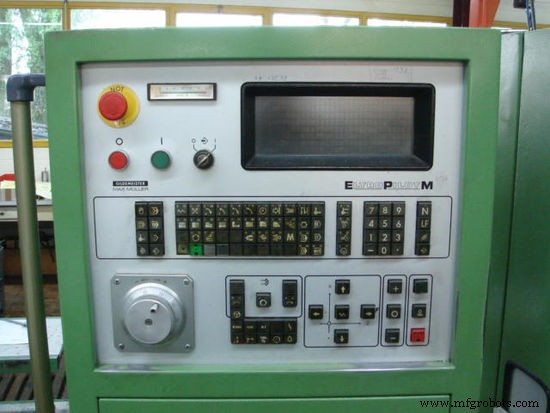
Procedimento de Substituição de Ferramenta
O código da barra de alargamento era S10K SDUCL 07, o inserto usado na barra é DCMT 070204. Conforme o código da barra, o diâmetro é 10mm, e a aresta de corte do inserto usado é 7mm com raio de ponta de 0.4mm.
Apenas apertei a barra de alargamento no porta-ferramenta de barras. O porta-ferramenta era do tipo pinça, então você pode trocar facilmente a pinça conforme sua necessidade e usá-la.
Configuração de Compensação de Ferramenta
Levei a barra apertada à Máquina de Ajuste de Ferramenta ou Máquina de Pré-ajuste de Ferramenta, e medi os valores da barra para os eixos X e Z. Então levei a barra à máquina CNC e apertei a barra no revolver da máquina CNC.

Inserção de Dados de Compensação de Ferramenta
Este revolver da máquina CNC tem total de 12 estações de ferramenta, destas 12 estações 6 são chamadas estações internas e as outras 6 estações externas. A distância da estação interna ao ponto central do revolver é 160mm, e a distância das estações externas ao ponto central do revolver é 215mm.
Quando uma nova ferramenta é configurada nesta máquina CNC, as dimensões do revolver acima são levadas em conta. Apertei a ferramenta em uma das estações internas. Agora vem o ponto crítico de inserir os valores medidos na máquina CNC. Abri o programa da máquina CNC e chamei o bloco de programa onde a compensação de ferramenta era dada (no controle EPM a compensação de ferramenta é dada dentro do programa da máquina CNC com código G G92 chamado Arquivo de Ferramenta) e inseri o novo valor medido da barra lá. O G92 aceita múltiplos parâmetros como
- X valor medido da ferramenta no eixo X (valor medido na máquina de ajuste + distância do ponto central do revolver ao ponto central da estação)
- Z valor medido da ferramenta no eixo Z (para eixo Z nenhuma medição especial necessária, apenas insira o valor da máquina de ajuste)
- I raio de ponta do inserto da ferramenta
- K raio de ponta do inserto da ferramenta
Executando Máquina com Nova Ferramenta
Agora vem a parte real e crítica, tive que testar a nova ferramenta. Esta parte é crítica porque se você cometeu um erro durante a medição da compensação da ferramenta ou inseriu o valor errado no arquivo de ferramenta, algo realmente pode dar errado.
Modo Dry Run
Sempre que configuro uma nova ferramenta, executo a máquina no modo Dry Run, no modo dry run todos os avanços são controlados através da substituição de avanço ou volante da máquina CNC (o avanço G00 também fica sob controle), então posso facilmente aumentar ou diminuir o valor do avanço conforme minha preferência. Mas o problema com EPM é que não tem modo Dry Run, mas a Substituição de Avanço funciona da mesma forma, então sem problema.
Modo Bloco Único
Agora coloquei a máquina sob Modo Bloco Único e executei os blocos do programa um por um, observando cuidadosamente o que acontece. Se os valores medidos da ferramenta estão ok e o programa CNC não tem falhas, tudo correrá bem, mas se algo estranho acontecer, apenas paro a máquina e reverifico os valores medidos da ferramenta e os corrijo e reexecuto o programa. Se a ferramenta completa sua operação com sucesso, coloco a máquina CNC no modo automático. Agora a máquina CNC está pronta para uso.
Máquina cnc
- Anatomia e Evolução das Máquinas CNC
- O Que é CNC? — Entendendo o Controle Numérico Computadorizado para Manufatura Moderna
- Sistema de Controle Siemens 808D para Roteadores CNC: Introdução Completa
- Produção de Roteador CNC: Engenharia de Precisão e Garantia de Qualidade
- 7 Passos Essenciais para Selecionar a Máquina-Ferramenta CNC Ideal
- Fatores-Chave a Considerar ao Comprar Máquinas-Ferramenta CNC
- Comparação Rápida de Ferramentas de Corte CNC: Fresas de Topo, Fresas de Rosca e Mais
- Aprimorando Precisão e Exatidão de Ferramentas de Máquina CNC: Guia Completo
- Três Técnicas Comprovadas para Construir Máquinas CNC de Cinco Eixos
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc