



O Guia Completo de Ferraduras: Tipos, História e Segredos de Fabricação
Contexto
Ferraduras são equipamentos de proteção essenciais que protegem os cascos dos cavalos da abrasão em terrenos duros ou irregulares. Além da proteção, melhoram a marcha, corrigem problemas de conformação e mitigam problemas de interferência — como o "winging", onde o casco balança para dentro durante a passada — usando formatos especializados como ferraduras de bico quadrado.
Tradicionalmente, uma ferradura é uma placa de metal em forma de U. Embora o aço seja o material mais comum, opções de alumínio e metal revestido de plástico existem, cada uma oferecendo benefícios distintos. Ferraduras de alumínio tendem a ser mais caras mas fornecem peso menor e resistência à corrosão. Ferraduras de aço de duas peças com inserções plásticas removíveis oferecem flexibilidade para condições variadas de equitação. A ferradura "keg" onipresente — assim chamada porque versões antigas eram embaladas em barris de madeira — permanece o padrão para cavaleiros de lazer. A instalação é direta: pregos são cravados no casco denso e sem nervos, um processo rápido, seguro e altamente eficaz. Preços variam de $80 a $280, dependendo do material e design da ferradura.
Existem cerca de 15 outros tipos de ferraduras adaptados a raça, disciplina e necessidades funcionais. Por exemplo, cascos dianteiros de cavalos de corrida Thoroughbred usam placas de corrida de alumínio leves, enquanto cascos traseiros usam ferradura caulk híbrida — base de alumínio com aço embutido — para aumentar resistência ao desgaste. Cavalos de corrida Standardbred combinam ferraduras dianteiras meia-lua e "swage" ranhuradas com ferraduras traseiras de aço, escolhendo entre designs para trote ou galope. Saltadores e caçadores frequentemente usam ferradura estilo keg mais larga com cravos de tração opcionais para melhor aderência. Cavalos de tiro requerem ferraduras mais pesadas e grossas devido ao tamanho e peso, enquanto Saddlebreds usam ferraduras com peso no bico que estreitam na frente para marcha ideal. Cada design é engenhado para atender requisitos específicos de desempenho e saúde.
História
Por séculos, cavalos foram a espinha dorsal do transporte e agricultura americanos. O advento do automóvel causou queda acentuada na população equina de 1910 a 1960. Os anos 1960 viram um ressurgimento impulsionado por corridas de cavalos e equitação recreativa, e os números se estabilizaram desde então. Embora o declínio nas corridas profissionais tenha sido compensado por participação crescente em equitação de lazer e competições equestres, o significado cultural dos cavalos permanece forte.
A arte de forjar e ajustar ferraduras remonta à Idade Média e desempenhou papel fundamental no desenvolvimento da metalurgia. Ferreiros — frequentemente chamados de ferradores, derivado do latim ferrum — usavam fornos, bigornas, tenazes e martelos para moldar ferro em protetores de casco funcionais. O processo envolvia limpar e moldar o casco, aquecer a ferradura até ficar maleável, forjá-la para ajustar, resfriá-la rapidamente em água, e fixá-la com pregos. Embora máquinas modernas tenham substituído amplamente a forja manual, as técnicas e ferramentas fundamentais permanecem integrais à indústria.
Matérias-Primas
O material mais amplamente usado é aço doce de baixo carbono (A-36), disponível em barras redondas de 1,27–1,8 cm (0,5–0,7 pol) de diâmetro. Essas barras são cortadas no comprimento necessário para cada tipo de ferradura e então forjadas em forma.
Design
O design da ferradura varia por raça, atividade e função pretendida. Ferraduras padrão de produção em massa são estampadas de matrizes de duas partes que correspondem a dimensões precisas, garantindo consistência. Quando uma ferradura gasta, uma nova matriz é fabricada. Ferraduras especiais — como para cavalos mancos ou doentes — podem ser artesanais por ferradores, às vezes apresentando formato de coração em vez do U tradicional para auxiliar cura.
O Processo de Fabricação
A forja — um dos métodos mais antigos de conformação de metal — permanece a técnica central para produzir ferraduras. O processo pode ser dividido em três estágios principais:
Corte e Dobra
- Barras são cisalhadas no comprimento correto. O equipamento de corte pode ser manual ou acionado por pedal.
- Barras são aquecidas em forja de indução ou gás a ~1.260 °C (2.300 °F) até amolecer.
- Usando matriz ou êmbolo formato de ferradura, a barra é dobrada na forma requerida.
Forja
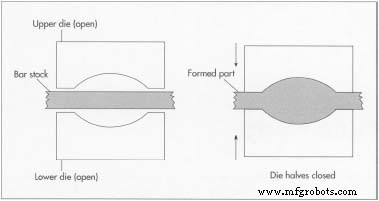
- Forja por queda é usada para prensar a barra dobrada em uma matriz que confere as dimensões finais. Martelo motorizado e bigorna moldam a ferradura precisamente.
Operações de Acabamento
- Após forja, a ferradura vai a uma prensa de perfuração para criar oito furos de prego por ferradura.
- Uma prensa de aparo remove material excedente (rebarba), deixando borda limpa. A ferradura permanece quente (1.038–1.093 °C / 1.900–2.000 °F) durante esta etapa.
- Resfriamento ao ar por 45–60 minutos traz a ferradura à temperatura de trabalho.
Embalagem
- Ferraduras resfriadas são embaladas manualmente em caixas de 11,3 ou 22,7 kg (25 ou 50 lb), com caixa de 50 lb contendo aproximadamente 80 ferraduras. Alguns fabricantes oferecem caixas com 15 ou 30 pares.
Controle de Qualidade
Matérias-primas são testadas contra especificações químicas antes do envio. Para prevenir ferrugem, barras redondas são armazenadas sob lonas. Durante forja, operadores inspecionam matrizes por desgaste e defeitos. Tolerâncias dimensionais — largura e espessura — devem permanecer dentro de 1/16 polegada, e furos de prego são verificados para posicionamento correto e integridade. Ferraduras defeituosas ou de formato irregular são reprocessadas ou recicladas.
Subprodutos e Resíduos
Rebarba aparada é coletada e enviada a ferros-velhos para refusão e relaminação. Ferraduras defeituosas também são reprocessadas e reutilizadas, garantindo desperdício mínimo.
O Futuro
O aço provavelmente permanecerá o material dominante para ferraduras, com prensas de forja tornando-se cada vez mais automatizadas e programáveis. Inovações de design continuarão atendendo mercados de nicho — como tração melhorada para disciplinas competitivas e materiais mais leves para equitação de resistência.
Embora a população equina geral deva permanecer relativamente estável, variações regionais surgirão. Altos custos imobiliários em estados como Nova Jersey limitam disponibilidade de terra para cavalos, enquanto Michigan viu declínio de 20% no número de cavalos de 1984 a 1997 devido a conversão de terras agrícolas e expansão de cassinos.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Guia Especializado de Marcação a Laser em Alumínio: Precisão, Durabilidade e Aplicações Industriais
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Revestimento de Sapatas de Freio Industriais: Reparos Econômicos e Confiáveis para Segurança
- Soldadora de Costura para Sapatas de Freio: Guia Especializado para Soldagem Segura
- A Evolução do Cavalo-Vapor: Do Mito à Medição Moderna