



O Botão: De Fixador Antigo à Inovação Moderna
História
A origem dos botões remonta à pré-história, mas eles sobreviveram a milênios de mudanças na moda e nas técnicas de fabricação. Embora os botões estivessem em uso há milhares de anos, a casa de botão — acredita-se que tenha sido introduzida na Europa pelos cavaleiros cruzados no século XIII — provocou um boom no uso de botões. Durante o Renascimento, as jaquetas masculinas eram frequentemente adornadas com fileiras de botões do queixo à cintura, as mangas tinham botões do cotovelo ao pulso, e as calças apresentavam botões na cintura, joelhos ou coxas. As guildas parisienses do século XIII já fabricavam botões de madeira, osso, latão, estanho, ouro e prata.
No século XVIII, a indústria de botões havia florescido por toda a Europa. Artesãos introduziram diversas técnicas: a corte de Luís XIV favorecia botões intrincados de metais preciosos, joias e tecidos bordados; fabricantes ingleses pioneiraram botões de aço; e artesãos franceses popularizaram botões de vidro ou vidro-metal. Artistas renomados — como Antoine Watteau — também contribuíram para o design de botões, enquanto casas de porcelana fina como Wedgwood, Limoges e Staffordshire forneciam botões requintados.
O final do século XVIII viu as primeiras fábricas produzindo botões de metal por estampagem. Fabricantes de matrizes foram inicialmente proibidos de emigrar, mas a tecnologia acabou se espalhando, levando à produção em massa em metal, vidro e outros materiais. No século XIX, botões extravagantes celebravam cenas teatrais e literárias, com fabricantes de matrizes criando motivos de peças, romances, rimas infantis, óperas de Wagner e operetas de Gilbert & Sullivan.
No início do século XX, a moda mudou para silhuetas mais simples, refletindo a emergente classe de colarinho branco. Botões de camisa baratos e combinados apareceram em lojas de variedades por volta de 1910. Botões de plástico entraram no mercado na década de 1930, embora conchas marinhas e outros materiais naturais ainda dominassem muitas peças. A Segunda Guerra Mundial acelerou a tecnologia do plástico; botões de acrílico foram reaproveitados de material excedente de torres de canhões de bombardeiros, e a era pós-guerra viu a indústria de botões migrar quase inteiramente para o plástico. Os métodos de produção incluem moldagem e injeção; a abordagem mais comum é o corte por matriz a partir de poliéster cilindro-fundido, como ilustrado abaixo.
Matérias-Primas
Embora materiais naturais permaneçam em uso, eles exigem mais mão de obra que o plástico. Botões de marfim de baleia, marfim de elefante e casco de tartaruga são proibidos nos EUA devido a leis de proteção à vida selvagem. Botões de chifre, provenientes de cascos de boi ou búfalo, declinaram em qualidade e cor; chifre antigo exibe estrias vibrantes, enquanto o chifre moderno tende a ser marrom opaco. Botões de chifre continuam sendo marca registrada da moda masculina de alto padrão, mas podem custar até um dólar cada, comparados ao meio centavo dos botões plásticos padrão. Botões de madrepérola, valorizados pelo brilho, tornaram-se caros após a Segunda Guerra, quando mergulhadores do Pacífico elevaram os preços de seu trabalho. Botões de vidro importados da Alemanha também caíram em desuso pós-guerra devido ao intenso trabalho manual necessário.
O poliéster é agora o material predominante para botões. Suas propriedades únicas — combinadas com corantes, carbonato vermelho para brilho perolado, negro de carbono para preto e titânio para branco — criam botões duráveis e resistentes à cor. Um catalisador químico e cera endurecem ainda mais o poliéster durante a fabricação.
O Processo de Fabricação
Mistura do Poliéster
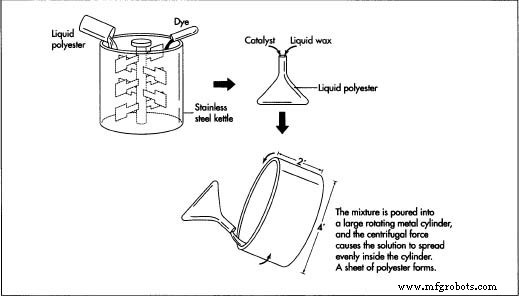
- 1. O poliéster líquido chega à fábrica. É drenado de seu tanque de armazenamento e medido em um caldeirão de aço inoxidável. Corante é adicionado se os botões exigirem cor. A mistura é despejada em um béquer metálico de 11 litros, seguido pelo catalisador e cera líquida.
Despejo no Cilindro
- 2. A mistura de poliéster-catalisador-cera é despejada em um grande cilindro de aço rotativo revestido com cromo. Dimensões típicas: 60 cm de comprimento e 1,2 m de diâmetro. O cilindro gira a 250 rpm, e a força centrífuga espalha o líquido em uma folha uniforme. Uma borda de 5 cm impede vazamentos.
Endurecimento da Folha
- 3. Enquanto gira, o poliéster reage com o catalisador e endurece. A cera sobe à superfície e afunda no fundo, envolvendo a folha solidificada entre camadas de cera. Após 20 minutos, a folha solidifica até uma consistência esfarelenta, semelhante a queijo envelhecido.
Corte da Folha
- 4. Uma vez endurecido, o cilindro para e a folha é removida. Ela é enrolada em um tubo de madeira, a camada superior de cera é descascada, e a folha é alimentada em uma máquina de corte.
Corte dos Blanks
- 5. A máquina de corte transporta a folha de poliéster por uma esteira. Matrizes circulares de aço perfuram círculos do tamanho de botões — os blanks — na folha. Diferentes matrizes produzem tamanhos padrão de botões. O corte leva 2–4 minutos, dependendo do tamanho.
Resfriamento dos Blanks
- 6. Os blanks, ainda quentes da reação do catalisador, são colocados em um saco de nylon e submersos em um banho de água salgada a 110 °C (230 °F) por 15 minutos. Em seguida, movem-se para um tanque de água fria, endurecendo completamente. Uma secadora centrífuga gira os blanks em um cesto de malha para remover umidade excessiva.
Estilização dos Blanks
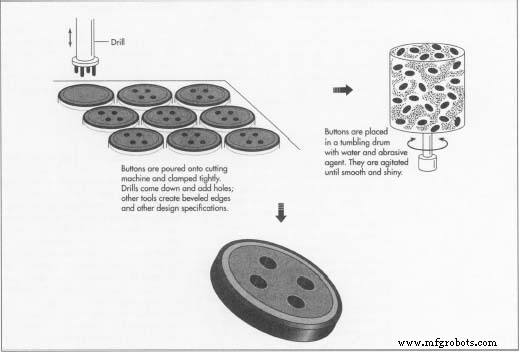
- 7. Cada blank é posicionado em uma cabeça de corte adaptada ao design desejado — chanfrado, plano ou côncavo. A lâmina corta o botão, após o que brocas formam furos conforme especificações do fabricante (quantidade, diâmetro, espaçamento). Um vácuo eleva os botões finalizados para um recipiente de coleta. A produção pode atingir centenas de botões por minuto, variando com tamanho e complexidade.
Acabamento dos Botões
- 8. Após corte e furação, os botões podem ter bordas ásperas ou marcas de ferramentas. São colocados em tambores hexagonais de polimento contendo água, mídia abrasiva e agente espumante. Os tambores giram por até 24 horas, polindo os botões até ficarem lisos e brilhantes. Finalmente, são lavados e secos.
Controle de Qualidade
Botões finalizados passam por inspeção visual em uma esteira. Inspectores removem quaisquer botões rachados ou mal cortados, garantindo que apenas peças impecáveis cheguem à embalagem e venda.
O Futuro
Apesar do aumento de zíperes, Velcro e tecidos elásticos que reduzem a necessidade de fechos, o botão permanece funcional e fashion. A inovação continua, exemplificada pelo botão cerâmico Diamond Z — um design de óxido de zircônio introduzido por Joseph Coors Jr. em 1993. Queimado a 1.760 °C (3.200 °F) e revestido com acabamento semelhante a marfim, o botão ostenta 2,5 vezes a resistência à flexão do aço. Um rigoroso teste de queda demonstra sua indestrutibilidade, mas seu alto custo de produção o mantém longe de substituir os botões convencionais de poliéster.
Processo de manufatura
- A Arte e Ofício das Lápides: História, Materiais e Fabricação Moderna
- A Ciência e Fabricação de Comprimidos para Dormir: Dos Remédios Antigos à Farmacologia Moderna
- O Spork: Evolução, Materiais e Fabricação Moderna
- A Evolução e Arte do Maiô Moderno: Das Piscinas Antigas aos Tecidos de Alta Tecnologia
- A Arte e Evolução do Saca-Rolhas: De Ferramenta Antiga à Engenharia Moderna
- A Evolução das Galochas: Das Botas Medievais à Inovação Moderna
- O Carrossel: De Passeios Giratórios Antigos ao Artesanato Moderno
- A História, Ingredientes e Produção de Marshmallows
- Sofá: Do Luxo Antigo ao Conforto Moderno — Guia Completo
- Do Bronze ao Aço Inoxidável: História, Artesanato e Futuro da Cutelaria