



A Evolução, Design e Fabricação de Cortadores de Grama
Introdução
O cortador de grama é dispositivo mecânico que apara grama girando uma ou mais lâminas em alta velocidade. Enquanto trabalhadores iniciais cortavam gramados com foices — lento, cansativo e eficaz apenas em grama molhada — corte mecanizado começou com protótipo de 1830 de Edwin Budding, inspirado em máquinas de tosquia têxtil. Cortador cilíndrico de Budding, acionado por rolo traseiro a corrente, podia ser puxado por cavalos ou operado manualmente. Embora primeiros modelos comerciais fossem pesados e ineficientes, lançaram base para inovação futura.
No final do século XIX, cortadores a vapor e, depois, a gás apareceram. A Companhia Benz (Alemanha) e Coldwell Lawn Mower Company (Nova York) introduziram primeiros designs a gás em 1897, mas produção em massa começou em 1902 com cortador comercialmente viável de James Edward Ransome com assento para passageiro. Refinamentos subsequentes — estruturas mais leves, layouts de roda lateral e auto-propulsão — permitiram adoção generalizada na Grã-Bretanha e além.
Variantes de Cortadores Motorizados
Cortadores motorizados atuais dividem-se em quatro categorias principais: rotativo, cilindro (reel), de assento (riding) e trator. Cortadores rotativos dominam mercado, respondendo por cerca de 80% dos 40 milhões de unidades em uso num típico sábado de verão. Apresentam única lâmina rotativa envolta em carcaça, girando a até 3.000 RPM — cerca de 5.800 m/min (19.000 pés/min) na ponta da lâmina. Formato da lâmina, frequentemente estilo chifre ou túnel de vento, direciona grama cortada para chute de descarga. Modelos auto-propulsados usam corrente ou correia para girar rodas, enquanto unidades de empurrar dependem de direção manual. Cortadores de cilindro, em contraste, empregam múltiplas lâminas fixas em tambor rotativo. Estas lâminas cortam ao longo de todo seu comprimento, oferecendo maior eficiência em gramado denso. Embora mais complexos de fabricar, permanecem populares por sua qualidade de corte superior em certos tipos de grama.
Matérias-Primas
Um cortador a gás típico de empurrar compreende até 270 peças, incluindo motor de dois ou quatro tempos, componentes metálicos usinados e alguns acessórios plásticos como chutes de descarga lateral e tampas. Maioria da estrutura — base do cortador, guidão, motor e lâminas — é fabricada em aço, enquanto elementos plásticos fornecem soluções leves e resistentes à corrosão.
Processo de Fabricação
Produzir um cortador rotativo convencional exige controle meticuloso de inventário, colocação precisa de peças e mão de obra sincronizada. Células robóticas frequentemente trabalham junto a técnicos qualificados para assegurar qualidade e eficiência.
Descarregamento e Distribuição
- Componentes chegam por caminhão no cais de carregamento da fábrica e são transferidos via empilhadeiras ou trolleys aéreos para estações de conformação, usinagem, pintura ou montagem direta.
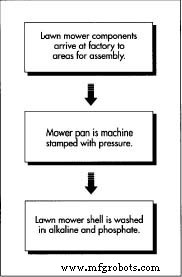
Na fábrica, peças passam por estampagem mecânica, corte a plasma, soldagem e revestimento em pó eletrostático. A base de aço do cortador — aquecida sob intensa pressão — recebe aberturas precisas via corte a plasma antes de ser soldada a outros elementos estruturais e assada para acabamento durável.
Base do Cortador
- 1. Base é estampada, então movida a célula robótica onde corte a plasma cria aberturas necessárias. Plasma — gás altamente ionizado — proporciona cortes limpos e também pode ser usado para soldagem.
- 2. Defletores e outros componentes são soldados na base, que então recebe pintura em pó. Processo envolve limpeza química, pulverização eletrostática e cura em forno para atingir revestimento duro, tipo esmalte, que resiste a fluidos corrosivos de grama e detritos.
- 3. Guidão é dobrado, perfurado e montado com mecanismos de controle em célula robótica antes da integração final.
Conformação do Guidão
- 4. Guidão passa por processo robótico de três etapas: dobra em múltiplos pontos, achatamento das extremidades, e furação de furos para mecanismo de partida, controles de lâmina e fixação da base.
Submontagem e Montagem Final
- 5. Submontagens-chave — motor, pneus, mecanismos de mudança, chicotes de fiação e mancais — são adquiridas de fornecedores especializados. Plásticos injetados fornecem chutes de descarga lateral e tampas.
- 6. Equipes de montagem montam submontagens principais em linha móvel. Motor é montado, base do cortador aparafusada, controles de mudança instalados, e lâmina fixada com chaves de torque. Após adicionar rodas e ferragens, unidade é virada sobre rodas, guidão fixado, e cabos roteados. Cada cortador passa por teste de desempenho antes do envio.
Controle de Qualidade
Durante produção, inspetores verificam ajuste, costura, tolerância e acabamento. Qualidade da pintura é crítica; amostras são submetidas a teste ultrassônico que simula 450 horas de exposição ambiental. Falhas de pintura são corrigidas ajustando ciclos de revestimento ou limpeza. Testes finais de desempenho — partida do motor, verificação de RPM e checagem de interruptores de segurança — asseguram que cada cortador atende padrões da Comissão de Segurança de Produtos de Consumo, incluindo parada da lâmina dentro de três segundos após liberação do guidão.
O Futuro
Fontes de energia emergentes — como cortadores movidos a solar — prometem operação mais silenciosa e zero emissões. Embora modelos atuais forneçam apenas cerca de duas horas de corte antes de necessitar recarga de três dias, avanços em tecnologia de bateria estão expandindo rapidamente autonomia. À medida que capacidade de armazenamento cresce, cortadores solares tornar-se-ão alternativa viável e sustentável a motores a gasolina.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Guia Especializado de Marcação a Laser em Alumínio: Precisão, Durabilidade e Aplicações Industriais
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Guia Completo de Marcação a Laser: Tipos, Benefícios e Aplicações
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Marcação a Laser por Fibra: Precisão, Velocidade e Versatilidade para Indústrias Modernas
- Eletropolimento vs. Passivação: Escolhendo o Acabamento Certo para Aço Inoxidável
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho