



Forno de Otimização Energética (EOF): Tecnologia Avançada de Produção de Aço
Forno de Otimização Energética
O forno de otimização energética (EOF) é um forno para produção primária de aço. O processo de fabricação de aço no EOF foi desenvolvido pelo pioneiro das mini-usinas Willy Korf junto com seus colegas. O processo opera na planta GERDAU Divinópolis no Brasil e nas plantas JSW SISCOL e Hospet Steel da Mukand na Índia. A primeira unidade entrou em produção em 1982.
EOFs de capacidades padrão 30 t/40 t, 60 t/80 t e 100 t/120 t estão disponíveis. Características básicas e dimensões: (i) superfície do banho de 6,6 m² a 22 m², (ii) diâmetro da carcaça de 5,3 m a 7,5 m, (iii) altura total da plataforma de trabalho ao nível superior de 17 m a 25 m, (iv) um ou dois estágios de pré-aquecedor de sucata, (v) ângulo de inclinação para vazamento e desescoriação até 8 graus. Várias vistas do EOF mostradas na Fig 1 e vista da plataforma de trabalho na Fig 2.
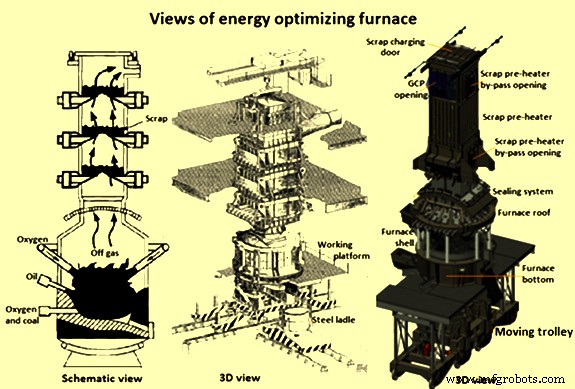
Fig 1 Vistas do forno de otimização energética
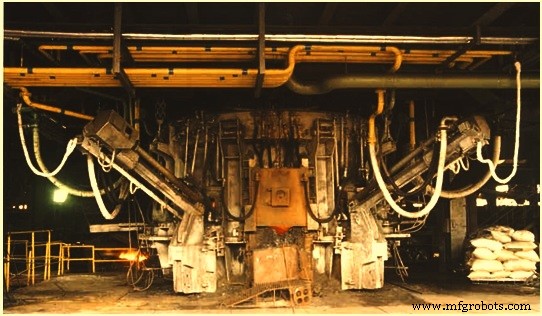
Fig 2 Vista do EOF da plataforma de trabalho
Princípio do Processo
EOF é um forno de fusão/refino para produção de aço líquido. Possui pré-aquecedor de sucata. O princípio básico consiste em trabalhar com sopro combinado de oxigênio (O2) submerso e atmosférico em carga inicial contendo ferro gusa (HM), sucata sólida pré-aquecida e fundentes para formação de escória. A sucata é pré-aquecida a 850-900°C pelo calor sensível do gás de escape em uma ou duas câmaras acima do teto do forno. O O2 soprado submerso reage com carbono (C) do ferro gusa gerando bolhas de monóxido de carbono (CO) que atravessam o banho líquido até a atmosfera do forno. Aqui, o CO é queimado a dióxido de carbono (CO2) pelo O2 soprado através de injetores atmosféricos e lanças supersônicas. O borbulhamento do CO gera agitação muito forte e aumenta significativamente a superfície do banho, permitindo transferência de grande quantidade de calor ao banho. O processo também constitui desescoriação e formação de escória secundária.
O EOF foi concebido para utilizar o calor sensível de conversores de aço de pequeno e médio porte de forma eficaz. É um processo de sopro combinado de O2 básico onde uma mistura de HM, sucata e ferro reduzido direto (DRI) forma a carga. O2 é soprado através de dois tubos de sopro submersos e uma ou duas lanças supersônicas. Pós-combustão dos gases emergentes acima do banho de aço é feita usando quatro injetores atmosféricos e ar vazando pela porta, suprindo parte do calor ao banho metálico e o restante para pré-aquecimento da sucata para a carga subsequente. O furo de vazamento e mecanismo de inclinação são projetados para vazamento eficiente sem escória.
O O2 injetado submerso reage com o C do banho gerando bolhas de CO que promovem agitação intensa, benéfica para cinética de reação e homogeneização da temperatura. Uma vez que as bolhas deixam o banho, o CO é queimado com O2 dos injetores atmosféricos. As projeções de metal líquido causadas pela erupção das bolhas de CO promovem aumento extraordinário da superfície do banho, aumentando exposição ao O2 das lanças supersônicas e capturando parte do calor gerado pela pós-combustão, que é atraído ao banho. A combinação destes fatores explica a descarbonização extremamente rápida e elevação de temperatura do banho, resultando em tempos de sopro similares aos do conversor de oxigênio básico (BOF). A possibilidade de inclinação do forno, permitindo extração contínua de escória pela porta de escória e vazamento no momento exato de término da descarbonização, bem como liberação instantânea da sucata do pré-aquecedor, permitem tempos carga-a-carga de menos de 30 minutos.
O processo tem possibilidade de usar alta porcentagem de carga sólida (maior que 40%). Combinado com dispositivos de injeção de carbono, a proporção de DRI na carga pode subir a 25% ou mais. A eficiência térmica do processo deve-se a fatores como: (i) energia química liberada pelas reações exotérmicas entre O2 injetado e elementos no banho incluindo C adicionado, (ii) energia química liberada de reações de oxidação gasosas na atmosfera do forno envolvendo CO e H2 (hidrogênio) liberados do banho, e (iii) calor sensível transferido pelos gases quentes do forno à sucata fria carregada no pré-aquecedor.
Características da Qualidade do Aço Produzido
No EOF, todos os tipos e qualidades de aços podem ser produzidos. O aço vazado tem química similar à obtida de processo de sopro combinado. Devido à desescoriação contínua durante o processo, boa desfosforação com teor de fósforo (P) até 0,008% e desulfuração com teor de enxofre (S) até 0,025% podem ser alcançadas.
Como o processo EOF tem alta porcentagem (mais de 60%) de HM na carga, o aço líquido vazado tem teor muito baixo de elementos parasitários. Isso é vantajoso na produção de graus especiais como aços para forjamento de matrizes, aços especiais limpos e aços para tubos sem costura.
A alta pressão parcial de CO durante todo o período de sopro resulta em níveis muito baixos de H2 e nitrogênio (N2) no aço vazado. No caso de aços de alta qualidade e especiais, o aço líquido vazado é tratado em unidades de refino secundário conforme necessário.
Processo e Principais Equipamentos
O EOF é equipado com fundo revestido refratário, carcaça resfriada a água, teto resfriado a água, vedação entre forno e pré-aquecedor de sucata, canal de HM, canal de vazamento de aço, tubos de sopro submersos, injetores atmosféricos e lanças supersônicas para sopro de O2, queimadores oxi-combustível para aquecimento do novo fundo. Os principais equipamentos/componentes são descritos abaixo.
Fundo do EOF
O fundo do EOF é em formato de prato feito de chapa de qualidade para caldeiras e revestido com tijolos refratários. Mantém o aço líquido durante o processamento. Como o processo é de sopro de oxigênio básico, o refratário do revestimento de trabalho é principalmente de tijolos magnésia-carbono (MgO-C). O revestimento de apoio é de tijolos de magnesita. O revestimento MgO-C perto da área dos tubos consiste em blocos de maior densidade devido à maior erosão refratária nesta área. Durante a campanha do forno, os tijolos refratários erodem, reparados por projeção usando materiais de projeção base magnesita. Máquina especial de projeção refratária é usada para reparo a quente do fundo do EOF.
Furo de vazamento submerso com inclinação traseira rápida garante vazamento sem escória do aço líquido adequado para refino secundário subsequente. O furo de vazamento é parte muito importante do fundo do EOF pois todo o aço deve ser vazado para a panela através dele. Quando o diâmetro do furo torna-se grande, é trazido de volta a 200 mm usando tubo de aço e preenchendo a área restante com material de projeção. Antes de carregar HM no EOF, o furo deve ser bloqueado adequadamente, caso contrário pode levar a abertura prematura.
Carcassa e Teto do EOF
A carcaça e teto do EOF são feitos com painéis resfriados a água, reduzindo consumo de refratário. O formato circular da carcaça e design compacto mantêm perdas de calor mínimas. A carcaça tem canal de HM para vazamento de HM líquido da panela ao fundo do EOF por guindaste de carregamento de HM. O canal também é revestido refratário e frequentemente precisa reparos que podem ser feitos com EOF em operação sem perda de tempo operacional.
A carcaça tem porta de escória no lado oposto para remoção contínua de escória durante o processo. A porta pode ser operada para cima e baixo por cilindro pneumático. Também é utilizada para coleta de amostras e medição de temperatura do aço líquido durante a carga. Através da porta de escória, a projeção a quente do refratário é realizada. Limpeza e bloqueio do furo de vazamento antes do carregamento também são feitos pela porta de escória. Também conhecida como porta de trabalho.
O teto resfriado a água consiste de peça superior e saia deslizante. Não há refratário no teto. Através da abertura superior, gases quentes do EOF viajam à área de pré-aquecimento de sucata. Quando a carcaça inclina para trás e frente, faz junto com o teto. Entre a saia deslizante e peça inferior do pré-aquecedor, resfriadores de ferro fundido são colocados para minimizar entrada de ar atmosférico no pré-aquecedor.
A carcaça e teto são importantes para conter gases de escape do banho de aço e realizar pós-combustão antes que gases viajem à área de pré-aquecimento. Pressão negativa de 200 mm coluna d'água é mantida dentro do EOF.
Pré-aquecedor de Sucata
O pré-aquecedor colocado imediatamente acima do forno tem um ou dois dedos inclinados resfriados a água para suportar a carga metálica sólida aquecida pelo gás de escape do forno. Canal inclinado resfriado a água também é fornecido abaixo dos dedos para adições ao forno. O pré-aquecedor é parte essencial do EOF. Nos EOFs anteriores, era de dois ou três estágios, pois projetado para maior porcentagem de carga sólida. Atualmente, a maioria tem sistema de pré-aquecimento de estágio único.
O pré-aquecimento é feito com dedos e painéis resfriados a água onde a sucata para a carga subsequente é pré-aquecida a 850-900°C pelos gases de escape do EOF. Os dedos são divididos em duas metades e podem estar em posição aberta ou fechada usando cilindros hidráulicos. Fechados quando a sucata é carregada. A sucata permanece no topo dos dedos durante todo o processamento da carga, pré-aquecida pelo calor sensível dos gases de escape. Uma vez que a carga anterior foi vazada e o furo bloqueado, os dedos abrem e a sucata cai no fundo do EOF. Esta é a característica única do EOF: pré-aquecedor colocado diretamente sobre o teto de forma que gases de escape são coletados na temperatura mais alta possível para pré-aquecer a sucata. Linha de by-pass pode ser fornecida para gases irem por canal de by-pass para evitar fusão da sucata no topo. Porém, normalmente nos EOFs recentes, controle de temperatura dos gases é feito por ar de diluição pelo soprador forçado que liga automaticamente quando temperatura dos gases sobe.
Cal e ferro-ligas também são descarregadas pelo sistema automático de alimentação abaixo dos dedos, descarregando no EOF. Analisador CO-CO2 também instalado na área do pré-aquecedor. Quando porcentagem de gás CO aumenta além de limite, ar de diluição é ligado automaticamente pelo soprador forçado para oxidar e evitar explosão.
Sucata preparada, em balde de descarga de fundo especialmente projetado, é carregada no topo do EOF por guindaste. Após carregamento, porta deslizante fecha. Número de baldes em circulação deve ser suficiente para evitar atrasos. Quando sucata pronta, balde colocado no suporte sobre porta deslizante superior. Quando sucata deve ser carregada na área de pré-aquecimento, balde elevado por cilindro hidráulico para que abas de descarga abram e descarreguem sucata nos dedos do pré-aquecedor. Sucata deve ser bem preparada e nenhuma peça maior que 400 mm para evitar danos aos dedos, painéis e peça superior do teto quando descarregada no EOF.
Sistema de Sopro de O2
O sistema de sopro de O2 é parte importante do EOF. O sopro é feito através de tubos submersos, injetores atmosféricos e lanças supersônicas. O O2 deve ser conduzido ao banho de aço e para pós-combustão de maneira precisa em pressão particular com vazão controlada por instrumentação. O perfil de O2 especificado para processamento da carga deve ser seguido do início ao fim.
A injeção de O2 no banho através de tubos submersos é característica única do EOF. Quatro tubos no fundo são colocados em posições de 45°, 135°, 225° e 315° assumindo furo de vazamento a 0°. Os tubos são colocados 300 mm acima do fundo. O tubo externo é de aço inoxidável com tubo de cobre (Cu) concêntrico. O diâmetro externo do tubo de Cu tem ranhura helicoidal e é resfriado com água desmineralizada (DM) e gás N2, promovendo formação de nugget na ponta do tubo dentro do forno. A formação do nugget ajuda a minimizar consumo da ponta do tubo a 2-3 mm por carga. Todo o conjunto tem bom sistema de segurança para operação livre de problemas. Os tubos são tipo deslizante através do bloco refratário e quando necessário podem ser empurrados para dentro do forno para evitar erosão refratária ao redor.
O sopro de O2 através dos tubos ajuda na descarbonização e agitação do banho. O resfriamento do tubo usando água DM é crítico. Enquanto o tubo é resfriado e mesmo se pressão de O2 cai, aço líquido não sai. Mas se resfriamento falha e O2 está ligado, há erosão muito rápida do tubo submerso resultando em rompimento do fundo do EOF, o que pode ser muito perigoso. Por isso, há tanque reserva de água DM que pode ser colocado em operação imediatamente em caso de queda de pressão ou vazão.
A pós-combustão dos gases de escape dentro do vaso do forno também é característica única. Quatro injetores atmosféricos são fixados na carcaça para pós-combustão dos gases emergentes acima do banho. Localizados exatamente acima das quatro posições dos tubos. Os corpos também são resfriados a água e todos apontam para baixo em direção ao centro do banho. A atividade básica na pós-combustão é oxidação de CO a CO2 e a energia gerada é parcialmente transmitida de volta ao banho e a maior parte flui com gases de escape para pré-aquecer a sucata para a carga subsequente.
Duas lanças supersônicas forçam jato de O2 próximo ao nível da escória dentro do EOF, ajudando em descarbonização de alta velocidade e agitação completa do banho. A lança tem ponta de Cu e corpo de aço resfriado a água. A lança é retrátil em estrutura inclinada. Cada lança colocada em cada lado da porta de escória. O O2 da lança é usado principalmente para descarbonização e parcialmente para pós-combustão. EOF sendo processo de sopro combinado, injeção de O2 no topo é principalmente através de lança supersônica e sopro lateral no fundo através de tubos submersos. A lança normalmente tem instrumentação e sistemas de controle para operação segura.
Lançamento de oxigênio também é feito através de lança manual na interface escória/metal para fluidificação rápida da escória. Geralmente duas lanças manuais usadas pela porta de escória. Quantidade medida de O2 liberada através dos tubos no banho. As lanças manuais também usadas para limpar furo de vazamento ao final do vazamento.
O fluxo de O2 através de tubos submersos, injetores atmosféricos e lanças supersônicas é controlado através de estação de válvulas com instrumentação controlada por computador. Na estação, para segurança dos tubos submersos, há facilidade para mudar de O2 para N2 ou Argônio (Ar) caso carga precise ser mantida no EOF por período maior. A estação de válvulas é o coração da operação EOF que controla o perfil preciso de sopro de O2 para atingir período de sopro desejado.
O EOF normalmente contém dois carrinhos, dois fundos e uma carcaça e teto. Um fundo e carcaça reserva pode ser alternativa a fundo reserva. Mostrado na Fig 3. Todo fundo, carcaça e teto montados em carrinho movendo-se em trilhos. Dois carros de fundo tipo shuttle usados para troca rápida de fundo (ou carcaça e fundo) durante nova campanha. Um carro carrega EOF em operação enquanto o segundo carrega o outro fundo estacionado para revestimento. Ambos equipados com trilhos de colar de rolamento para inclinar forno para vazamento ou desescoriação. Fundo reserva revestido e pronto para operação. No final da campanha refratária, a carcaça é elevada por cilindros hidráulicos, fundo em uso puxado para fora e fundo reserva revestido trazido no lugar dentro de 12 horas e EOF recolocado em operação. Inclinação realizada por cilindros hidráulicos de alta velocidade. Permite vazamento sem escória.
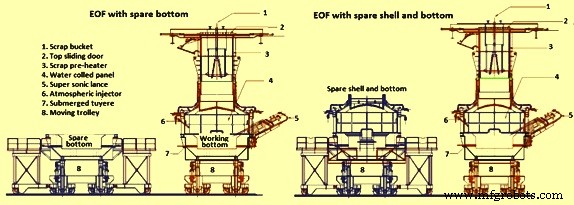
Fig 3 EOF com fundo reserva e com fundo e carcaça reserva
Sistema de Alimentação de Cal e Ligas
Consiste de silos de armazenamento, sistemas de pesagem e esteiras transportadoras. Fornecido para alimentar quantidades exatas de qualquer aditivo de maneira regulada no banho do EOF. Usado basicamente para alimentar cal no EOF. Às vezes usado para alimentar ferromanganês para fervura de manganês antes do vazamento. Também usado às vezes para alimentar DRI para controle de temperatura do banho.
Existe segundo sistema automático para carregar cal e ligas na panela durante vazamento do aço do EOF. Principalmente para desoxidação primária do aço e formação de escória redutora para refino secundário subsequente. Como EOF é processo de alta produtividade com tempo de ciclo curto, sistema de alimentação de cal e ligas no EOF e na panela durante vazamento é parte importante para garantir adições requeridas compatíveis com produtividade.
Planta de Limpeza de Gases (GCP)
Normalmente tipo úmido. Consiste de downcomer, câmara de resfriamento, venturi, separador ciclone, ventilador ID (induced draft) e chaminé. O downcomer conduz gases de escape após sistema de pré-aquecimento de sucata à câmara de resfriamento. É revestido refratário e tem bicos de pulverização de água para resfriar gases e separar poeira. Na câmara de combustão, há mudança de direção dos gases junto com grande chuveiro de água que não só baixa temperatura mas também separa poeira. O venturi é o coração do sistema GCP. Não só ajuda separar poeira dos gases por liberação súbita de pressão mas também controla pressão negativa do forno precisamente através de par de abas acionadas eletricamente. O separador ciclone é dispositivo final para separar poeira dos gases.
Água suja coletada da câmara de resfriamento e separador ciclone é levada ao espessador após dosagem química. No espessador, poeira assenta e água limpa circula de volta ao GCP pelo sistema de bombeamento. Ar limpo (menos de 50 mg/m³) puxado por série de dois ventiladores ID (um reserva) e lançado na atmosfera através de chaminé alta. Gás limpo gerado é principalmente vapor puro que aparece como nuvem branca ao sair da chaminé. Lodo úmido filtrado coletado no espessador onde partículas sólidas com 68-70% Fe são recicladas de volta à planta de sinter. GCP tipo seco também possível no EOF.
Queimador ar-óleo, usando combustível líquido baixo em S, usado para pré-aquecer fundo e carcaça recém-revestidos. Garante equilíbrio térmico adequado no processamento da primeira carga. Entre cargas, queimador não necessário. Em caso de parada longa, desejável pré-aquecer forno antes de carregar cargas subsequentes.
Atualmente EOFs equipados com instrumentação muito elaborada onde controle total é através de sistema PLC/computador on-line. Rede de segurança excepcionalmente boa para garantir operação segura e repetibilidade do processo. Computador tem facilidade para registro automático de dados e alarme quando sub-sistema apresenta mau funcionamento.
Parâmetros Operacionais
Parâmetros operacionais típicos do EOF: (i) 340 dias/ano de disponibilidade do forno, (ii) composição da carga: 50-90% HM com saldo de carga sólida, (iii) tempo carga-a-carga: 30-50 minutos, (iv) temperatura de vazamento: 1.700°C sem panela de refino e 1.650°C com panela, (v) tempo para troca de fundo (entre campanhas): 12-24 horas.
Consumo específico típico por tonelada de aço líquido: (i) HM 778 kg/t (70%), (ii) Carga sólida (ferro gusa e sucata) 333 kg/t (30%), (iii) cal 45 kg/t (depende do teor de P do HM), (iv) consumo de O2: 50-70 Nm³/t, (v) consumo de N2: 3-5 Nm³/t, (vi) consumo de combustível: 5-10 Mcal/t, (vii) consumo refratário ~6 kg/t, (viii) material de projeção ~4 kg/t, (ix) rendimento metálico: 87-89%.
Fluxo do processo e seção transversal típica da oficina mostrados na Fig 4 e Fig 5.
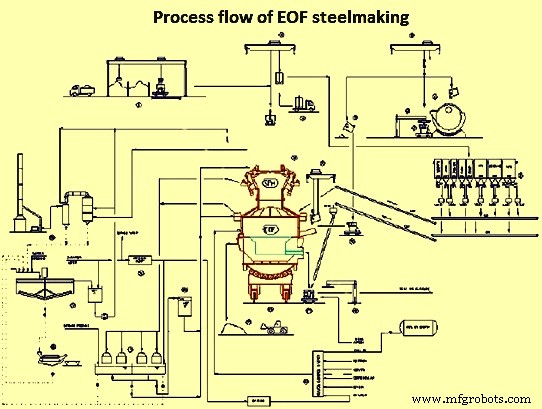
Fig 4 Fluxo do processo EOF
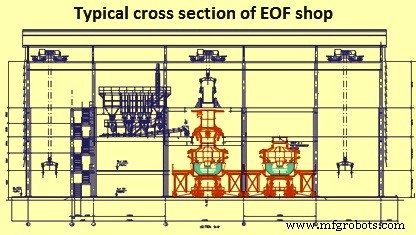
Fig 5 Seção transversal típica da oficina EOF
Vantagens do EOF
Diversas vantagens do processo EOF:
- Ampla flexibilidade quanto à mistura de carga metálica. Vantagens maiores quando disponibilidade de HM é menor, digamos 50% do processo de ferro-gusa. Flexibilidade também quanto à carga sólida (sucata, ferro gusa).
- Vantajoso em caso de baixa disponibilidade de energia elétrica.
- Alta produtividade e boa disponibilidade do forno.
- Aço líquido produzido tem boas propriedades metalúrgicas, especialmente desfosforação e desulfuração.
- Aço líquido tem baixo teor de elementos parasitários.
- Nível de inclusões no aço reduzido grandemente devido a lavagem contínua de escória durante sopro e vazamento sem escória.
- Aço vazado pode ser transferido diretamente à máquina de lingotamento contínuo ou enviado a unidades de metalurgia secundária.
- EOF tem controle de processo simples e pode ser totalmente automatizado.
- Processo energeticamente eficiente.
- Processo trabalha sob pressão ligeiramente negativa, praticamente sem emissões de poeira.
- Baixo nível de ruído.
- Flexibilidade quanto a materiais de carga sólida (sucata, ferro gusa) é outra atração.
Processo de manufatura
- Aproveitando a Energia Solar: Seu Guia Completo para Energia Limpa e Confiável
- Energia Térmica Explicada: Definição, Exemplos e Como Funciona
- Aproveitando a Energia das Marés: Guia Claro para Energia Renovável dos Oceanos
- Energia Eólica Explicada: Como o Vento Impulsiona Energia Limpa
- Recursos Energéticos Não Renováveis: Definição, Tipos e Impacto
- Guia Abrangente de Energia Renovável: Tipos, Benefícios e Desafios
- Explorando Fontes de Energia: Dos Combustíveis Fósseis às Renováveis
- Energia de Biomassa Explicada: Benefícios, Desafios e Potencial Futuro
- Energia Geotérmica Explicada: Benefícios, Usos e Como Funciona
- Aproveitando a Energia Hidrelétrica: Um Guia Completo