



Forno de Reaquecimento para Aço: Aquecimento Eficiente para Laminação a Quente
O forno de reaquecimento é equipamento importante no processo de laminação a quente. É o coração de qualquer laminação a quente. O reaquecimento de aço é um processo contínuo. O material a ser laminado é carregado na entrada do forno. O material é empurrado para frente na soleira do forno por meio de uma máquina empurradora (pusher) cujo aríete está em contato direto com o material. O material é pré-aquecido, aquecido e homogeneizado (soaking) à medida que passa pelas zonas de pré-aquecimento, aquecimento e homogeneização (soaking). No final da zona de soaking, o material é descarregado do forno por ejetor para laminação na laminação. A temperatura do material aquecido na descarga depende de vários fatores e pode variar na faixa de 1100 °C a 1250 °C.
Capacidade e Consumo de Energia
O tamanho do forno é normalmente expresso como capacidade de suprir a laminação com aço suficientemente quente, em ton/h. Materiais com diferentes composições, dimensões e temperaturas de carga podem residir no forno simultaneamente.
O forno de reaquecimento usado para aquecer materiais de aço é normalmente considerado de alto consumo de energia. Também emite boa quantidade de poluentes na atmosfera porque o processo de geração de calor é combustão. O processo de reaquecimento tem influência considerável na economia do funcionamento da laminação.
Tipos de Fornos Contínuos de Reaquecimento
Geralmente três tipos de fornos contínuos de reaquecimento são usados nas laminam:
- Forno tipo pusher (empurrador)
- Forno de soleira caminhante (walking hearth)
- Forno de viga caminhante (walking beam)
Desvantagens do Forno Tipo Pusher
- Danos frequentes da soleira refratária
- Marcas de soleira (skid marks) no material aquecido
- Perdas de energia devido ao resfriamento a água das soleiras (skids)
- Estrutura de suporte do material em fornos com queima superior e inferior tem efeito prejudicial no uso de energia
- Descarga do material deve ser acompanhada pela carga
- Tamanho e peso do material e comprimento do forno são limitados por atrito, com possibilidade de acúmulo (pile-up) no forno
- Não há possibilidade de aquecer o material por todos os quatro lados
Princípios de Aquecimento
O forno aquece o material carregado à temperatura de laminação para sua laminação a quente. Temperatura de laminação é aquela que torna a carga adequada para deformação plástica no processo. Para isso, o aço deve ter temperaturas onde sua microestrutura está na faixa austenítica.
O aço a ser laminado geralmente está na forma de tarugos, blooms ou placas. Sua forma pode ser quadrada, retangular, chata ou redonda. Forma a cama de carga do forno. O forno pode ser de queima superior ou superior e inferior. Queimadores podem estar localizados na extremidade, laterais ou teto. O forno pode usar combustível líquido, gasoso ou sólido. Queimadores são localizados para alcançar distribuição uniforme de calor.
O método normal ou convencional de aquecimento no forno para aquecer o material à temperatura de laminação é aquecer o aço no forno disparado por queimadores operando na razão estequiométrica ou ligeiramente acima do combustível usado. A razão estequiométrica de 100% é definida como a razão ar/combustível que resulta em combustão perfeita e resulta em atmosfera gasosa no forno composta apenas de nitrogênio (N₂), dióxido de carbono (CO₂) e vapor d'água (H₂O). Combustão em razão ar/combustível ligeiramente acima de 100% resulta em pequena porcentagem de oxigênio (O₂) na atmosfera gasosa. Também, devido às altas temperaturas, alguma porcentagem de N₂ converte-se em óxidos de nitrogênio.
Durante a travessia do material pelo forno, energia é transferida por convecção dos gases quentes dos queimadores em contato direto e por radiação das paredes e teto aquecidos. Transferência dentro do material ocorre por condução. A transferência por radiação é a forma mais eficiente. A radiação ocorre através da área útil de transferência criada pela cama de material.
Componentes Principais
Componentes principais consistem em: (i) câmara construída de materiais refratários e isolantes para reter calor em altas temperaturas; (ii) soleira do forno para suportar e transportar o aço; (iii) conjunto de queimadores que podem usar combustível sólido, líquido ou gasoso para elevar e manter temperatura na câmara; (iv) sistema para remoção de gases de combustão da câmara; (v) sistemas para introdução e remoção do material da câmara.
Zonas do Forno
O forno é basicamente dividido em três zonas: (i) zona de pré-aquecimento; (ii) zona de aquecimento; (iii) zona de homogeneização (soaking).
- Pré-aquecimento: O material carregado é pré-aquecido. Papel: aumentar progressivamente a temperatura. Aquecimento lento da superfície inicialmente é necessário para controle de tensões térmicas.
- Aquecimento: A temperatura da superfície é elevada rapidamente. Maioria da absorção de calor é realizada aqui.
- Soaking (Homogeneização): A temperatura interna é controlada para ter, na medida do possível, temperatura uniforme em toda a seção transversal. Temperatura desta zona é progressivamente aumentada para ter a temperatura alvo de descarga.
No forno, a maior quantidade de aquecimento ocorre na zona de aquecimento. A uniformidade de temperatura até limites desejados entre núcleo e superfície é alcançada na zona de soaking. Os gases de chaminé movem-se em direção oposta à do material, garantindo recuperação considerável de calor sensível por convecção na zona de pré-aquecimento. Esta zona também é chamada de zona recuperativa. A velocidade e tempo de retenção dos gases de exaustão são importantes para transferência efetiva de seu calor sensível ao material.
Requisitos de Eficiência e Operação
O forno deve ser altamente eficiente em combustível. Necessita ter: (i) perfil adequado do teto; (ii) distribuição zonal de calor efetiva; (iii) comprimento ótimo de zona de pré-aquecimento para transferência de calor recuperativo; (iv) localização adequada dos queimadores; (v) localização adequada da porta de saída dos gases; (vi) liberação de calor suficiente na câmara para aquecer o material e superar perdas; (vii) transferência efetiva da parte disponível do calor dos gases à superfície do material; (viii) isolamento adequado para temperatura mínima da pele do forno; (ix) controle efetivo da pressão da câmara para eliminar entrada de ar atmosférico; (x) instrumentação necessária para controle de parâmetros importantes; (xi) equipamentos para recuperação de calor residual; (xii) equipamentos para controle de emissões.
Requisitos básicos de operação incluem: (i) atingir temperatura mínima desejada para laminação consistentemente; (ii) minimizar diferença de temperatura entre superfície, núcleo e ao longo do comprimento a nível desejado de 15-25 °C; (iii) minimizar pontos frios (marcas de soleira); (iv) evitar superaquecimento e queima do aço; (v) minimizar formação de escama; (vi) minimizar descarbonetação na superfície; (vii) evitar tensões térmicas e trincas na carga; (viii) eliminar arranhões na superfície inferior; (ix) baixo consumo de energia e perdas mínimas; (x) máxima recuperação de calor sensível dos gases; (xi) baixas emissões de combustão; (xii) sistema de controle funcional simples e fácil.
Eficiência Térmica
Eficiência térmica é definida como o aumento do conteúdo de calor da carga, ao aquecer da temperatura inicial à de laminação, dividido pela energia fornecida pelo combustível que inclui energia latente e calor sensível.
Forno de reaquecimento consome cerca de 70% a 80% do consumo total de energia de laminação com forno contínuo tipo pusher. O forno pusher sofre do problema perene de baixa eficiência. Eficiência térmica normalmente na faixa de 20% a 30% pois muito calor é perdido. Perdas incluem: (i) calor armazenado nas estruturas; (ii) perdas pelas paredes externas; (iii) calor levado por implementos, ferramentas, equipamentos; (iv) calor para aquecer ar frio infiltrado; (v) calor levado pelo ar excesso usado na combustão; (vi) perdas nos gases de exaustão; (vii) perdas por vazamentos; (viii) perdas para água de resfriamento das soleiras. A maior fonte de perda é pelos gases de exaustão saindo do forno. Quanto maior a temperatura, maior a perda. O diagrama típico de balanço térmico de forno pusher está na Fig 1.
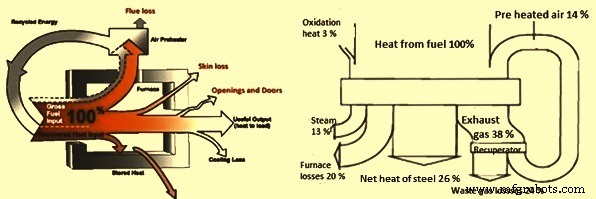
Fig 1 Diagrama típico de balanço térmico de forno tipo pusher
Aquecimento do Aço e Práticas Operacionais
O aquecimento do material no forno é influenciado pelas práticas operacionais. Boa prática tem melhor controle na formação de escama, consumo de combustível e qualidade de aquecimento. Também impacta produtividade do forno. Fatores que influenciam: (i) cobertura da soleira; (ii) temperatura de descarga; (iii) uniformidade de temperatura ao longo do comprimento e seção transversal; (iv) controle da combustão do combustível; (v) controle de entrada de ar excesso controlando O₂ no gás de exaustão; (vi) controle de pressão do forno; (vii) recuperação de calor residual.
Controle de combustão otimiza calor sensível absorvido pelo material. Uso eficiente de combustível controla fluxo de gás de exaustão na atmosfera do forno. Consumo específico de combustível é influenciado por: (i) poder calorífico (PC) do combustível; (ii) ar excesso na atmosfera; (iii) temperatura de pré-aquecimento do ar de combustão; (iv) temperaturas das zonas de queima; (v) temperatura do material na entrada; (vi) cobertura da soleira pelo material; (vii) temperatura de descarga; (viii) perdas de calor do forno; (ix) atrasos da laminação.
Forno a Carvão Pulverizado
Além do PC do carvão, outros fatores importantes: (i) teor de cinzas, umidade e matéria volátil; (ii) consistência da fração de tamanho durante pulverização; (iii) mistura uniforme do carvão pulverizado com meio transportador (ar de combustão); (iv) taxa de alimentação estável ao queimador.
Carvão pulverizado é normalmente transportado suspenso no ar. Método de transporte em fase rarefeita (lean phase) é usado. Este método normalmente usa o ar de transporte como ar primário no queimador. Neste caso, requisitos de transporte geralmente determinam o fluxo de ar primário. Isso implica que a velocidade de descarga do ar primário no bico do queimador é a única variável para otimizar momento e combustão.
Velocidade do ar deve ser suficiente para manter carvão em suspensão, mas não muito alta pois causa desgaste rápido e perda excessiva de pressão. Velocidade mínima recomendada: 22 m/s; ótima: 25 m/s; mínima absoluta: 19-20 m/s. Em velocidade menor, carvão pode cair e acumular em espaços mortos gerando risco severo de incêndio e explosão pois carvão acumulado sujeito a ignição espontânea.
Carvão pulverizado não é normalmente distribuído uniformemente no ar no tubo. Frequentemente ocorre distribuição severa inadequada conhecida como "roping" (encordoamento). Não é previsível mas tende a ser mais severo quanto mais curvas no sistema e maior o percurso do tubo. Roping é difícil de detectar e quantificar mas afeta adversamente o desempenho do queimador quanto a padrão de chama e perfil de liberação de calor.
Recuperação de Calor Residual
Gases de exaustão deixam o forno a temperatura maior que a do material. Calor sensível nos gases pode carregar 35% a 55% do calor de entrada. Quanto maior o excesso de ar e temperatura dos gases, maior a saída de calor. Portanto, recuperação de calor residual desempenha papel muito importante na eficiência de combustível. Um método importante de reciclagem do calor sensível consiste no pré-aquecimento do ar de combustão em um recuperador de calor residual.
Recuperação de calor residual tem benefícios diretos e indiretos. Diretos: (i) eficiência melhorada com redução no consumo específico de combustível; (ii) menor temperatura dos gases saindo da chaminé; (iii) maior temperatura de chama devido ao ar pré-aquecido; (iv) aquecimento mais rápido do material; (v) aumento da produtividade. Indiretos: (i) redução da poluição do ar; (ii) redução no tamanho dos equipamentos, o que também reduz energia para operá-los.
Curva de Aquecimento
Uma vez que uma peça de carga é enviada ao forno, ela prossegue da entrada, pré-aquecimento, aquecimento, soaking e saída, sequencialmente. No percurso, a temperatura superficial, controlada pela curva de aquecimento, com o tempo e tempo de retenção determinam a uniformidade de temperatura. Além disso, curva de aquecimento e tempo de retenção afetam esgotamento de energia ou consumo de combustível. Distribuição de temperatura superficial é governada principalmente por radiação e parcialmente por transferência convectiva e condutiva. Assumindo equilíbrio térmico na superfície, a curva típica (temperatura superficial) pode ser representada por função arco-tangente. A distribuição (Ts) com localização (z) é plotada na Fig 2, não-dimensionalizada e normalizada em termos de temperatura de carga (Tc), descarga (Td) e comprimento do forno (L).
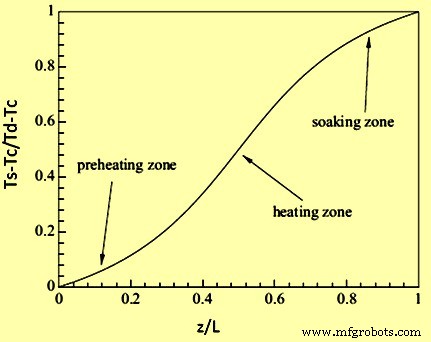
Fig 2 Curva arco-tangente típica usada para aquecimento de aço em forno de reaquecimento
Fatores Afetando Eficiência de Aquecimento
Fatores que contribuem para baixa eficiência térmica: (i) capacidade do forno não compatível com capacidade da laminação; (ii) equipamentos inadequados para combustão; (iii) não provisão de recuperadores ou com capacidade inadequada ou ineficiente; (iv) não provisão ou by-pass de sistema de controle de razão ar/combustível; (v) não provisão de controle automático de temperatura e pressão; (vi) manutenção e operação impróprias do forno e sistema de combustão; (vii) armazenamento de calor na estrutura; (viii) perdas pelas paredes externas; (ix) calor transportado para fora por transportadores de carga, fixações, bandejas; (x) perdas por radiação de aberturas, partes quentes expostas; (xi) calor levado por infiltração de ar frio; (xii) calor levado por ar excesso nos queimadores.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- O Papel do Nitrogênio no Desempenho do Aço
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Metalurgia de Panela Avançada: Refino de Precisão para Aço de Alta Qualidade