



Como o Ferro-Cromo é Produzido: Processo, Composição e Usos
Ferro-cromo (Fe-Cr) é uma liga composta de ferro (Fe) e cromo (Cr) usada principalmente na produção de aço inoxidável. A proporção em que os dois metais (Fe e Cr) são combinados pode variar, com a proporção de Cr variando entre 50% e 70%.
O Fe-Cr é frequentemente classificado pela razão de Cr para carbono (C) que contém. A grande maioria do Fe-Cr produzido é o 'cromo de carga' (charge chrome). Tem uma razão Cr/C mais baixa e é produzido mais comumente para uso na produção de aço inoxidável. O segundo maior Fe-Cr ferro-liga produzido é o 'alto carbono Fe-Cr (HC Fe-Cr)', que tem maior teor de Cr e é produzido a partir de minério de cromita de maior qualidade. Outros graus de Fe-Cr são 'médio carbono Fe-Cr' (MC Fe-Cr) e 'baixo carbono Fe-Cr' (LC Fe-Cr). MC Fe-Cr também é conhecido como ferro-cromo de carbono intermediário e pode conter até 4% de carbono. LC Fe-Cr tipicamente tem teor de Cr mínimo de 60% com teor de C variando de 0,03% a 0,15%. No entanto, o teor de C no LC Fe-Cr pode chegar a 1%.
A liga de ferro-cromo (Fe-Cr) é essencial para a produção de aço inoxidável e aços especiais amplamente utilizados e de alta qualidade, tipicamente caracterizados por alta resistência à corrosão e baixa tendência à magnetização. O ciclo de processamento do Fe-Cr envolve a redução química do minério de cromita.
Fundição do Ferro-Liga HC Fe-Cr
HC Fe-Cr e cromo de carga são normalmente produzidos pelo processo convencional de fundição utilizando redução carbotérmica de minério de cromita (constituído por óxidos de Cr e Fe) usando forno a arco submerso elétrico (SAF) ou forno elétrico a arco aberto DC (corrente contínua).
No SAF, a energia para o forno é fornecida predominantemente em modo de aquecimento resistivo. As principais características deste modo são a resistividade elétrica da escória e a temperatura de liquidus da escória, que são estritamente selecionadas para operar o processo confortavelmente. Estes dois parâmetros também impõem algumas restrições ao processo de fundição em termos de temperatura de operação.
SAFs usados para fundição de minérios de cromita são de dois tipos: (i) tipo fechado, e (ii) tipo aberto. Forno tipo fechado oferece a oportunidade de coletar o gás de saída rico em monóxido de carbono (CO) para pré-aquecimento e pré-redução parcial da carga. Pré-aquecimento e pré-redução parcial da carga resultam em redução significativa do consumo de energia elétrica. No entanto, a operação de forno fechado exige mais cuidado na preparação da carga para produção suave.
O forno a arco DC usa um único eletrodo de grafite oco central como cátodo, com um refratário condutor elétrico do cadinho do forno como ânodo. O forno opera com banho aberto, então não há problema com sobrecarga, e os finos de minério de cromita, junto com carvão e fundentes, são alimentados diretamente no banho através do eletrodo oco. O forno tem topo fechado. Algumas características da operação do forno a arco DC são: (i) uso de minérios finos sem aglomeração, (ii) uso de redutores mais baratos e, portanto, maior escolha de redutores, (iii) maiores recuperações de Cr, (iv) mudanças deliberadas na composição da carga refletem rapidamente na escória ou ferro-liga, e (v) operação com topo fechado permite que a energia do gás de saída do forno seja usada.
A energia para um forno a arco aberto DC é fornecida principalmente em modo de arco. Esta energia é largamente independente da química da escória. Assim, proporciona mais liberdade na seleção da composição da escória e temperatura do processo. Esta liberdade conferiu ao forno a arco aberto DC maior capacidade de controlar a redução de sílica (SiO₂) mais de perto pela química da escória. Uma faixa razoavelmente grande de temperaturas de processo pode ser alcançada no forno a arco aberto DC comparado ao SAF. Portanto, no forno a arco aberto DC, escórias sub-liquidus e superaquecidas podem ser produzidas no processo de fundição. Escória superaquecida melhora até certo ponto a cinética das reações químicas e a separação escória-metal, enquanto escória sub-liquidus tem efeito favorável no revestimento do forno. Embora mudança na química da escória seja possível, esta é geralmente restrita pela economia do processo.
A conversão de minério de cromita em Fe-Cr é dominada pela fundição em SAF onde os eletrodos são enterrados na carga de material em blocos compreendendo minério de cromita, redutores carbonáceos, predominantemente coque, e fundentes para formar a composição correta da escória. A corrente elétrica é trifásica de corrente alternada (CA) e o forno tem três eletrodos de grafite autossoldáveis consumíveis igualmente espaçados em um recipiente cilíndrico revestido com refratário com furo de vazamento no fundo. Características do SAF para fundição de minério de cromita incluem: (i) relativamente fácil de controlar desde que a carga seja bem classificada para manter uma sobrecarga permeável que permita fácil escape dos gases produzidos, (ii) auto-regulável com a entrada de potência determinando a taxa de consumo da carga (sobrecarga), e (iii) algum pré-aquecimento e pré-redução da sobrecarga pelos gases quentes ascendentes. SAF pode ser aberto, semi-fechado ou topo fechado com eficiência térmica correspondentemente melhor e capacidade de aproveitar a energia nos gases de saída do forno de topo fechado.
A fundição de Fe-Cr (Figura 1) é um processo intensivo em energia. A energia é transferida ao processo via eletrodos de carbono autossoldáveis. Os eletrodos são cobertos lateralmente pela carga em blocos que tem resistividade elétrica maior que o banho fundido abaixo das pontas dos eletrodos. Assim, assegura-se que a corrente elétrica flua para a zona de reação quente. O consumo de energia é relativamente alto, e para HC Fe-Cr o consumo de energia elétrica varia entre 2.000 kWh/ton de Fe-Cr com pré-redução a 4.000 kWh/ton de Fe-Cr sem pré-redução e pré-aquecimento da alimentação. Devido à complexidade da estrutura de alimentação e interações elétrico-térmico-químicas, grandes gradientes de temperatura existem no forno, de algumas centenas na superfície da carga a bem acima de 2.000 °C ao redor das pontas dos eletrodos. Isso leva a várias zonas no forno e diferentes mecanismos de redução.
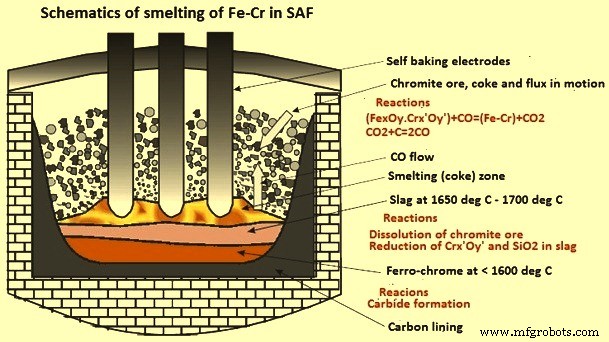
No forno, um único pelote de cromita ou minério em bloco experimenta um ambiente de temperatura crescente enquanto a carga desce, e é reduzido pelo gás CO ascendente e promovido por partículas de coque contatadas. É aparente que o perfil de temperatura no SAF tem grande influência na taxa de redução e eficiência de produção. Devido à sensibilidade do sistema de controle dos eletrodos à distribuição da temperatura do forno, a distribuição de temperatura dentro da carga e várias zonas de reação geralmente não são simetricamente distribuídas. Esta distribuição desigual de temperatura causa dificuldades no controle do forno, qualidade do produto e eficiência do forno.
Zonas em um SAF
De investigações de SAFs escavados e resfriados, e visões gerais da tecnologia e etapas do processo, seis zonas de reação idealizadas podem ser identificadas. No entanto, as posições exatas destas zonas podem variar com o projeto do forno e prática operacional. As zonas não precisam necessariamente seguir uma estrutura em camadas simples. Diagrama esquemático das zonas de reação no forno a arco submerso para produção de Fe-Cr é mostrado na Figura 2.
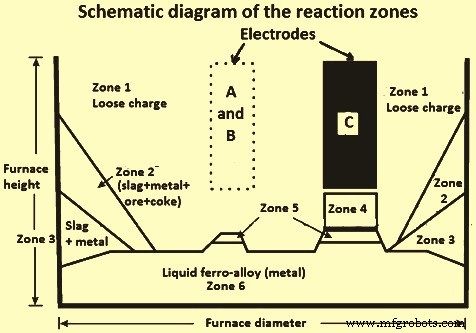
A primeira zona (zona 1) é a zona superior do forno. Esta zona tem carga solta que se estende do topo da camada de carga até próximo à ponta do eletrodo. As atividades ocorrentes nesta zona são: (i) pré-aquecimento da carga, (ii) decomposição (calcinação) de fundentes, ex.: calcário, dolomita, etc., (iii) gaseificação de material carbonáceo devido à reação com ar e dióxido de carbono (CO₂), e (iv) redução gasosa de minério de cromita e metalização parcial de óxidos de Fe e Cr. Na verdade, a maior parte do volume no SAF tem a carga sinterizada solta. O tempo médio de retenção nesta zona foi estimado em 24 horas, mas apenas cerca de 20% da redução da carga ocorre nesta zona de carga solta e nenhuma escória líquida é formada. O material da carga nesta zona geralmente desce em distribuição em forma de V, e a taxa de descida atinge máximo em posições entre as paredes do forno e os eletrodos e entre os próprios eletrodos. Dados relacionados aos perfis de temperatura e pressões de gás em excesso nesta zona mostram que a isoterma de 1.600 °C é alcançada apenas próximo às pontas dos eletrodos, e que acima de 1.400 °C a pressão do gás sobe rapidamente, esta última temperatura correspondendo ao início da formação de escória.
Zonas 2 a 6 existem na parte inferior do forno. As atividades na parte inferior do forno são: (i) formação de escória, (ii) dissolução de minério de cromita na escória, (iii) redução do metal da fase de escória e formação de liga metálica, e (iv) separação da liga e da escória.
Zona 2 consiste em escória de parede lateral, metal, minério e coque. Tem bancos de materiais rígidos, parcialmente fundidos e parcialmente reduzidos formados adjacentes às paredes do forno. Estes bancos são mais espessos nas distâncias mais distantes dos eletrodos.
Zona 3 consiste em escória de parede lateral e metal. É o material abaixo da zona 2 e contém misturas de escória e metal.
Zona 4 é a região abaixo dos eletrodos. O material presente imediatamente sob as pontas dos eletrodos tem alguma incerteza. A zona sob um dos eletrodos geralmente não se conecta com as zonas similares sob os outros dois eletrodos. A presença de um vazio pode ser devida à contração do leito durante o resfriamento do forno. Há também possibilidade de escória e coque sob os eletrodos. Outra possibilidade pode ser a presença de um leito de coque, contendo mistura de minerais de ganga fundidos, fundentes e magnésia (MgO) e alumina (Al₂O₃) liberados do minério de cromita durante sua redução. Devido à formação de materiais de carga parcialmente solidificados ao redor dos eletrodos (zonas 2 e 3), a zona ativa de redução de escória é restrita em tamanho. O tempo de residência na zona de fundição de alta temperatura, definida aqui como leito de coque (zona 4), é relativamente curto, possivelmente da ordem de 30 a 40 minutos.
Zona 5 é a região onde há presença de grande região de minério em bloco não fundido parcialmente reagido entre a escória e o metal.
Zona 6 é a região de formação de uma distinta camada líquida de liga Fe-Cr na base do forno.
Reações do Processo
Após atingir a zona abaixo das pontas dos eletrodos (zona 4), todos os óxidos estão fundidos e a redução carbotérmica pode ocorrer com partículas sólidas de coque, segundo a equação Cr₂O₃ + 3C = 2Cr + 3 CO. Os óxidos remanescentes como SiO₂, Al₂O₃, CaO e MgO vão para a escória. Esta escória forma uma camada líquida sobre o Fe-Cr líquido. Gotículas de Fe-Cr líquido descem através desta camada de escória e se acumulam no fundo do forno.
Durante a produção de Fe-Cr através de redução carbotérmica, o Cr metálico formado tende a reagir ainda com o C disponível para formar carbonetos de Cr (Cr₃C₂, Cr₇C₃ e Cr₂₃C₆). Similarmente, o Fe metálico reage com o C disponível para formar carbonetos de Fe (Fe₃C e Fe₂C). A presença destes carbonetos aumenta o teor total de C da ferro-liga Fe-Cr além dos limites especificados, já que o teor teórico de C destes carbonetos varia de 5,5% a 13,3%. As seguintes são as reações simplificadas que ocorrem durante o processo:
- Cr₂O₃ (l) + 3 C = 2 Cr (l) + 3 CO (g)
- 3 Cr₂O₃ (l) + 13 C = 2 Cr₃C₂ + 9 CO (g)
- 2 Cr₂O₃ (l) + 7 C = Cr₄C + 6 CO (g)
- 7 Cr₂O₃ (l) + 27 C = 2 Cr₇C₃ + 21 CO (g)
- 23 Cr₂O₃ (l) + 81 C = 2 Cr₂₃C₆ + 69 CO (g)
- Fe₂O₃ (l) + 3 C = 2 Fe (l) + 3 CO (g)
- 3 Fe₂O₃ (l) + 11 C = 2 Fe₃C + 9 CO (g)
- Fe₂O₃ (l) + 4 C = Fe₂C + 3 CO (g)
As energias livres de Gibbs padrão para a formação destes carbonetos (pela reação entre Cr₂O₃ dissolvido na escória e C sólido não reagido) foram estudadas por vários pesquisadores. Estes estudos mostram que os valores de energia livre de Gibbs para formação de Fe₃C são menores que os para formação de Fe metálico para toda a faixa de temperatura estudada (1.500 °C a 2.000 °C). A termodinâmica, portanto, favorece a formação de Fe₃C.
Similarmente, a energia de Gibbs de reação para formação de Cr₃C₂ é menor que a de Cr metálico para a maior parte da faixa de temperatura (até cerca de 1.920 °C). Cr₇C₃ e Cr₄C também podem formar a temperaturas de 1.650 °C e 1.550 °C, respectivamente. Vários carbonetos, portanto, formam-se preferencialmente ao Cr e Fe metálicos durante o processo de redução de minérios de cromita.
Como resultado, LC Fe-Cr não pode ser produzido diretamente através de redução carbotérmica do minério de cromita. Os produtos da redução carbotérmica são, portanto, HC Fe-Cr ou cromo de carga, dependendo da razão Cr/Fe no minério de cromita.
As partículas de coque (quantidade e tamanho) têm grande influência na resistência elétrica na zona de reação e na coluna de carga. Portanto, o coque tem função dupla, para a reação de fundição e para conversão de energia elétrica em energia térmica. Também ajuda a manter a carga permeável para o gás CO ascendente.
A formação de carbonetos na redução carbotérmica de Fe-Cr começa já a baixas temperaturas. Temperaturas de escória de até 1.650 °C sempre resultam em teor de C de 7% a 8% no Fe-Cr. Apenas se o teor de MgO do minério for alto e as temperaturas de escória excederem 1.700 °C, o teor de C fica na faixa de 4% a 6%. Níveis mais baixos de C não podem ser atingidos no SAF e uma segunda etapa de processo é necessária.
Matérias-Primas
O tipo e combinação de materiais de carga (minérios, redutores e fundentes) usados para fundição do Fe-Cr influenciam as operações do forno e, em última análise, afetam o consumo de eletricidade. O volume de escória produzido durante o processo é altamente dependente da qualidade dos materiais de carga usados no processo de produção. O consumo de energia elétrica é influenciado pelo volume de escória. Quanto maior o volume de escória, maior a necessidade de energia elétrica.
A alimentação do forno tipicamente consiste de minério de cromita (minério em blocos, pelotas e briquetes), redutores (antracito, char, coque e carvão), e fundentes (quartzito, dolomita e cal). Partículas de minério de cromita não necessariamente têm composição uniforme, pois há variações entre corpos de minério, e até entre e dentro de camadas de minério. Os minérios de cromita são geralmente parte da família cristalina da espinela, com fórmula geral (Fe²⁺, Mg²⁺)O.(Al³⁺,Cr³⁺,Fe³⁺)₂O₃.
Através de controle cuidadoso da faixa de tamanho e composição dos materiais de carga, condições ideais do forno podem ser sustentadas. Controle rigoroso do tipo e faixa de tamanho da matéria-prima assegura boa permeabilidade dentro do leito empacotado, enquanto a composição influencia as propriedades da escória. Existem, no entanto, vários pré-tratamentos de carga que podem ser utilizados para melhorar a estabilidade e produtividade do forno.
Os processos de aglomeração geralmente usados para minérios de cromita incluem: (i) sinterização, (ii) pelotização, e (iii) briquetagem. Também a eficiência do processo para produção de Fe-Cr depende do tipo e pré-condicionamento dos materiais de alimentação, nomeadamente: (i) pré-aquecimento, e (ii) pré-redução.
No caso de minérios de cromita friáveis, torna-se necessário pelotizá-los, após moagem adicional se necessário, com ligante, redutor e fundentes e passá-los por um forno rotativo onde são endurecidos (sinterizados), pré-aquecidos e pré-reduzidos a um grau antes de carregar no SAF.
A carga de minério de cromita para o forno é principalmente na forma de minério em bloco e/ou pelotas. No caso do minério em bloco, o material consiste de partículas de cromita cercadas por rocha hospedeira solidificada. Pelotas são normalmente feitas a partir dos concentrados do minério de cromita que foi aglomerado e pré-tratado para formar partículas esféricas. O tamanho de grão e microestruturas dos minérios de cromita variam de grãos densos e arredondados no bloco a grãos altamente fraturados aciculares no caso das pelotas. As faixas de tamanho de partícula de bloco, pelota e coque são controladas para maximizar a permeabilidade do leito.
Outro método para tratamento de finos de minério é pela pré-redução em forno onde finos de cromita não aglomerados e carvão de baixo custo, com fundentes, são usados como alimentação do forno. Neste método, auto-aglomeração dos finos é alcançada próximo à descarga do forno onde a carga torna-se pastosa em zona de alta temperatura de cerca de 1.500 °C. Graus muito altos de redução são alcançados (80% a 90%), reduzindo assim as cargas nos fornos elétricos a jusante (SAF ou arco DC) que então se tornam basicamente fornos de fusão.
Uma abordagem mais recente, e que está sendo instalada por várias plantas, é novamente pela pelotização. Pelotas são produzidas com coque incluído e estas são sinterizadas e parcialmente pré-reduzidas em sistema de sinterização em correia de aço. De lá, as pelotas são entregues a fornos de poço de pré-aquecimento que geralmente são colocados acima dos SAFs e operam como silos de alimentação direta, aproveitando o calor dos gases de saída dos fornos. Minério em bloco, coque e fundentes também são direcionados aos silos de alimentação.
Além do acima, existem outras abordagens para preparação dos minérios de cromita para fundição. Estas incluem sinterização e pré-redução de pelotas em forno de soleira rotativa, e pré-aquecedores de leito fluidizado para finos de cromita.
Processo de Produção
Fe-Cr é produzido essencialmente por redução carbotérmica ocorrendo a altas temperaturas. Minério de cromita é reduzido por carvão e coque para formar a liga Fe-Cr. O calor para esta reação pode vir de várias formas, mas tipicamente do arco elétrico formado entre as pontas dos eletrodos no fundo do forno e o cadinho do forno. Este arco cria temperaturas de cerca de 2.800 °C. No processo de fundição, grande quantidade de eletricidade é consumida.
O processo de produção para Fe-Cr é altamente intensivo em energia elétrica, pois todo o calor necessário para as reações de redução endotérmicas e para alcançar equilíbrio termodinâmico no forno é suprido apenas através de energia elétrica. Assim, a energia elétrica é o insumo mais vital no processo.
A vazamento do material do forno ocorre intermitentemente. Quando quantidade suficiente de Fe-Cr se acumulou no cadinho do forno, o furo de vazamento é perfurado aberto e um fluxo de liga líquida e escória desce por uma calha para um molde ou panela. O Fe-Cr líquido solidifica em grandes lingotes, que são britados, peneirados e embalados ou processados adicionalmente.
As seguintes são as características importantes do processo de produção de Fe-Cr em um SAF:
- Redutibilidade do minério de cromita é importante para eficiência do processo. É determinada por sua mineralogia (razão MgO/Al₂O₃), forma estrutural do MgO no minério de cromita, tamanho de grão de cromita, extensão da distribuição de grãos no minério e temperatura de fusão do minério. O minério precisa ter porosidade, pois a redução em estado sólido do minério de cromita é significativa devido à reação entre gás e sólido poroso. Também, o minério deve ter resistência mecânica suficiente para suportar abrasão e britagem para chegar à zona de redução do forno. Alta temperatura de fusão do minério, se boa redutibilidade em estado sólido existe, permite mais tempo para o minério ser reduzido antes de atingir a zona de fusão. Isso significa menos perdas de Cr₂O₃ para a escória.
- Recuperação de Cr depende principalmente da redutibilidade do minério de cromita. Do Cr de entrada no forno, além do Cr recuperado na ferro-liga, o balanço reporta-se principalmente à escória e algum à poeira do forno. No caso de minério duro e denso, a porção de poeira é baixa, mas dependendo da redutibilidade do minério e seu tamanho, o teor de Cr₂O₃ da escória pode aumentar. Como a redução do minério de cromita em estado sólido é significativa, minérios finos podem ser usados no forno. O minério de cromita fino é muito prontamente reduzido em estado sólido antes de fundir, resultando em teor de Cr₂O₃ na escória na faixa de 1,5% a 4%. Também é importante que haja separação completa de ferro-liga líquida e escória durante o vazamento para que o Fe-Cr líquido indo para a escória seja mínimo para otimização da recuperação de Cr.
- Boa redutibilidade e especialmente redução em estado sólido ajudam na utilização de mais gás CO para redução do minério de cromita. A razão MgO/Al₂O₃ na escória igual a 2,1 corresponde ao ponto de fusão mais baixo da escória resultando em mínimo consumo de energia para a porção de escória a ser fundida. No entanto, devido à presença de algum Cr₂O₃ na escória e outros óxidos, a razão MgO/Al₂O₃ tem valor típico de 2,2. Isso também resulta em menor redução de SiO₂ a Si. Como a redução de SiO₂ a Si é altamente intensiva em energia, há boa economia de energia neste aspecto também.
- Redução a temperaturas mais baixas com alta razão MgO/Al₂O₃ na escória resulta em formação de maior quantidade de carbonetos com alto teor de C. A presença de carbonetos de Cr como Cr₃C₂ e Cr₇C₃ com menos Cr₂₃C₆ indica melhor redução em estado sólido do minério de cromita. A razão Cr/Fe também desempenha papel na determinação do teor de C do Fe-Cr. Como o Cr tem maior afinidade para formar carbonetos que o Fe, uma razão Cr/Fe maior significa maior teor de C no Fe-Cr.
- Alta razão MgO/Al₂O₃ na escória e escória básica inibem redução de SiO₂ a Si. Temperaturas mais altas são necessárias para redução de SiO₂. Cr₂O₃ e FeO são reduzidos em estado sólido e a temperaturas mais baixas, assim há pouca oportunidade para SiO₂ ser reduzido. Novamente, baixo teor de Si é resultado da redução de Cr₂O₃ e FeO em estado sólido e baixas temperaturas.
- Normalmente o teor de enxofre (S) e fósforo (P) do minério de cromita não é alto. Portanto, S e P no Fe-Cr vêm predominantemente dos redutores. Coque com teor de S na faixa de 0,6% a 1% contribui no Fe-Cr com teor de S de 0,014% a 0,025%. Para dessulfuração, escórias básicas, atmosfera redutora e temperaturas mais altas com relação à desfosforação são necessárias. Estas condições existem. Para desfosforação, requisitos incluem escórias básicas, temperaturas mais baixas e atmosfera oxidante. De todos estes, apenas condição de escória básica está disponível. Aumento no teor de Si da ferro-liga indica atmosfera redutora. Embora a maior parte do P entre na ferro-liga, a alta basicidade da escória pode resultar em diminuição do teor de P.
- Composição da escória sob condições normais não tem grande influência no teor de Cr₂O₃ da escória. Alto teor de Si na ferro-liga pode reduzir Cr₂O₃ dissolvido na escória por reação silicotérmica e, por sua vez, o teor de Si do Fe-Cr diminui, mas esta reação é significativa apenas em altos teores de Si. Nesta condição, a cor da escória ficará mais clara.
Produção de LC Fe-Cr
LC Fe-Cr é normalmente produzido a partir de HC Fe-Cr ou cromo de carga. A produção de LC Fe-Cr é normalmente feita adicionando minério de cromita ou soprando oxigênio (O₂) no HC Fe-Cr. No entanto, estes processos são pouco atrativos devido à alta temperatura (cerca de 2.100 °C) necessária para diminuir o teor de C dentro da especificação do LC Fe-Cr, bem como devido às perdas de Cr que ocorrem durante o processo. Portanto, estes métodos para diminuição de C do HC Fe-Cr são usados principalmente para produção de MC Fe-Cr e LC Fe-Cr é produzido principalmente por processos de produção metalotérmica.
Nos processos de produção metalotérmica, a reação de redução é realizada com um metal específico, que tem energia de Gibbs negativa. Portanto, os redutores metálicos tecnicamente adequados produzidos em escala são alumínio (Al), magnésio (Mg), manganês (Mn) e silício (Si). Os consumimentos estequiométricos destes redutores metálicos por tonelada de Cr são 0,519 ton para Al, 0,701 ton para Mg, 1,585 ton para Mn e 0,405 ton para Si, embora na prática real o consumo possa diferir ligeiramente para atingir recuperação alvo de Cr. No entanto, redutores Si e Al são mais econômicos de usar. Entre os dois, o processo de redução silicotérmica é mais popular que o processo aluminotérmico para produção de LC Fe-Cr.
Processo de manufatura
- 3D Systems Figure 4 Production – Solução de Impressão 3D Resina de Alto Volume
- Construindo Parceria Forte Operações-Manutenção para Produção Sustentável
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Forno de Otimização Energética (EOF): Tecnologia Avançada de Produção de Aço
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Moldes de Prototipagem vs. Produção: Escolhendo o Molde Certo para seu Projeto
- Entendendo Linhas de Produção: Como Linhas de Montagem Impulsionam a Eficiência na Fabricação