



Produção Eficiente de Aço com Fornos de Indução sem Núcleo
Fornos de indução sem núcleo (coreless) têm sido usados na indústria ferrosa há mais de 50 anos e agora são um dos meios mais populares de fusão e manutenção de materiais ferrosos. A fusão por indução teve crescimento dramático durante os anos 1960 baseado em tecnologia de frequência de rede, e posteriormente com a introdução em larga escala de fonte de alimentação de média frequência durante os anos 1980. A produção de aço doce no forno de indução foi experimentada pela primeira vez no início dos anos 1980 e ganhou popularidade quando a produção de ferro-esponja utilizando processo baseado em carvão de fornos rotativos tornou-se popular.
Forno de indução é um tipo de forno de fusão elétrico que usa corrente elétrica para fundir metal. O princípio da fusão por indução é que uma fonte elétrica de alta tensão de uma bobina primária induz uma baixa tensão, alta corrente no metal (bobina secundária). O aquecimento por indução é simplesmente um método de transferência de energia térmica. Duas leis que governam o aquecimento por indução são: (i) indução eletromagnética, e (ii) efeito joule.
Forno de indução sem núcleo compreende um cadinho refratário relativamente fino circundado por uma bobina de cobre refrigerada a água excitada por uma única alimentação CA. Quando a bobina é energizada, o campo magnético axial flutuante causa o fluxo de corrente em peças de material de carga condutoras eletricamente dentro do cadinho. A potência induzida na carga depende das propriedades físicas do material, do fluxo que o liga e sua forma geométrica. Dependendo da resistividade do material sendo fundido, o forno de indução sem núcleo converte energia elétrica em calor para a carga com eficiência entre 50% e 85%, embora a eficiência do forno seja ainda reduzida por perdas térmicas por radiação da superfície do banho e condução através do revestimento do forno.
Fornos de indução de média frequência, comumente usados para siderurgia, usam o calor produzido por correntes parasitas geradas por um campo alternado de alta frequência. O indutor é geralmente feito de cobre para limitar perdas elétricas. O indutor é refrigerado a água. O forno consiste em um cadinho feito de material refratário adequado cercado por uma bobina de cobre refrigerada a água. Neste tipo de forno, a carga é fundida pelo calor gerado a partir de um arco elétrico. A bobina transporta a corrente de alta frequência. O campo magnético alternado produzido pela corrente de alta frequência induz poderosas correntes parasitas na carga, resultando em aquecimento muito rápido.
Consumo de Energia e Perdas
A energia elétrica necessária para aquecer uma tonelada de ferro a 1.500 °C é 396 kWh. No forno, várias perdas ocorrem que aumentam o consumo específico de energia. As perdas consistem em: (i) perdas térmicas, (ii) perdas na bobina do forno, (iii) perdas no banco de capacitores, (iv) perdas no conversor, e (v) perdas no transformador principal. Quanto maiores as perdas, menor a eficiência do forno. As perdas térmicas contribuem ao máximo para a perda de energia. As principais perdas térmicas são: (i) perda por radiação do topo do forno, (ii) perdas por condução do revestimento refratário, (iii) perdas de calor na água de resfriamento da bobina, e (iv) calor carregado pela escória removida.
Durante a produção de uma carga, o forno está constantemente perdendo calor tanto para a água de resfriamento quanto por radiação da carcaça e da superfície exposta do metal. Energia elétrica precisa ser gasta para substituir esta perda de calor. Quanto maior o tempo de carga, maior a ineficiência do forno.
Matérias-Primas
Forno de indução sem núcleo é geralmente considerado uma unidade de 'fusão morta', onde efetivamente apenas mudanças mínimas ocorrem durante o processo. Portanto, as matérias-primas desempenham papel importante durante a siderurgia.
Matérias-primas para produzir uma carga no forno devem ser selecionadas e controladas para garantir que o aço líquido produzido tenha as propriedades mecânicas visadas e composição química após seu lingotamento contínuo e esteja livre de defeitos. Além da qualidade do aço produzido, as matérias-primas também afetam: (i) volume de escória produzida, (ii) vida do revestimento refratário, e (iii) segurança tanto da planta quanto do pessoal operacional. Além disso, as matérias-primas junto com sua prática de carga têm influência considerável no consumo específico de energia elétrica e na produtividade do forno.
Os parâmetros importantes a serem controlados nas matérias-primas são: (i) tamanho, (ii) densidade aparente, (iii) composição química, (iv) limpeza, quantidade de contaminação, e liberdade de ferrugem, carepa, areia, sujeira, óleos/gorduras, e (v) revestimentos não metálicos. Cargas de matérias-primas com densidade aparente maior que 1 ton/m³ dão menor consumo de energia que materiais de carga com densidade aparente mais baixa de cerca de 0,5 ton/m³.
Entre as várias matérias-primas usadas para produzir uma carga, os metálicos ocupam a maior parte tanto em termos de tecnologia quanto de economia. As principais matérias-primas para siderurgia em forno de indução são: (i) sucata de aço, (ii) sucata de ferro e/ou ferro-gusa, (iii) ferro-esponja, (iv) carburizante, e (v) aditivos. Destes, os três primeiros são metálicos.
Sucata suja ou contaminada tende a depositar uma camada de escória no refratário do forno. Isso ocorre no nível do líquido, ou logo abaixo, no cadinho e restringe a quantidade de potência consumida pelo forno. A redução efetiva do diâmetro interno do forno também pode tornar a carga mais difícil e demorada. Isso novamente afeta a eficiência energética do forno.
Sucata enferrujada não apenas leva mais tempo para fundir, mas também contém menos metal por carga. A sucata deve ser verificada para garantir que aços pré-revestidos, como chapa estanhada e zinco revestido, não sejam incluídos, pois estes materiais produzem quantidades excessivas de fumo metalúrgico e escória. Para cada 1% de escória formada a 1.500 °C, a perda de energia é 10 kWh por tonelada.
Diferente de sucata de aço, sucata de ferro e ferro-gusa, o ferro-esponja é caracterizado por: (i) alta porosidade, (ii) baixa densidade, (iii) baixa condutividade térmica, (iv) alta área superficial específica, (v) alto teor de oxigênio, e (vi) teor intermediário de carbono. Ferro-esponja tem características químicas e físicas uniformes. Tem baixa porcentagem de elementos metálicos tramp (cerca de 0,02%) e baixo teor de enxofre.
Aditivos usados para produção de aço em forno de indução são normalmente ferro-ligas. Ferro-ligas devem ser verificadas para que cumpram a especificação de tamanho, granulometria e composição. Em particular, devem ser verificadas para finos, pois esta é fonte de altas perdas e, consequentemente, variação na química esperada do aço produzido na carga.
O papel do carburizante durante a siderurgia no forno de indução é remover oxigênio do ferro-esponja presente na forma de FeO e proporcionar captação de carbono no aço líquido ao nível desejado. Coque de petróleo e carvão antracito são dois carburizantes populares usados durante a siderurgia no forno de indução. No entanto, aporte de carbono no banho através de ferro-gusa ou sucata de ferro fundido é mais desejável para ter melhor recuperação de carbono. Uso de tamanho de partícula muito fino do carburizante deve ser evitado devido a perdas excessivas. Outros carburizantes que podem ser usados são coque metalúrgico, carboneto de ferro e carboneto de silício metalúrgico (63% silício e 31% carbono). Carboneto de silício é normalmente carregado com sucata e tem vantagens de: (i) absorção mais rápida, (ii) atua como desoxidante, e (iii) melhora vida do revestimento.
Um cálculo preciso da mistura de carga necessária baseada em análises de materiais, e determinação precisa de peso e dosagem de materiais de carga e aditivos (carburizante e aditivos) são pré-requisitos básicos para minimizar tempos de fusão e necessidades de potência, além de garantir composição adequada do aço líquido. O uso de materiais de carga limpos e secos é necessário para melhores resultados.
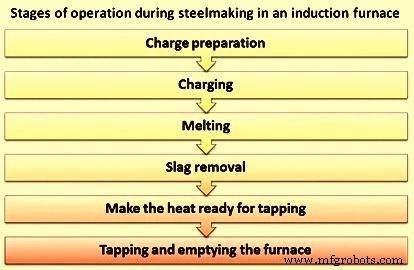
A operação eficiente do forno de indução depende principalmente da implementação das práticas operacionais. As etapas envolvidas na operação do forno de indução são mostradas na Figura 1.
Preparação e Carga
O consumo de energia é aumentado significativamente por práticas incorretas de carga. A pior prática é carregar pequena quantidade e esperar a fusão ocorrer antes de adicionar mais material. A melhor prática é adicionar carga até o nível do topo da bobina de potência e completar conforme a carga desce.
As matérias-primas devem ser pesadas e arranjadas no piso operacional próximo ao forno antes de iniciar uma carga. As matérias-primas a serem carregadas são armazenadas em recipientes adequados e devem estar prontas para carga pelo método escolhido. O carburizante e aditivos devem ser pesados com precisão e manuseados adequadamente para evitar desperdícios durante o manuseio.
O tamanho máximo de peça única de metal/sucata deve ser menor que 0,4 vezes o diâmetro do cadinho do forno. Evita problema de ponte. Além disso, cada carga de metal/sucata deve ser cerca de 10% do volume do cadinho do forno. Também deve ser assegurado que praticamente não há arestas vivas, pois isso pode danificar o refratário.
Fornos sem núcleo de média frequência são operados sem sump (calcanhar). Métodos de carga para estes fornos dependem de vários fatores que incluem: (i) tamanho do forno, (ii) vazão do forno, e (iii) materiais de carga usados.
Tanto métodos mecânicos quanto manuais podem ser usados, mas os três fatores acima normalmente decidem o método. Para materiais magnéticos como sucata de aço, ferro fundido, ferro-gusa e retornos de laminação, ponte rolante equipada com eletroímã é usada para carga direta do forno. Ferro-esponja pode ser carregado tanto por pontes rolantes equipadas com eletroímãs quanto por métodos manuais.
Métodos de carga manual são apenas realmente adequados para fornos menores. Onde vazões são altas ou condições operacionais são difíceis, materiais de carga são adicionados ao forno por baldes de fundo basculante ou carregadores vibratórios, que frequentemente incorporam dispositivos de pesagem para garantir composição correta da carga.
O forno nunca deve ser carregado além do nível da bobina, ou seja, carregar o forno até sua capacidade. Além disso, deve ser entendido que, à medida que o revestimento do forno se desgasta, a quantidade de materiais de carga deve aumentar correspondentemente. Sequência adequada de carga deve ser seguida. Carga de sucata leve no fundo seguida por sucata mais pesada no topo protege o revestimento do fundo de danos durante a carga. Carga de material úmido ou molhado no banho pode causar explosão e deve ser evitada.
Fusão e Remoção de Escória
O material é carregado no forno vazio até a borda superior da bobina do forno. Quando a alimentação elétrica é ligada, uma tensão é induzida no material carregado, causando fortes correntes parasitas. Devido à alta corrente elétrica e resistência do material, o material é aquecido até o ponto de fusão.
O material de fusão se assenta junto, e o forno pode ser recarregado com mais material. Em fornos de média frequência, o material não é carregado no banho líquido, mas sobre o material ainda sólido.
No caso de ferro-esponja na carga, o oxigênio presente no ferro-esponja está na forma de FeO, que reage vigorosamente com carbono no banho líquido e melhora transferência de calor, contato escória-metal e homogeneidade do banho.
Para suavizar a operação de fusão, remoção periódica de escória é necessária, pois ela se solidifica no topo do banho líquido e dificulta a fusão adicional do ferro-esponja. Ferro-esponja pode ser adicionado diretamente no metal líquido quando a ação de agitação acelera a transferência de calor para ele e promove a fusão. Cuidado é necessário para garantir que há poça líquida suficiente antes de adicionar ferro-esponja.
Independentemente do modo de carga, o ferro-esponja é sempre carregado após formação inicial de poça fundida (ou seja, calcanhar quente) por fusão de sucata de aço. A fusão do ferro-esponja é grandemente influenciada por fatores como teor de carbono do banho líquido e grau de metalização do ferro-esponja. Teor de carbono do banho líquido reage com teor de óxido de ferro não reduzido do ferro-esponja gerando evolução de gases CO e CO₂ do banho líquido, ou seja, fervura de carbono ocorre, resultando em remoção subsequente de gases hidrogênio e nitrogênio, produzindo finalmente aço limpo. Fervura de carbono ocorre na interface escória-metal pela reação 3 FeO + 2C = 3 Fe + CO + CO₂.
Teor de carbono no banho líquido deve ser mantido em nível adequado para manter fervura de carbono apropriada durante o período de fusão. A quantidade de carbono necessária (C, em kg) para reduzir o teor de FeO do ferro-esponja é dada pela equação C = 1,67 [100 – % M – {(% Escória /100) x % Fe}]. Aqui, M é grau de metalização e Fe é quantidade de ferro na escória.
Carbono na forma de antracito ou coque de petróleo é normalmente adicionado durante todo o período de carga metálica para melhorar a mistura e reduzir a quantidade de adições de ajuste a serem feitas no banho totalmente fundido. Fornos de média frequência mostram ação de agitação menos vigorosa à medida que a frequência operacional aumenta. Isso, por sua vez, torna a adição de carbono ao banho totalmente fundido mais difícil.
Escórias geralmente desenvolvidas em fornos sem núcleo de média frequência não são fluidas e são bastante pesadas e pegajosas e frequentemente secas e na forma de escória. A remoção da escória, portanto, é geralmente facilitada pelo uso de conchas de desescoriamento equipadas com barras de aço longas. Estas conchas são especialmente feitas para este propósito.
Se coagulantes de escória são usados para auxiliar a remoção da escória, seu uso deve ser estritamente controlado para prevenir ataque químico no material do revestimento do forno. Volumes de escória podem ser reduzidos pela seleção de materiais de carga limpos e adequados e com ferro-esponja com maior porcentagem de ferro total.
Perdas metálicas para materiais de carga metálicos dependem do tamanho físico do componente e sua qualidade, mas são normalmente menores que 5%, com uma proporção justa desta perda devida a derramamento e respingos durante operações de desescoriamento e vazamento. Recuperação de carbono depende do tamanho e qualidade do carburizante, método de adição e tempo de adição. Pode-se esperar que esteja na faixa de 85% a 95%.
Preparação da Carga, Vazamento e Esvaziamento do Forno
Quando o nível de enchimento líquido atingiu cerca da borda superior da bobina, a amostra é coletada e o material para análise final é adicionado ao forno. Este material é agora fundido, e o banho levado a uma temperatura de 80 °C a 100 °C abaixo da temperatura de vazamento.
Quando a panela de vazamento está pronta, o forno é desescoriado e levado à temperatura de vazamento. No caso de fornos de média frequência, 2 a 5 minutos são necessários para esta atividade. A temperatura do líquido é medida com termopar de imersão. Antes do vazamento, pequena quantidade de ferro-ligas é carregada no forno para evitar qualquer ação de fervura durante o vazamento.
Na panela de vazamento, a quantidade necessária de ferro-ligas e carburizante (se necessário) é colocada no fundo da panela e o metal é vazado.
Controle de Processo e Automação
O conceito moderno de oficinas de siderurgia envolve controle de todas as funções que ocorrem para que um conhecimento detalhado da qualidade do aço líquido e custos possa ser coletado. Anteriormente, apenas as maiores oficinas de siderurgia tinham uma forma de controle de forno. No entanto, o baixo custo de computadores e dispositivos de controle lógico programável (CLP) agora permite que sistemas de controle de graus variados de complexidade sejam instalados economicamente em instalações menores. Estes sistemas realizam várias funções que podem ser classificadas sob os títulos de: (i) automação de processo, (ii) monitoramento de processo, (iii) exibição e registro de informações, e (iv) interface com outros fornos e sistemas de controle.
Automação de Processo
Os sistemas de automação mais avançados podem controlar o ciclo de siderurgia desde a seleção de materiais de carga até o vazamento do aço líquido e também interfaciar com outros sistemas de gestão. Sistemas mais simples apenas controlam a operação de siderurgia. Para funcionamento, estes sistemas precisam de informação sobre peso da carga, tempo e entrada de potência. O peso da carga é obtido de células de carga ou entrada do operador, enquanto o tempo é conhecido do relógio interno do dispositivo que é reiniciado no início de cada carga. A potência é derivada das medições de tensão e corrente para a bobina do forno. A entrada de energia é então calculada e comparada com um valor definido que é determinado da experiência do fabricante com fornos similares e pode ser alterado pelo operador para atender ao caso individual. Quando o valor definido é atingido, o forno é desligado automaticamente e a carga está fundida em torno da temperatura alvo. A medição destes parâmetros é razoavelmente precisa, porém variação na carga e como ela se posiciona no forno resulta em energia induzida variável, de modo que a temperatura obtida varia entre as cargas. A próxima etapa é superaquecer o metal à temperatura de vazamento definida, que só pode ser alcançada se a temperatura inicial for conhecida. Isto é fornecido garantindo que uma medição precisa de imersão do metal líquido seja feita, com o resultado sendo alimentado diretamente ao sistema de controle ou inserido pelo operador.
Entre fusão e superaquecimento, o metal é normalmente desescoriado, amostrado e composição alterada para atender especificação. Se requerido, o sistema de controle mantém a temperatura em qualquer valor definido e calcula o nível de potência ótimo para fazê-lo. Desta forma, um controle preciso é mantido sobre a energia suprida, evitando alto custo de energia e temperatura excessiva.
Os sistemas de controle podem ser usados para outras operações automáticas, como: (i) partida a frio do forno, e (ii) sinterização de novo revestimento. Nestes casos, dados de temperatura são fornecidos por termopares e o sistema controla a temperatura variando a entrada de potência.
Monitoramento de Processo
Enquanto controla a operação de siderurgia, o sistema também pode monitorar auxiliares como água, hidráulica, alimentação elétrica e sistema de extração de fumos. Quando ocorre um problema, um display de alarme alerta o operador. Um registro de longo prazo pode ser mantido da corrente da bobina e suas tendências a uma tensão particular, pois qualquer aumento pode indicar desgaste do revestimento. Portanto, o sistema pode fornecer ao operador uma indicação de quando o refratário precisa ser substituído.
Exibição e Registro de Informações
O sistema de controle fornece a informação e os sistemas mais complexos o fazem em todos os níveis, do operador à gerência. Uma unidade de exibição visual (VDU) dá informação sobre consumo de energia, potência, temperatura e peso do metal no forno durante fusão, manutenção e superaquecimento. Os dados são frequentemente mostrados em forma gráfica para auxiliar na leitura da informação. Existem diferentes telas de menu para diferentes funções, como: (i) indicar alarmes, (ii) ajustar o revestimento, ou (iii) vazamento. Um monitor escravo pode duplicar a exibição longe da plataforma do forno. Sistemas mais simples podem ter display de cristal líquido (LCD) que pode fornecer os mesmos dados gerais, mas não graficamente.
O operador pode comunicar com o sistema para inserir informação ou alterar configurações, com teclados, canetas de luz ou telas sensíveis ao toque, dependendo da preferência do fabricante e sofisticação do sistema. Registros também podem ser fornecidos para uma carga, um turno ou um mês.
Interface com Outros Fornos e Sistemas de Controle
Sistemas também são projetados para controlar operações de siderurgia com mais de um forno. O sistema então controla todos os fornos e otimiza a fusão para dar a saída de metal requerida de toda a instalação de siderurgia. Leva em conta as limitações de potência impostas em alguns períodos do dia pelo contrato com os fornecedores de eletricidade e otimiza a siderurgia para dar a melhor taxa de fusão.
Sistemas também foram desenvolvidos para reportar a e receber informação de uma rede de controle operando em nível superior. Pode atuar sobre informação da rede, como mudança na temperatura de vazamento do metal, mudança na composição da liga, disponibilidade de matéria-prima e peso de carga, e operar os fornos de acordo.
Os sistemas de controle descritos acima são um método de fornecer controle automático de fusão, manutenção e vazamento. Podem iniciar o forno a frio, controlar o ciclo de sinterização do revestimento e fazer verificação diagnóstica contínua da alimentação elétrica, componentes do forno, sistemas auxiliares e revestimento do forno. Qualquer falha ou defeito pode ser identificado e chamado à atenção do operador. Registros abrangentes podem ser mantidos de todos os dados monitorados para controle de gestão. Os sistemas podem controlar mais de um forno e fazer parte de uma rede maior controlando todas as funções da oficina de fusão. Os sistemas mais sofisticados não são custo-efetivos para pequenas oficinas de siderurgia. Alguns sistemas podem ser adaptados a equipamentos existentes.
Processo de manufatura
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Forno de Otimização Energética (EOF): Tecnologia Avançada de Produção de Aço
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio